
เพลา & ชิ้นส่วนที่หมุนได้
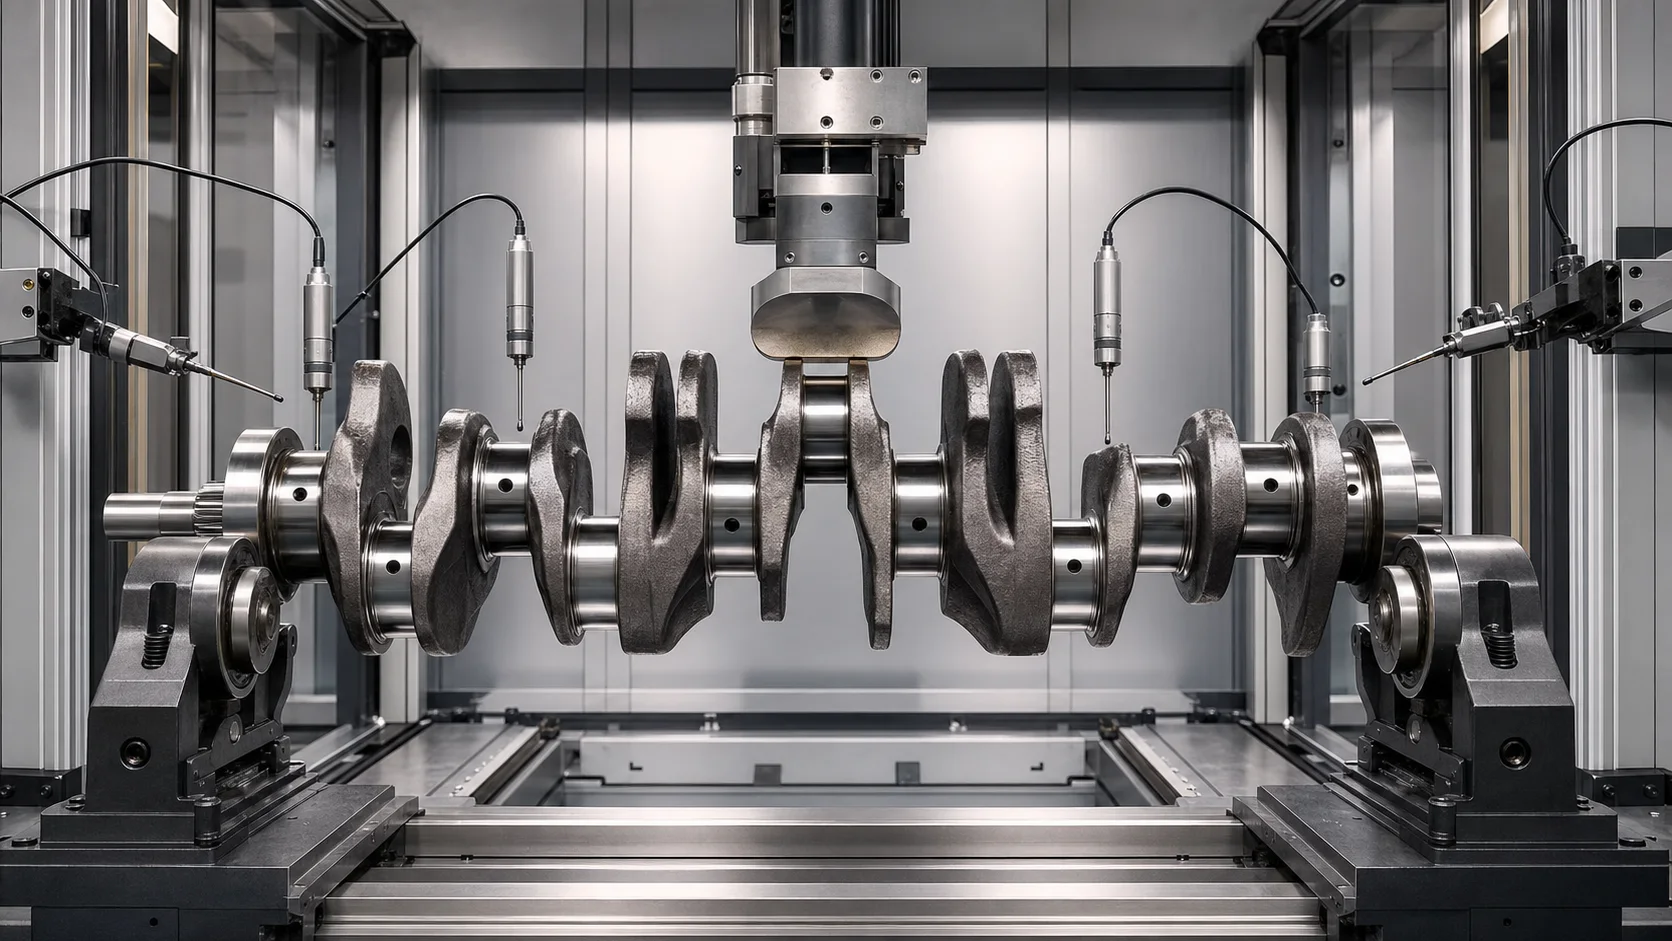
น้ำยายืดเพลาข้อเหวี่ยง
Engineer crankshaft straightening around main-journal runout, offset crankpins, เนื้อป้องกัน, เรขาคณิตที่ปล่อยออกมา, การตรวจสอบรอยแตก, การบดและการปรับสมดุล.
Engineer crankshaft straightening around main-journal runout, offset crankpins, เนื้อป้องกัน, เรขาคณิตที่ปล่อยออกมา, การตรวจสอบรอยแตก, การบดและการปรับสมดุล.
เลือกการวัดความตรงแบบสัมผัสหรือไม่สัมผัสตามการวัด, ข้อมูล, พื้นผิว, ส่วน, ความเร็ว, สิ่งแวดล้อม, หลักฐานสนับสนุนและความสัมพันธ์.

วิศวกรปรับสกรูพลาสติกให้ตรงรอบการวัดการบินแบบขดลวด, เครื่องมือติดต่อที่ได้รับการป้องกัน, ขีดจำกัดการสึกหรอและการเคลือบ, ปล่อยความรันเอาท์และความพอดีของลำกล้อง.

ใช้กระบวนการยืดผมแบบกดจุดหลังจากจุดอ้างอิงเท่านั้น, แผนที่ข้อผิดพลาด, เส้นทางการสนับสนุน, โซนสัมผัสที่ได้รับอนุญาต, ขีดจำกัดการแก้ไขที่เพิ่มขึ้น.
กรณีศึกษา: 12-การยืดเหล็กเส้นเมตร — การกำหนดค่าเครื่อง, การตั้งค่าลูกกลิ้ง, วิธีการวัดและผลลัพธ์ของความตรงสำหรับแท่งยาว.
ก้านสูบจะแปลงการเคลื่อนที่แบบหมุนเป็นการเคลื่อนที่แบบลูกสูบภายใต้ภาระ, ในความตึงเครียด, การบีบอัดและการดัด.

การยืดปลอกก้านสูบให้ตรง: วิธีวัดปลอกส่วนต่อขยายแบบเรียว, ป้องกันและยืดให้ตรงเพื่อวิ่งหนีอย่างแน่นหนาสำหรับเครื่องมือไฟฟ้า.

วิธีทำโบลท์ที่ดีด้วยเครื่องหนีบผม: วัดโค้ง, ป้องกันเธรด, กดแก้ไขในขั้นตอนที่มีการควบคุม และตรวจสอบการวิ่งหนีศูนย์อีกครั้งก่อนส่งมอบ.
โซลูชันการยืดผมด้วยลูกกลิ้งป้อนทะลุสำหรับเหล็กเส้นกลมยาว, ครอบคลุมการเลือกม้วน, การสนับสนุนเพิ่มเติม, การจัดการอย่างปลอดภัยและการตรวจสอบตามตัวอย่าง.
วางแผนการยืดแมนเดรลทางการแพทย์ให้ตรงรอบขั้นตอนการผลิต, ข้อมูล, ความเสี่ยงในการเคลือบ, การวัดแรงต่ำ, การแก้ไขที่มีการควบคุมและการตรวจสอบความถูกต้องของส่วนที่ปล่อยออกมา.

โซลูชันการยืดผมตรงอัตโนมัติที่นำเสนอสำหรับท่อเหล็กไร้ตะเข็บขนาดใหญ่, ครอบคลุมการวัดความยาวเต็ม, การสนับสนุนการรับรู้น้ำหนักตนเอง.

ออกแบบกระบวนการยืดเพลาลูกเบี้ยวให้ตรงตามจุดอ้างอิงจริง, การหมดวารสาร, กลีบและร่องที่ได้รับการป้องกัน, โซนการแก้ไขที่ปลอดภัย, สปริงแบ็คและการยอมรับส่วนที่ปล่อยออกมา.