
สตั๊ดบอลยาวไม่ใช่เหล็กเส้นกลมธรรมดา และไม่ใช่ชุดคันชักที่สมบูรณ์. เป็นการผสมผสานระหว่างก้านเพรียวกับหัวบอลที่รับน้ำหนักมาก, รัศมีการเปลี่ยนแปลงและ, ขึ้นอยู่กับขั้นตอนการผลิต, แฟลต, เรียว, ด้ายหรือพื้นผิวแบริ่งสำเร็จรูป. วิธีการยืดจะต้องแก้ไขก้านที่ใช้งานได้โดยไม่ต้องกลิ้งหรือกดบนโซนการทำงานที่ไม่ได้ออกแบบมาเพื่อการสัมผัส.
ด้วยเหตุนี้, โซลูชันการยืดผมแกนกลมยาวเริ่มต้นด้วยขั้นตอนการวาดและการผลิต. กระบวนการลูกกลิ้งอาจมีประสิทธิภาพสำหรับด้ามที่สม่ำเสมอและความโค้งแบบกระจายเพียงพอ; การแก้ไขจุดที่วัดได้อาจปลอดภัยกว่าเมื่อความยาวของหน้าสัมผัสลูกกลิ้งที่ใช้งานได้สั้นหรือเมื่อชิ้นส่วนมีคุณสมบัติเสร็จสิ้นแล้วซึ่งจำเป็นต้องมีหน้าสัมผัสแบบเลือก.
บอลสตั๊ด, Ball Joint และ Tie Rod เป็นผลิตภัณฑ์ที่แตกต่างกัน
ZF อธิบายข้อต่อลูกปืนของแชสซีว่าเป็นแกนลูกปืนเหล็กที่ทำงานอยู่ในถ้วยลูกปืนหล่อลื่นภายในตัวเรือน. ZF ยังอธิบายก้านผูกว่าเป็นข้อต่อที่มีข้อต่อลูกหมากด้านในและด้านนอกเชื่อมต่อกันด้วยเกลียวปรับ. ชิ้นงานในภาพโครงการคือช่องว่างสตั๊ดบอลยาวแต่ละชิ้น, ไม่ได้ประกอบลูกหมากหรือก้านผูก.

ภาพยืนยันช่องว่างประเภทสตั๊ดบอลยาวพื้นผิวสีดำจริงที่มีหัวบอลและลำตัวเรียว. ไม่ได้สร้างเกรดเหล็ก, ความแข็ง, ขนาด, รูปทรงสุดท้ายหรือการยอมรับของลูกค้า.
| สินค้า/คุณสมบัติ | ความหมายตรง |
|---|---|
| สตั๊ดบอลฟอร์จเย็นว่างเปล่า | การแปรผันของขนาดและมิติมีอิทธิพลต่อการป้อน, การติดต่อและการวัด |
| หัวบอล | ต้องนำทางหรือเคลียร์โดยไม่ทำลายพื้นผิวลูกปืนในอนาคต |
| การเปลี่ยนจากหัวต่อก้าน | นัยสำคัญทางเรขาคณิตและความเหนื่อยล้าสูง; โดยปกติจะแยกออกจากการแก้ไขแบบเข้มข้น |
| ก้านทรงกระบอกสม่ำเสมอ | โซน Candidate สำหรับการสัมผัสลูกกลิ้งต่อเนื่องที่ผ่านการตรวจสอบแล้ว |
| แบน, คุณสมบัติร่องหรือประแจ | เปลี่ยนการหมุนและสามารถขัดขวางการรองรับลูกกลิ้ง |
| เรียวหรือด้าย | โซนประกอบการทำงานที่ต้องการการจัดการที่ได้รับการป้องกันและข้อกำหนดการวัด |
| พื้นผิวสำเร็จรูป/ชุบแข็ง | ต้องมีเครื่องหมายพื้นผิว, การควบคุมความเค้นตกค้างและรอยแตกร้าว |
เลือกขั้นตอนการผลิตก่อนเครื่องจักร
ส่วนประกอบเดียวกันสามารถทำงานได้แตกต่างกันมากในแต่ละขั้นตอนการผลิต.
| เวที | เหตุผลทั่วไปในการยืดผม | การควบคุมหลัก |
|---|---|---|
| หลังจากการตีขึ้นรูปเย็น | ขจัดส่วนโค้งที่เกิดขึ้นจากการขึ้นรูป/การดีดออก และเตรียมการตัดเฉือน | มาตราส่วน, การแพร่กระจายของมิติและโซนสัมผัสที่กว้างขวางแต่กำหนดไว้ |
| หลังจากการกลึงหยาบ | คืนค่ารูปทรงก่อนที่จะเสร็จสิ้น | ปกป้องเส้นผ่านศูนย์กลางอ้างอิงและรักษาค่าเผื่อการตัดเฉือน |
| หลังการรักษาความร้อน | แก้ไขความผิดเพี้ยนของการรักษาความร้อน | โปรไฟล์ความแข็ง, สปริงแบ็ค, ความเสี่ยงในการแคร็กและกรอบเวลาการแก้ไขที่จำกัด |
| หลังจากการเจียร/ขัดเงา | พบกับเรขาคณิตขั้นสุดท้าย | ข้อกำหนดความสัมพันธ์ระหว่างการสัมผัสพื้นผิวและการวัดที่เข้มงวดมาก |
| หลังจากเคลือบ/ชุบแล้ว | โดยปกติจะเป็นกรณีพิเศษ | ความเสียหายของการเคลือบ, ความเสี่ยงที่เกี่ยวข้องกับไฮโดรเจนและการอนุมัติจากลูกค้า |
ภาพถ่ายโครงการดูสอดคล้องกับความมืด, ช่องว่างที่ยังไม่เสร็จและสถานียืดผมแบบลูกกลิ้ง. พวกเขาไม่ได้พิสูจน์ขั้นตอนการผลิตที่แน่นอน. ข้อเสนอจะต้องระบุขั้นตอนนั้นก่อนที่จะกำหนดเครื่องมือหรือรับประกันผลลัพธ์.
ข้อมูลโครงการที่จำเป็น
| ป้อนข้อมูล | รายละเอียดที่จำเป็น |
|---|---|
| การวาดภาพ | การแก้ไข, โซนควบคุม, วันที่, ความคลาดเคลื่อนและพื้นที่สัมผัสต้องห้าม |
| เรขาคณิต | เส้นผ่านศูนย์กลางลูกบอล, เส้นผ่านศูนย์กลางก้าน, ความยาว, การเปลี่ยนแปลง, แฟลต, เรียวและเกลียว |
| วัสดุ | เกรดเหล็ก, สภาพการตีขึ้นรูปและคุณสมบัติทางกลที่เกี่ยวข้อง |
| การรักษาความร้อน | ผ่าน/เหนี่ยวนำ/ชุบแข็งกรณี, โปรไฟล์ความแข็งและลำดับการรักษา |
| พื้นผิว | มาตราส่วน, เครื่องจักรกล, บด, ยิงปอกเปลือก, การเคลือบและเครื่องหมายที่อนุญาต |
| โค้งเข้ามา | ขนาด, การกระจายทิศทางและแนวแกนข้ามชุดงานตัวแทน |
| ลักษณะสุดท้าย | ความตรงของก้าน, ความตรงของแกนอนุพัทธ์, ผลการส่ายหรือการประกอบการทำงาน |
| เป้าหมายการผลิต | ส่วนผสมส่วนหนึ่ง, เอาท์พุท, กำลังโหลด, การสุ่มตัวอย่างการตรวจสอบและการเปลี่ยนแปลง |
หน้าก่อนหน้านี้กล่าวถึงช่วง 20–45 HRC และ a 0.2 เป้าหมายมม. อินพุตเหล่านี้ยังคงถูกรายงานจนกว่าสภาพชิ้นส่วนจริง, ลักษณะเฉพาะ, มีการบันทึกความยาวและเกจที่ควบคุมไว้.
ให้คำจำกัดความว่า “ความตรง 0.2 มม.” หมายถึงอะไร
| ข้อกำหนดที่เป็นไปได้ | คำจำกัดความที่จำเป็น |
|---|---|
| ความตรงขององค์ประกอบพื้นผิวของก้าน | ซึ่งองค์ประกอบพื้นผิวและความยาวแกนควบคุม |
| ความตรงของแกนก้านที่ได้รับ | วิธีสร้างแกนจากส่วนที่วัด |
| การส่ายไปมาในแนวรัศมี | ข้อมูลการหมุน, ตำแหน่งโพรบและการสุ่มตัวอย่างเชิงมุม |
| การจัดตำแหน่งแบบ Ball-to-Shank | โครงสร้างศูนย์กลางลูกปืนและการอ้างอิงก้าน |
| ความสัมพันธ์แบบเทเปอร์/เกลียว | แกนวันที่, มาตรวัดการทำงานและความแปรผันที่ยอมรับได้ |
| ช่องว่างสูงสุดบนฟิกซ์เจอร์ | รองรับระยะห่าง, การวางแนวและวิธีการวัด |
ตัวบ่งชี้การหมุนบนฟิกซ์เจอร์รองรับ, การทดสอบการหมุนหนีศูนย์และการประเมินความตรงแบบเต็มโปรไฟล์ไม่สามารถให้ผลลัพธ์ที่สามารถใช้แทนกันได้. การยอมรับเครื่องจักรต้องใช้คุณลักษณะเฉพาะของการวาดและสัมพันธ์กับเกจสุดท้ายของลูกค้า.
เมื่อการยืดผมด้วยลูกกลิ้งเป็นตัวเลือก
เครื่องหนีบผมแบบสองม้วนใช้กันอย่างแพร่หลายสำหรับเหล็กเส้นกลม, และผู้ผลิตอธิบายว่าเป็นการใช้ม้วนรูปทรงตรงข้ามเพื่อโค้งงอและหมุนแท่งผ่านกระบวนการต่อเนื่อง. Danieli ยังแยกความแตกต่างสองม้วน, การจัดเรียงแบบหลายม้วนและแบบยืดแท่งแบบอื่นๆ สำหรับการใช้งานที่แตกต่างกัน. หลักการเหล่านั้นสนับสนุนกลุ่มกระบวนการ; พวกเขาไม่ได้พิสูจน์ว่าแกนบอลทุกอันสามารถผ่านชุดลูกกลิ้งเดียวกันได้.
กระบวนการลูกกลิ้งได้รับการประเมินเมื่อ:
- ก้านมีความยาวหน้าสัมผัสสม่ำเสมอเพียงพอ;
- หัวลูก, การเปลี่ยนแปลง, แฟลตและส่วนท้ายสามารถเคลียร์หรือนำทางได้อย่างปลอดภัย;
- การโค้งงอมีการกระจายและสามารถแก้ไขได้โดยเส้นโค้งและแรงกดม้วนที่ได้รับการตรวจสอบแล้ว;
- อนุญาตให้หมุน/สัมผัสได้อย่างต่อเนื่องตามข้อกำหนดพื้นผิว;
- ส่วนนั้นหนีไม่พ้น, ไก่หรือแยมเมื่อศีรษะเข้าใกล้ไกด์;
- ตัวอย่างแสดงให้เห็นถึงรูปทรงเรขาคณิตที่ยอมรับได้, สภาพพื้นผิวและโลหะวิทยา.
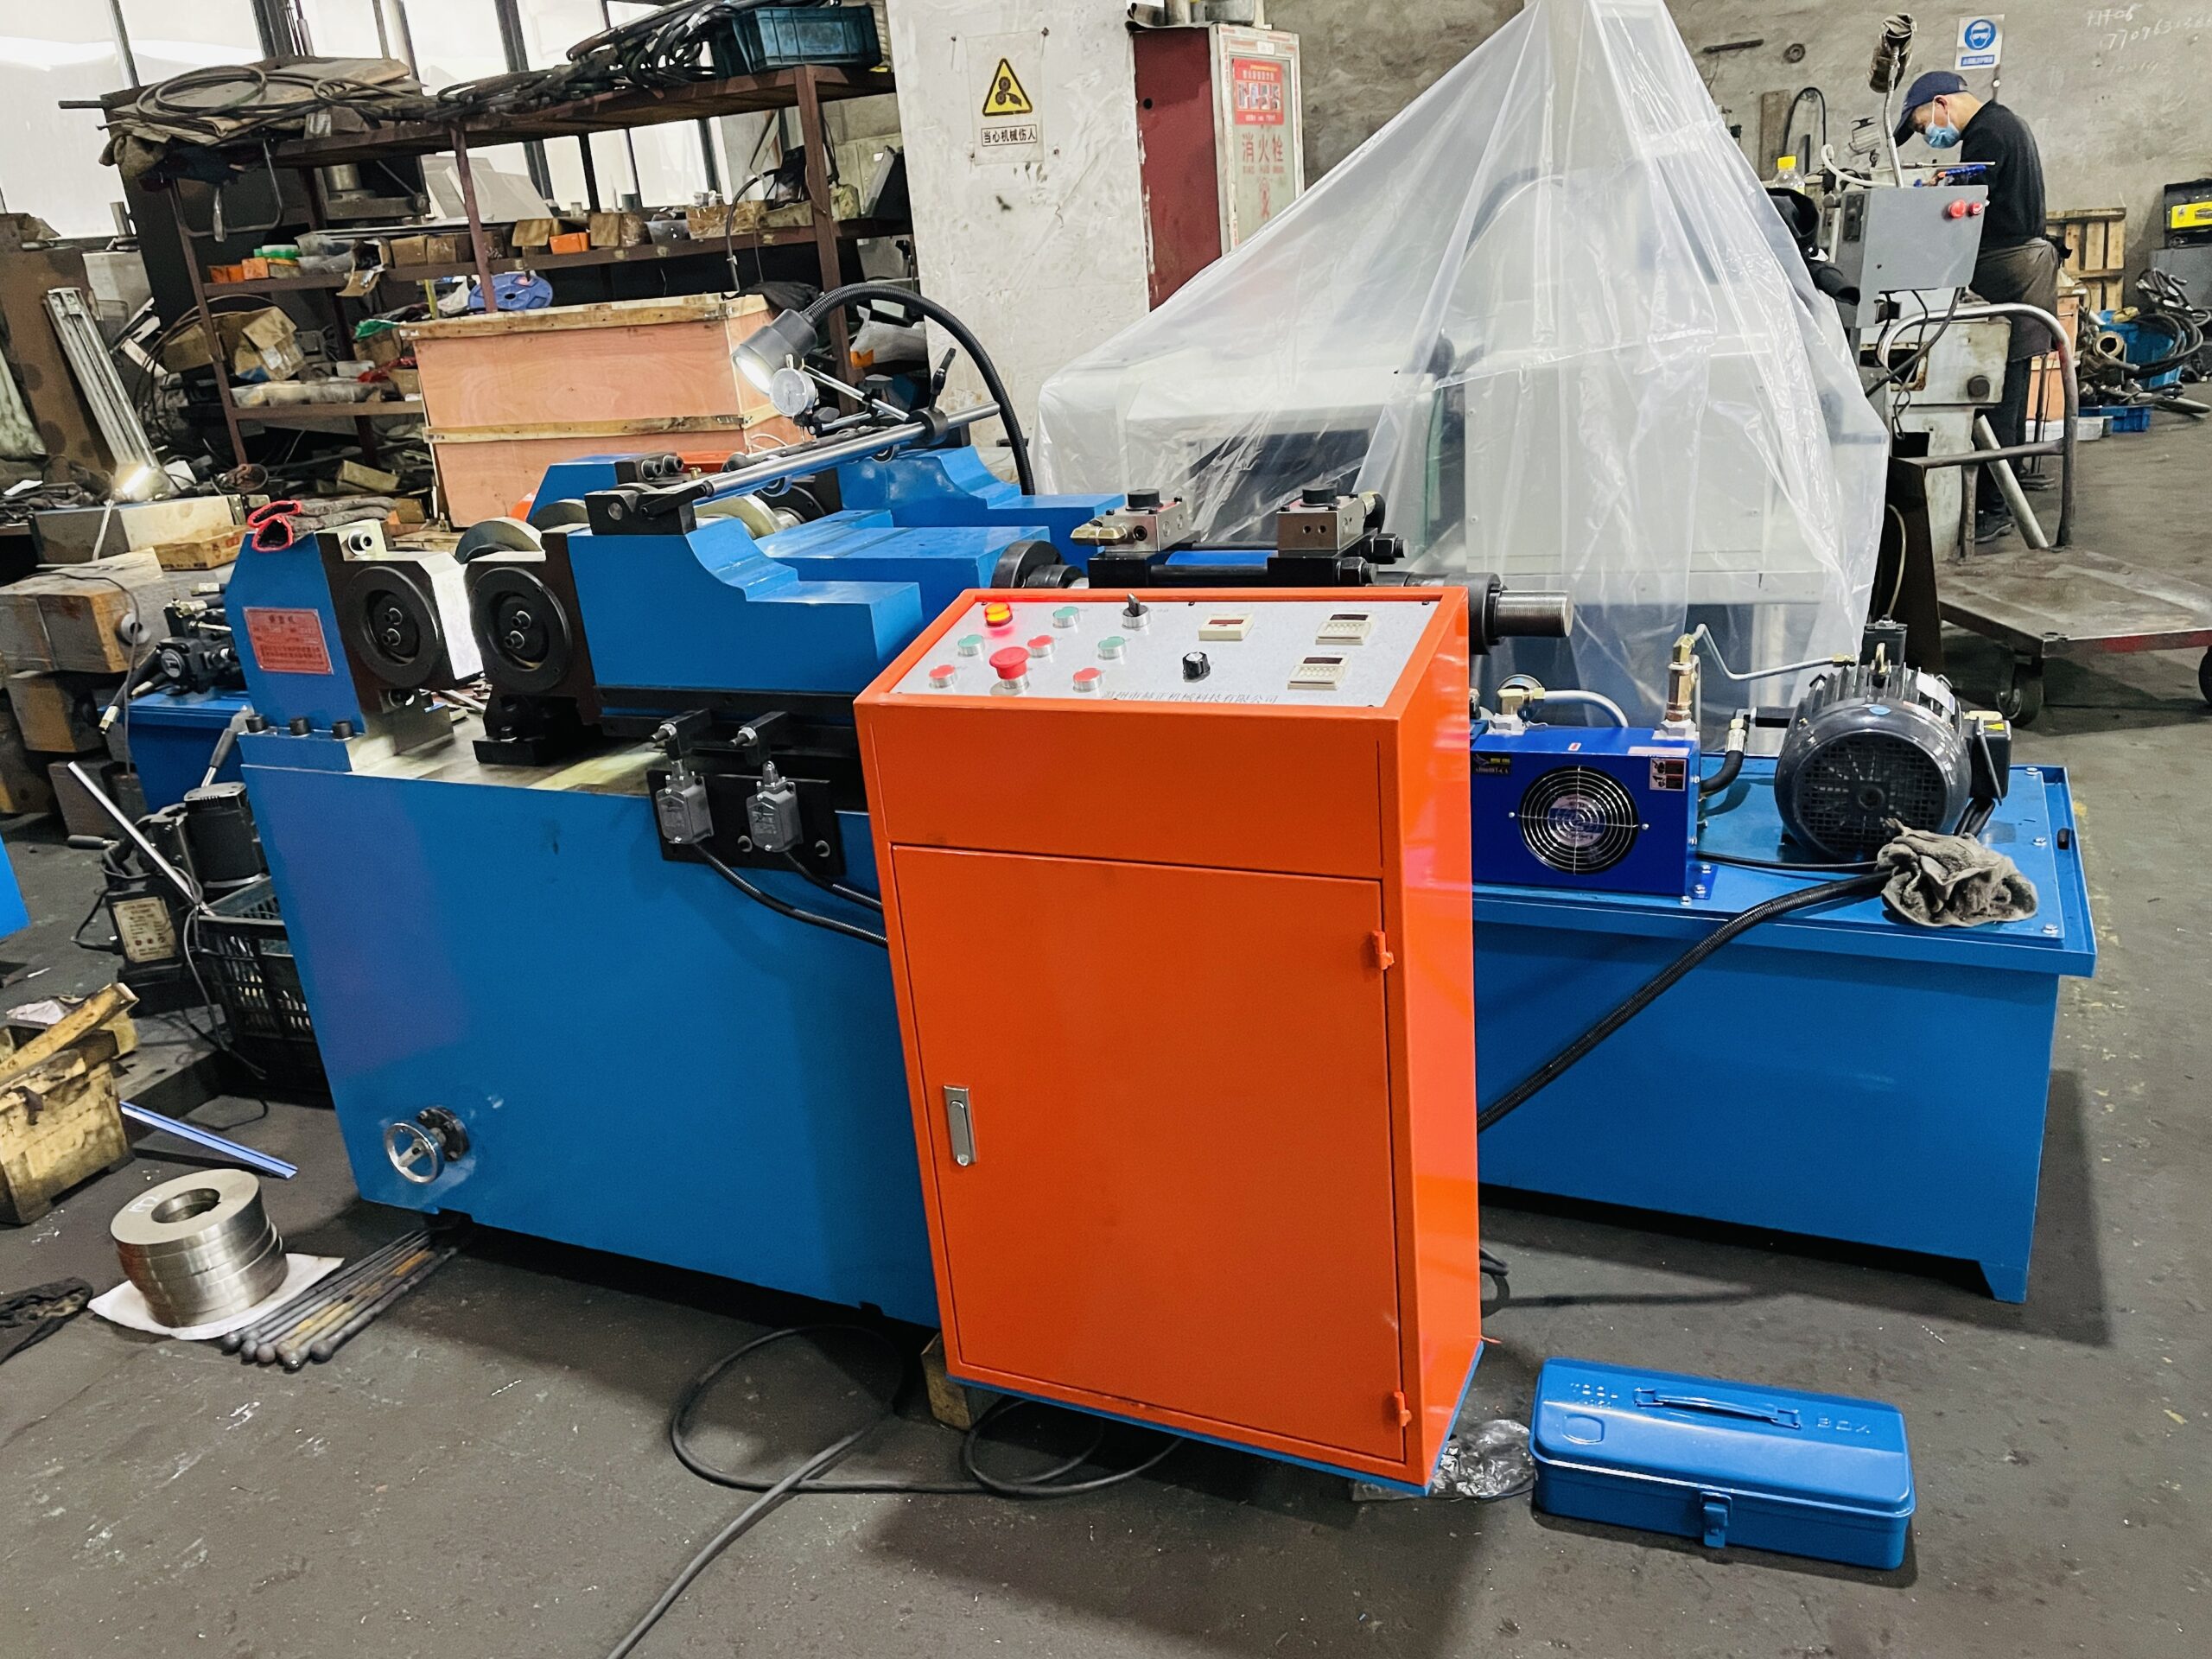
ภาพโครงการยืนยันเครื่องจักรแบบลูกกลิ้ง, คู่มือและพื้นที่วัด. มันไม่ได้พิสูจน์จำนวนลูกกลิ้งโดยเฉพาะ, การควบคุมวงปิดอัตโนมัติ, ความเร็วหรือความแม่นยำ.
กระบวนการยืดผมด้วยลูกกลิ้งที่แนะนำ
1. ระบุตัวแปรและขั้นตอนที่ได้รับอนุมัติ
ผู้ปฏิบัติงานเลือกสูตรสำหรับการตีขึ้นรูปให้ถูกต้อง, ความยาว, เส้นผ่านศูนย์กลางก้าน, สภาพความแข็งและสภาพพื้นผิว. ชิ้นส่วนที่ผสมหรือขั้นตอนการผลิตที่ไม่ถูกต้องจะถูกป้องกันไม่ให้เข้าสู่ชุดลูกกลิ้ง.
2. ตรวจสอบช่องว่างที่เข้ามา
ชิ้นส่วนมีรอยแตก, พับ, ความเสียหายที่ศีรษะอย่างรุนแรง, การโค้งงอหรือขนาดที่มากเกินไปนอกหน้าต่างที่ผ่านการตรวจสอบจะถูกแยกออกก่อนที่จะยืดผม. การยืดผมไม่ใช่วิธีการซ่อมแซมการปลอมแปลงข้อบกพร่อง.
3. ปรับทิศทางและนำทางหัวบอล
แนวกั้นทางเข้าช่วยรักษาสตั๊ดให้มั่นคง ในขณะเดียวกันก็ปล่อยให้บริเวณด้ามที่ได้รับอนุมัติสามารถเข้าไปในม้วนได้. หัวบอลและการเปลี่ยนผ่านยังคงอยู่นอกหน้าสัมผัสเส้นอันตราย. ถ้าส่วนนั้นรวมถึงแฟลตด้วย, มีการตรวจสอบผลกระทบต่อการหมุนและการป้อนอาหารแล้ว.
4. ใช้การตั้งค่าลูกกลิ้งที่ได้รับการตรวจสอบแล้ว
โปรไฟล์ม้วน, ข้ามมุม, ช่องว่าง/ความดัน, ตำแหน่งไกด์และความเร็วในการป้อนควบคุมตามสูตร. การตั้งค่าจะต้องสร้างการแก้ไขพลาสติกในด้ามให้เพียงพอโดยไม่ต้องเปลี่ยนเส้นผ่านศูนย์กลางมากเกินไป, ขัด, การเยื้อง, อุณหภูมิที่เพิ่มขึ้นหรือความเสี่ยงจากความเครียดตกค้าง.

5. วัดโดยใช้ข้อมูลที่ตกลงกันไว้
ชิ้นส่วนจะถูกวัดที่สถานีและทิศทางที่ระบุ. ขึ้นอยู่กับรูปวาด, นี่อาจเป็นการตรวจสอบภายในเครื่อง, มาตรวัดภายนอก, โปรไฟล์ออปติคอลหรือการทดสอบการวิ่งหนีตามการหมุน. การจัดเรียงตัวบ่งชี้ที่มองเห็นได้ในภาพถ่ายรองรับกิจกรรมการวัด, ไม่ใช่การเรียกร้องการตรวจสอบขั้นสุดท้ายโดยอัตโนมัติ.
6. ตัดสินใจผ่าน, ประมวลผลใหม่หรือปฏิเสธ
อนุญาตให้เพิ่มได้ 1 ครั้งเมื่อรวมอยู่ในสูตรที่ผ่านการตรวจสอบแล้วเท่านั้น. การกลิ้งซ้ำไม่จำกัดสามารถเปลี่ยนสภาพพื้นผิวได้, เส้นผ่านศูนย์กลางและความเค้นตกค้าง. ชิ้นส่วนที่อยู่นอกกรอบเวลาที่ได้รับอนุมัติจะถูกกักกันเพื่อการตรวจสอบทางวิศวกรรม.
7. ตรวจสอบสภาพและเรขาคณิต
แผนคุณภาพอาจรวมถึงการตรวจสอบพื้นผิวด้วย, การตรวจสอบมิติ, การตรวจสอบอนุภาคแม่เหล็กหรือรอยแตกอื่น ๆ, การตรวจสอบความแข็งและการทดลองการตัดเฉือน/การประกอบขั้นปลาย. วิธีการที่แน่นอนเป็นไปตามวัสดุ, ขั้นตอนการผลิตและการวาดภาพของลูกค้า.
วิดีโอยืดผมแกนบอลยาวจริง
วิดีโอสาธารณะต่อไปนี้เกี่ยวข้องกับบทความต้นฉบับของแกนบอลยาว และแสดงอุปกรณ์ยืดลูกกลิ้งของโครงการ. รองรับแนวคิดกระบวนการที่มองเห็นได้เท่านั้น. มันไม่ได้พิสูจน์สิ่งที่ระบุไว้ก่อนหน้านี้ 0.2 ผลลัพธ์มม, 20ช่วง –45 เหล็กแผ่นรีดร้อน, ลูกค้าชาวอินเดีย, การเพิ่มการผลิตหรือการประเมินลูกค้า.
การยืดลูกกลิ้งหรือการแก้ไขจุดที่วัด?
| ปัจจัยในการตัดสินใจ | อาจเลือกใช้การยืดผมด้วยลูกกลิ้งเมื่อใด | การแก้ไขจุดอาจเป็นที่ต้องการเมื่อ |
|---|---|---|
| การกระจายโค้ง | ความโค้งจะกระจายไปตามก้านที่สม่ำเสมอ | สามารถวัดจุดสูงที่แปลเป็นภาษาท้องถิ่นได้ตั้งแต่หนึ่งจุดขึ้นไป |
| โซนติดต่อ | อนุญาตให้มีหน้าสัมผัสก้านต่อเนื่องได้ | อนุญาตเฉพาะโซนสนับสนุนและโซนกดที่เลือกเท่านั้น |
| สิ้นสุดเรขาคณิต | ส่วนหัวและคุณสมบัติอื่นๆ สามารถล้างระบบม้วน/นำทางได้ | ส่วนปลายที่ซับซ้อนทำให้การผ่านต่อเนื่องไม่ปลอดภัย |
| พื้นผิว | ยอมรับการสัมผัสลูกกลิ้งและการขัดเงาใด ๆ | พื้นผิวสำเร็จรูปต้องใช้เครื่องมือที่มีการป้องกันเฉพาะที่ |
| การวัด | การตรวจสอบก่อน/หลังหรือการเก็บตัวอย่างก็เพียงพอแล้ว | การวัดแบบวงปิดหลังจากจำเป็นต้องแก้ไขแต่ละครั้ง |
| ส่วนผสมส่วนหนึ่ง | มั่นคง, ครอบครัวที่มีปริมาณสูงกว่า | ปริมาณต่ำหรือส่วนผสมสูงพร้อมสูตรอาหารเฉพาะ |
ไม่มีวิธีใดที่ "ดีที่สุด" ในระดับสากล การศึกษาตัวอย่างยังแสดงให้เห็นว่าควรย้ายการยืดผมไปยังขั้นตอนการผลิตก่อนหน้า แทนที่จะบังคับบอลสตั๊ดที่เสร็จแล้วผ่านกระบวนการใดกระบวนการหนึ่ง.
ศีรษะ, การเปลี่ยนผ่านและการปกป้องพื้นผิว
| เสี่ยง | ควบคุม |
|---|---|
| พื้นผิวลูกบุ๋มหรือรอยขีดข่วน | นำลูกบอลออกจากลูกกลิ้งทำงานและใช้คำแนะนำที่ได้รับอนุมัติ |
| รอยแตกการเปลี่ยนผ่าน | ไม่รวมรัศมีจากการโหลดแบบเข้มข้น; เพิ่มการตรวจสอบรอยแตกที่จำเป็น |
| การเยื้องของก้านหรือการเปลี่ยนแปลงเส้นผ่านศูนย์กลาง | จับคู่โปรไฟล์ม้วน, ความดันและสภาพพื้นผิว; วัดหลังการประมวลผล |
| แบนหรือด้ายจับไกด์ | กำหนดการวางแนว/ระยะห่าง และใช้เครื่องมือเฉพาะตัวแปร |
| ความเสียหายของชั้นแข็งตัว | ตรวจสอบความเค้นสัมผัสและขีดจำกัดการแก้ไขในตัวอย่างเทียบเท่าการผลิต |
| ความร้อนสูงเกินไปหรือการขัดเงามากเกินไป | จำกัดความเร็ว/กดดัน/จ่ายบอล และตรวจสอบสภาพที่ตกลงไว้ |
| ส่วนหนึ่งออกไปอย่างคาดเดาไม่ได้ | ใช้คำแนะนำเชิงบวก, การดูแลและการเก็บอย่างปลอดภัย |
ตัวอย่างแผนการทดสอบและการยอมรับ
ตัวอย่างตัวแทน
- ความยาวหน้าสัมผัสลูกกลิ้งที่สั้นที่สุดและอัตราส่วนหัวต่อก้านที่ใหญ่ที่สุด;
- เส้นผ่านศูนย์กลางก้านต่ำสุดและสูงสุด;
- ทุกสภาวะการตีขึ้นรูปและการรักษาความร้อนที่เกี่ยวข้อง;
- แต่ละแฟลต, เรียว, การกำหนดค่าเธรดและส่วนท้าย;
- ส่วนต่าง ๆ ในการกระจายโค้งขาเข้าจริง;
- หลายชุดที่มีการตีขนาด, ความแข็งหรือการสปริงกลับอาจแตกต่างกันไป.
หลักฐานที่จำเป็น
| บันทึก | หลักฐานการยอมรับ |
|---|---|
| เอกลักษณ์ส่วนหนึ่ง | การแก้ไขการวาดภาพ, ตัวแปร, วัสดุ, เวทีและแบทช์ |
| เรขาคณิตขาเข้า | ลักษณะเฉพาะ, ข้อมูล, ตำแหน่งและคุณค่า |
| สูตรอาหาร | โรล, คำแนะนำ, ช่องว่าง/ความดัน, มุม, ความเร็วและขีดจำกัดการส่งผ่าน |
| เรขาคณิตขั้นสุดท้าย | คุณลักษณะที่กำหนดไว้เหมือนกันบวกกับความสัมพันธ์ระหว่างมาตรวัดลูกค้า |
| ขนาด | เส้นผ่านศูนย์กลางของก้านและคุณลักษณะด้านการใช้งานยังอยู่ภายในพิกัดความเผื่อ |
| พื้นผิว/การเปลี่ยนแปลง | อนุมัติผลการตรวจสอบด้วยภาพและรอยแตกร้าว |
| ทดลองผลิต | รอบที่วัด, แยม, การเปลี่ยนแปลง, การตรวจสอบและความพร้อม |
การศึกษาจะต้องรวมส่วนที่ใกล้กับขอบเขตกระบวนการที่ตั้งใจไว้, ไม่ใช่แค่ตัวอย่างง่ายๆ ไม่กี่ตัวอย่างเท่านั้น.
ขอบเขตการทำงานอัตโนมัติ
| ระดับ | ขอบเขตทั่วไป |
|---|---|
| คู่มือ | ตัวดำเนินการโหลด, ดำเนินการผ่านที่ได้รับอนุมัติและขนถ่ายเพื่อตรวจสอบ |
| ช่วยเหลือ | รองรับการป้อนเข้า/ส่งออกและการรวบรวมคำแนะนำ |
| อัตโนมัติ | แยก, ปฐมนิเทศ, กลิ้ง, การวัดและการเรียงลำดับผลลัพธ์ |
| ติดตามได้ | ข้อมูลประจำตัวของชิ้นส่วน/ล็อต, สูตรอาหาร, บันทึกการวัดและกระบวนการ |
การโหลดอัตโนมัติขึ้นอยู่กับว่าหัวลูกพันกันหรือไม่, ไม่ว่าแฟลตหรือเทเปอร์จะต้องมีการวางแนวหรือไม่ และอนุญาตให้มีการสัมผัสพื้นผิวหรือไม่. ขอบเขตการทำงานอัตโนมัติและการตรวจสอบย้อนกลับได้รับคำสั่ง, ไม่ใช่สมมติฐานจากภาพถ่ายเครื่องจักร.
สิ่งที่ไม่ใช่คำสัญญาสากล
ก่อนที่จะทำการตรวจทานและการตรวจสอบตัวอย่าง, วิธีแก้ปัญหานี้ไม่ได้สัญญาไว้:
- 0.2 ความตรงของมม. สำหรับลักษณะที่ไม่ได้กำหนดไว้;
- หนึ่งหน้าต่างกระบวนการสำหรับทุกๆ 20–45 HRC ชิ้นส่วน;
- ความเหมาะสมสำหรับการประกอบข้อต่อลูกหมากหรือก้านผูกทั้งชุด;
- การสัมผัสลูกกลิ้งอย่างปลอดภัยกับลูกบอลที่ทำเสร็จแล้ว, เรียว, ด้ายหรือสารเคลือบ;
- การตั้งค่าลูกกลิ้งเดียวสำหรับทุกความยาวและเส้นผ่านศูนย์กลาง;
- รอยแตกเป็นศูนย์, เครื่องหมาย, การเปลี่ยนแปลงเส้นผ่านศูนย์กลางหรือผลกระทบจากความเค้นตกค้าง;
- รอบเวลาคงที่, เพิ่มผลผลิตหรือลดต้นทุน;
- ผลลัพธ์หรือคำรับรองของลูกค้าชาวอินเดียโดยไม่มีบันทึกที่ได้รับอนุญาต.
การใช้งานที่เกี่ยวข้อง
รีวิวของเรา โซลูชั่นการยึดและยืดเครื่องมือ และ เครื่องยืดสตั๊ดบอล สำหรับบริบทการใช้งานและอุปกรณ์ที่อยู่ติดกัน. หากส่วนประกอบมีแร็คพวงมาลัยหรือฟังก์ชันคันบังคับแบบประกอบ, จำเป็นต้องมีการศึกษาข้อมูลและความเสี่ยงเชิงหน้าที่แยกต่างหาก.
ข้อมูลที่จะส่งสำหรับข้อเสนอ
คำถามเกี่ยวกับการยืดแกนบอลยาวส่วนใหญ่จะเคลื่อนที่เร็วขึ้นเมื่อผู้ซื้อมาถึง คู่มือการเลือกเครื่องจักรสำหรับเพลา, ท่อและโปรไฟล์ ทำงานผ่านแล้วและมีระยะเป้าหมายตั้งแต่ การแบ่งราคาเครื่องยืดผม.
ส่งรูปวาดและการแก้ไข, ตัวอย่างตัวแทน, ขนาดบอล/ก้าน/การเปลี่ยน, รายละเอียดแฟลต/เรียว/ด้าย, เส้นทางวัสดุและการบำบัดความร้อน, ขั้นตอนการผลิตที่แน่นอน, สภาพพื้นผิว, การกระจายโค้งขาเข้า, ลักษณะสุดท้ายและข้อมูลอ้างอิง, วัดลูกค้า, โซนสัมผัสต้องห้าม, ข้อกำหนดในการตรวจสอบรอยแตกร้าว, เป้าหมายเอาต์พุตและวิธีการโหลดที่ต้องการ.
ติดต่อ สเตรทเทนนิ่งเทค สำหรับการศึกษาการยืดผมด้วยสตั๊ดบอลยาวโดยใช้ตัวอย่าง. เราจะกำหนดขั้นตอนกระบวนการที่เหมาะสม, แนวคิดลูกกลิ้งหรือการแก้ไขจุด, โซนที่ได้รับการคุ้มครอง, วิธีการวัดและหลักฐานการยอมรับกลุ่มชิ้นส่วนที่เกิดขึ้นจริง.
คำถามที่พบบ่อย
เป็นลูกสตั๊ดแบบเดียวกับไทร็อด?
เลขที่. สตัดบอลเป็นส่วนประกอบภายในข้อต่อลูกหมาก. ก้านผูกคือชุดบังคับเลี้ยวที่มีขนาดใหญ่กว่าซึ่งโดยปกติจะมีข้อต่อลูกหมากและข้อต่อแบบปรับได้. แนวทางการแก้ปัญหานี้เกี่ยวข้องกับช่องว่างหรือชิ้นส่วนของแกนกลมยาวแต่ละชิ้น.
หัวบอลสามารถผ่านระหว่างม้วนยืดผมได้หรือไม่?
ไม่ใช่ตามค่าเริ่มต้น. ลูกบอลและการเปลี่ยนผ่านนั้นใช้งานได้ดี, โซนที่มีการรับน้ำหนักมาก. โดยปกติเครื่องมือจะเคลียร์หรือนำทางในขณะที่ด้ามเครื่องแบบที่ได้รับอนุมัติจะเข้าสู่ม้วน. การติดต่อโดยตรงใดๆ จะต้องได้รับอนุมัติการวาดอย่างชัดเจนและการตรวจสอบตัวอย่าง.
สามารถชุบแข็งชิ้นส่วนได้ 45 HRC จะยืดตรงด้วยลูกกลิ้ง?
อาจเป็นไปได้สำหรับวัสดุเฉพาะ, โปรไฟล์ความแข็ง, เรขาคณิตและการโค้งงอที่เข้ามา, แต่จำนวนเพียงอย่างเดียวไม่เพียงพอ. สปริงแบ็ค, ความลึกของกรณี, ความเครียดจากการเปลี่ยนแปลง, ความเสี่ยงต่อการแตกร้าวและการสัมผัสพื้นผิวที่ได้รับอนุญาตจะต้องได้รับการทดสอบ.
เป็น 0.2 มม. ข้อกำหนดความตรงหรือการเบี่ยงเบนหนีศูนย์?
ตัวเลขเพียงอย่างเดียวไม่สามารถตอบได้ว่า. ภาพวาดจะต้องบอกชื่อคุณลักษณะ, ความยาวที่ควบคุมได้, ข้อมูล, ตำแหน่งการวัดและวิธีการประเมิน. เครื่องจักรและเกจลูกค้าจึงต้องมีการศึกษาความสัมพันธ์กัน.
เมื่อใดจึงควรพิจารณาแก้ไขจุดแทน?
เมื่อโค้งงอเป็นภาษาท้องถิ่น, ความยาวหน้าสัมผัสลูกกลิ้งที่ใช้งานได้นั้นสั้น, คุณสมบัติที่ซับซ้อนป้องกันการผ่านอย่างต่อเนื่องอย่างปลอดภัยหรือพื้นผิวที่เสร็จแล้ว ต้องใช้เครื่องมือแบบเลือกสรรและการวัดแบบวงปิด.
ขอบเขตอ้างอิงทางเทคนิค
- ข้อต่อลูกปืน ZF: https://press.zf.com/press/en/media/media_2252.html
- คันรัด ZF: https://www.zf.com/products/en/cars/products_65853.html
- ชิ้นส่วนระบบบังคับเลี้ยวและแชสซีของ ZF: https://aftermarket.zf.com/sg/aftermarket-portal/our-portfolio/passenger-cars/products/steering-and-chassis-parts/
- ข้อต่อลูกปืน MOOG: https://www.moogparts.com/en-eu/products/suspension/ball-joints.html
- เครื่องยืดผม Danieli: https://www.danieli.com/en/products/products-processes-and-technologies/ingot-casting_26_12.htm
- เครื่องยืดผมสองม้วน Mair Research: https://www.mair-research.com/en/two-roll-straightening-machine/
- ชิ้นงานและการใช้งานของ MAE: https://mae-group.com/en/workpieces-applications/
ข้อมูลอ้างอิงเหล่านี้รองรับคำศัพท์เฉพาะของข้อต่อลูกหมาก, ความหลากหลายของสภาพวัสดุและหลักการทั่วไปของลูกกลิ้ง/การยืดด้วยแรงดัน. พวกเขาไม่ได้พิสูจน์ว่าประสิทธิภาพของซัพพลายเออร์รายอื่นนำไปใช้กับการกำหนดค่า StraighteningTech.