
ขีดจำกัดการเรียงลำดับและการทำงานซ้ำของ NOK ในเส้นยืดผม: กำหนดการจัดการก่อนการผลิต
กำหนดผ่าน, เพียงพอ, ทำงานซ้ำ, เส้นทางหยุดและทบทวนทางวิศวกรรมสำหรับเส้นตรงโดยใช้การตรวจสอบย้อนกลับ, การแยกตัว, การวัด, ขีดจำกัดการแก้ไข.

กำหนดผ่าน, เพียงพอ, ทำงานซ้ำ, เส้นทางหยุดและทบทวนทางวิศวกรรมสำหรับเส้นตรงโดยใช้การตรวจสอบย้อนกลับ, การแยกตัว, การวัด, ขีดจำกัดการแก้ไข.
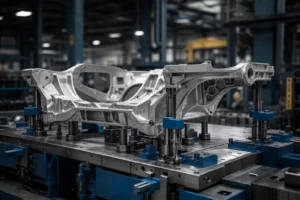

ชั้นวางเกียร์อุตสาหกรรมของวิศวกรที่ยืดตรงรอบข้อมูลด้านหลังและด้านข้าง, โค้งงอและบิดเต็มความยาว, ป้องกันฟัน, การจัดตำแหน่งรอยต่อและการยอมรับตาข่ายที่ติดตั้ง.


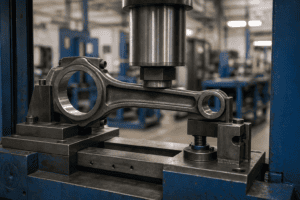
ก้านสูบจะแปลงการเคลื่อนที่แบบหมุนเป็นการเคลื่อนที่แบบลูกสูบภายใต้ภาระ, ในความตึงเครียด, การบีบอัดและการดัด.


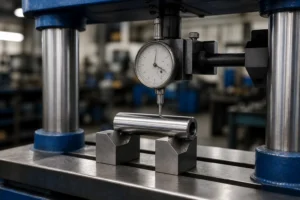
ประเมินการยืดผมหลังการอบชุบด้วยความร้อนผ่านคุณสมบัติสถานะวัสดุ, ขีดจำกัดการแก้ไขที่ได้รับการอนุมัติจากการวาดภาพ, การวัดส่วนที่ปล่อยออกมาและการตรวจสอบความสมบูรณ์โดยอิสระ.


Understand the evidence required for 3D straightening of large cast structural parts: datum/fixture strategy, multi-point correction, surface/crack risk.


เปรียบเทียบการยืดผมด้วยแรงกดและลูกกลิ้งสำหรับเพลา, แท่งและท่อตามเรขาคณิต, ข้อมูล, ปริมาณงาน, ความเสี่ยงพื้นผิว, ความต้องการในการวัดและการตรวจสอบตัวอย่าง.


การยืดปลอกก้านสูบให้ตรง: วิธีวัดปลอกส่วนต่อขยายแบบเรียว, ป้องกันและยืดให้ตรงเพื่อวิ่งหนีอย่างแน่นหนาสำหรับเครื่องมือไฟฟ้า.


โซลูชันการยืดผมตรงอัตโนมัติที่นำเสนอสำหรับท่อเหล็กไร้ตะเข็บขนาดใหญ่, ครอบคลุมการวัดความยาวเต็ม, การสนับสนุนการรับรู้น้ำหนักตนเอง.


วิศวกร I-beam และ H-beam ยืดตรงรอบการบิดเบี้ยวของหน้าแปลน, แคมเบอร์, กวาด, บิด, การป้องกันเว็บ, การจัดการหนักและการตรวจสอบที่ออก.


พินลูกสูบหรือที่เรียกว่าพินข้อมือหรือพิน gudgeon เป็นแบบสั้น, หมุดทรงกระบอกที่มีพิกัดความเผื่อต่ำซึ่งเชื่อมลูกสูบกับก้านสูบที่ปลายเล็ก.


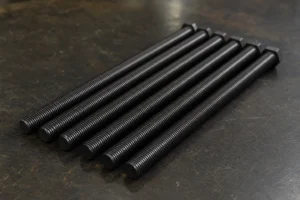
โซลูชันการยืดโบลต์อัตโนมัติสำหรับการโค้งงอหลังการให้ความร้อน: การวัดแบบหลายจุด, การแก้ไขการกดแบบปลอดภัยของเธรดและการตรวจสอบซ้ำอัตโนมัติ.


ใช้สัญญาณกระบวนการในระหว่างการยืดผมอัตโนมัติเพื่อจัดการความเสี่ยง, ตรวจสอบด้วยวิธีที่ผ่านการรับรองตามที่จำเป็น, และกำหนดเส้นทางอะไหล่ NOK.