
Virzuļa tapa — saukta arī par plaukstas tapu vai stieņa tapu — ir īsa, ciešas pielaides cilindriska tapa, kas savieno virzuli ar savienojošā stieņa mazo galu. Tā ir viena no vissmagāk noslogotajām daļām virzuļdzinējā: slodze maina katru apgriezienu, ārējais diametrs kalpo kā gultņa taps stieņa bukses iekšpusē, un urbums kalpo kā skriešanas virsma pilnībā peldošām konstrukcijām. Vai tapa ir cieta, serdeņa ar viduslīnijas caurumu, vai urbti katrā galā eļļošanai, tā ģeometrijai jāpaliek mikrometra līmeņa diametra pielaidēs, apaļums un taisnums.
Tā kā tapa ir īsa un stingra, tā iztaisnošana nav rupja spēka jautājums. Tas ir ļoti mazs jautājums, ļoti kontrolētas plastmasas korekcijas, kas piemērotas tieši pareizajos punktos, ar mērījumu iestatījumu, kas var atšķirt patieso ass izliekumu no apaļuma kļūdas un diametra izmaiņām. Pirms jebkuras mašīnas izvēles virzuļa tapas iztaisnošanas risinājumam ir jāatbild uz pieciem jautājumiem:
- Vai tapa ir cieta, ar centrālo serdi vai urbi galā, un kāda ir garuma un diametra attiecība?
- Kurā procesa stadijā parādās novirze — pēc slīpēšanas, pēc termiskās apstrādes, vai pēc apstrādes?
- Vai izmērītais radiālais izskrējiens ir īsts viduslīnijas līkums, vai apaļuma un diametra kļūda ir nepareizi nolasīta kā līkums?
- Kurš korekcijas ceļš ir apstiprināts materiālam un cietības stāvoklim — precizitātes punktu presēšana, rotācijas smalkā iztaisnošana, vai lūžņi?
- Kā tiks atbrīvota ģeometrija, virsmas integritāte un nogurumam kritiskie pieņemšanas kritēriji ir jāpārbauda pēc korekcijas?
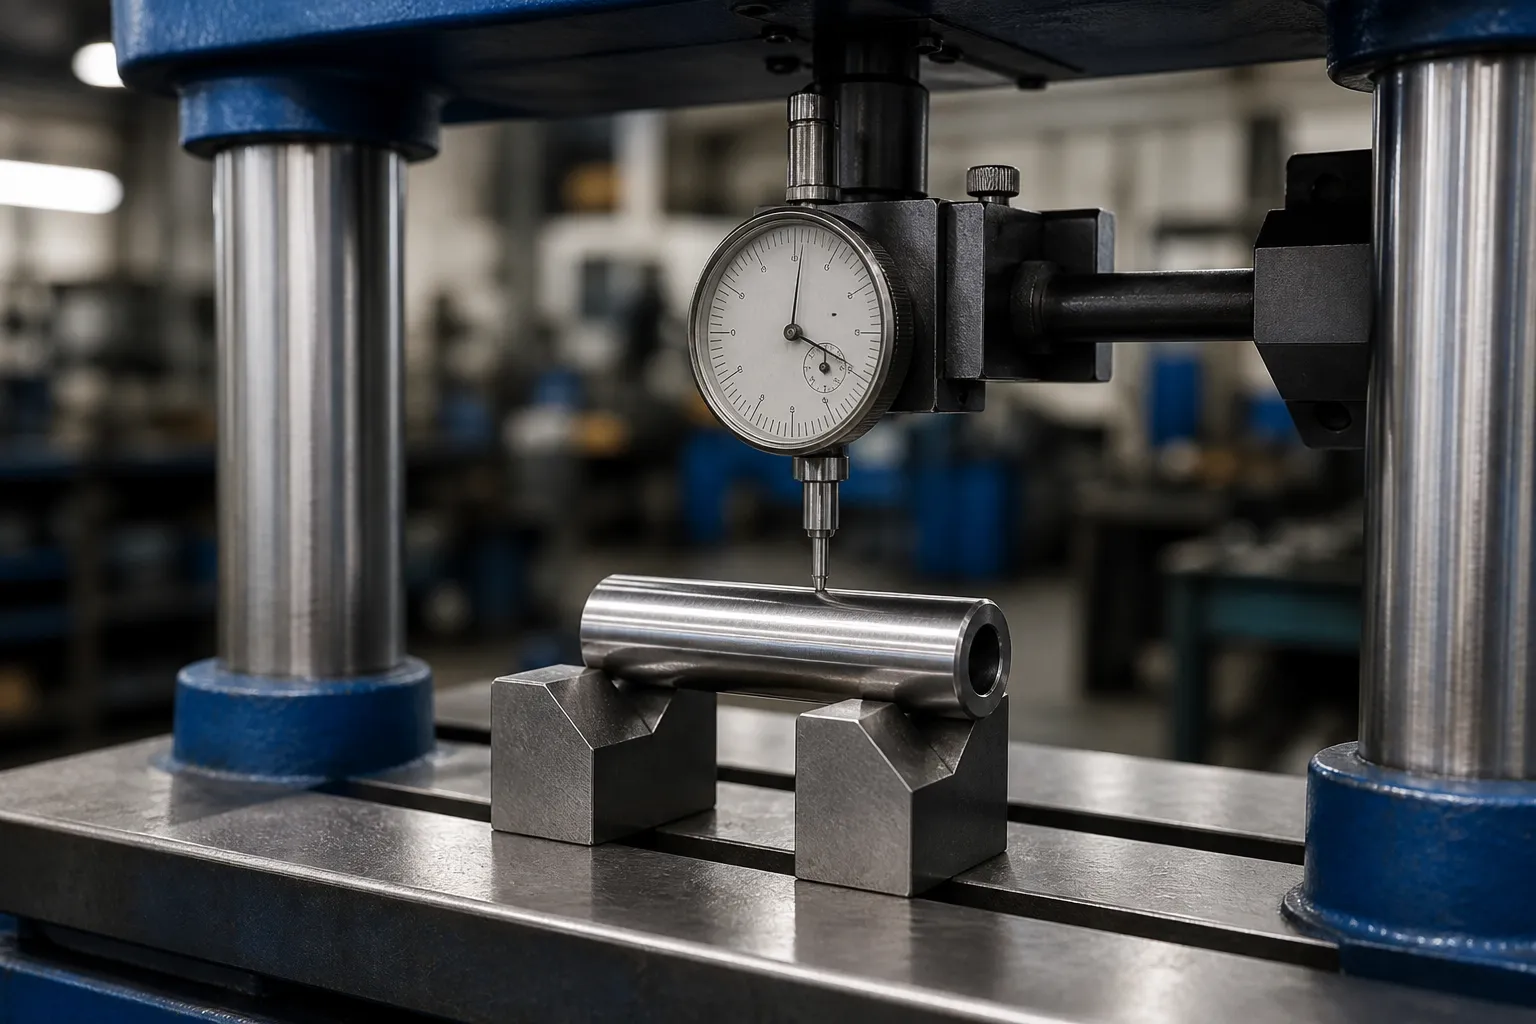
*Inženierzinātņu koncepcijas ilustrācija: rūdīta virzuļa tapa atbalstīta un izmērīta kontrolētas korekcijas pētījumam. Tā nav klienta vietnes fotogrāfija. Faktiskās kontaktu zonas, spēka ierobežojumiem un mašīnas arhitektūrai ir nepieciešami rasējumi un reprezentatīvu paraugu testi.*
Virzuļa tapa nav virzuļa kāts
Meklēšanas rezultātos par virzuļa tapu iztaisnošanu dominē automobiļu forumi — hobiji jautā, kā atbrīvot iestrēgušu tapu vai vai stingru plaukstas tapu var izmantot atkārtoti pēc atjaunošanas. Šai remontdarbnīcas sarunai nav gandrīz nekāda sakara ar ražošanas problēmu: tapu izgatavotājs, kas slīpē tūkstošiem ķegļu dienā, kuram nepieciešams kontrolēts korekcijas posms starp termisko apstrādi un galīgo slīpēšanu. Abiem nolūkiem nekad nevajadzētu būt vienādam ar vienu mašīnas specifikāciju.
Tikpat svarīgi ir nesajaukt tapu ar virzuļa stienis (garā hidrauliskā cilindra sastāvdaļa, kas iekļauta atsevišķā risinājuma lapā) vai ar savienojošais stienis (kalta I veida sijas daļa, nav precīzs cilindrs). Virzuļa tapa ir sava sagatavju saime ar saviem ierobežojumiem:
| Apstrādājamā detaļa | Tipiska ģeometrija | Iztaisnošanas raksturs |
|---|---|---|
| Virzuļa tapa (šo lapu) | Īss cilindrs, L/D ≈ 1,3–2,5, rūdīts, bieži serdeņoti | Ļoti stīvs; mazo līkumu vērtības, lieli korekcijas spēki, ovalitātes risks |
| Virzuļa stienis (hidrauliskais) | Garš slaids stienis ar vītņotiem galiem | Zema L/D stīvums; vairāku punktu korekcija ilgā laika posmā |
| Savienotājstienis | Kalts I-profils ar diviem urbumiem | 3-D urbuma līdz urbumam izlīdzināšana, nav centra līnijas problēma |
| Dzinēja vārsts | Garš kāts ar galvu | Stumbra taisnums attiecībā pret galvas seju; līdzīga mikrokorekcijas loģika |
Kā virzuļa tapas deformējas
Ražošanas tapas parasti tiek virpotas vai auksti stieptas no korpusā rūdoša tērauda, karburēts un rūdīts, tad zeme. Novirze ienāk prognozējamos punktos:
- Termiskās apstrādes kropļojums. Karburēšana un dzēšana atbrīvo pagrieziena spriegumus nevienmērīgi. Tapa ar serdeni var noliekties uz plānākas sienas pusi. Šis ir visizplatītākais un visvairāk labojamais noviržu avots — sk iztaisnošana pēc termiskās apstrādes.
- Slīpēšanas izraisīts stress. Spēcīga vai vienpusēja nospiešanas noņemšana uz OD izbalansē atlikušo spriegumu, un tapa noliecas pēc tam, kad tā atstāj dzirnaviņas.
- Apstrādes un iespīlēšanas bojājumi. Piespraudes ir īsas, cieta un smaga to izmēram. Uzkrītot uz tvertnes malas, tapa, kas bija taisna galīgajā pārbaudē, var rasties lokāls saliekums — šī bojājumu klase parasti ir lēmums par lūžņiem., nav iztaisnošanas lēmums.
- Ovalitātes pieaugums tapās ar serdi. Termiskās apstrādes laikā urbums var deformēties, un OD tam seko. Šī ir formas kļūda, ne līkums, un nekādi preses labojumi to neizlabo.

Mērīšana: Lēmums par datumu ir pirmais
Tapas taisnuma pārbaudei ir nozīme tikai attiecībā pret noteiktu rotācijas asi. Dominē divas atbalsta konvencijas:
Starp centriem
Ja tapai ir centrālie caurumi, kas tika izgatavoti un noslīpēti kā procesa atskaites punkti, mērīšana starp centriem atveido izmantotās dzirnaviņas asi. Parasti šī ir tīrākā vienošanās galīgo pieņemšanas lēmumu pieņemšanai. Pašiem centrālajiem caurumiem ir jābūt tīriem un nebojātiem — šķelts centrs rada fantomu, kas nosūta labas tapas uz presi.
Uz V veida blokiem vai rotējošiem balstiem
Tapām ar serdi bez centriem, pats OD kļūst par atskaites punktu. Rotējoša V veida bloka iestatījums ar skalas pārbaudes indikatoru vai a daudzpunktu LVDT mērīšanas galva kartes izskrējienu vairākās aksiālās stacijās. Šeit kritiskā disciplīna ir kļūdu veidu atdalīšana: pirmā harmonika (reizi apgriezienos) sastāvdaļa, kas saglabā savu fāzi visā garumā, ir līkums; otrā harmoniskā sastāvdaļa ir ovāls, un tas ir jālasa pret apaļuma un līkuma atšķirība. Nospiežot uz ovālas tapas, lai izsekotu izskrējiena numuru, daļa tiek iznīcināta.
Ielādēts pret izlaistu
Tā kā tapas ir stingras un labojumi ir niecīgi, gravitācija un atbalsta novirze nav nenozīmīga attiecībā pret pielaidi. Mērīšanas nosacījums - balsti fiksētās stacijās, indikators noteiktās plaknēs — jāiesaldē darba instrukcijā, un pēcspiediena pārbaudei tas ir jāatkārto precīzi. Vispārīgie argumenti noslogotā pret atbrīvoto taisnuma mērījumu piemērot ar pilnu spēku šajā mērogā.
Iztaisnošanas procesa maršruti tapām
Precizitātes punkta presēšana
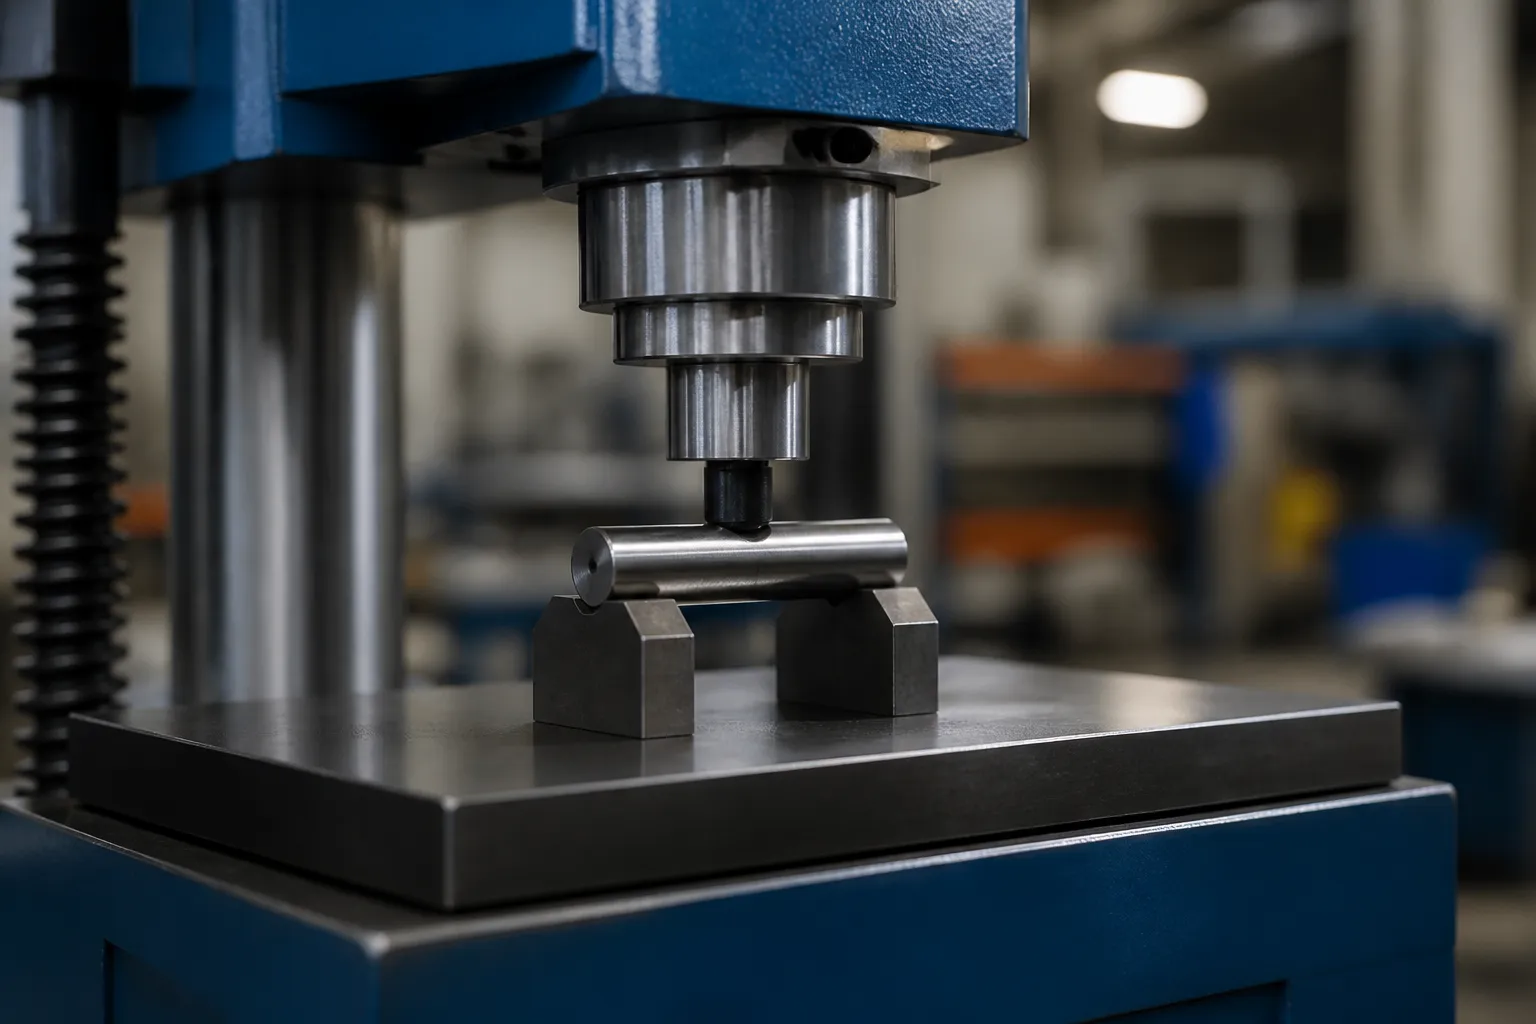
Noklusējuma maršruts ir a precīzs punktveida iztaisnošanas process: tapa balstās uz diviem šauriem, rūdīti balsti, kas novietoti tuvu līkuma virsotnei, un mazs cilindrs veic kontrolētu gājienu — ar ierobežotu pārvietošanos, nav spēka ierobežots — augstākajā punktā. Trīs pazīmes atšķir tapu presēšanu no parastās vārpstas presēšanas:
- Atbalsta atstarpes. Ar L/D zemāk par 2.5, balsti atrodas cieši kopā, un lokālie kontaktspriegumi ir lieli. Atbalsta ieliktņiem ir nepieciešams atvieglots vai izstiepts kontakts, kas notīra tapas OD, to nesabojājot.
- Insulta izšķirtspēja. Koriģējošie sitieni tiek mērīti mikrometros. Presei ir nepieciešama zem mikrometra gājiena izšķirtspēja un stīvs, bezstrāvas cilindra vadība, jo atsperes un gājiena attiecība rūdītā tapā var pārsniegt 10:1 nepareizā iestatījumā.
- Atsperes kompensācija. Rūdītas tapas spēcīgi atsperas atpakaļ; procesam ir jāpārspiež un jāatslābina tolerance, ar kompensācijas noteikumiem, kā norādīts vārpstas iztaisnošanas atsperes kompensācija.
Rotācijas smalkā iztaisnošana
Lielākiem apjomiem, tapas var ievadīt caur nelielu rotējošu iztaisnošanas galviņu — leņķveida ruļļiem, kas vienā piegājienā pakļauj tapai mainīgiem plastmasas līkumiem. Šis maršruts, punktā apspriestais princips prese pret rullīšu iztaisnošanu, ir ekonomisks tikai tad, ja tapas ģeometrija ir vienāda visā tās garumā (nav galvas, rievas vai pēkšņas iezīmes) un, ja novirze ir gluda globāla loka, nevis lokāla kinka. Vietējie saliekumi pārdzīvo ruļļu iztaisnošanu un atkal parādās galīgajā pārbaudē.
Kad Neiztaisnot
Piespraudes ar asu roktura izliekumu, redzama brinelēšana, plaisas, vai ovāls ārpus zīmējuma ir lūžņu daļa. Noguruma noslogotās dzinēja daļas nepiedod radošus glābšanas mēģinājumus. Rakstisks pārstrādes limits — cik korekcijas ciklu var saņemt tapa, un kurā procesa stadijā — ietilpst kontroles plānā; argumentācija iekšā NOK šķirošanas un pārstrādes ierobežojumi pārskaitījumus tieši.
Kāpēc Īss, Cietās daļas ir grūtākas, nekā izskatās
Intuīcija saka, ka īsai daļai jābūt viegli iztaisnotai. Tieši otrādi, un iemesls ir saistība starp lieces amplitūdu, sekcijas stīvums un insulta izšķirtspēja. Uz garas slaidas vārpstas, a 0.5 mm loku koriģē ar dažu desmitdaļu milimetru vēzienu, un prese to atrisina ērti. Uz virzuļa tapas, visa ārpus tolerances esošā populācija var sēdēt starp 0.005 mm un 0.020 mm priekšgala. Lai to labotu, ir nepieciešami dažu mikrometru gājieni, tiek pielietots sekcijai, kuras lieces stingrība uz vienu novirzes vienību ir par kārtu augstāka nekā slaidas vārpstas. Tam seko trīs sekas:
- Mašīnas izšķirtspēja kļūst par procesu. Prese ar 0.01 mm gājiena izšķirtspēja nevar ietekmēt a 0.003 mm korekcija. Aunu vadība, slodzes elementu troksnis, rāmja termiskā izaugsme un eļļas saspiežamība nonāk pielaides joslā. Mašīnas izvēle tapām sākas ar gājiena izšķirtspēju un rāmja stingrību, nekad no tonnāžas — tapas presei gandrīz nav vajadzīgs spēks, tikai galēja kontrole.
- Atbalsta stāvoklis dominē mehānikā. Ar balstiem cieši kopā zem stingras daļas, korekcija tiek panākta gan ar lokalizētu spiediena sadalījumu, gan ar globālu lieci. Atbalsta pārvietošana 2 mm maina efektīvo recepti, tāpēc atbalsta pozīcijas ir daļa no receptes ieraksta, operatora ziņā nav iestatīšanas detaļas.
- Vietējo bojājumu risks ir augsts. Augsta stingrība plus mazas kontaktu zonas ir vienāda ar augstu kontakta spriegumu. Katram laktas un cilindra ieliktnim jābūt saskaņotam ar cietību un rādiusam; plakana tērauda lakta uz rūdītas tapas OD ir brinelling mašīna.
Pirms receptes rakstīšanas iesaldējiet procesa posmu
Korekcijas recepte ir derīga tikai vienam materiāla stāvoklim un vienam krājuma stāvoklim. Tapu ražošana šķērso vairākas valstis, un katrs definē citu logu:
| Skatuves | Korekcijas iespēja | Galvenais risks |
|---|---|---|
| Mīksta tukša, pirms karburēšanas | Reti vajag; pagriešana notur ģeometriju | Recepte netiks pārsūtīta uz vēlākiem stāvokļiem |
| Pēc sacietēšanas, pirms slīpēšanas | Loks lielākais; korekcija atjauno slīpēšanas masas sadalījumu | Pārsteidzošs krājumu zudums vienā pusē, ja priekšgala aizsegs ar krājumu |
| Starp rupju un beidzamo slīpēšanu | Klasisks korekcijas punkts; krājumi joprojām ir pieejami | Slīpēšanas spriegums, kas pievienots pēc korekcijas, atkal noliec tapu |
| Pēc pēdējās slīpēšanas | Tikai mikrokorekcija, stingri ierobežots cikls | Virsmas pierādījumi uz gatavās gultņa virsmas; ovāla mijiedarbība |
| Pie klienta ienākošās pārbaudes | Strīda teritorija — vispirms veiciet atkārtotu pasākumu saskaņā ar saskaņoto konvenciju | Korekcija pret nepārbaudītu mērījumu |
Kontroles plānā skaidri jānorāda korekcijas stadija un jāaizliedz labot jebkurā citā posmā. Tapai, kas koriģēta pēc galīgās slīpēšanas, nav aizsarglīdzekļu: jebkura preses zīme, jebkura ovāla augšana, jebkurš pārmērīgas korekcijas cikls ir noguruma noslogotas daļas funkcionāls defekts.
Pieņemšanas kritēriji
Pierādījumos tiek pieņemts tapas iztaisnošanas process, nevis uz garāmbraucošā izskrējiena numuru vien:
- Taisnums vai TIR rasējumā norādītajās plaknēs un atbalsta stāvoklī, parasti zemo kontaktu mikrometriem.
- Apaļums un diametrs atkārtoti pārbaudīts pēc korekcijas — presēšana nedrīkst mainīt lieces pielaidi pret formas pielaidi.
- Virsmas integritāte. Nav preses atzīmju, brineli vai laktas liecinieku līnijas uz OD nesošās virsmas. Kontakta pierādījumi uz funkcionāla žurnāla virsmas ir noraidīti, nav kosmētiska problēma.
- Verifikācijas mērīšanas sistēma. Mērinstrumentam faktiski ir jāatrisina pielaide — veiciet formālu pētījumu, kā aprakstīts Gage R&R iztaisnošanas līnijām.
- Procesa spēja izsekots laika gaitā, ar pārstrādes skaitu un lūžņu iznīcināšanas iemesliem, kas reģistrēti katrai termiskās apstrādes partijai.
Biežākie kļūmju režīmi tapu iztaisnošanas projektos
- Ovalitātes dzīšana ar presi. Izskrējiena trasē ir redzama kļūda divreiz uz apgriezienu, operators vienalga nospiež, un tapa ir gan ovāla, gan saliekta.
- Cietības stāvokļa neatbilstība. Uz mīkstajām tapām izstrādāta triepiena recepte tiek uzklāta uz rūdītām tapām; atspere trīskāršojas un procesa logs pazūd. Katrai receptei jābūt saistītai ar materiāla stāvokli.
- Pārmērīgas korekcijas cikli. Turp un atpakaļ spiežot vienā virsotnē, tiek apstrādāts materiāls un, noguruma daļā, ir latenta neveiksmes risks. Ciklu ierobežojumi ir jāīsteno mašīnas vadībai, ne pēc operatora atmiņas.
- Bojāti datu punkti. Izgāzušies vai netīri centrālie caurumi, vai V veida bloki ar iestrādātu šķembu, ģenerēt viltus līkumu kartes un aktivizēt taisnu tapu korekciju.
- Mērīšana citā stāvoklī nekā klients. Jūsu pārbaude rāda taisni; klients veic mērījumus starp tīrajiem centriem citā diapazonā un redz izsīkumu. Saskaņojiet mērīšanas noteikumus līgumiski.
Saistītā lasāmviela: vispārējā mašīnas atlases loģika kā darbojas automātiskā vārpstas iztaisnošana, un māsas risinājumu lapas virzuļu stieņi un dzinēja vārsti. Pin-ģimenes priekšizpētei, sagatavot rasējumus, termiskās apstrādes stāvoklis, pašreizējie izpildes dati vismaz no 50 daļas, un pieņemšanas specifikācija, kas jums jāatbilst pēc labošanas.
Moving from manual piston pin correction toward automation? The selection guide for shaft, tube and profile work un straightening machine cost breakdown are the natural next steps.