
Punktu iztaisnošana ir kontrolēta lokālas korekcijas metode, ne tikai nospiežot, kur daļa izskatās saliekta. Procesam ir jāsavieno derīga ģeometrijas karte ar apstiprinātu atskaites punktu, atbalsta punkti, reakcijas ceļš, atļautās korekcijas vietas, pakāpeniska kontrole un atbrīvotā stāvokļa atkārtots mērījums. Bez šīs cilpas, nospiežot sitienu, var izveidot atzīmi, pārvietot blakus esošu līdzekli vai samazināt pagaidu indikatora rādījumu, neievērojot faktisko pieņemšanas prasību.
Tas ir procesa ietvars. Tas nepretendē uz StraighteningTech preses spēku, insults, kontroles algoritms, materiālu klāsts, precizitāte, cikla laiks vai saderība ar sagatavi. Šīm vērtībām ir nepieciešama zīmējuma pārskatīšana un apstiprināti paraugi.
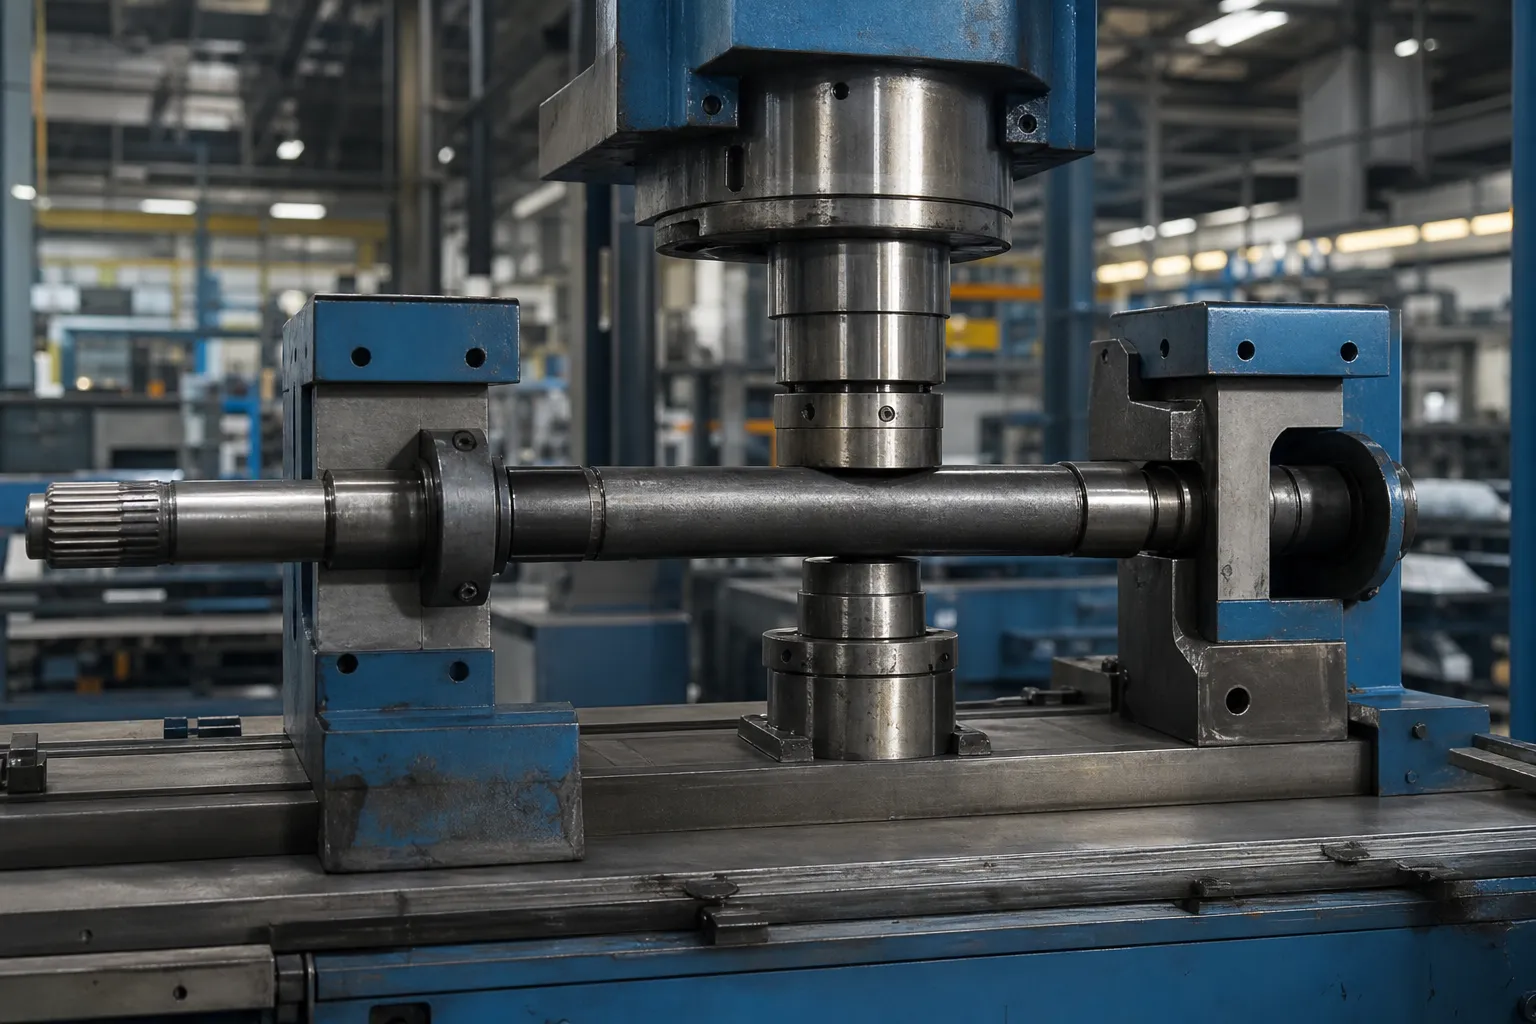
*Inženierzinātņu koncepcijas ilustrācija. Tas parāda iespējamo preses korekcijas kontekstu konkrētai sagatavju saimei, nav universāla procesa recepte vai pārbaudīta vietējā jauda.*
Definējiet, ko process koriģē
Nepieciešamais raksturlielums var būt taisnums pāri laidumam, radiālais izskrējiens attiecībā pret bāzes asi, sānu slaucīšana, lokālas iezīmes attiecības vai cita kontrolēta ģeometrija. Pirms preses izvēles tai ir jānosauc nosaukums. Apļveida kļūda, virsmas pārtraukums, armatūras signālu vai tīšu izliekumu nevar koriģēt tā, it kā tas būtu tāda paša veida līkums.
Izmantot vārpstas taisnums, nobraukums un TIR kad daļa tiek rotācijas kārtībā pārbaudīta. Caurule, profilu, pavasaris, gredzeniem un metinātām sagatavēm ir nepieciešama sava ģeometrija un procesa robežas.
Izveidojiet sākotnējo kļūdu karti
Mērījumu plānā jānorāda apstiprinātais atskaites punkts, daļas orientācija, aksiālās stacijas, atbalsta stāvoklis, sensora metode un atkārtota/sēdvietas pārbaude. Viens viduspunkta nolasījums var izlaist vairākus līkumus vai sajaukt gravitācijas noliekšanos un armatūras izmaiņas ar daļas ģeometriju.

*Inženierzinātņu koncepcijas ilustrācija. Tas ilustrē mērījumu karti pirms korekcijas; faktiskās staciju atrašanās vietas, zondes un atskaites punkts ir jānostiprina no kontrolētā rasējuma.*
| Ievadiet iesaldēšanai | Lēmums, ko tas atbalsta |
|---|---|
| Zīmēšanas atskaites punkts un pieņemšanas noteikums | Nosaka, kas mērījumam jāatspoguļo |
| Sākotnējā ģeometrijas karte | Identificē kandidātu korekcijas zonas un mijiedarbības risku |
| Apstiprinātie balsti un reakcijas punkti | Neļauj spēka ceļam radīt neparedzētu signālu |
| Aizsargātās īpašības un virsmas ierobežojumi | Nosaka, kur kontakts ir aizliegts |
| Materiālu un procesa stadija | Definē iespējamo reakciju, atsperes un lejupejošie ierobežojumi |
Punktu nospiešanas gājiena mehānika
Punktu nospiešanas korekcija ir trīspunktu līkums, kas tiek veikts ar nolūku. Divi balsti un viens presēšanas punkts veido iekraušanas rāmi: prese nospiež sekciju pret balstiem, lieces moments sasniedz maksimumu nospiešanas punktā un krīt uz balstiem, un ārējās šķiedras korekcijas vietā iet cauri, kamēr sekcijas kodols paliek elastīgs. Kad spēks tiek atbrīvots, elastīgā serde mēģina atsperot sekciju atpakaļ, kamēr iegūtās šķiedras saglabā savu jauno formu — pastāvīgā kopa ir atšķirība, un procesa māksla nodrošina tieši tik daudz plastmasas, lai atbrīvotā daļa nonāktu pielaides robežās. Trīs sekas izriet tieši no šī attēla. Korekcija ir lokāla: plastmasas zona koncentrējas ap presēšanas punktu, which is why error maps guide where to press rather than intuition. The process is self-limiting only if treated incrementally: a single stroke sized optimistically cannot be un-pressed. And the section’s own geometry — its stiffness variation, its transitions, its prior deformation history — modulates everything, which is why identical stroke settings do not transfer blindly between diameters, materials or lots, and why reverse-loading effects, as described for Baušingera efekts, change the response of a part that has already been corrected once.
Support Span Is the Primary Tuning Parameter
Operators reach for force when they should reach for geometry. Moving the supports changes the correction before any force value is touched: supports spread wide give a long, maigs lieces lauks — tas pats presēšanas spēks rada lielāku novirzi, kas izkliedēta garākā zonā, piemērots vienam platam lokam; balsti, kas cieši atrodas ap korekcijas punktu, koncentrē to pašu enerģiju īstermiņā, dziļa korekcija, piemērots vietējai locījumam, bet cietāks uz virsmas un griezuma. Spin nosaka arī gājiena mehāniskās priekšrocības: jo tuvāk balsti, jo vairāk spēka prasa viena un tā pati korekcija, tāpēc, sašaurinot laidumu stingrā posmā, ātri sasniedz mašīnas vai detaļas robežas. Izkrīt divi praktiski noteikumi. Pirmkārt, izvēlieties laidumu no kļūdu kartes viļņa garuma — gari loki iegūst garus laidumus, Kinks iegūst īsus — un dokumentē izvēli iestatīšanas ierakstā, jo span ir procesa parametrs tāpat kā jebkurš cits. Otrkārt, treat support condition as part of the tooling: kontakta ģeometrija, cleanliness and wear change the reaction path silently, un surface-protection tooling discipline applies to supports exactly as it does to the press nose.
Izvēlieties atbalsta un korekcijas punktus kopā
Preses punktu nevar izvēlēties neatkarīgi no tā balstiem. Atbalsta atstatums, sekcijas stīvums, spēka virziens un kontakta ģeometrija veido reakcijas ceļu. Nepareizs atbalsts var likt vietējai presei izskatīties efektīvi, vienlaikus pārsūtot kļūdu citur vai sabojājot līdzekli.
Pirms izmēģinājuma parauga, dokumentu:
- atbalsta un reakcijas vietas, ieskaitot bezkontakta zonas;
- korekcijas punkts, spēka virziens un atļautā orientācija;
- kontakta materiāls, tīrības un marķēšanas riska kontroles;
- maksimālā pieauguma korekcija un mēģinājumu skaits;
- atsperes/atlaišanas mērīšanas plāns;
- stingras noraidīšanas un inženiertehniskās pārskatīšanas nosacījumi.
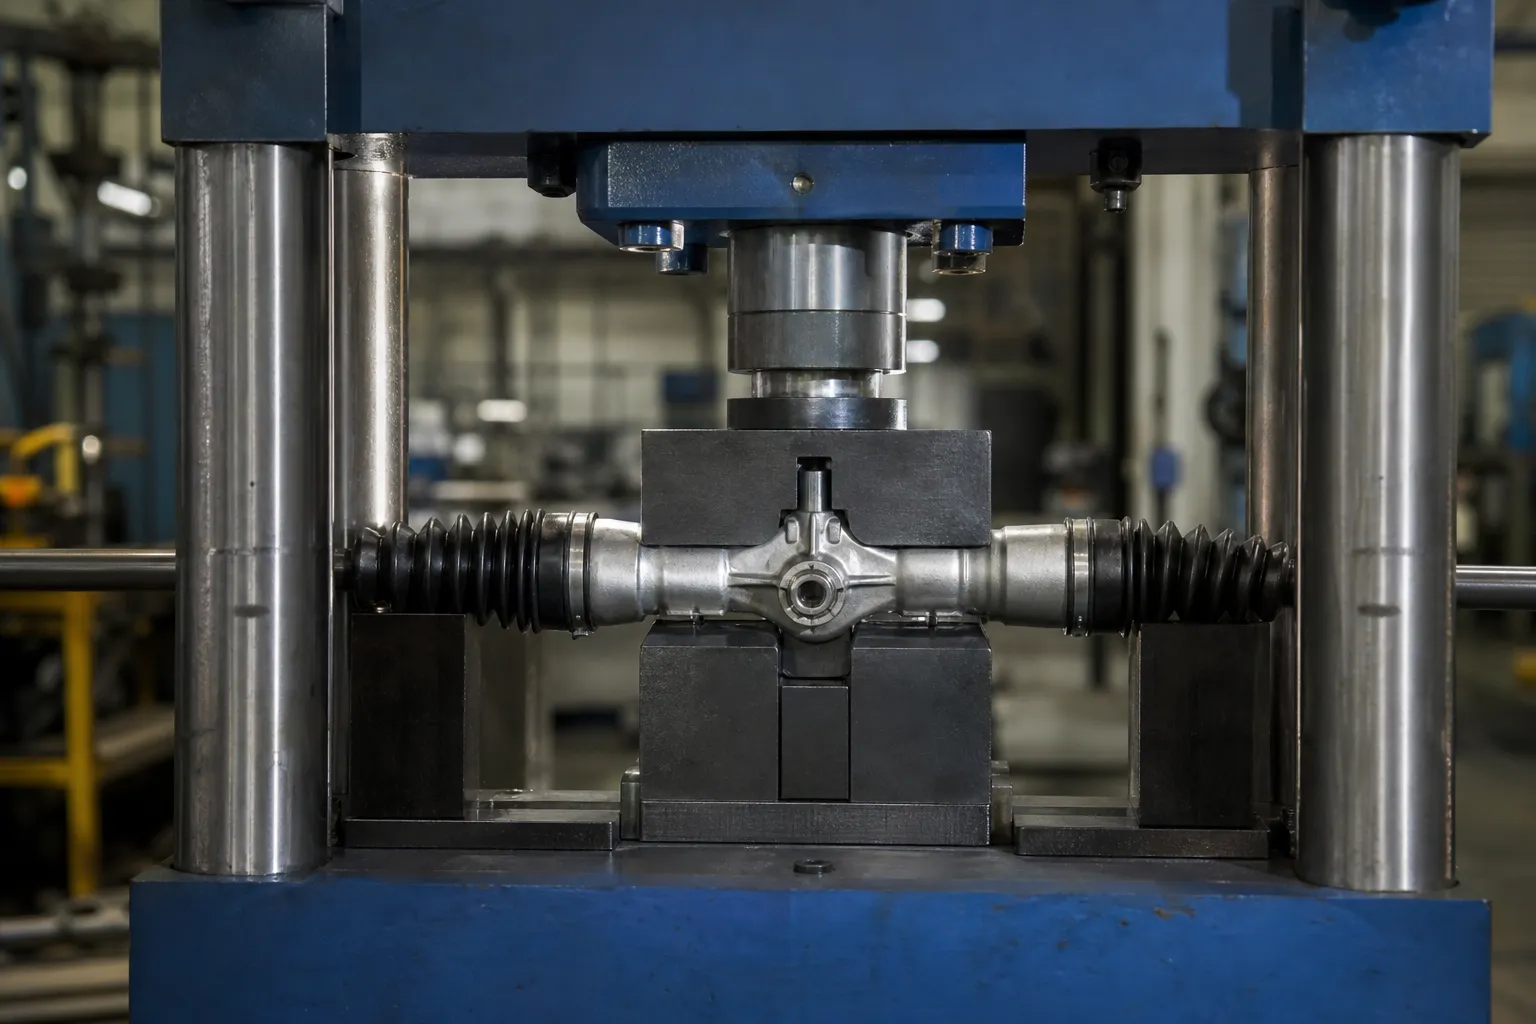
*Inženierzinātņu koncepcijas ilustrācija. Tas parāda pakāpeniskas korekcijas koncepciju; tas nenosaka preses slodzi, insults, instrumenti vai apstiprināts korekcijas punkts citai sagatavei.*
Pakāpeniski labojiet un vēlreiz pārbaudiet pēc izlaišanas
Slēgtā cikla secība ir:
- identificēt kontrolēto sagataves saimi un rasējuma pārskatīšanu;
- pārbaudiet, vai nav bojājumu, nepareiza daļa, aizliegts virsmas stāvoklis vai ārpus darbības jomas deformācija;
- ielādējiet apstiprināto atskaites punktu un pārbaudiet sēdvietu;
- izmērīt sākotnējo ģeometrijas karti;
- izvēlēties atļauto atbalsta un korekcijas plānu;
- piemēro pieaugošu korekciju parauga pārbaudes robežās;
- pilnībā atlaidiet spēku, skavas un ierobežotājs;
- atkārtoti izmēriet visus nepieciešamos ierakstus un ierakstiet rezultātu;
- virziet daļu uz OK, NOK vai inženieru apskats.
Galīgā pieņemšana notiek pēc atbrīvošanas. Nolasījumu, kamēr daļa ir pakļauta spiediena spēkam vai armatūras ierobežošanai, nevar izmantot kā gala rezultāta pierādījumu.
Springback as a Process Variable, Not a Constant
Because the released shape is set by the competition between yielded fibers and the elastic core, the same stroke delivers different permanent set on parts that differ in material condition, section or prior history. That is springback as a process variable, and treating it as a fixed correction factor is how lines end up oscillating around tolerance. The discipline that handles it honestly is described for atsperes kompensācija vārpstas iztaisnošanā: learn the response on representative samples, correct incrementally, and re-learn when the material lot or part revision changes. Saistīts lamatas ir pelnījis savu teikumu: tīša daļas nospiešana, kas pārsniedz nominālo vērtību — pārsniegums, lai iepriekš kompensētu atspērienu — ir likumīga apstiprinātā receptē un noteiktā limitā, bet atkārtoti pārsniegšanas un atspiešanas cikli uzkrāj reversās slodzes bojājumus, un korekcijas mēģinājuma ierobežojums pastāv tieši, lai apturētu šo secību, pirms tā kļūst par plaisāšanas risku, per integritātes pārskatīšanas sistēma.
Datu lasīšana starp sitieniem
Katrs inkrementālās cilpas gājiens ir arī eksperiments, un dati starp sitieniem norāda operatoram, kad turpināt un kad apstāties. Veselīga konverģence parāda atlikušās kļūdas samazināšanos par katru gājienu, kas samazinās — reakcija uz katru gājienu samazinās, daļai tuvojoties mērķim, kas ir dabiskas stabilas korekcijas paraksts. Three patterns break that signature and each demands stopping rather than pressing harder. No progress: the geometry stops responding, meaning the process is no longer engaging the error — the correction point, support condition or part state has changed under the operator. Diminishing returns with rising effort: each stroke moves the part less while the press works harder — the section is fighting back through strain hardening, and continuing trades diminishing geometry gain for accumulating material damage. Oscillation: the part crosses nominal in alternate directions stroke by stroke — the correction rule is over-reacting, often because it was calibrated on a different response, and the fix is the recipe, nevis daļa. Building these three stop patterns into the operating procedure converts the between-stroke data from noise into the line’s earliest quality alarm.
Ziniet, kad punkta nospiešana nav pareizais maršruts
Punktu nospiešana nav noklusējuma metode katram produktam. Nepārtraukts vads, plānsienu caurule, asimetrisks profils, gredzens, pavasaris, nogurumam kritiskām vai metinātajām daļām var būt nepieciešama cita pieeja, īpašu instrumentu vai atsevišķu procesa pārskatīšanu. Skat prese pret rullīšu iztaisnošanu metodes izvēles robežai.
Parauga pārbaude un pieņemšana
Parauga plānā jāiekļauj parastās un sliktākā gadījuma ienākošās daļas, neapstrādāta pirms/pēc ģeometrijas, atkārtoti iestatiet atkārtojamību, virsmas pārbaude, nepieciešamās materiālu/iezīmju pārbaudes, maksimālā mēģinājuma robeža un korelācija ar klienta atsauces mērierīci. Ja plaisas, cietība, NDT, ir svarīga slīpēšana vai balansēšana, tie paliek neatkarīgi pieņemšanas pienākumi.
Izmantot iztaisnošanas parauga pārbaude un pieņemšana lai definētu pierādījumus, kas nepieciešami pirms ražošanas prasības vai lēmuma par FAT/SAT.
FAQ
Var punktu nospiešana garantēt konkrētu precizitāti?
Nē. Sasniedzamais rezultāts ir atkarīgs no sagataves, datum, materiālais stāvoklis, atbalsts, kontaktu zonas, atbildes paraugs un saskaņotā pārbaudes metode.
Vai augstākais indikatora punkts vienmēr ir korekcijas punkts?
Nē. Korekcijas punkts jāizvēlas no ģeometrijas kartes un apstiprinātā reakcijas ceļa, nevis no izolēta vizuāla vai indikatora novērojuma.
Vai prese var salabot plaisu vai nomainīt NDT?
Nē. Iztaisnošana nelabo materiālu defektus un neaizstāj kvalificētus pārbaudes procesus.
Why does the same press stroke move two identical-looking parts differently?
Because released geometry depends on material condition, section detail and prior deformation, not on appearance. Different lots, heat-treatment states or a previous correction cycle all change the plastic-versus-elastic balance the stroke works against. The remedy is learning the response per family on samples and re-checking it when lots change.
When should supports be moved closer together?
When the error map shows a short, local kink rather than a broad bow. A narrow span concentrates the correction where the error lives; a broad span spreads it. The span choice belongs in the documented setup, because it changes both the correction shape and the force the part must carry.
What does it mean when a part stops responding to corrections?
The process is no longer engaging the error — a no-progress condition. Causes range from a changed correction point to a setup or part-state shift, and the defined response is to stop and route the part to review, not to increase force. Continuing to press spends the part’s deformation budget on nothing.
Iztaisnošana pirms un pēc slīpēšanas
Netiek uzturēta neviena neatkarīga kanoniskā lapa iztaisnošana pirms vs pēc slīpēšanas jo rūpnieciskās precīzās atbilstības pieprasījums ir neliels. Posmu secība, noliktavu pielaide un datu pārnešana ietilpst kaltajā stieņā, punktu nospiešanas un vairāku punktu procesa lapas. Pirms ražošanas maršruta bloķēšanas pārbaudiet, vai slīpēšana noņem materiālu, kas padarītu nederīgu agrāko taisnuma nolasījumu.
Spēka pārvietošanas līknes iztaisnošanas procesā
Īpaša lapa priekš iztaisnošanas spēka nobīdes līknes vadotne netiek uzturēts bez apstiprināta vaicājuma pieprasījuma. Force's Troke interpretācija, drošās robežas un procesa apturēšanas nosacījumi ir izskaidroti point-press, daudzpunktu un plaisu noteikšanas lapas. Jebkurš uz līkni balstīts trauksmes signāls ir jāvalidē uz reprezentatīvajām daļām, nevis jākopē no citas materiālu saimes.
Point-press work lives or dies by stroke control – read why over-correction cracks parts before you size a machine, then use the taisnotāja izvēles pārskats to match press concepts to your part family.