
Zobrata vārpsta ir rotējoša jaudas pārvades sastāvdaļa, kurai ir integrēti zobrata zobi — spur, spirālveida vai konusveida zobrats — kopā ar fiksatoriem, splaini, vītnes un pleci uz vienas ass. Tās taisnuma specifikācija ir noteikta uz šīs ass: kakliņiem un zobratu soļa cilindriem jāgriežas ap kopēju līniju kopējā indikatora rādījumā (TIR) ierobežojums, ko nosaka gultņa kalpošanas laiks, zobrata sieta kvalitāte un vārpstas ātrums. Tādējādi zobrata vārpstas iztaisnošana nozīmē zobainās detaļas rotācijas ass atjaunošanu — tā ir principiāli atšķirīga problēma nekā zobstieņa saplacināšana., un problēma ar vispāratzītām mērīšanas un korekcijas metodēm.
Zobrata vārpstas iztaisnošanas risinājumam pirms aprīkojuma izvēles jāatbild uz pieciem jautājumiem:
- Kas nosaka mērījumu asi - žurnāli, centri vai spline galvenais diametrs — un vai uzmērījums atspoguļo samontēto gultņu izvietojumu?
- Vai novirze ir vienas plaknes priekšgals, lokāls līkums pie pleca, pagrieziens, vai kombinācija — un kur ir patiesais augstākais punkts?
- Kāds ir materiāla un termiskās apstrādes stāvoklis – rūdīts, karburēts un dzēsts, ar indukciju rūdīti žurnāli — un kādi korekcijas ceļi tam ir apstiprināti?
- Vai joprojām ir pieejams slīpēšanas materiāls, un ir korekcija, kas paredzēta krājumu sadalījuma vai galīgās ģeometrijas atjaunošanai?
- Kā tiks atbrīvota ģeometrija, Jāpārbauda zoba sānu integritāte un ilgtermiņa stabilitāte?
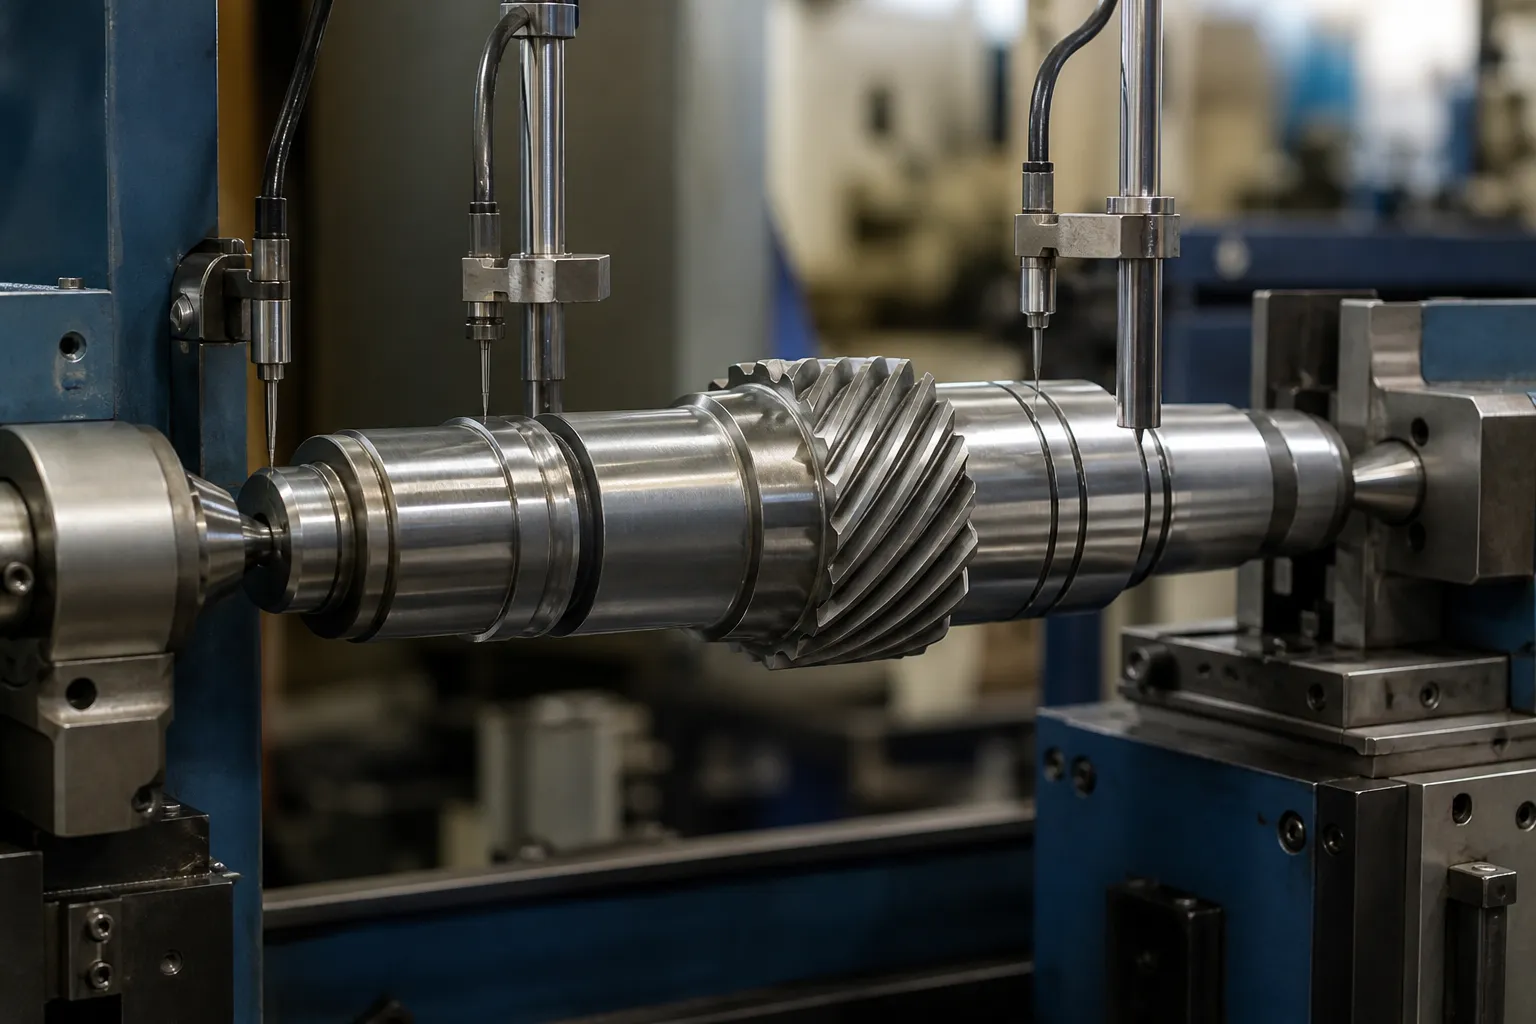
*Inženierzinātņu koncepcijas ilustrācija: zobrata vārpsta, kas tiek atbalstīta starp centriem ar zondēm uz žurnāliem korekcijas pētījuma laikā. Nav klienta vietnes fotogrāfija. Datu izvēle, spēka pozīcijām un pieņemšanas robežām ir nepieciešams rasējums un reprezentatīvās daļas.*
Zobrata vārpsta pret zobratu: Divas dažādas problēmas
Šī vietne jau aptver rūpnieciskā zobratu taisnošana, un abas sagataves bieži tiek sajauktas, jo abām ir zobrata zobi. Viņiem nav gandrīz nekāda inženiertehniskā satura:
| Gear Rack | Zobrata vārpsta | |
|---|---|---|
| Funkcija | Pārvērš rotāciju lineārā kustībā; zobaina taisna stienis | Pārraida griezes momentu starp rotējošām asīm; zobaina cilindriska daļa |
| Taisnuma definīcija | Atskaites virsmas līdzenums un taisnums vienā plaknē; slīpuma līnijas līdzenums | Rotācijas ass novirze: TIR mērīts ap apkārtmēru noteiktos posmos |
| Primārais mērījums | Lineārs — taisngriezis, virsmas plāksne, lāzera līnija, garuma paraugu ņemšana | Rotācijas — daļa velmēta starp centriem vai uz žurnāliem, ciparnīca vai elektroniskās zondes, līkumu uzmērīšanas karte |
| Neveiksme, ja tā ir saliekta | Iesiešana, nevienmērīga zobu saķeršanās, pozicionēšanas kļūda | Nelīdzsvarotība, vibrācija, gultņu un blīvējuma bojājumi, zobratu tīkla novirze, nogurums |
| Tipiska korekcija | Nospiežot plakanā plaknē; dažreiz stiepšanās vai izlīdzināšanas procesi gariem plauktiem | Punkta nospiešanas korekcija kartētajā augstākajā punktā, selektīva pīlinga, ierobežotas siltuma metodes |
Statīvs tiek koriģēts plaknē; zobrata vārpsta tiek koriģēta ap asi. Mērījumu vārdnīca, armatūru, mašīnas un pieņemšanas kritēriji ir atšķirīgi, tāpēc abas tēmas tiek aplūkotas atsevišķās lapās. Ja apstrādājamā detaļa ir gara zoba stienis, kas savienojas ar zobratu, lai lineāri pārvietotu slodzi, attiecas plaukta lapa. Ja tā ir vārpsta ar zobratu, kas griežas gultņos, lasi tālāk.
Anatomija un no kurienes rodas kropļojumi
Uzskaitiet pazīmes, kas piedalās datu ķēdē un stresa sistēmā:
- gultņu kakliņi — primārā funkcionālā ass;
- zobratu segmenti: spirālveida vai spirālveida zobi, zobrata sejas platums, piķa un saknes ģeometrija;
- splaini, atslēgas rievas, pavedieni, konusveida un sakabes funkcijas;
- pleciem, spiedgredzena rievas, šķērsurbumi un eļļas urbumi;
- centriem vai pagaidu procesa datiem;
- slīpēšanas materiāli pa sekcijām un procesa posmiem.
Zobratu vārpstas izliecas klasisko vārpstas iemeslu dēļ, dokumentēts remonta literatūrā: mehāniska pārslodze apstrādes vai montāžas laikā; asimetriska apstrāde, kas nevienmērīgi mazina iekšējo stresu; termiskā apstrāde, kur rūdīta vai rūdīta vārpstas dzēšana gandrīz vienmēr ievada loku; un spēcīgi saraušanās vai presēšanas savienojumi, kas saliek sākotnēji taisnu vārpstu kā kaudzi. Īpaši uz zobratu vārpstām, slīpēšana un skūšana atstāj atlikušo spriegumu ap zobainām daļām, un viena žurnāla pēctermiskās apstrādes slīpēšana var atslābināt stresu un pārvietot citu sadaļu - korekcijas punkts procesā ir tikpat svarīgs kā pati korekcija.
Vispirms izmēriet: Bend aptaujas karte

Remonta-inženiertehniskā prakse saliektas vārpstas kartēšanu pirms pieskaršanās tai pilnībā attiecas uz zobratu vārpstām, un ražošanas iekārtas to automatizē:
- Atbalstiet vārpstu starp centriem vai uz tās žurnāliem un pārbaudiet, vai paši balsti nolasa nulles noplūdi — atbalsta kļūda sabojā visu karti.
- Atzīmējiet rotācijas atsauci; reģistrēt TIR vienmērīgi izvietotās aksiālās stacijās, pārvēršot novirzē (puse no TIR) un pulksteņa leņķis katrā.
- Lasi karti: viens dominējošais augstākais punkts ar nemainīgu leņķi norāda uz vienkāršu loku; mainīgs leņķis visā garumā norāda uz vairākiem līkumiem vai pagriezieniem; visgrūtākais gadījums ir kombinēts saliekt un pagriezt.
- Meklējiet patieso augstāko punktu starp stacijām — maksimums ir tur, kur liecina tendence, ne vienmēr tajā vietā, kur gadījās sēdēt zonde.
- Atkārtojiet karti pēc katra labošanas cikla un beigās kā pārbaudes ierakstu.
Šajā posmā atrodas divi rīkiem raksturīgi slazdi. Pirmkārt, datuma izvēle: uz pakāpju vārpstas pareizā nulles ķēde parasti ir žurnāli, nevis centri — vārpsta var nolasīt taisni uz centriem un noliekties uz žurnāliem, un gultņiem nerūp centri. Atlases noteikumi ir detalizēti aprakstīti mērīšanas atskaites punkta izvēle pakāpeniskām vārpstām. Otrkārt, zoba sānu kļūda pret izliekumu: soļa cilindra noplūde, kas mērīta virs tapām vai uz pārnesumu pārbaudītāja, ir jāatdala no vārpstas ass izskrējiena, vai zoba ražošanas kļūda tiek “ārstēta”, saliekot vārpstu. Ir aprakstīta vispārējā diagnostikas loģika formas kļūdas atdalīšanai no līkuma apaļums pret līkumu rotējošajā mērījumā.
Korekcijas maršruti
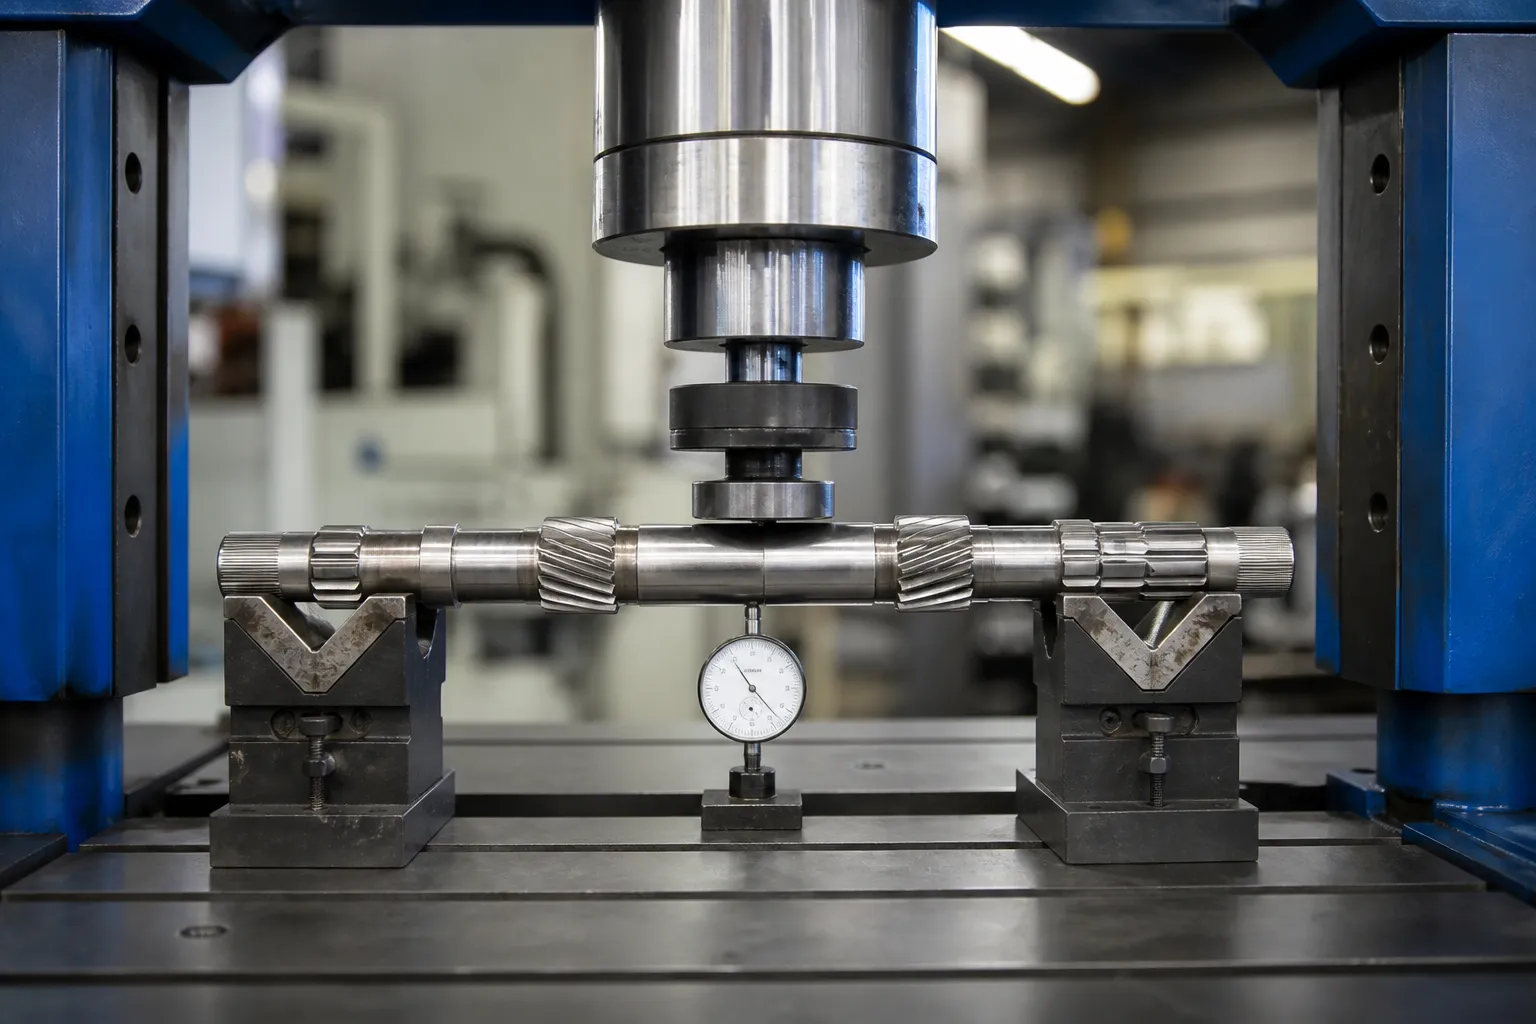
Mehāniskā punkta presēšana — primārais maršruts
Ar karti rokās, vārpsta ir iestatīta ar augstāko punktu uz augšu, atbalstīts tuvu līkumam, un piekrauts ar polsterētu cilindru, kamēr zonde uzrauga dzīvās novirzes. Strādājiet mazos vilcienos un pieņemiet atspērienu: mērķis ir vismazāk labot tolerance, jo katrs plastmasas cikls palielina atlikušo spriegumu. Ražošanas iekārtās šī cilpa ir karte, nospiediet, re-map — darbojas automātiski ar atsperes kompensāciju, kas apgūta katrai detaļu saimei. Manuālās vārpstas iztaisnošanas amatniecības prasmju daļa kļūst par kontroliera parametru; fizika nemainās.
Spiešana — kur nevar aizsniegt, nospiežot
Kontrolēta ieliektās puses skrotis vai adata saspiež virsmas šķiedras un tās nedaudz paaudzē, velkot asi taisni. Zobratu vārpstām ir smalkas apdares instruments: tas izlabo mazos atlikumus pēc nospiešanas, un tas darbojas vietās, kur auns nevar noslogot — blakus pleciem, zobu sekciju tuvumā — bez zobu saspiešanas riska. Tas ir lēns katrā korekcijā un reti primārais maršruts.
Vietējais karstums — ierobežots uz rūdītām zobratu vārpstām
Nelielas zonas vietas apsildīšana, lai radītu lokālu stiepes spriegumu dzesēšanas laikā, ir likumīga iztaisnošanas metode zemā līmenī- un vidēja oglekļa šahtas nerūdītā stāvoklī. Uz carburized, caurrūdītām vai indukciju rūdītām zobratu vārpstām tas ir stingri ierobežots vai aizliegts: siltuma ietekmētā zona var mīkstināt vai atkārtoti sacietēt vietējo materiālu, izveidojiet cietus plankumus un mikroplaisas tieši tur, kur tiek pavadīts zobu un žurnāla noguruma mūžs, un atstāj paceltu izciļņu, kas jānoņem, pirms virsma iekļūst gultnī vai blīvē. Kur vispār tiek domāts par siltuma metodēm, tie pieder pie metalurga apstiprinātas remonta procedūras, nevis uz ražošanas korekcijas ciklu. Materiālie noteikumi ir izstrādāti iztaisnošana pēc termiskās apstrādes.
Kas nekad nav iekļauts zobrata vārpstas nospiešana
Slodzes tiek pieliktas uz kakliņa vai vārpstas korpusa sekcijām starp balstiem — nekad uz zobrata zobiem. Nospiežot zoba segmentu, tiek apdraudēta zoba deformācija, ko nevar atsaukt neviena taisnošanas darbība, un ruļļu iztaisnošana, kas tiek izmantota uz gludām vārpstām, netiek piemērota zobiem. Splaina sadaļas ievēro savus noteikumus, ietverts mūsu šķautņu vārpstas iztaisnošanas risinājums; vārpstu saimes mērīja un koriģēja pārnesumkārbu iekšpusē – ievade, izejas un starpvārpstas ar to vairāku žurnālu pieņemšanas loģiku – tiek aplūkoti atsevišķi pārnesumkārbas vārpstas iztaisnošanas risinājums.
Pieņemšanas kritēriji

Vārpstas remonta prakse dod izmantojamu bāzes līniju: par 0.001 uz vienu garuma pēdu (0.083 mm/m) vispārējai rotējošai iekārtai, pievelkot pretī 0.0005 iekšā (0.013 mm) kopā jebkurā vietā ātrgaitas daudzpakāpju mašīnām. Zobratu vārpstām nosaka rasējums, un pielaides klase seko pieteikumam: mazs ātrums, zemas pielaides zobrata vārpstai ir plašāks logs nekā lieliem apgriezieniem, tuvās klīrensa zobrats. Pieņemšanas secībai jābūt:
- gala apsekošanas karte visās stacijās, noteiktā TIR ietvaros;
- zobratu kvalitātes pārbaudes — zobu kontakts, izskrējiens pāri tapām, spirāles izlīdzināšana — nav mainīta ar korekciju;
- plaisu noteikšana atbilstoši materiāla stāvoklim pēc visas korekcijas;
- verifikācija pēc pēdējās slīpēšanas vai apdares darbības, ne tikai pēc iztaisnošanas;
- stabilitātes apstiprinājums, ja lietojumprogramma ir kritiska: veikt atkārtotu mērījumu pēc stāvēšanas intervāla vai temperatūras cikla, ja procesa logs vēl nav pierādījis stabilitāti.
Pēdējais punkts ir visas vārpstas iztaisnošanas godīgais vājums: korekcija, kas tikai pārklāj jaunu spriegumu pret veco līkumu, šodien var nolasīt taisni un novirzīties ekspluatācijā. Tāpēc korekciju skaits ir ierobežots, kāpēc karte tiek atkārtota pēc finiša, un kāpēc sitienu skaits līdz pielaidei pats par sevi ir procesa kvalitātes signāls — principi, kas tiek piemēroti visā rindā automātiska vārpstas iztaisnošana.
Bieži sastopamās nepilnības
- Kartēšana uz nepareiza datu punkta. Centri, kas vairs neatspoguļo gultņa asi, veido karti, kuru nevar labot par funkcionējošu vārpstu.
- Nospiežot stacijā, nevis augstākajā punktā. Maksimālā novirze parasti ir starp zondes stacijām; atrodiet to pirms ielādes.
- Noslogo zobus vai rūdītus spaliņus. Stieņa spēks attiecas uz vienkāršām vārpstas sekcijām; zobi deformējas neatgriezeniski un nemanāmi TIR kartē.
- Padziļināšana ar vienplaknes presēm. Kombinētajai saliekšanai un pagriešanai ir nepieciešama plānota secība, nevis tā paša sitiena atkārtojums.
- Uzticoties tikai pēcspiediena lasīšanai. Atlikušais stress pārdalās; atbrīvošanas pārbaude pieder pēc galīgās slīpēšanas, un lauka rezultāts pēc tam.
Izliekuma atdalīšana no pagrieziena pirms secības veikšanas
Aptaujas karte nosaka ne tikai to, vai labot, bet arī kādā secībā. Trīs diagnostikas paraksti aptver lielāko daļu zobratu vārpstu:
- Vienkāršs loks: novirzes lielumi palielinās un samazinās visā garumā ar konsekventu pulksteņa leņķi. Viens nospiediens kartētajā augstākajā punktā, Springback iemācījās, darīts — vienkāršākais gadījums un manuālā prakse labi tiek galā.
- Divu plakņu vai S veida līkums: pulksteņa leņķis griežas visā garumā. Secīgi plānoti divi labojumi, katrs pārbaudīts jaunā kartē; vispirms labojot lielāko līkumu, parasti vienkāršo otro.
- Salieciet ar pagriezienu: leņķiskās pazīmes — splaini, atslēgas rievas, zobrata fāze attiecībā pret fiksatoriem — norāda vērpes pārvietojumu priekšgala augšpusē. Nospiežot vien, tiek apstrādāts līkums un tiek atstāts vērpums; pagrieziena korekcija ir cita darbība ar savu apstiprinājumu, un izliekoties citādi, rodas vārpstas, kas iztur TIR un neizdodas fāzēt.
Automātiskās mašīnas pirmos divus gadījumus padara par rutīnu: regulators atbilst izmērītajām stacijām, aprēķina preses pozīciju, pārgājiens un atbalsta atstarpe, un aizver cilpu divu vai trīs ciklu laikā. Twist case joprojām ir tas, kas atdala nopietnu procesa definīciju no preses ar programmatūru, un tieši tā ir tas gadījums, kad pieci sākuma jautājumi ir paredzēti, lai tos uztvertu agri — pirms vārpsta ir iztērējusi savu korekcijas budžetu gājieniem, kas vērsti uz nepareizu režīmu.
Ko satur nopietna izmeklēšana
Zobrata vārpstas iztaisnošanas mašīna vai šūna ir norādīta no: rasējums ar atskaites shēmu un TIR ierobežojumiem pa sekcijām; materiāla un termiskās apstrādes stāvoklis korekcijas punktā; zobratu dati — modulis, spirāles leņķis, cietība — tāpēc iekraušanas izņēmumi ir skaidri; strāvas kropļojumu sadalījums mērīšanas stacijā; parauga daļas visā novirzes diapazonā; cikla laika un izsekojamības prasības; un pārstrādāšanas ierobežojumu politika. Ar šiem ievadiem atbalsta un zondes plāns, Preses spēka klase un atsperes mācīšanās stratēģija seko tieši, un staciju var pārbaudīt pret daļām, nevis solījumiem.
Every gear shaft straightening project eventually hits the same two questions – uz selection guide for shaft, tube and profile work un straightening machine cost breakdown answer them before your supplier meeting does.