
Stūres šarnīrs nav vārpsta. Tā ir trīsdimensiju konstrukcijas sastāvdaļa — čuguns, liets alumīnijs vai kaltais tērauds — kuru funkcija ir atkarīga no vairāku saskarņu relatīvās ģeometrijas, kurām nekad nav kopīga viena rotācijas ass: rumbas gultņa urbums un rumbas virsma, stūres svira ar stieņa uzgali, statņu vai ķegļu saskarnes, bremžu suportu uzgaļi un lodveida savienojumi vai ass atveres. Tāpēc locītavas iztaisnošana nekad nenozīmē “vienas ass taisnošanu”.. Tas nozīmē definētu leņķisko un pozicionālo attiecību kopas atjaunošanu starp pazīmēm.
Praktiskam stūres locītavas iztaisnošanas risinājumam ir jāatbild uz pieciem jautājumiem, pirms tiek norādīta jebkura mašīna vai armatūra:
- Vai šarnīrs ir ražošanas daļa, kurā ir atlikuši apstrādes materiāli, termiski apstrādāta daļa procesā, vai jau pabeigta daļa ar bojājumu vēsturi?
- Kura funkciju kopa nosaka nulles punktu ķēdi — rumbas urbumu, rumbas seja, karaspraudņu vai statņu saskarnes — un kādā secībā?
- Vai katra novirze ir globāla ķermeņa deformācija, vienas saskarnes leņķiskais slīpums, saliekta stūres roka, vai urbuma kropļojumi, kas pieder pie izmēru noteikšanas, nevis iztaisnošanas?
- Kurš korekcijas ceļš ir apstiprināts materiālam un termiskās apstrādes stāvoklim: punkta nospiešana, roku korekcija, kontrolēta izmēra noteikšana, vai lūžņi?
- Kā tiks atbrīvota ģeometrija, pirms detaļas atbrīvošanas ir jāpārbauda plaisu integritāte un pēcapstrādes stabilitāte?
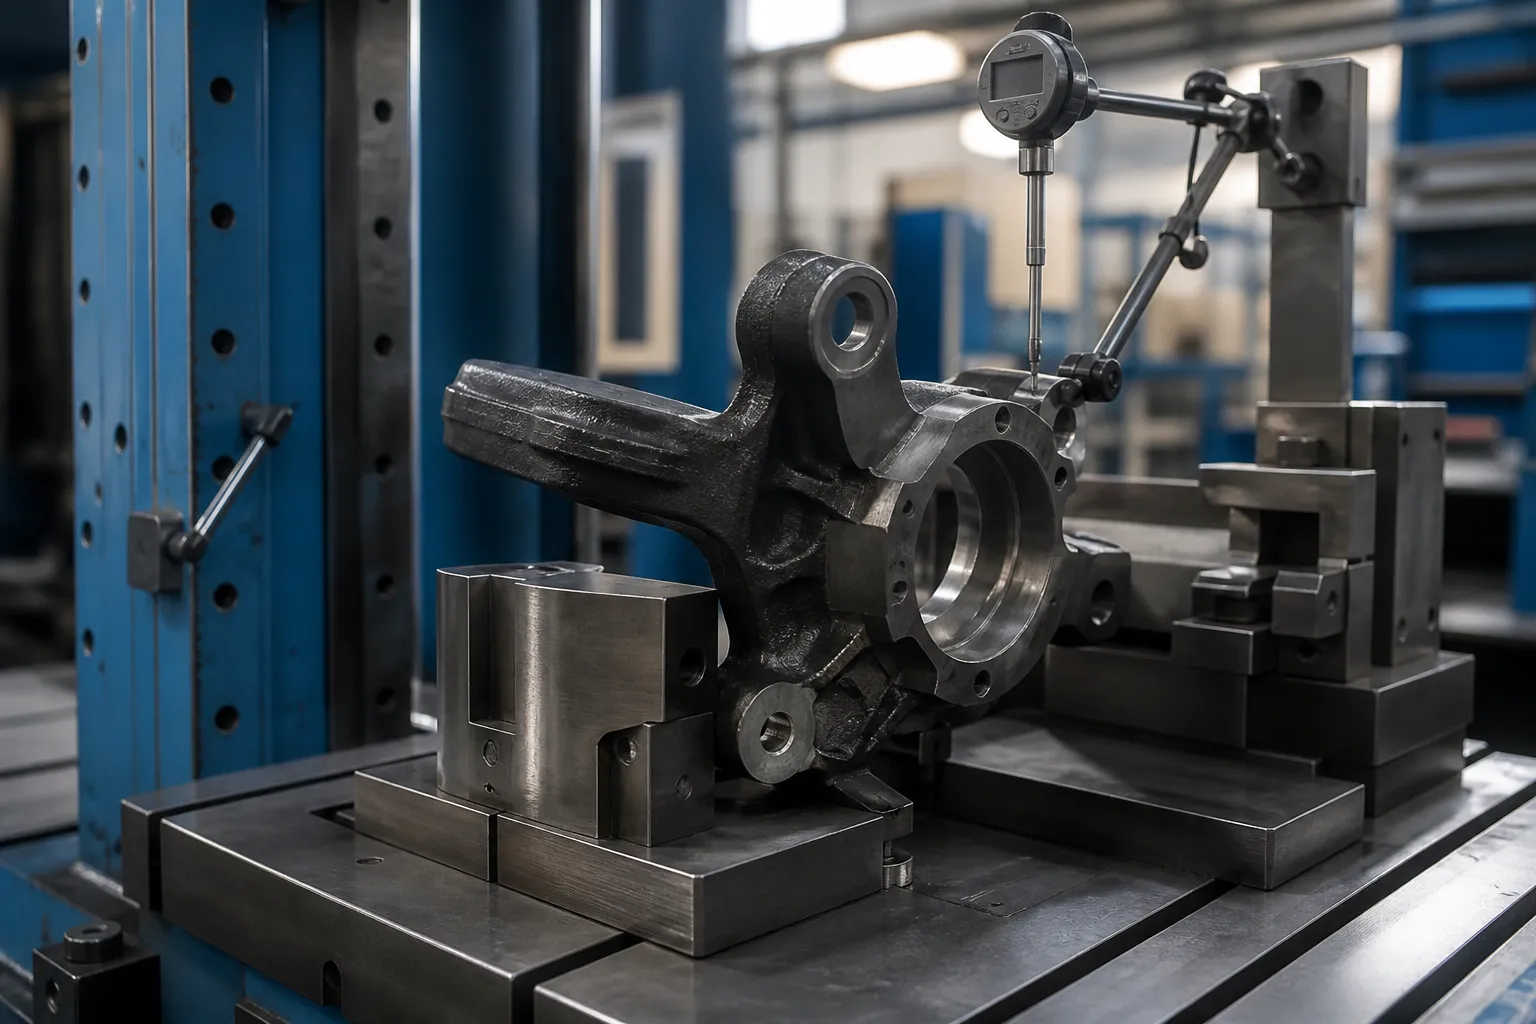
*Inženierzinātņu koncepcijas ilustrācija: stūres šarnīrs, kas tiek turēts detaļai specifiskā armatūrā ar zondi, kas uzrauga rumbas virsmu korekcijas pētījuma laikā. Tā nav klienta vietnes fotogrāfija. Spēka pozīcijas, Atsauces punktu izvēlei un pieņemšanas ierobežojumiem ir nepieciešams rasējums un reprezentatīvās daļas.*
Aiz viena atslēgvārda slēpjas divas dažādas problēmas
DataForSEO rezultāti vaicājumam steering knuckle straightening dominē sadursmju remonta un entuziastu forumi: Reddit pavedieni jautā, vai automašīna “brauc taisni” pēc saspiešanas, Bobs ir naftas puisis debatē par saliekta locītavas atlocīšanu, un Facebook grupu remonta pieprasījumi. Vienīgā tehniskā lapa ir FenderBender raksts par saliektu locītavu diagnostiku no izlīdzināšanas datiem, izmantojot SAI, izliekuma un iekļautā leņķa diagrammas — un tās secinājums par sadursmju veikaliem ir strups: lējumi “nav labojami, un tie ir jānomaina, ja tie ir bojāti”.
Šī doktrīna ir pareiza tās kontekstā — avārijas noslogota drošības daļa ar nezināmiem iekšējiem bojājumiem — un nav būtiska citam kontekstam.: ražošanas un atkārtotas ražošanas vide, kurā tiek izmērīti kropļojumi, atkārtojams procesa artefakts. Šīs divas pasaules nedrīkst jaukt vienā risinājuma piedāvājumā:
| Knuckle Situācija | No kurienes rodas kropļojumi | Inženieru amats |
|---|---|---|
| Remontētam transportlīdzeklim sadursmē bojāts šarnīrs | Trieciena pārslodze, nezināma plaisu vēsture | Aizstāšana, nav iztaisnošanas — daļa ir dokumentēta drošības sastāvdaļa |
| Ražošanā kaļamais čuguns vai kalts šarnīrs, pirms vai starp apstrādes darbībām | Liešana vai kalšana stresa mazināšanai, apstrādes atlikušais spriegums, termiskā apstrāde | Izmērāma kropļojumu korekcija apstiprinātā procesa logā |
| Lieta alumīnija šarnīrsavienojums (statņa tips) pēc apstrādes vai termiskās novecošanas | Novecošanās stresa mazināšana, dzēst kropļojumus | Ierobežota aukstuma korekcija; riska novērtējums katram sakausējumam un rūdījumam |
| Atjaunots šarnīrsavienojums | Servisa nodilums, iepriekšēja avārija, gultņu bojājuma siltums | Pilnas pārbaudes vārti: plaisas, cietība un izmēri pirms jebkādas korekcijas |
Šī lapa attiecas uz otro rindu un tās kaimiņiem: izmērīta izkropļojuma kontrole šuvēm ražošanas vai atkārtotas ražošanas procesā. Nekas šeit nepārvērš sadursmes saliektu šarnīra daļu atpakaļ par drošu daļu. Blakus esošajām šasijas sastāvdaļām, kuras ražošanā regulāri tiek koriģētas, skatiet mūsu šasijas sistēmu iztaisnošanas pārskats un diskusija par 3D giga-cast konstrukcijas detaļu iztaisnošana.
Definējiet sākuma ķēdi pirms jebko citu
Katrai spārna funkcionālajai iezīmei jābūt uzskaitītai un jāiesaista rasējuma atskaites rāmī:
- rumbas gultņa urbums — primārās ass atskaites punkts A;
- rumbas virsma — sekundārais plaknes atskaites punkts B, bremžu rotora darbības pārtraukšanas kontrole;
- stūres sviras ģeometrija — stieņa uzgaļa novietojums un augstums, savienojuma leņķu un pirkstu kontrole;
- karaļa urbumi (cietie ass šarnīri) vai statņa dakša, skrūvju sprauga un augšējā stiprinājuma virsma (Makfersona dūres);
- apakšējā lodveida savienojuma atvere vai presējamais urbums;
- bremžu suportu kronšteinu uzgaļi un abatmentu virsmas;
- ABS sensora urbuma un atloka detaļas;
- procesa atskaites punkti — apstrādē izmantoto spilventiņu un iespīlēšanas punktu atrašanās vietas noteikšana.
Rumbas urbums parasti noenkuro rāmi, jo uz tā griežas ritenis un rotors. FenderBender diagnostikas loģika — no stūres ass slīpuma secina saliektu locītavu, izliekuma un iekļautā leņķa novirzes — ir samontētā transportlīdzekļa vienas ģeometrijas ēna: šarnīrs, kura rumbas urbuma ass ir sasvērusies attiecībā pret statni vai lodveida savienojumu saskarnēm, tiek parādīta kā iekļauta leņķa kļūda, ko neviena izlīdzināšanas regulēšana nevar absorbēt. Ražošanā tā pati novirze tiek mērīta tieši detaļai, nevis automašīnai.
Atpazīt deformācijas modeļus atsevišķi
Apstrādājot “saliektu locītavu” kā vienu nosacījumu, tiek radītas nepareizas korekcijas. Praksē dominē četri modeļi, katram ar atšķirīgām funkcionālām sekām un atšķirīgu korekcijas ceļu:
| Raksts | Paraksts | Funkcionālās sekas |
|---|---|---|
| Rumbas sejas slīpums attiecībā pret urbuma asi | Sejas izplūde uz rumbas virsmas ar pilotētu urbumu | Bremžu-rotora nolaišanās, biezuma variācija, bremžu vibrācija |
| Rumbas urbuma leņķiskā novirze uz balstiekārtas saskarnēm | SAI / iekļautā leņķa tipa kļūda, kas mērīta starp atskaites elementiem | Izliekums, ko nevar izlīdzināt; riepu nodilums |
| Stūres sviras saliekšana vai pagriešana | Stieņa uzgalis ir pārvietots vai pagriezts attiecībā pret rokas sakni | Toe un Ackerman kļūdas; roku nogurums zem slodzes |
| Urbuma kropļojumi vai priekšgala novirze | Apaļums vai pozīcijas kļūda pie piespiešanas funkcijām | Problēmas ar gultņu uzstādīšanu un suportu pieskrūvēšanu; pieder pie izmēru noteikšanas, neliecoties |
Pirmās divas ir īstas ķermeņa ģeometrijas iztaisnošanas problēmas. Trešais ir lokāla rokas korekcija ar savu atbalsta un slodzes plānu. Ceturtais ir jānovirza uz izmēru noteikšanas vai kalibrēšanas darbību — urbuma nospiešana, vienlaikus "iztaisnojot", var maskēt piemērotības problēmu, kas atgriezīsies pēc montāžas.. Tāda pati atdalīšanas loģika attiecas uz saistītajiem stūres līnijas komponentiem, piemēram, automātiskais stūres stieņa iztaisnošanas process un garās lodveida tapas korekcija.
Mērījumu stratēģija: Salīdzinošs, Tad Absolūts
Sadursmes diagnostika mēra salīdzinoši pret pretējās puses daļu vai izlīdzināšanas diagrammu, jo veikalā nav rasējuma datu. Ražošanas mērījumiem nevajadzētu mantot šo kompromisu. Pareizā secība ir:
- Kontrolējiet daļu uz rumbas urbuma (vai apstrādes nulles punkta urbums) rotācijas stacijā.
- Pārbaudiet rumbas priekšpusi, lai noskaidrotu, vai nav noplūdes seja, un stūres sviras paliktņa un stieņa uzgaļa novietojumu un augstumu.
- Uztveriet stūres tapas vai statņa pamatelementus — urbumus uz serdeņa, vai statņa dakša uz imitētām savienojuma virsmām.
- Salīdziniet ar zelta parauga vai CMM apgūtajām vērtībām, nevis pret pretējās puses daļu.
- Reģistrējiet katra objekta novirzes lielumu un virzienu, pirms tiek mēģināts veikt labojumus.
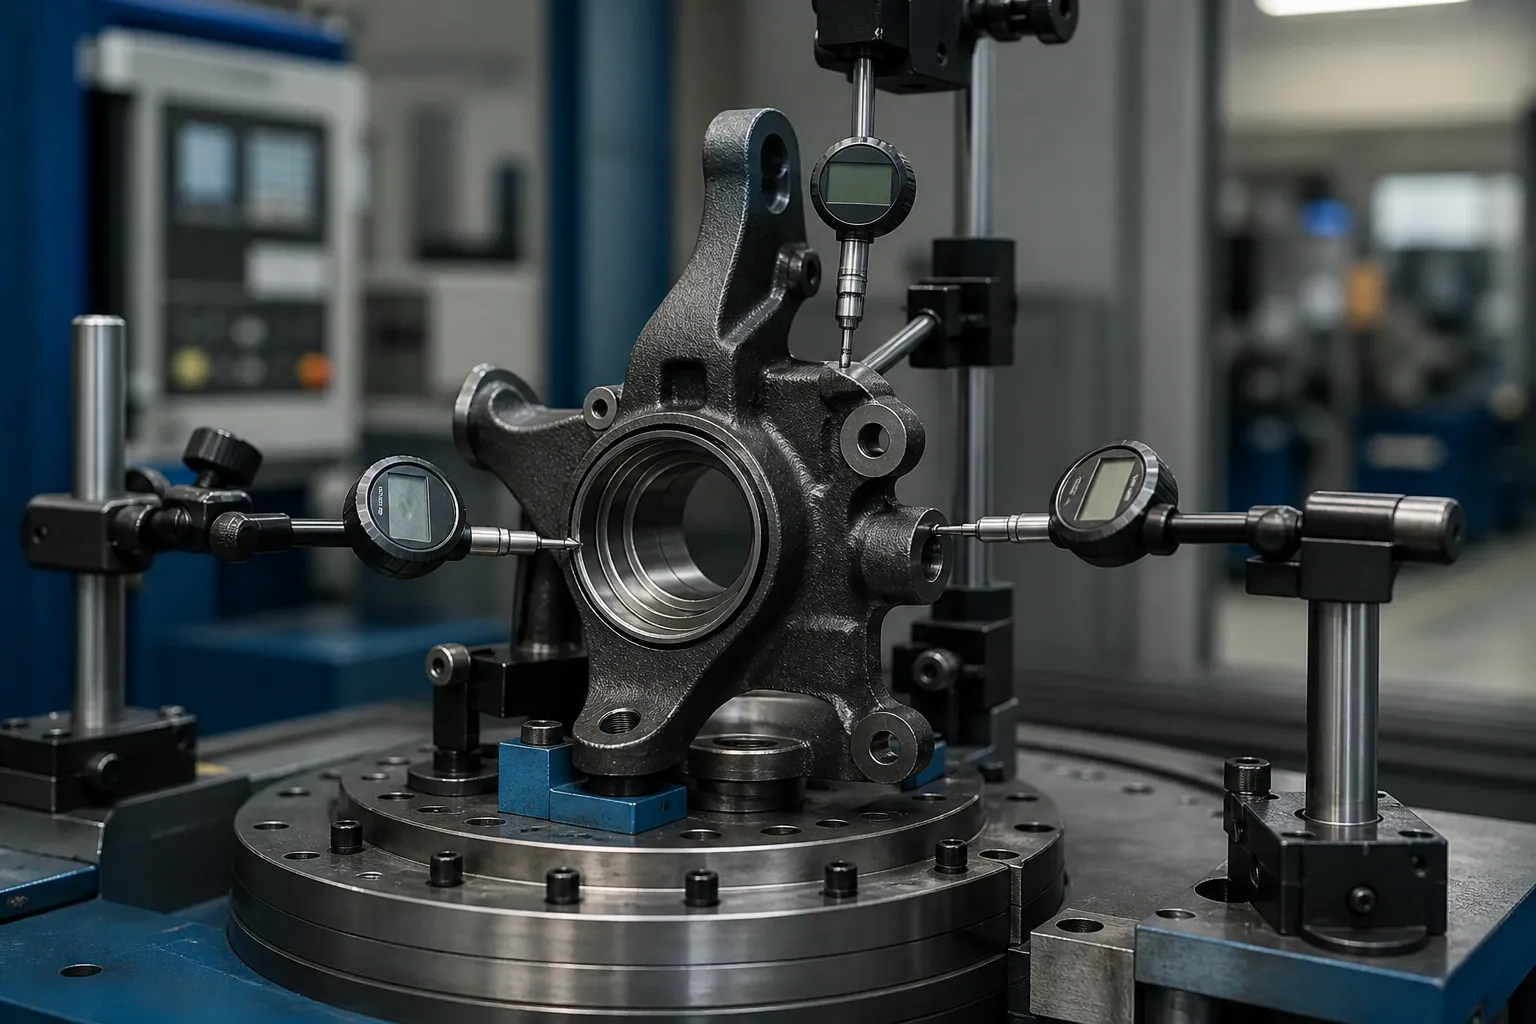
Neliela apjoma neatliekamās palīdzības darbam, var pietikt ar granīta plāksni ar augstuma mērītāju un CMM atskaiti katrai ģimenei. Par ražošanas apjomiem, armatūra kļūst par staciju rotācijas indeksēšanas mašīnā: daudzpunktu elektroniskās zondes, servopreses galva, un kontrolieris, kas saglabā katras daļas noviržu karti, pirms tiek pieņemts lēmums par labojumu. Pirmskorekcijas karte nav birokrātija — bez tās nav iespējams atšķirt globālu ķermeņa kropļojumu no lokālas rokas kļūdas., un tiek ielādēta nepareiza funkcija.
Korekcijas maršruti un to ierobežojumi

Kaļamā čuguna un kaltā tērauda šarnīri
Šie materiāli panes kontrolētu auksto punktu presēšanu, kad korekcijas logs ir apstiprināts. Iekraušanas plāns ir svarīgāks par preses ietilpību: balsti zem stingrās augšdaļas konstrukcijas, slodze, kas pielikta labojamajam objektam vai tā tuvumā, īsi gājieni ar atsperu, ko mēra pēc katra sitiena. Labojumi ir iteratīvi — nospiediet, atbrīvot, pārmērīt — jo lējumi nevienmērīgi atbrīvo spriedzi, un korekcija pie rokas var mainīt rumbas sejas nolasījumu. Pēc katra cikla atkārtojiet pilnu zondes karti, ne tikai viena ielādētā funkcija.
Lietie alumīnija dūres
T6/T7 tipa spiedienlietām alumīnija šuvēm ir zema elastība un labi nopelnīta reputācija plaisāšanai nekontrolētas aukstas lieces rezultātā.. Labojumi, kur vispār apstiprināts, ir maza leņķa, zema ātruma, un apstiprināts katram sakausējumam un atlaidības paraugiem, bieži seko stabilizējoša ārstēšana. Daudzas alumīnija šarnīra programmas vienkārši nosaka stingrāku iepriekšējā procesa kontroli un lūžņu kropļojumus — šis lēmums pieder metalurgam., nevis mašīnas pārdevējam.
Kuru punktu nevar novērst, nospiežot
Stūres sviras, kas pārslogo lieces, ir noguruma un atbildības jautājums, nav ģeometrijas jautājums. Sadursmju noslogoto sviru korekcija uz gatavām drošības daļām nedrīkst būt iespējama pat tad, ja ģeometrija tiek nolasīta uzreiz pēc tam — tā pati aizstāšanas doktrīna, ko piemēro sadursmju nozarē.. Iztaisnošana iegūst savu vietu procesa izraisītos kropļojumos, ja ir zināma slodzes vēsture un tiek apstiprināts korekcijas logs.
Pieņemšanas vārti

Atbrīvotajam locītavu iztaisnošanas procesam vajadzētu būt četriem vārtiem, kārtībā:
- Priekšvārti: plaisu noteikšana (magnētiskās daļiņas vai ekvivalents dzelzs detaļām) pirms korekcijas — iztaisnošana pār esošu plaisu iznīcina pierādījumus un daļu.
- Ģeometrijas vārti: pilna datuma funkciju karte zīmēšanas robežās — rumbas virsmas izsīkums, urbuma un piekares leņķi, rokas stāvoklis — mēra pēc korekcijas un pēc jebkura spriedzes mazināšanas vai stabilizācijas posma.
- Stabilitātes vārti: atkārtota mērīšana pēc nākamās apstrādes vai karsēšanas operācijas; korekcija, kas atslābina muguru, bija stresa superpozīcija, nevis labojums.
- Izsekojamības vārti: katras daļas noviržu karte, labojumu skaits un galīgie rādījumi, kas saglabāti pret tā sērijas numuru, ar noteiktu pārstrādes robežu, kuru pārsniedzot, detaļa tiek nodota metāllūžņos, nevis nospiesta vēlreiz.
Godīgi definējot šo pārstrādes ierobežojumu — un ap to esošos NOK šķirošanas noteikumus — ir tas, kas atdala iztaisnošanas līniju no preses stūrī.. Mūsu pārskats par NOK šķirošanas un pārstrādes limiti taisnošanas līnijā aptver lēmumu struktūru.
Bieži sastopamās nepilnības
- Nepareiza datu secība. Veicot korekciju atbilstoši rumbas virsmai, kamēr urbums ir funkcionālā ass, tiek iegūta daļa, kas iztur vienu pārbaudi un neizdodas samontēt.
- Vienas funkcijas atkārtota mērīšana. Pārbaudot tikai laboto pazīmi, tiek paslēptas krusteniskās pārbīdes citur korpusā.
- Pārspiešanas lējumi. Dzenoties pēc pēdējās milimetra daļas ar smagiem sitieniem, redzamā ģeometrija tiek mainīta pret neredzamām mikroplaisām.
- Izlaidiet atkārtotu stabilitātes pārbaudi. Izkropļojumi, kas atgriežas pēc nākamās apstrādes, ir klasisks neatslābināta atlikušā sprieguma pazīme, un tas parādās pie klienta, nav tavā kamerā.
- Nav plaisu vārtu pirms korekcijas. Iepriekš esoša plaisa kļūst par lauka defektu, un jūsu korekcijas gājiens ir dokumentēts iemesls.
Pirms labošanas iesaldējiet procesa posmu
Tas, kad maršrutā notiek korekcija, ir tikpat noteicošais, cik tas tiek darīts. Šarnīrs, ko mēra tūlīt pēc liešanas vai kalšanas, rada masas izmaiņas un atlikušos spriegumus, kas apstrādes laikā daļēji atslābinās.; koriģēt uz galīgo ģeometriju šajā posmā nozīmē koriģēt ķermeni, kas drīzumā mainīsies. Praktiskie logi ir:
- Pēc rupjas apstrādes, pirms pusfiniša: funkcionālās datuma funkcijas pastāv un krājumi paliek — parasti labākais logs, jo korekcija atbalsta slīpēšanu un garlaicību, nevis cīnās ar tiem.
- Pēc rumbas urbuma termiskās apstrādes vai indukcijas sacietēšanas: kropļojumi ir sasnieguši maksimumu, un apstiprināta korekcija atgūst daļas, kas citādi tiktu nodotas metāllūžņos, bet materiālais stāvoklis ierobežo logu.
- Pēc apstrādes pabeigšanas: korekcija ir ierobežota ar nelielām leņķa novirzēm; attiecas katrs stabilitātes vārtu risks, un izmaksai tas ir jāpamato.
Posms arī izlemj, ko nozīmē “taisni”.. Pirms pabeigt garlaicību, rumbas urbums vēl nav galīgs, un atskaites punktam ir jānāk no apstrādes nulles punktiem; pēc garlaicības pabeigšanas, pats urbums kļūst par godīgu atsauci. Iztaisnošanas specifikācija, kurā nav nosaukts process.
Ko satur nopietna izmeklēšana
Lai atbildīgi citētu locītavu iztaisnošanas staciju, piegādātāja vajadzībām: rasējums ar nulles punktu shēmu un pielaides lapu; materiāla un termiskās apstrādes stāvoklis korekcijas punktā; kur šodien mēra kropļojumu un ar kādu rezultātu sadalījumu; detaļu paraugs, kas aptver labu, robežnosacījumi un NOK nosacījumi; nepieciešamo cikla laiku; un pārstrādes un metāllūžņu noteikumus rūpnīca pieņems. Ar šīm ieejām armatūras koncepcija, zondes plāns un preses arhitektūra seko tieši — bez tiem, Jebkurš mašīnas priekšlikums ir minējums par to, kura funkcija no jūsu puses faktiski nosaka “taisni”..
Still weighing options for steering knuckle straightening? The machine selection guide for shafts, caurules un profili un price breakdown for straightening machines are written for exactly this stage of the decision.