
Lielas lietās konstrukcijas daļas var būt sarežģītas, plānsienu ģeometrija un vairākas funkcionālas saskarnes. Uzticamai 3D iztaisnošanas sistēmai jākontrolē atskaites punkts un stiprinājuma stratēģija, mērīšanas stāvoklis, daudzpunktu korekcijas koncepcija, saskares/virsmas risks, plaisu riska pārskats un atbrīvotā ģeometrija. Vispārēja prese vai publicēta konkurentu arhitektūra nav pierādījums tam, ka piegādātājs var veikt šo darbu.
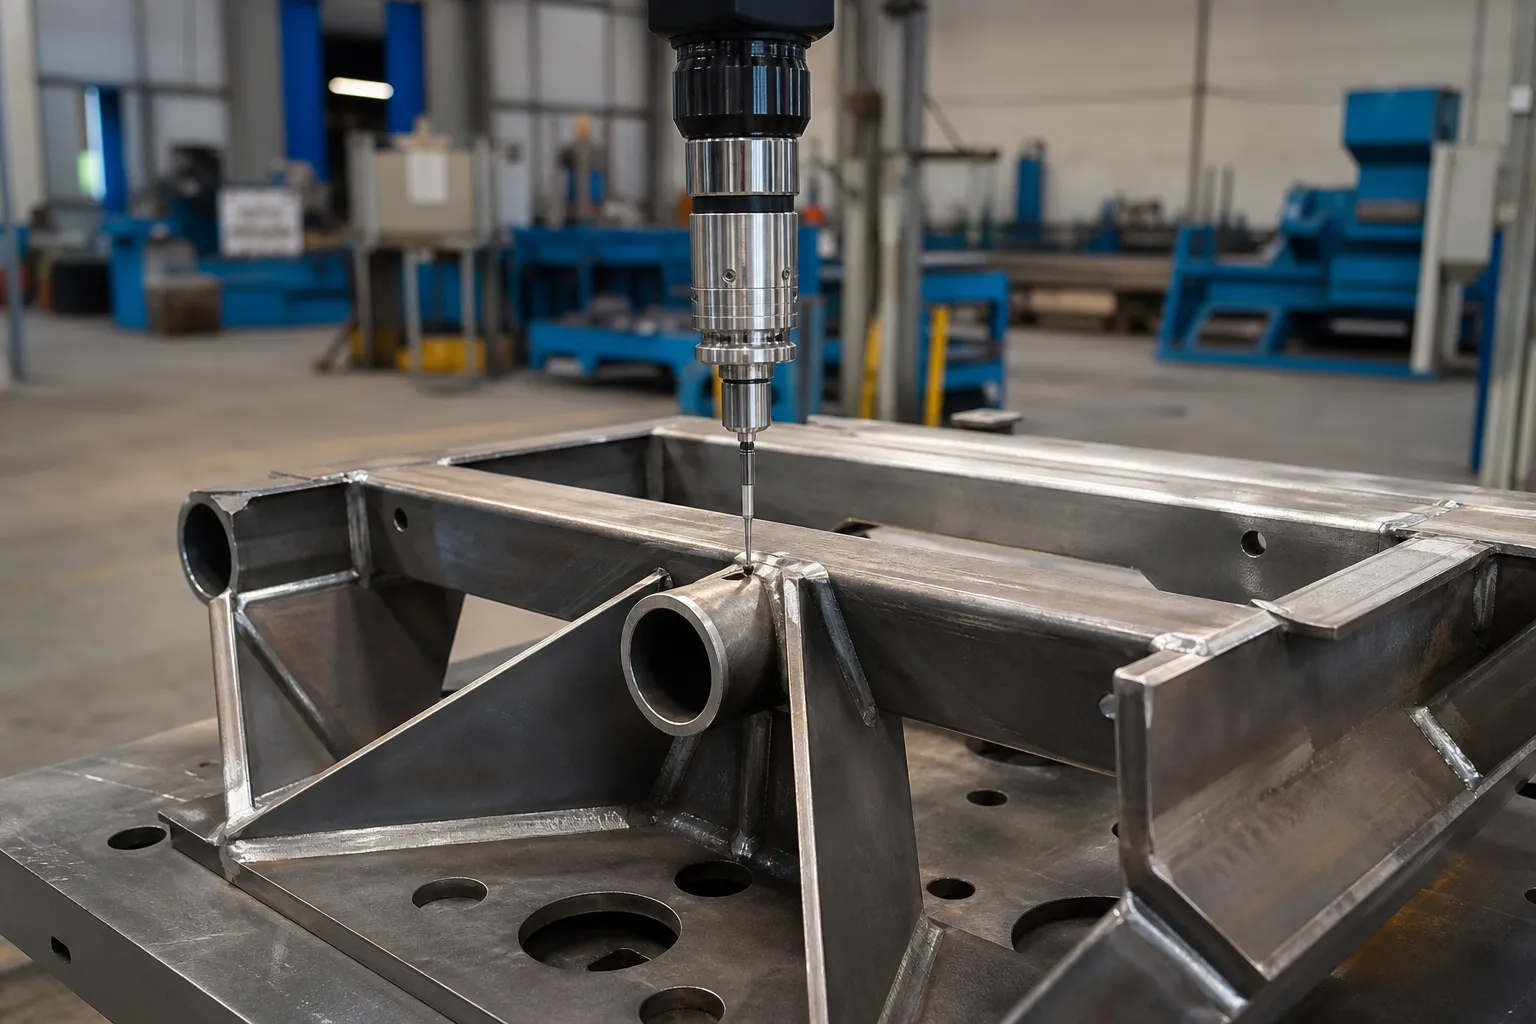
*Inženierzinātņu koncepcijas ilustrācija. Tas neparāda apstiprinātu korekcijas secību, izpildmehānismu komplekts vai konstrukcijas daļas rezultāts.*
Neizsakiet spēku, izpildmehānismu skaits, cikla laiks, tolerance, plaisu noteikšanas ātrums vai saderīgs liešanas veids bez projekta pierādījumiem. Šīs vērtības nevar pārnest no papīra vai konkurentu sistēmas.
Kāpēc lielie lējumi pārvietojas pēc liešanas
Lietās konstrukcijas daļas deformējas, jo sacietēšana un dzesēšana nekad nav vienmērīga dažāda biezuma sekcijā. Biezie elementi lēnām atdziest un saraujas vēlāk nekā plānās sienas, tāpēc lējumi atstāj presformu vai veidni ar bloķētu atlikušā sprieguma lauku. Šis spriedzes lauks nav redzams — tas tikai vēlāk paziņo par sevi, kad kaut kas mainās. Izgrūšana, apgriešana, termiskā apstrāde, skrošu spridzināšana, un galvenokārt apstrāde noņem vai pārdala ierobežojumus, un daļa virzās uz jaunu līdzsvaru. Aizmugurējās konstrukcijas lējumi, kas mērīti pieņemami liešanas stāvoklī, var novirzīties no pozīcijas pielaides pēc kritisko saskarņu apstrādes, jo, noņemot materiālu no vienas virsmas, tiek atbrīvots balansēšanas spriegums pretējā pusē.
Tāpēc strukturālo lējumu kropļojumu kontrole ir secības problēma, nav viena nospiešanas problēma. Iztaisnošanas darbības laiks procesa maršrutā — pirms spriedzes mazināšanas, pēc neapstrādātas apstrādes, pirms apstrādes pabeigšanas — maina gan nepieciešamo korekciju, gan to, cik stabila šī korekcija paliek. Katram no šiem maršrutiem ir atšķirīgs risks: Lietās daļas labošanu var atsaukt vēlākā apstrādē, koriģējot apstrādātu detaļu, pastāv risks sabojāt funkcionālās virsmas. Maršruta lēmums ir atbildīgajam procesa inženierim, ar apskatāmās daļas deformācijas vēsturi.
Kas padara korekciju “3D” Planāra vietā
Parastā stieņa un vārpstas iztaisnošana koriģē viduslīniju, kas ir, uz pirmo pasūtījumu, plaknes līkne: priekšgala vienā plaknē, dažreiz priekšgala mērīts divās perpendikulārās plaknēs un apvienots. Mašīna atrod līkuma augstāko punktu, atbalsta daļu uz divām laktām, un nospiež pīķa punktā. Kontrolējamā ģeometrija ir viena neitrāla ass. Šis ir modelis aiz muguras kā darbojas automātiskā vārpstas iztaisnošana, un tas pieņem stīvu, vienota sadaļa.
Plānas sienas konstrukcijas lējumi izjauc šos pieņēmumus. Posms nav viendabīgs — sliedes, ribas, izciļņi un logu ailes piešķir tai no virziena atkarīgu stingrību, tāpēc viens un tas pats spēks rada atšķirīgu novirzi atkarībā no tā, kur un kurā virzienā tas darbojas. Novirze nav viens līkums: tā ir priekšgala kombinācija vienā asī, ieslaucīt citu, vērpjot ap garenisko asi, un atsevišķu funkcionālo saskarņu lokāla pārvietošana — montāžas paliktnis, kas novietots augstu vienā galā, urbuma ass, kas sasvērta attiecībā pret nulles punktu sistēmu. Mērāmais lielums ir katras funkcionālās saskarnes pozīcija un orientācija daļas koordinātu sistēmā, neviena izsmelta lasījuma. Jebkurš korekcijas plāns, kas dzenas tikai uz vispārēju loku, pārvietos saskarnes, kuras tas nebija paredzējis pārvietot.
Praktiski, tas nozīmē, ka strukturālas liešanas kļūdu karte ir saskarnes noviržu tabula, nevis viduslīnijas polāra diagramma. It also means correction targets must be prioritized: pirmajā vietā ir saskarnes ar stingrām pozīcijas pielaidēm un pārošanās sekām, un sekundārajai ģeometrijai ir atļauts peldēt savās pielaides joslās. Šī prioritāšu noteikšana ir uz zīmējumu balstīts inženiertehnisks lēmums, kas pieņemts pirms jebkāda presēšanas gājiena plānošanas.
Datu un fiksācijas stratēģija ir pirms korekcijas
Lējuma mērīšana un korekcija ir tik laba, cik laba ir atsauces datu sistēma. Lietās virsmas ir iegrimes leņķi un āda — tās nav nedz atkārtojamas, nedz reprezentatīvas. Daļai jāatrodas uz tās rasējumā definētajiem apstrādātajiem atskaites punktiem, tās pašas funkcijas, ko klientu mērītājs izmantos pieņemšanas brīdī. If measurement uses one set of features and the customer gauge uses another, abas sistēmas nepiekritīs tikai iestatīšanas kļūdas dēļ, pirms tiek ievadītas reālās daļas variācijas. Principi ir tie paši, kas ietverti pakāpju vārpstas mērīšanas atskaites punkta izvēle, uzklāj uz daudz mazāk simetriskas sagataves.
Fixtures for thin-wall castings carry an additional burden: iespīlēšanas un atbalsta shēma nedrīkst noslogot daļu nepareizā formā. A casting supported at the wrong points deflects under its own weight and under clamp force, un mērīšanas sistēma patiesi reģistrēs šo novirzi kā daļas kļūdu. Balsti atrodas zem stingrām sekcijām — ribām, sliedes, boss clusters — not in the middle of window openings. Ikviena armatūras koncepcija ir jāpierāda, ievietojot atkārtoti: pasākums, izkraut, pārlādēt, mēra vēlreiz, and treat the spread between those readings as the floor of what the system can resolve. Ja atkārtotas uzstādīšanas atkārtojamība ir slikta, no amount of correction accuracy downstream will close the loop, mācība, kas arī dzen Gage R&R prakse līniju iztaisnošanai.
Korekcijas jēdzieni un to robežas
The mechanical idea behind correcting a casting is selective local plastic deformation: pielietot spēku izvēlētajos punktos, lai saīsinātu vienu konstrukcijas malu vai mainītu tās stinguma līdzsvaru, tā atbrīvotā daļa nosēžas tuvāk nominālajai. Pastāv divas jēdzienu ģimenes. Punktu nospiešana — tā pati ģimene, kas aprakstīta point-press straightening — koncentrē deformāciju atbalsta un nospiešanas vietā un ir vislabāk piemērota lokālām novirzēm uz stingrām sekcijām. Izkliedētās vai vairāku punktu metodes izkliedē mazākas korekcijas vairākās vietās, lai pārveidotu garāku diapazonu. Kurš jēdziens atbilst konkrētajam lējumam, ir atkarīgs no tā, kur atrodas novirzes un kā atšķiras stingums starp tām, tieši tāpēc vispārīga preses specifikācija neko neatbild.
Trīs robežas ierobežo jebkuru korekcijas ceļu. Pirmkārt, lietajam alumīnijam ir ierobežota elastība, salīdzinot ar vilktu stieņu materiālu, un plānsienu sekcija koncentrē celmu: plaisu riska pārskats — kur ir iespējamas plaisas, kā viņi tiks meklēti, un kurš pieņem rezultātu - jānokārto pirms pirmā izmēģinājuma sitiena, nevis pēc aizdomīgas daļas parādīšanās. Otrkārt, korekcija mijiedarbojas ar atlikušā sprieguma lauku, kas izraisīja kropļojumu. Korekcija, kas veikta, neņemot vērā šo lauku, var atslābt turpmākās apstrādes laikā, apstrāde vai termiskā iedarbība; stresa uzvedība pēc korekcijas ir tēma, kas aplūkota atsevišķi iztaisnošana pēc termiskās apstrādes. Trešais, pārmērīgu korekciju uz lējuma parasti nevar atgūt, nospiežot atpakaļ, jo reversā iekraušana uzkrāj sekcijā zema cikla noguruma bojājumus.
Disciplīna, kas pārvalda visus trīs ierobežojumus, ir tā pati inkrementālā cilpa, ko izmanto precīzajām vārpstām: neliela korekcija, atbrīvot, pārmērīt, izlemt. Mērīšanas–pareizi–atlaišanas–pārmērīšanas cikls, kas aprakstīts long structural sections such as elevator guide rails principā samazinās līdz lējumiem, bet ar vienu papildu noteikumu: because interface positions rather than a single centerline are the target, katrai cilpai ir atkārtoti jāizlasa saskarnes tabula, ne tikai sliktākais lasījums.
Mērīšana, Jāpiekrīt integritātei un atbrīvošanai
Izstrādes ierakstam jāsaglabā ienākošā ģeometrija, datuma/armatūras iestatīšana, mērīšanas metode/datu versija, korekcijas secība, atbrīvota ģeometrija, virsmas/pārbaudes konstatējumi un izvietojums. Ja nepieciešama integritātes pārbaude, tā metode, darbības joma un pieņemšanas iestāde ir jānosaka atbildīgajām inženieru un kvalitātes komandām.
*Inženierzinātņu koncepcijas ilustrācija. Tas nav pierādījums par pieejamo aprīkojumu, drošības dizains vai giga liešanas lietojumprogramma.*
Skat armatūras atkārtojamība un bāzes sēdvietas un mērījumu nenoteiktība taisnuma pārbaudē attiecīgajām kontrolēm; neviens nesniedz pierādījumus par 3D liešanas iespējām.
Pirms jebkuras piegādātāja pretenzijas ir nepieciešami pierādījumi
OPEN publicēšanas lēmumam ir nepieciešams reāls autorizēts atlases projekts, rasējumā definēts 3D atskaites punkts un armatūra, mērījumu dati pirms/pēc/izlaišanas, labojumu ieraksti, virsmas/integritātes pārskats, pieņemti paraugi un klienta atļauja. Līdz tam šī lapa joprojām ir pētniecības sistēma. Plašai inženierzinātņu diskusijai, sazinieties ar StraighteningTech ar autorizētu informāciju par projektu.
Nepieciešama validācija pirms sistēmas pretenzijas
Any system claim for giga-cast correction needs a defined workpiece scope, kalibrēti atskaites punkti un armatūra, izsekojamus mērījumu datus, un korelācija ar klienta paša mērierīci. A generic machine capability is not a verified result for this topic.
FAQ
Can a giga-cast structural part be straightened on a bar straightening machine?
Nevis kā iebraucējs. Bar straightening machines assume a uniform stiff section and a single centerline error. A thin-wall structural casting has direction-dependent stiffness, vērpjot un saskarnes pozīcijas novirzes, un vajag atskaites punktu, armatūras un mērījumu koncepcija, kas balstīta uz tā zīmējumu, kā arī plaisu riska pārskats, kas atbilst liešanas elastībai. Dažas pamatā esošās korekcijas fizikas ir kopīgas; darba turēšana, mērīšana un validācija nav.
Vai stresa mazināšanai jānotiek pirms vai pēc iztaisnošanas?
Tas ir atkarīgs no kropļojumu vēstures un procesa maršruta, un tas ir atbildīgā procesa inženiera lēmums. Korekcija pirms stresa mazināšanas riskē ar vēlāku korekcijas atslābināšanu; labojot pēc tam, tiek noņemts viens nestabilitātes avots, bet var saskarties ar cietāku materiālu. Tas, kas nav apspriežams, ir tas, ka izvēle ir apzināta, dokumentēts, un konsekvenci starp izmēģinājumu un ražošanu.
Kādi pierādījumi pircējam jāpieprasa pirms 3D iztaisnošanas priekšlikuma pieņemšanas?
Zīmējumā definēta 3D atskaites punkta un armatūras koncepcija, mērījumu dati saņemtā un atbrīvotā stāvoklī, katras izmēģinājuma daļas labojumu ieraksts, integritātes vai plaisu pārbaudes apjoms, kas saskaņots ar kvalitātes komandu, un pieņemšana tiek vērtēta pēc klienta mērierīces. Priekšlikums, kas piedāvā tikai mašīnas specifikācijas, bez šiem priekšmetiem, nav priekšlikums šim darbam.
Saistītie taisnošanas tehnoloģiju resursi
Skat kā darbojas automātiskā vārpstas iztaisnošana, iztaisnošanas parauga pārbaude un pieņemšana un vārpstas taisnums vs izskrējiens vs TIR vispārīgām kontroles robežām, kas ir spēkā pirms jebkādas spēju pretenzijas 3D Giga-Cast strukturālo daļu iztaisnošana.

*Inženierzinātņu koncepcijas ilustrācija.*
Giga-casting correction is an automation-first conversation – uz manuāla un automātiska salīdzināšana addresses the process jump, un ROI futrālis automātiskai iztaisnošanai addresses the capital question.