
Kloķvārpsta ir daudzasu nogurumam kritiska sastāvdaļa, nevis parastā apaļā vārpsta. Tās galvenajiem gultņu kakliņiem ir jāizveido kopēja rotācijas asi, kamēr katra savienojošā stieņa kloķtapa apzināti seko nobīdes orbītai. Tīmekļi, pretsvarus, grūstās sejas, filejas rādiusi, eļļas caurumi, priekšgala īpašības un spararata atloka ietekmē mērījumus un drošu slodzes ceļu.
Tāpēc pirms mašīnas izvēles uzticamam kloķvārpstas iztaisnošanas risinājumam ir jāatbild uz pieciem jautājumiem:
- Vai šī ir ražošanas kloķvārpsta, detaļu atjaunošana vai maza dzinēja remonts?
- Kura galvenā žurnāla ass un atbalsta nosacījums nosaka līkumu karti?
- Vai novirze ir labojama globālā līkne, vietējā žurnāla formas kļūda, slīpēšanas materiāla problēma vai plaisas/bojājuma stāvoklis?
- Kuru spiedienu, materiāla un procesa posmam ir apstiprināts ruļļu iztaisnošanas vai atdalīšanas ceļš?
- Kā tiks atbrīvota ģeometrija, filejas integritāte, slīpēšanas pielaide un galīgais līdzsvars?
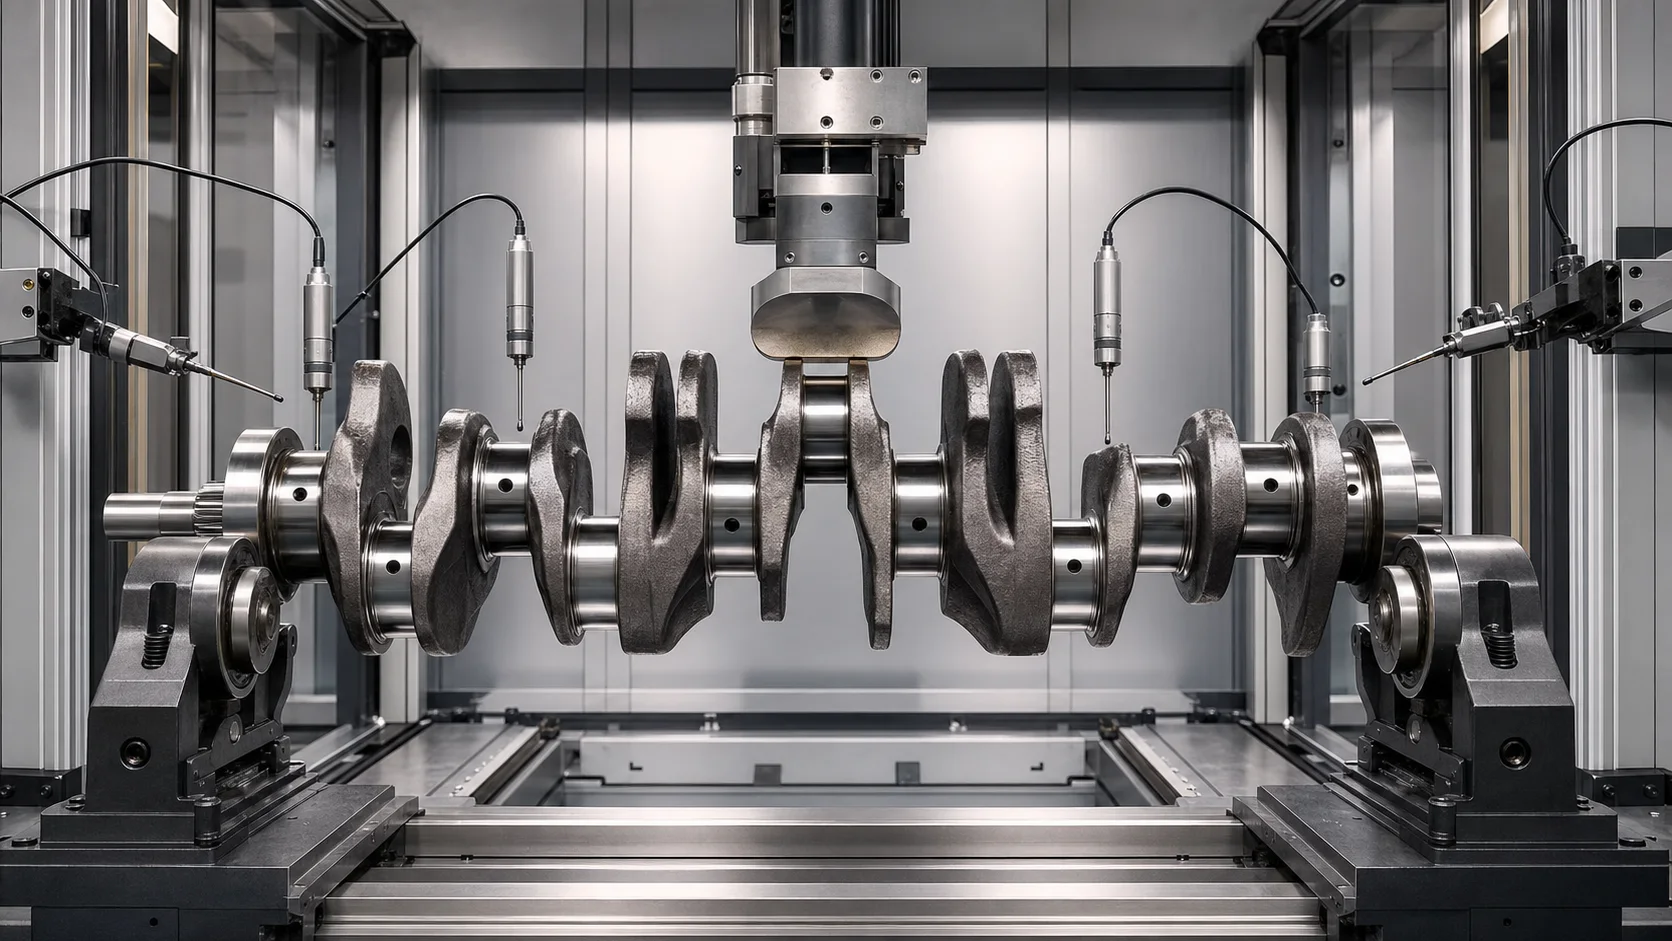
*Inženierzinātņu koncepcijas ilustrācija: vairāku metienu kloķvārpsta atbalstīta un izmērīta kontrolētas korekcijas pētījumam. Tā nav klienta vietnes fotogrāfija. Faktiskās kontaktu zonas, spēka ierobežojumiem un mašīnas arhitektūrai ir nepieciešami rasējumi un reprezentatīvu paraugu testi.*
Kloķvārpstas iztaisnošana nav viens tirgus
DataForSEO rezultāti vaicājumam crankshaft straightening machine vienā rezultātu lapā rādīt vairākus dažādus meklēšanas nolūkus: mazo dzinēju remonta instrumenti, darbnīcu hidrauliskās preses, lielas kloķvārpstas remonta iekārtas un augstas ražošanas dziļi velmēšanas/rullīšu iztaisnošanas sistēmas. Tos nevajadzētu apvienot vienā vispārējā mašīnu piedāvājumā.
| Kloķvārpstas ģimene | Tipisks konteksts | Inženiertehniskais maršruts |
|---|---|---|
| Kalta automobiļu kloķvārpsta | Kontrolēta ražošana starp apstrādes darbībām | Automatizēts mērījums un apstiprināts spiediena vai ruļļu iztaisnošanas process |
| Lielais dīzelis, jūras vai rūpnieciskā kloķvārpsta | Jauna ražošana vai specializēts remonts | Smaga vadāmība, vairāki balsti un projektam specifisks spiediena/velšanas maršruts |
| Atkārtota kloķvārpsta | Valkāt, karstums, avāriju vai gultņu atteices vēsture | Pārbaude, slīpēšanas materiāls un remonta lēmums pirms iztaisnošanas |
| Mazs vertikālās vārpstas dzinēja kloķis | Kompakto remonta instrumentu tirgus | Atsevišķs produkts, stiprinājuma un drošības aploksne |
| Uzbūvēta vai presēta kloķvārpsta | Vairāki samontēti tīkli, tapas un traucējumu der | Montāžas izlīdzināšanas process; nav viengabalaina kaluma kloķa recepte |
| Čuguna vai čuguna kloķvārpsta | Materiālam raksturīgs nogurums un plaisāšanas izturēšanās | Metalurģijas apstiprināšana un ierobežotas korekcijas pētījums |
Šī lapa koncentrējas uz viengabalainajām rūpnieciskajām un automobiļu kloķvārpstām. Nelielam zāliena aprīkojuma taisnotājam vai iebūvētai motocikla kloķvārpstai ir nepieciešams cits risinājums.
Definējiet kloķvārpstas anatomiju un sākuma ķēdi
Tehniskajā piedāvājumā jānorāda katra funkcionālā iezīme:
- visi galvenie gultņu žurnāli un to numerācija;
- klaņi, insults un leņķiskā fāze;
- audumi un pretsvari;
- priekšējais deguns, laika noteikšana, atslēgas rievas, splaina vai zobrata funkcijas;
- aizmugurējais atloks, pilota urbuma un spararata saskarne;
- vilces virsmas un aksiālais atskaites punkts;
- galvenais- un pin-žurnāla filejas rādiusi;
- eļļas caurumi, šķērsurbumi un iekšējās ejas;
- rūdīti vai dziļi velmēti apgabali;
- līdzsvara caurumi, frēzētie spilventiņi vai pievienotas līdzsvara funkcijas;
- centriem vai pagaidu procesa datiem;
- slīpēšanas sastāvs pēc žurnāla un procesa stadijas.
Galvenā žurnāla kopējā ass parasti kontrolē globālo līkuma lēmumu. Kloķtapas ir apzināti ekscentriski, un tie ir jānovērtē attiecībā pret galveno asi, insults un fāze. Kloķtapa neapstrādāta radiālā kustība nav tiešs saliektas vārpstas pierādījums.
Iesaldējiet ražošanas vai remonta posmu
Pēc kalšanas un neapstrādātas apstrādes
Daļa var saturēt skalu, krājumu variācijas un nepabeigtās datuma pazīmes. Korekcija var atbalstīt pakārtoto apstrādi, bet mērīšanas sistēmai ir jānošķir krājuma izmaiņas no faktiskās ass nobīdes.
Pēc galvenās- un Pin-Journal pirmapstrāde
Funkcionālie žurnālu sliežu ceļi un procesa atskaites punkti ir pieejami, kamēr paliek slīpēšanas pielaide. Hegenšeids apraksta dziļo velmēšanu un ruļļu iztaisnošanu pēc iepriekšējas apstrādes, ar galveno gultni TIR, kas izmērīts pirms korekcijas aprēķina. Tas apstiprina, ka procesa posms un krājumu plāns nav atdalāmi.
Pēc termiskās apstrādes vai virsmas sacietēšanas
Atlikušais stress, cietība un atspere var mainīties. Spēka/pārvietošanas recepti no mīkstas sagataves nevar automātiski pārnest uz rūdītu kloķvārpstu. Plaisu risks un pēcprocesa pārbaude kļūst par nepārprotamiem pieņemšanas vārtiem.
Pēc filejas dziļās velmēšanas
Dziļā velmēšana tiek izmantota, lai izraisītu spiedes atlikušo spriegumu ļoti noslogotām filejām. Turpmākā korekcijas darbība nedrīkst iznīcināt paredzēto filejas stāvokli vai uzlikt neapstiprinātu deformācijas ceļu. Spiediena kontakts uz filejas ir aizliegts, ja vien kloķvārpstas projektētājs nav apstiprinājis īpašu procesu.
Pirms galīgās slīpēšanas
Iztaisnošana var samazināt krājumu, kas nepieciešams, lai izveidotu kopēju galvenā žurnāla asi. Izejošajai kartei jāpierāda, ka katram žurnālam joprojām ir pietiekama slīpēšanas pielaide.
Pēc pēdējās slīpēšanas
Žurnāla diametrs, apaļums, virsmas apdare, filejas ģeometrija un vilces virsmas ir funkcionālas. Saziņa kļūst ierobežojošāka, un atkārtotas slīpēšanas/remonta/noraidīšanas ceļš var būt drošāks nekā turpmāka spiediena korekcija.
Servisa vai atkārtotas ražošanas atgriešana
Siltuma bojājumi, gultņu lēkme, punktu gūšana, plaisas, iepriekšējā slīpēšana, metināšana, pārklājums vai iepriekšēja iztaisnošana var mainīt risku. Pirms spēka pielietošanas ir nepieciešama remonta vēsture un pārbaudes ieraksts.
| Skatuves | Galvenā iespēja | Galvenais risks | Nepieciešamie pierādījumi |
|---|---|---|---|
| Rupja kalšana | Samaziniet apstrādes nelīdzsvarotību | Krājumu variācijas maskē ģeometriju | Kvalificēti procesa dati un krājumu karte |
| Iepriekš apstrādāts | Ir pieejama vairāku žurnālu līkumu karte | Nepareiza atbalsta atsauce | Galvenā žurnāla TIR un slīpēšanas pabalsts |
| Termiski apstrādāts | Pareiza termiskās apstrādes deformācija | Atsperes un plaisas sākšanās | Materiālu/cietības un spēka-pārvietošanas izmēģinājumi |
| Dziļi velmēti | Koordinējiet izplūdes un filejas stiprības procesu | Saspiežamās filejas stāvokļa bojājumi | Procesa īpašnieka apstiprinājums un filejas aizsardzība |
| Apdare-zeme | Glābšana galīgajā ģeometrijā | Virsmas/formas bojājumi un zaudēti krājumi | Pilns žurnāla/filejas pārbaudes un remonta limits |
| Pakalpojuma atgriešana | Atgūstiet remontējamu komponentu | Slēpts nogurums, karstuma vai iepriekšēja remonta bojājumi | NDT, vēsture, krājumu un izvietošanas noteikumi |
Atdaliet galvenos žurnālus no nobīdes kloķtapas
Marposs apraksta kloķvārpstas mērierīci, kas mēra gan galvenās dienasgrāmatas diametrus, kas griežas ap galveno ģeometrisko asi, gan tapas dienasgrāmatas diametrus, kas seko orbītas ceļam ap šo asi. Tā ir būtiska signāla atdalīšanas prasība.
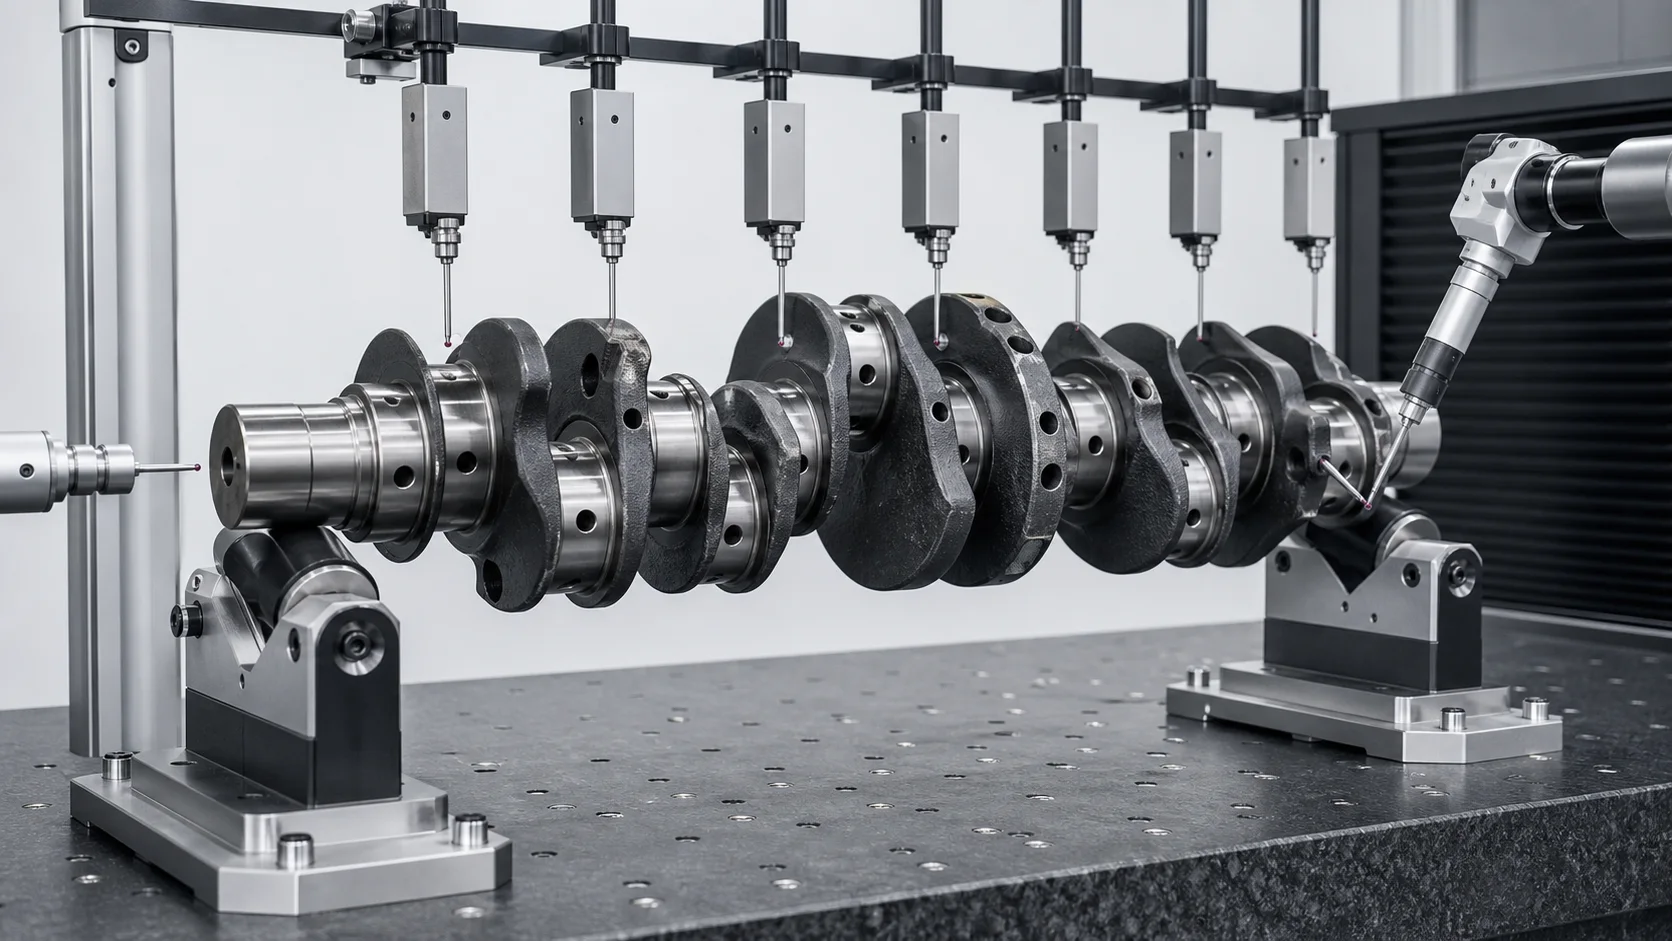
*Inženierzinātņu koncepcijas ilustrācija: galvenā žurnāla līkumu kartei un nobīdes kloķtapas ģeometrijai ir nepieciešami atsevišķi mērījumu maršruti. Faktiskās zondes atrašanās vietas, Rotācijas modelis un funkciju maskas atbilst zīmējumam un mērinstrumentu korelācijas plānam.*
| Mērīšanas trase | Ko tas nosaka | Bieži sastopama kļūda, ja tiek izmantota nepareizi |
|---|---|---|
| Visi galvenie žurnāli | Kopējās ass izskrējiena un līkumu karte | Vietējā lobēšana tiek interpretēta kā globāls līkums |
| Priekšējie un aizmugurējie galvenie žurnāli | Atbalsta/atsauces ass | Beigu bojājums novirza visu karti |
| Crankpins | Diametrs, orbītā, gājiena un fāzes attiecības | Apzināta ekscentriskums tiek interpretēts kā izsīkums |
| Vilces sejas | Aksiālā atrašanās vieta un sejas noplūde | Lasījumā dominē urbumi vai vietējais nodilums |
| Priekšējais deguns un aizmugurējais atloks | Saistītās sastāvdaļas attiecības | Funkcijas kļūda tiek uzskatīta par vārpstas izliekumu |
| Žurnāla apaļums/cilindriskums | Vietējā forma | Zema TIR vērtība slēpj lokālās formas kļūdu |
| Filejas un eļļas caurumu reģioni | Strukturālais un virsmas stāvoklis | Nogurumam kritisks defekts ir pazudis |
| Līdzsvara korekcijas plaknes | Masas ass stāvoklis | Līdzsvars tiek sajaukts ar ģeometrisku taisnumu |
Nidec kloķvārpstas mērīšanas sistēma atsevišķi klasificē kakliņu un tapu ārējos diametrus. Marposs atbalsta arī galīgo vai starpoperāciju dimensiju, ģeometriskie un nesagraujošie mērījumi. Nododamā nodarbība nav konkurenta precizitātes vērtība; tā ir vajadzība pēc uz rasējumiem balstīta vairāku raksturlielumu pārbaudes plāna.
Atlasiet pareizo atbalsta atsauci
Var izmērīt kloķvārpstas noplūdi:
- starp kvalificētiem centriem;
- galveno žurnālu beigās;
- uz izvēlētiem V veida veltņiem;
- gultņiem līdzvērtīgos balstos;
- slīpmašīnā vai speciālā mērierīces iestatījumā.
Hegenšeids uzskaita izplūdes mērījumus, kas attiecas uz centriem vai V-blokiem. Šie iestatījumi automātiski nerada identiskus rezultātus. Risinājumam ir jādefinē:
- fiziskā atbalsta žurnāli un koordinātas;
- centra stāvoklis un kvalifikācijas metode;
- žurnāla apaļuma kompensācija;
- aksiālā ierobežošana un atļautā kustība;
- kloķa leņķis un leņķiskā indeksācija;
- gravitācijas sag lielām kloķvārpstām;
- sensoru spēka un funkciju maskas;
- atbrīvotā stāvokļa atkārtojamība;
- korelācija ar dzirnaviņām un klienta mērierīci.
Mašīna nedrīkst mainīt atskaites punktus korekcijas cilpas vidū bez noteikta transformācijas un korelācijas pētījuma.
Spiediens, Ruļļu iztaisnošana un pīlings ir dažādi procesi
Kontrolēta spiediena iztaisnošana
Prese piemēro lokalizētu trīspunktu vai ierobežotu slodzi apstiprinātā galvenā žurnāla reģionā. Gleason lieljaudas remonta aprīkojums demonstrē vienu tirgus ceļu, kurā tiek atbalstīti, virs galvas turētāji un kustīgs cilindrs lokalizē darbu ap izvēlēto žurnālu. Precīzs konkurentu izkārtojums un ietilpība nav StraighteningTech specifikācija.
Nepieciešama spiediena iztaisnošana:
- pārbaudīta globālā līkuma diagnoze;
- apstiprināts ielādes ceļš caur žurnāliem/tīmekļiem;
- plaša rādiusa kontaktu instrumenti;
- spēka un nobīdes griesti;
- atsperes raksturojums;
- pilnīga izkraušana pirms pieņemšanas;
- plaisu un virsmas pārbaudes pēc korekcijas.
Ruļļu iztaisnošana
Hegenscheidt apvieno no leņķa atkarīgu dziļo velmēšanu, galvenā gultņa TIR mērīšana un ruļļu iztaisnošana. Šī ir ražošanas tehnoloģija, kas saistīta ar filejas apstrādi un iepriekšējas slīpēšanas ģeometriju. To nevajadzētu raksturot kā vispārēju daudzkārtu iztaisnotāju.
Peening
Remonta tirgus SERP parāda arī attīrīšanas metodes. Pīlings maina lokālo atlikušo spriegumu un prasa atsevišķu kvalificētu darba instrukciju, operatora vadības ierīces, virsmas noteikumi un pārbaude. Tas nav automātisks spiediena iztaisnošanas aizstājējs, un šis raksts nepretendē uz universālu pīlinga recepti.
| Metode | Potenciāls Fit | Primārā vadība | Neuzņemieties |
|---|---|---|---|
| Spiediena iztaisnošana | Apstiprināta tukša kloķvārpsta ar drošu slodzes ceļu | Spēks, pārvietošanās, atbalsta span un atbrīvots TIR | Gatavās filejas/žurnāli pacieš kontaktu |
| Rullīšu taisnošana | Ražošanas process integrēts ar žurnāla/filēšanas operācijām | No leņķa atkarīga slīdošā un galvenā žurnāla karte | Tas pats instruments ir piemērots katrai kloķa ģimenei |
| Peening | Speciāla remonta metode | Atrašanās vieta, intensitāte, atlikušais spriegums un virsmas pārbaude | Kalšana pēc būtības ir droša vai atkārtojama |
| Slīpēšana | Vietējā forma/diametrs un ierobežota ekscentricitāte krājumā | Žurnāla ģeometrija un krājumu noņemšana | Slīpēšana var noņemt katru globālo līkumu |
| Aizstāšana/noraidīšana | Kreka, sadedzināt, nepietiekams krājums vai nedrošs kravas ceļš | Inženiertehniskais izvietojums | Katra saliekta kloķvārpsta ir labojama |
Izveidojiet aizsargātu kontaktpersonu karti
Noklusējuma bezspiediena un bez atbalsta zonas
- galvenais- un pin-žurnāla filejas rādiusi;
- eļļas urbumi un šķērsurbumi;
- nobīdes kloķtapas, ja vien tos neapstiprina īpašs maršruts;
- vilces virsmas un gatavās atloku virsmas;
- atslēgas rievas, splaini, pavedieni un laika funkcijas;
- līdzsvara caurumi un vietējās masas korekcijas funkcijas;
- asas tīkla pārejas un plānas pretsvara malas;
- dziļi velmēts, rūdīts ar indukciju, nitrēts, metinātas, pārklāti vai remontēti reģioni;
- saplaisājusi, sadedzināts, rievotas vai karstuma ietekmētas virsmas;
- pabeigti žurnāli bez aizsargāta instrumentu apstiprinājuma.
Potenciāli apstiprinātās zonas
- neapstrādātas vai daļēji gatavas galvenās žurnālu zemes ar atbilstošu krājumu;
- apstrādāt apkakles vai upurēšanas pagarinājumus;
- dizainera apstiprināti tīmekļa/žurnālu ielādes ceļi;
- īpašas rites kontaktu vietas, kas noteiktas ražošanas procesā.
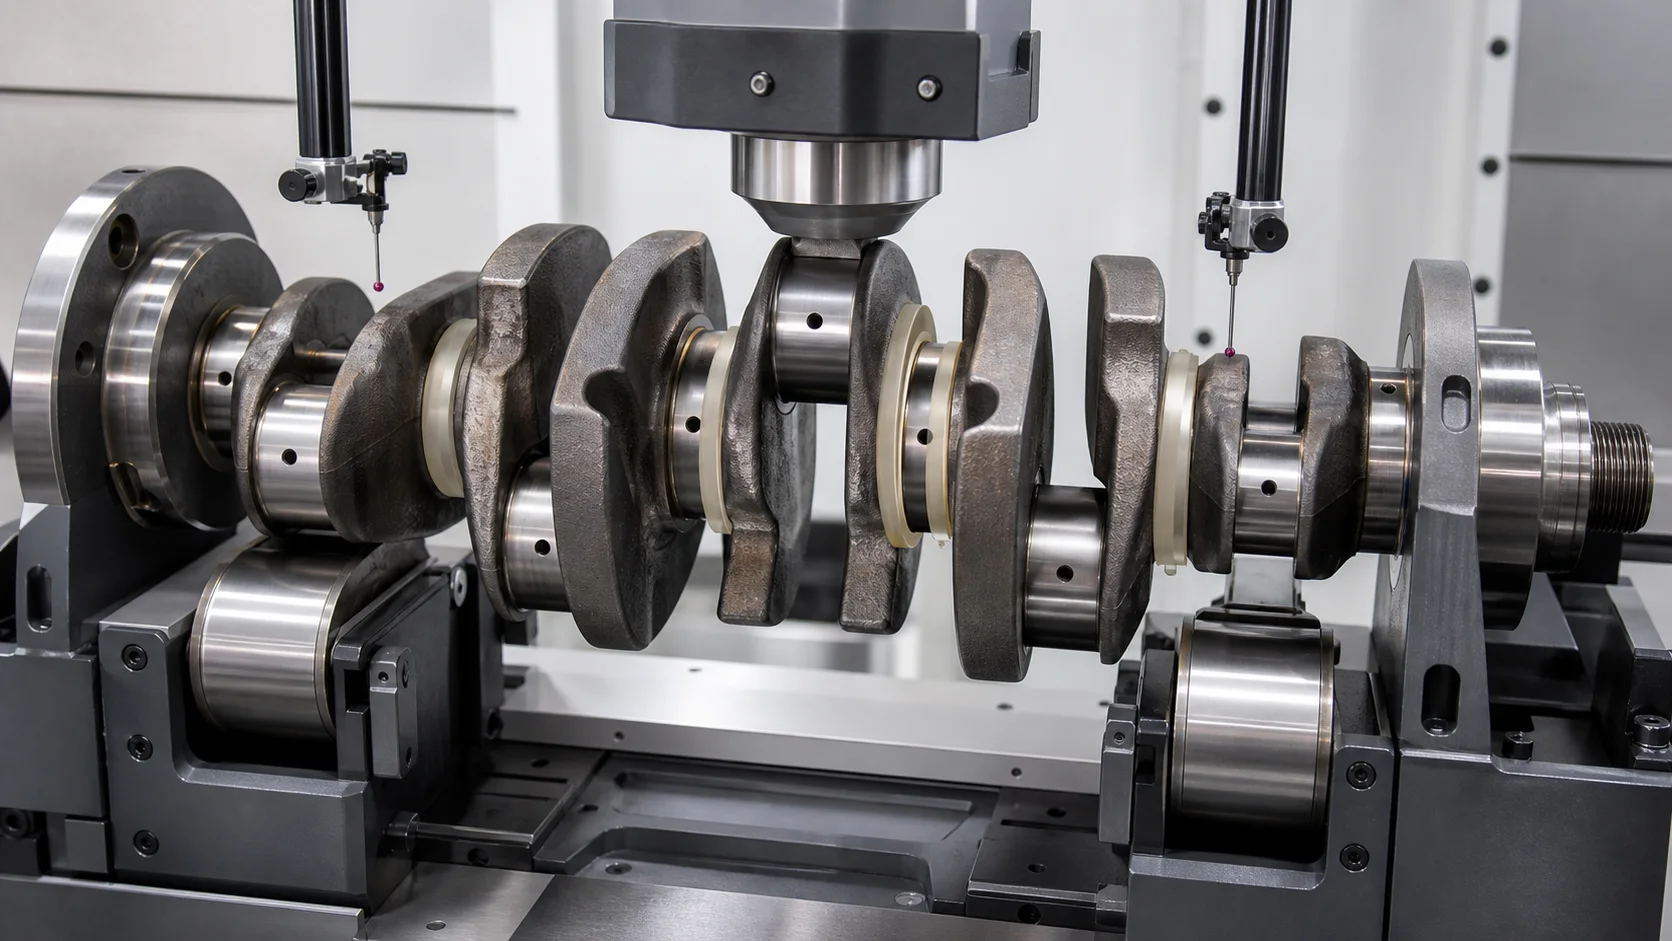
*Inženierzinātņu koncepcijas ilustrācija: korekcija ir ierobežota ar apstiprinātu galvenā žurnāla slodzes ceļu filejas laikā, eļļas caurumi, kloķtapas un vilces virsmas paliek aizsargātas. Attēls neautorizē šīs atrašanās vietas reālai daļai.*
Drošu kontaktu karte jāsaglabā pēc daļas numura un rasējuma pārskatīšanas. Kakliņa, kas ir drošs pirms slīpēšanas, vēlāk var kļūt par aizsargātu gala virsmu.
Vadības atspere un šķērssavienojums
Korekcija vienā galvenajā žurnālā maina blakus esošo tīklu un žurnālu elastīgo formu. Procesam ir jāizmanto pilnīga galvenā žurnāla līkumu karte, nevis jācenšas sasniegt vienu indikatora maksimumu.
Katram korekcijas posmam:
- pagriezt un izmērīt visus kontrolētos galvenos žurnālus;
- atdaliet lokālo formu no centra nobīdes;
- noteikt korekcijas koordinātu un kloķa leņķi;
- piemērot apstiprinātu pieaugošo slodzi;
- ierakstīt spēku un pārvietojumu;
- pilnībā izkraut;
- pagriezt un atkārtoti izmērīt visu karti;
- pārbaudiet blakus esošās kloķtapas, vilces/atloku un aizsargātās virsmas;
- apstāties uz neparastu stīvumu, neatkārtojamības vai pārbaudes indikācija.
Noslogots pārvietojums nav gala rezultāts. Tikai izlaista un atkārtota karte var noteikt, vai atspere ir kompensēta droši.
Iztaisnošana pret slīpēšanu
Slīpēšana var radīt žurnāla diametru, apaļums, cilindriskums un virsmas apdare. Tas var arī novērst ierobežotu ekscentriskumu, kamēr paliek krājumi. Nevar pieņemt, ka tiks atjaunota kopējā galvenā žurnāla ass, ja nepieciešamā krājumu noņemšana pārkāptu izmēru, filejas vai cietības robežas.
Lēmumam ir nepieciešama krājumu karte katram žurnālam:
- ienākošais diametrs un izplūde;
- minimālais gatavais izmērs;
- atlikušais cietais slānis vai remontpārklājums;
- atļautā mazizmēra/remonta klase;
- filejas un vilces virsmas ģeometrija;
- slīpmašīnas atbalsts un nulles punkta iestatīšana;
- sagaidāmais krājums pēc izlaistas iztaisnošanas.
Marposs procesā esošie slīpēšanas mērinstrumenti parāda, ka galvenajam un tapu skapīša diametram ir atšķirīgas kustības un mērījumu prasības. Tāpēc iztaisnošana un slīpēšana jāplāno kā savienotas, bet atsevišķas darbības.
Iztaisnošana vs balansēšana
Kloķvārpstas balansēšana koriģē masas sadalījumu attiecībā pret noteiktajām korekcijas plaknēm un, dzinēju lietojumos, var būt saistīti ar pieņēmumiem par ķermeņa svaru un rotējošu/abpusēji kustīgu masu. Tas nekoriģē galvenā žurnāla koaksialitāti, pin-žurnāla forma vai saliekta globālā ass.
Ja iztaisnošana, slīpēšana, urbšana, frēzēšana, metināšana, apšuvums vai materiāla noņemšana notiek pēc balansēšanas, galīgā bilances nosacījums ir vēlreiz jāpārbauda. Kloķvārpsta var izturēt ģeometrisku noplūdi un joprojām neatbilst līdzsvara prasībām, vai iziet līdzsvaru, kamēr galvenais žurnāls ir ģeometriski pārvietots.
Kreka, Virsmas un noguruma jutīga pārbaude
Ar noplūdes mērķa sasniegšanu nepietiek, ja korekcija rada kaitīgu norādi vai sabojā nogurumam kritisko virsmu. Pārbaudes plānā ir jādefinē:
- iepriekšēja tīrīšana un vizuāla pārbaude;
- magnētiskā daļiņa, virpuļstrāva vai cits apstiprināts NDT ceļš pēc materiāla/procesa;
- filejas un eļļas caurumu pārklājums;
- žurnāla iespiedums, zilumu un virsmas apdares robežas;
- slīpēšanas-apdeguma vai karstuma bojājumu pārbaude;
- cietības/dziļuma pārbaudes, ja nepieciešams;
- pieņemšanas kritēriji iepriekšējai metināšanai, apšuvums vai remonts;
- pārbaudes laiks pirms un pēc korekcijas/slīpēšanas;
- inženiertehniskā dispozīcija robežlīnijas norādēm.
Hegenšeida procesa prasība par noguruma un izturības saglabāšanu pieder pie tā apstiprinātās velmēšanas sistēmas. To nevar pārnest uz spiediena iztaisnošanas priekšlikumu bez mūsu pašu paraugiem, materiāla apstiprināšana un noguruma jutīga validācija.
Slēgtas cilpas kloķvārpstas iztaisnošanas process
1. Identificējiet daļu
Ielādējiet pareizo recepti no kloķvārpstas numura, dzinēju saime, materiāls, procesa posms, zīmējumu pārskatīšanas un remonta vēsture.
2. Pārbaudiet un notīriet
Notīriet žurnālus un nulles virsmas. Pārbaudiet eļļas caurumus, filejas, žurnālu virsmas, tīmekļi, deguns un atloka. Pabeidziet nepieciešamo priekšapstrādes NDT.
3. Kvalificējiet Datum Setup
Pārbaudiet centrus vai atbalsta žurnālus, aksiālā atrašanās vieta, rotācijas un sēdvietu atkārtojamība.
4. Izveidojiet vairāku žurnālu karti
Izmēriet katru galveno žurnālu, izmantojot rotāciju. Ierakstīt pin-žurnālu, vilce, priekšgala un atloka raksturlielumi atsevišķi, ja nepieciešams.
5. Klasificējiet novirzi
Atdaliet globālo izliekumu no žurnāla lobēšanas, konusveida, slīpēšanas materiāla kļūda, kloķtapa fāzes/gājiena kļūda, atloka bojājumi, kreka, siltuma kropļojumi vai nelīdzsvarotība.
6. Atlasiet apstiprināto metodi un ielādes ceļu
Izvēlieties spiedienu, ripināšana, peening, slīpēšana vai noraidīšana atbilstoši apstiprinātajam daļas maršrutam. Apstipriniet visas aizsargātās zonas.
7. Izmantojiet pakāpenisku korekciju
Kontroles spēks, pārvietošanās, kloķa leņķis un instrumentu pozīcija. Pārtrauciet neparastu reakciju.
8. Atlaidiet un atkārtoti izmēriet
Pilnībā izkraujiet un vēlreiz pagrieziet kloķvārpstu. Atjauniniet visu galvenā žurnāla karti, nevis pārbaudiet tikai laboto atrašanās vietu.
9. Pārbaudiet un virziet lejup pa straumi
Veiciet pēckorekcijas NDT/virsmas pārbaudes un apstipriniet slīpēšanas materiālu. Maršruts uz slīpēšanu, galīgā mērīšana, balansēšanas un montāžas pārbaude.
10. Ierakstiet rezultātu
Veikala identitāte, receptes pārskatīšana, datuma iestatīšana, pirms/pēc kartes, korekcijas koordinātas, spēka un nobīdes līknes, trauksmes signāli, apskate un iznīcināšana.
Ierosinātā kloķvārpstas iztaisnošanas šūna
Projektam specifiska sistēma var ietvert:
- elektromehāniskā vai hidrauliskā korekcijas vienība, kas noteikta pēc parauga pārbaudes;
- regulējami galvenā žurnāla rullīši, centri vai V veida balsti;
- servo griešanās un kloķa leņķa indeksācija;
- vairāki izskrējiena sensori galvenā žurnāla kartei;
- atsevišķs kloķis, vilce, priekšgala un atloka mērīšanas moduļi;
- plaši maināmi presēšanas apavi un aizsargāti balsti;
- automātiska filejas noturēšanas loģika, eļļas caurumi un pretsvari;
- spēka/pārvietojuma uzraudzība un atsperes kompensācija;
- smago daļu iekraušana, pacelšanas un pretapgāšanās drošība;
- receptes kontrole, izsekojamību un kvalitātes datu eksportu;
- saskarnes ar slīpēšanu, NDT un balansēšanas ieraksti.
Mazas automobiļu kloķvārpstas konfigurācija nav automātiski piemērota lielai kuģu kloķvārpstai vai remontdarbnīcas daļai.
Pārbaudes un pieņemšanas plāna paraugs
Reprezentatīviem paraugiem jāaptver:
- mazākais un lielākais kloķvārpstas garums, šūpoles, masa un žurnāla diametrs;
- dažādu galveno žurnālu skaitu, kloķtapu gājieni un pretsvaru izkārtojumi;
- kalti, lietie un apstiprinātie remonta nosacījumi;
- raupja, iepriekš apstrādāts, termiski apstrādāts, dziļi velmētas un apdarinātas stadijas;
- materiāla un cietības galējības;
- paredzamās ienākošās līkumu formas un kloķa leņķi;
- žurnāla veidlapu kļūdu paraugi, kuriem nevajadzētu izraisīt labojumus;
- minimālais slīpēšanas sastāvs;
- apstiprinātās un aizliegtās saskares zonas;
- spēks/nobīde un atsperes aploksne;
- blakus-žurnāla šķērssavienojums;
- galvenā žurnāla un kloķa gabarīta korelācija;
- pirms/pēc NDT un virsmas rezultāti;
- galīgā slīpēšana un līdzsvara pārbaude;
- atkārtojamība un NOK maršrutēšana.
Izmantojiet Iztaisnošanas paraugu pārbaudes un pieņemšanas rokasgrāmata lai atdalītu iespējamību, TAUKI, SAT un ražošanas iespējas.
Tehniskajam piedāvājumam nepieciešamie dati
Lūdzu, sniedziet:
- kloķvārpstas rasējums un pārskatīšana;
- dzinējs/pielietojums un kloķvārpstas saime;
- viengabala kaluma/lieta vai apbūvēta konstrukcija;
- materiāls, termiskā apstrāde, cietība un filejas apstrāde;
- pašreizējais ražošanas vai remonta posms;
- galvenais-žurnāls, kloķis, vilce, deguna un atloka izmēri;
- insults, tapas fāzes un pretsvara izkārtojums;
- naftas urbumu un iekšējo eju karte;
- ienākošā galvenā žurnāla izpildes karte pēc leņķa;
- žurnāla apaļums, cilindriskums un konusveida rezultāti;
- zīmēšanas atskaites un klienta mērījumu iestatīšana;
- apstiprinātās atbalsta/korekcijas zonas un aizliegtās funkcijas;
- slīpēšanas krājumi pēc žurnāla;
- kreka, sadedzināt, virsmas un remonta pieņemšanas kritēriji;
- slīpēšana pa straumi, balansēšanas un montāžas secība;
- ziņojuma un izsekojamības prasības;
- reprezentatīviem paraugiem izmēģinājumiem.
Bieži uzdotie jautājumi
Vai kloķvārpstu var iztaisnot?
Dažas kloķvārpstas var labot, bet iespējamība ir atkarīga no materiāla, celtniecība, procesa posms, lieces forma, slīpēšanas materiāli, filejas stāvoklis un drošs kravas ceļš. Plaisa, karstuma bojāta žurnāla vai nepietiekama krājuma vietā var būt nepieciešams remonts vai noraidīšana.
Kā noteikt, vai kloķvārpsta ir saliekta?
Izmēriet visus galvenos žurnālus kvalificētā atbalsta iestatījumā un atdaliet lokālo apaļumu no centra nobīdes. Crankpin orbitālā kustība, vilces virsmas izskrējiena un atloka/priekšgala funkcijām ir nepieciešamas atsevišķas sliedes.
Vai varat nospiest uz kluča vai filejas?
Nedomājiet par to. Kloķtapas ir kompensētas funkcijas, un filejas ir kritiskas pret nogurumu. Noklusējuma kontaktu karte aizsargā kloķi, filejas, eļļas caurumiem un gatavām vilces virsmām, ja vien nav apstiprināts īpašs process.
Vai urinēšana ir labāka par presēšanu?
Tie ir dažādi atlikušā stresa un korekcijas procesi. Pareizais maršruts ir atkarīgs no kloķvārpstas konstrukcijas, materiāls, ražošanas/remonta posms un apstiprinātas darba instrukcijas. Nevienu no tiem nevajadzētu izvēlēties no vispārējas interneta procedūras.
Vai slīpēšana var noņemt kloķvārpstas izliekumu?
Slīpēšana var novērst ierobežoto ekscentriskumu krājuma pielaides ietvaros un izveidot galīgo žurnāla formu. Tas nevar droši atrisināt visas kopējās ass kļūdu. Izmantojiet krājumu karti katram žurnālam.
Vai joprojām ir nepieciešama kloķvārpstas balansēšana?
Jā, kad norādīts. Iztaisnošana koriģē ģeometriju; balansēšana koriģē masas sadalījumu. Atkārtoti pārbaudiet līdzsvaru pēc jebkuras darbības, kas maina ģeometriju vai masu.
Vai apkopes kloķvārpsta ir jāpārbauda, vai nav plaisu?
Jā, atbilstoši materiālam, remonta standarts un klienta prasības. Iztaisnošanu nedrīkst izmantot, lai paslēptu plaisu, sadedzināt, krampji vai iepriekšēja remonta stāvoklis.
Izveidojiet risinājumu ap galveno žurnāla asi
Mēs izstrādājam kloķvārpstas iztaisnošanas risinājumus atbilstoši faktiskajai kloķvārpstas saimei, galvenā žurnāla datums, nobīdes kloķtapas ģeometrija, procesa posms, aizsargātas filejas, drošs slodzes ceļš, izlaista līkumu karte, slīpēšanas materiāls un galīgās pārbaudes secība. Mašīnas arhitektūra ir balstīta uz rasējumiem un izmēģinājumu paraugiem iegūtiem pierādījumiem, nevis uz vispārīgu vārpstas recepti vai konkurenta specifikāciju.
Next steps for a crankshaft project: confirm the machine concept with the vārpsta, cauruļu un profilu taisnotāja izvēles rokasgrāmata, then frame the business case with the cost structure of a straightening machine.
Nosūtiet kloķvārpstas zīmējumu, procesa posms, materiālais stāvoklis, ienākošā žurnāla karte, slīpēšanas pabalsts, pārbaudes standarts un reprezentatīvie paraugi. Pēc tam mēs varam definēt mērīšanas stratēģiju, spiediena vai ripošanas maršruts, instrumentu karte, korekcijas aploksne un izsekojams pieņemšanas plāns jūsu kloķvārpstas lietojumam.
Saistīts: Sadales vārpstas iztaisnošana notiek pēc tās pašas bāzes loģikas — skatiet sadales vārpstas iztaisnošanas risinājums.