
Kolvitihvt - mida nimetatakse ka randmenõelaks või tihvtiks - on lühike, väikese tolerantsiga silindriline tihvt, mis ühendab kolvi ühendusvarda väikese otsaga. See on kolbmootori üks enim koormatud osi: koormus pöörab iga pöörde ümber, välisläbimõõt toimib varda puksi sees laagripuksina, ja ava toimib täielikult ujuvate konstruktsioonide jooksva pinnana. Kas tihvt on kindel, südamikuga keskjoone auguga, või puuritud mõlemast otsast määrimiseks, selle geomeetria peab jääma mikromeetri tasemel läbimõõdu tolerantside piiridesse, ümarus ja sirgus.
Kuna tihvt on lühike ja jäik, selle sirgendamine ei ole toore jõu küsimus. Asi on väga väikeses, väga kontrollitud plastilised parandused, mida rakendatakse täpselt õigetes punktides, mõõtmise seadistusega, mis suudab eristada tõelist telje paindet ümarusveast ja läbimõõdu variatsioonist. Enne mis tahes masina valimist peab kolvitihvtide sirgendamise lahendus vastama viiele küsimusele:
- Kas tihvt on kindel, kesksüdamikuga või otsapuuritud, ja milline on pikkuse ja läbimõõdu suhe?
- Millises protsessi etapis ilmneb kõrvalekalle - pärast jahvatamist, pärast kuumtöötlust, või pärast käitlemist?
- Kas mõõdetud radiaalne väljajooks on tõeline keskjoone painutus, või ümaruse ja läbimõõdu viga on valesti loetud kui painde?
- Milline parandustee on materjali ja kõvaduse oleku jaoks heaks kiidetud – täppispunktipressimine, pöörlev peensirgestus, või jäägid?
- Kuidas vabastatakse geomeetria, pärast korrigeerimist tuleb kontrollida pinna terviklikkust ja väsimuskriitilisi aktsepteerimiskriteeriume?
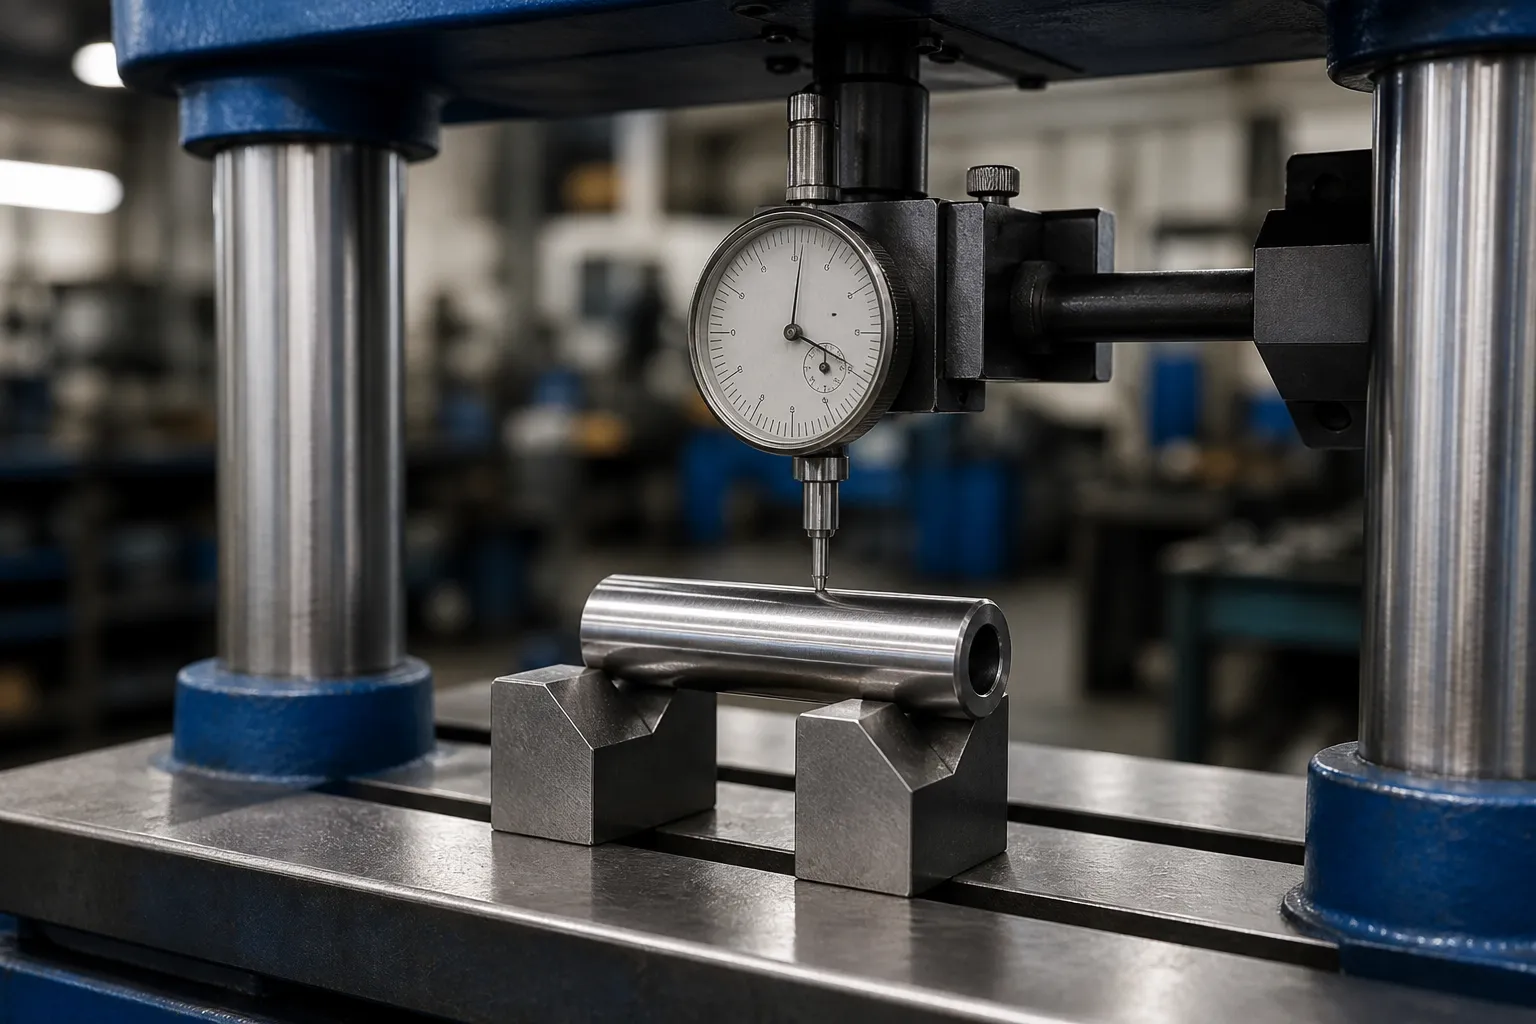
*Insenerikontseptsiooni illustratsioon: karastatud kolvitihvt, mis on toestatud ja mõõdetud kontrollitud korrektsiooniuuringu jaoks. See ei ole kliendi saidi foto. Tegelikud kontakttsoonid, jõupiirangud ja masina arhitektuur nõuavad jooniseid ja tüüpilisi näidiskatseid.*
Kolvivarras ei ole kolvivarras
Kolvitihvtide sirgendamise otsingutulemustes domineerivad autofoorumid – harrastajad küsivad, kuidas kinnijäänud tihvti vabastada või kas jäika randmenõela saab pärast ümberehitamist uuesti kasutada. Sellel remonditöökoja vestlusel pole tootmisprobleemiga peaaegu midagi pistmist: tihvtide valmistaja, kes lihvib tuhandeid tihvte päevas ja vajab kontrollitud parandusetappi kuumtöötluse ja lõpliku lihvimise vahel. Need kaks kavatsust ei tohiks kunagi jagada ühte masina spetsifikatsiooni.
Sama oluline on mitte segi ajada tihvti ja tihvti kolvivarras (pikka hüdrosilindri komponenti käsitletakse eraldi lahenduste lehel) või koos ühendusvarras (sepistatud I-tala osa, mitte täppissilinder). Kolvitihvt on oma tooriku perekond, millel on oma piirangud:
| Töödeldav detail | Tüüpiline geomeetria | Sirgendav iseloom |
|---|---|---|
| Kolvi tihvt (sellel lehel) | Lühike silinder, L/D ≈ 1,3–2,5, karastatud, sageli südamikuga | Väga jäik; väikese painde väärtused, suured korrektsioonijõud, ovaalsuse risk |
| Kolvivarras (hüdrauliline) | Pikk peenike keermestatud otstega varras | Madal L/D jäikus; mitmepunktiline korrektsioon pika ajavahemiku jooksul |
| Ühendusvarras | Kahe avaga sepistatud I-profiil | 3-D puuri joondus, ei ole keskjoone probleem |
| Mootori klapp | Peaga pikk vars | Varre sirgus pea näo suhtes; sarnane mikrokorrektsiooni loogika |
Kuidas kolvi tihvtid deformeeruvad
Tootmistihvtid on tavaliselt treitud või külmtõmmatud ümbriskarastavast terasest, karboniseeritud ja karastatud, siis jahvatatud. Hälve siseneb prognoositavatesse punktidesse:
- Kuumtöötluse moonutamine. Karburiseerimine ja karastamine vabastavad pöördepinged ebaühtlaselt. Südamikuga tihvt võib kummardada õhema seina poole. See on kõige levinum ja enim parandatav kõrvalekallete allikas — vt sirgendamine pärast kuumtöötlust.
- Lihvimisest põhjustatud stress. Tugev või ühepoolne lao eemaldamine OD-lt tasakaalustab jääkpinget, ja tihvt kummardub pärast veskist lahkumist.
- Käsitsemis- ja kinnituskahjustused. Pins on lühikesed, oma suuruse kohta kõvad ja rasked. Kukkumine prügikasti servale võib tekitada terava lokaalse murde tihvti, mis oli lõppülevaatusel sirge – see kahjuklass on tavaliselt vanaraua otsus., mitte sirgumine otsus.
- Ovaalsuse kasv südamikuga tihvtides. Kuumtöötlemisel võib auk moonduda, ja OD järgib seda. See on vormiviga, mitte kurvi, ja ükski pressiparandus seda ei paranda.

Mõõtmine: Põhiotsus on esikohal
Tihvtide sirguse kontroll on mõttekas ainult määratletud pöörlemistelje suhtes. Domineerivad kaks toetuskonventsiooni:
Keskuste vahel
Kui tihvtil on kesksed augud, mis valmistati ja lihviti protsessi tugipunktidena, tsentrite vahel mõõtmine reprodutseerib veski kasutatud telge. See on tavaliselt kõige puhtam konventsioon lõplike vastuvõtmisotsuste tegemiseks. Keskmised augud ise peavad olema puhtad ja kahjustamata – täkkega keskosa tekitab fantoomjooksu, mis saadab pressi head tihvtid.
V-plokkidel või pöörlevatel tugedel
Südamikuga tihvtide jaoks ilma tsentriteta, OD ise muutub nullpunktiks. Pöörleva V-ploki seadistus, millel on ketta testindikaator või a mitmepunktiline LVDT mõõtepea kaardid läbijooksu mitmes aksiaaljaamas. Siin on kriitiline distsipliin veatüüpide eraldamine: esimene harmooniline (üks kord pöörete kohta) komponent, mis hoiab oma faasi kogu pikkuses, on painutus; teiseks harmooniliseks komponendiks on ovaalsus, ja seda tuleb lugeda vastu ümaruse ja painde eristamine. Ovaalsele tihvtile vajutamine väljalaskenumbri jälitamiseks hävitab osa.
Laaditud versus välja antud
Sest tihvtid on jäigad ja parandused pisikesed, gravitatsioon ja toe läbipaine ei ole tolerantsi suhtes tühised. Mõõtmistingimus — toed fikseeritud jaamades, indikaator määratletud tasapindadel — tuleb tööjuhendis fikseerida, ja pressijärgne kontroll peab seda täpselt kordama. Üldised argumendid koormatud versus vabastatud sirguse mõõtmine rakendada täie jõuga sellel skaalal.
Sirgestusprotsessi marsruudid tihvtide jaoks
Täppispunkti vajutamine
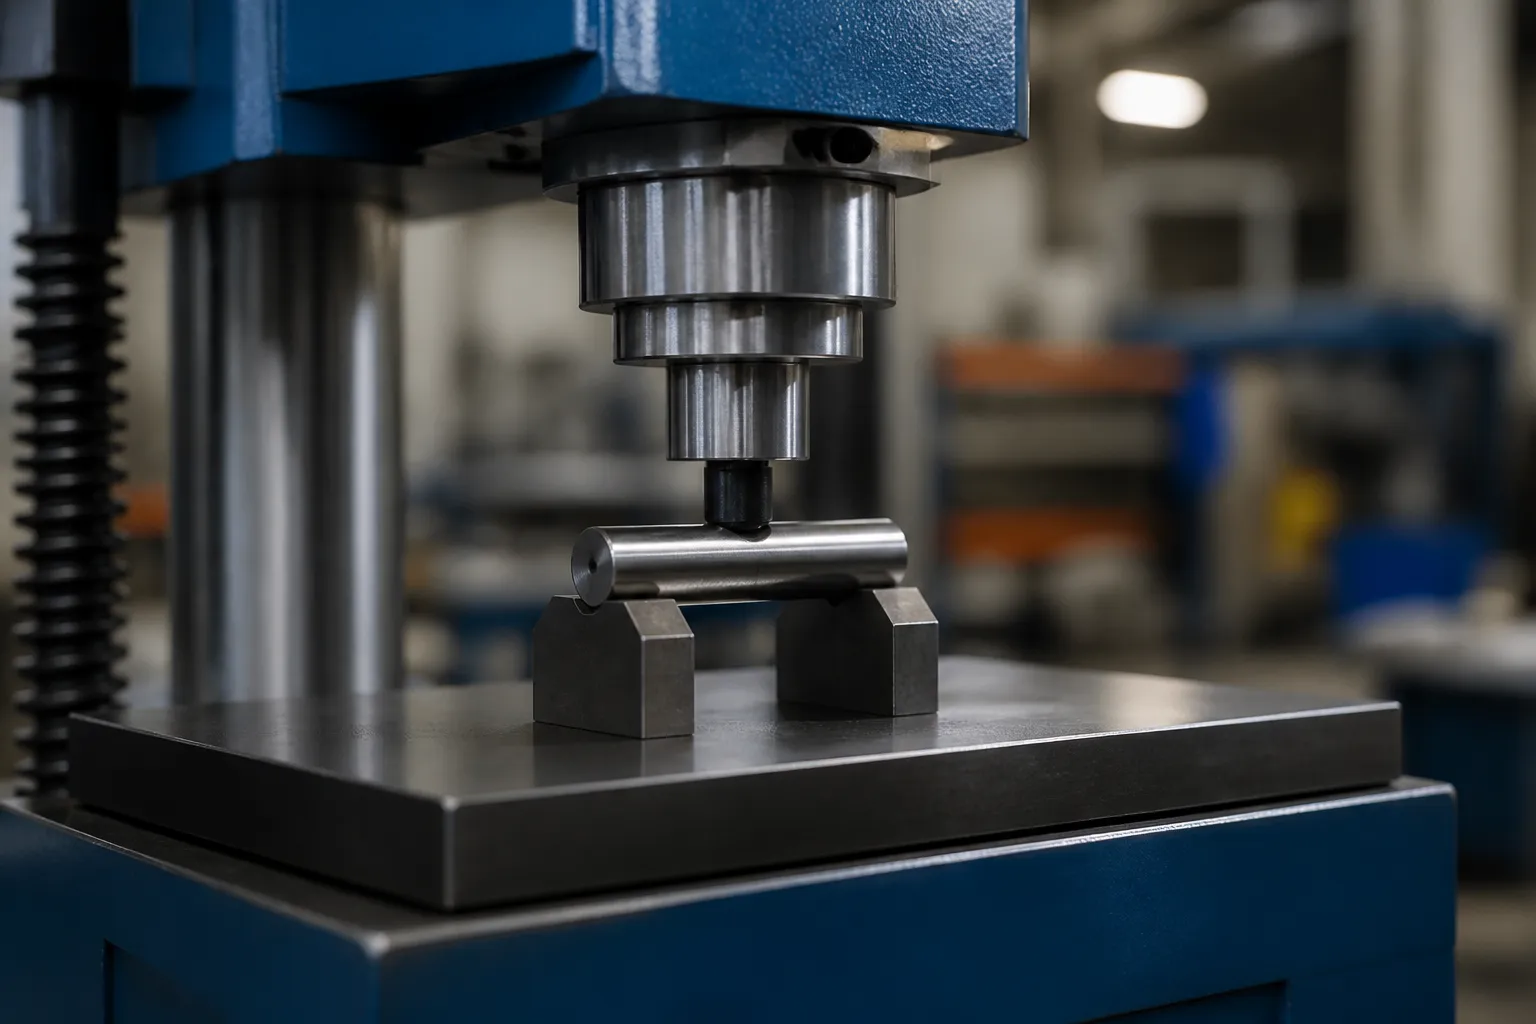
Vaikimisi marsruut on a täppis-pressi sirgendamise protsess: tihvt toetub kahele kitsale, paindetipu lähedale asetatud karastatud toed, ja väike ramm rakendab kontrollitud käiku – nihkega piiratud, ei ole jõuga piiratud — kõrghetkel. Kolm omadust eristavad tihvtipressimist tavalisest võllipressimisest:
- Tugivahed. L/D-ga allpool umbes 2.5, toed istuvad lähestikku ja kohalikud kontaktpinged on suured. Tugidetailid vajavad kergendatud või raadiusega kontakti, mis puhastab tihvti OD ilma seda brinellimata.
- Löögi eraldusvõime. Korrigeerivaid lööke mõõdetakse mikromeetrites. Press vajab alla mikromeetri käigu eraldusvõimet ja jäikust, lõtkuvaba rammi juhtimine, sest tagasivedru ja käigu suhe karastatud tihvtis võib ületada 10:1 vales seadistuses.
- Tagasilöögi kompensatsioon. Karastatud tihvtid vetruvad tugevalt tagasi; protsess peab üle pingutama ja lõdvestuma sallivusse, punktis kirjeldatud hüvitamisreeglitega võlli sirgendamise tagasivedrukompensatsioon.
Pöörlev peensirgestus
Suuremate mahtude jaoks, tihvte saab sööta läbi väikese pöörleva sirgenduspea – nurga all olevad rullid, mis allutavad tihvti ühe käiguga vahelduvatele plastpaindele. See marsruut, sama põhimõte, millest räägiti press versus rullsirgendamine, on ökonoomne ainult siis, kui tihvti geomeetria on kogu pikkuses ühtlane (pole pead, sooned või järsud tunnused) ja kui kõrvalekalle on pigem sujuv globaalne kummardus kui lokaalne kink. Kohalikud tõmblused elavad rullsirgendamise üle ja ilmuvad lõppülevaatusel uuesti.
Millal mitte sirgendada
Terava käsitsemiskuruga tihvt, nähtav soolvemine, praod, või ovaalsus väljaspool joonist on praagi osa. Väsinud mootoriosad ei andesta loomingulisi päästekatseid. Kirjalik ümbertöötamise limiit – mitu parandustsüklit võib tihvt vastu võtta, ja millises protsessietapis — kuulub kontrolliplaani; arutluskäik sisse NOK sortimise ja ümbertöötamise limiidid otseülekandeid.
Miks Lühike, Jäigad osad on kõvemad, kui välja näevad
Intuitsioon ütleb, et lühikest osa peaks olema lihtne sirgendada. Tõsi on vastupidi, ja põhjuseks on seos painde amplituudi vahel, sektsiooni jäikus ja löögi eraldusvõime. On a long slender shaft, a 0.5 mm bow is corrected with a stroke of a few tenths of a millimeter, and the press resolves that comfortably. On a piston pin, the entire out-of-tolerance population may sit between 0.005 mm ja 0.020 mm of bow. Correcting it requires strokes of a few micrometers, applied to a section whose bending stiffness per unit deflection is an order of magnitude higher than a slender shaft’s. Three consequences follow:
- Machine resolution becomes the process. A press with 0.01 mm stroke resolution cannot govern a 0.003 mm correction. Ram guidance, load-cell noise, thermal growth of the frame and oil compressibility all enter the tolerance band. Machine selection for pins starts from stroke resolution and frame stiffness, never from tonnage — a pin press needs almost no force, only extreme control.
- Mehaanikas domineerib tugitingimus. Tugeva osa all tihedalt koos olevate tugedega, korrektsioon saavutatakse nii lokaliseeritud rõhujaotuse kui ka globaalse painde abil. Toe liigutamine 2 mm muudab tõhusat retsepti, mistõttu on tugipositsioonid osa retseptiregistrist, operaatorile jäetud seadistusteave.
- Kohalike kahjustuste oht on suur. Kõrge jäikus pluss väikesed kontakttsoonid võrdub suure kontaktpingega. Iga alasi ja rammi sisestus peab olema kõvaduse ja raadiusega; karastatud tihvti OD lame terasalasi on soolvemismasin.
Enne retsepti kirjutamist külmutage protsessitapp
Parandusretsept kehtib ainult ühe materjali oleku ja ühe laoseisundi korral. Pin tootmine läbib mitut riiki, ja igaüks määratleb erineva akna:
| Lava | Parandusvõimalus | Peamine risk |
|---|---|---|
| Pehme toorik, enne karburiseerimist | Harva vaja; treimine hoiab geomeetriat | Retsept ei kandu hilisematesse riikidesse |
| Pärast kõvenemist, enne jahvatamist | Vibu suurim; korrektsioon taastab jahvatusmaterjali jaotuse | Üllatuslik varude kadu ühel küljel, kui vibu varjab aktsia |
| Kareda ja viimistletud lihvimise vahel | Klassikaline paranduspunkt; laos veel saadaval | Pärast korrigeerimist lisandunud lihvimispinge painutab tihvti uuesti |
| Pärast viimast lihvimist | Ainult mikrokorrektsioon, tihedalt tsükliga piiratud | Pinnatõendid viimistletud laagripinnal; ovaalsuse interaktsioon |
| Kliendi sissetuleval ülevaatusel | Vaidluse territoorium – esmalt uuesti mõõta kokkulepitud kokkuleppe alusel | Korrigeerimine kontrollimata mõõtmise alusel |
Kontrolliplaanis tuleks korrektsioonietapp selgesõnaliselt nimetada ja mis tahes muus etapis korrigeerimine keelata. Pärast viimast lihvimist korrigeeritud tihvtil pole kaitsematerjali: mis tahes pressimärk, igasugune ovaalsuse kasv, igasugune ülekorrigeerimise tsükkel on väsimuskoormatud detaili funktsionaalne defekt.
Vastuvõtmise kriteeriumid
Tõendite alusel aktsepteeritakse tihvtide sirgendamise protsessi, mitte ainult mööduva jooksva numbri peal:
- Sirgus või TIR joonisel määratud tasapindadel ja tugiseisundil, maandustihvtide puhul tavaliselt madalates mikromeetrites.
- Ümarus ja läbimõõt pärast korrigeerimist kontrollitakse uuesti – pressimine ei tohi muuta paindetaluvust vormitolerantsiks.
- Pinna terviklikkus. Pressijälgi pole, brinellid või alasi tunnistusjooned OD kandepinnal. Kontakti tõendid funktsionaalse ajakirja pinnal on tagasilükkamine, pole kosmeetiline probleem.
- Kontrollmõõtesüsteem. Mõõtur peab tegelikult tolerantsi lahendama – viima läbi ametliku uuringu, nagu kirjeldatud punktis Gage R&R sirgendamiseks.
- Protsessi võimekus aja jooksul jälgitud, iga kuumtöötlemise partii kohta registreeritud ümbertöötlemise arvud ja praagi põhjused.
Levinud rikkerežiimid tihvtide sirgendamise projektides
- Ovaalsuse tagaajamine ajakirjandusega. Väljajooksujälg näitab viga kaks korda pöörde kohta, operaator vajutab niikuinii, ja tihvt on nii ovaalne kui ka painutatud.
- Kõvaduse ja oleku mittevastavus. Karastatud tihvtidele rakendatakse pehmetel tihvtidel välja töötatud löögiretsepti; Springback kolmekordistub ja protsessi aken kaob. Iga retsept peab olema seotud materiaalse olekuga.
- Ülekorrigeerimise tsüklid. Samas tipus edasi-tagasi pressimine töötab materjali ja, väsimuse osas, on varjatud ebaõnnestumise oht. Tsüklipiirangud peavad olema jõustatud masina juhtseadmega, mitte operaatori mälu järgi.
- Kahjustatud nullpunktid. Kukkunud või määrdunud keskmised augud, või sisseehitatud killustikuga V-plokid, genereerida valesid paindekaarte ja käivitada sirgete tihvtide korrigeerimine.
- Mõõtmine erinevas seisukorras kui klient. Teie kontroll näitab otse; klient mõõdab puhaste keskuste vahel erineval ajavahemikul ja näeb otsa. Joondage mõõtmise kokkulepped lepinguliselt.
Seotud lugemine: üldine masinavaliku loogika sisse kuidas võlli automaatne sirgendamine töötab, ja sõsarlahenduste leheküljed kolvivardad ja mootori klapid. Pin-perekonna teostatavusuuringu jaoks, koostada joonised, kuumtöötlemise olek, praegused jooksvad andmed vähemalt 50 osad, ja vastuvõtmise spetsifikatsioon, mida peate pärast parandamist vastama.
Moving from manual piston pin correction toward automation? The võlli valikujuhend, toru- ja profiilitööd ja sirgendusmasina kulude jaotus are the natural next steps.