
Punktivajutusega sirgendamine on kontrollitud lokaalse korrigeerimise meetod, mitte lihtsalt vajutada sinna, kus mõni osa tundub painutatud. Protsess peab ühendama kehtiva geomeetriakaardi kinnitatud nullpunktiga, tugipunktid, reaktsioonitee, lubatud paranduskohad, astmeline juhtimine ja vabastatud oleku ümbermõõtmine. Ilma selle silmuseta, vajutustõmme võib tekitada märgi, liigutage külgnevat funktsiooni või vähendage ajutist indikaatori näitu, täitmata tegelikku aktsepteerimisnõuet.
See on protsessi raamistik. See ei nõua StraighteningTechi pressijõudu, insult, juhtimisalgoritm, materjali valik, täpsust, tsükliaeg või tooriku ühilduvus. Need väärtused nõuavad joonise ülevaatamist ja kinnitatud näidiseid.
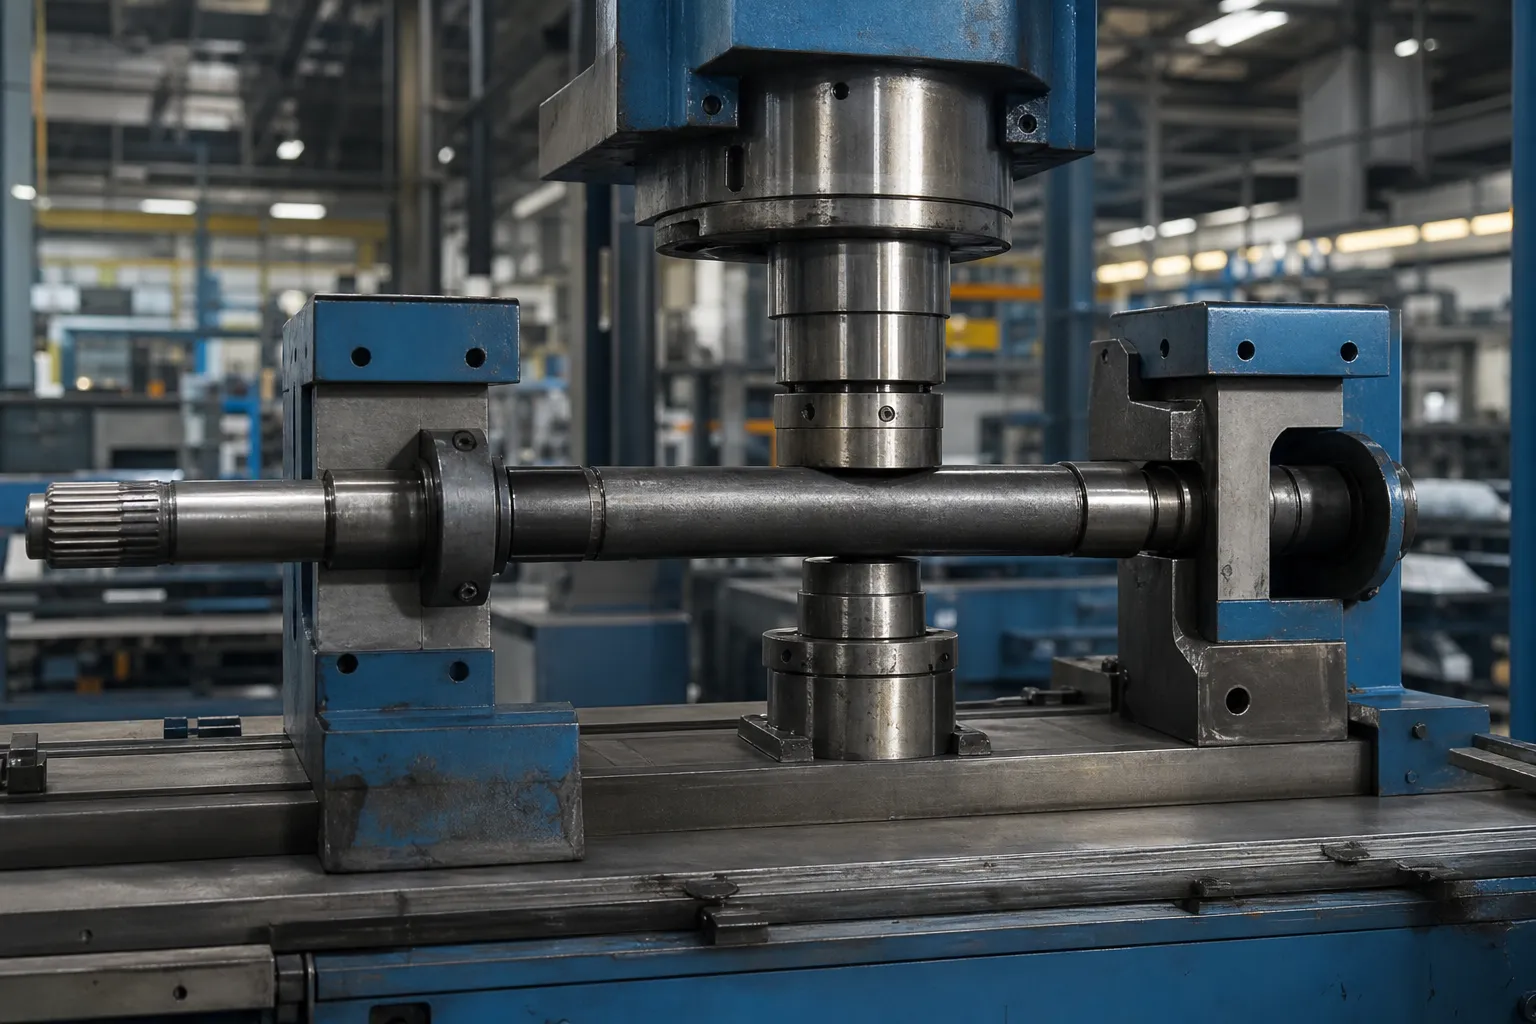
*Insenerikontseptsiooni illustratsioon. See näitab konkreetse toorikuperekonna võimalikku pressimiskorrektsiooni konteksti, ei ole universaalne protsessiretsept ega kontrollitud kohalik võimsus.*
Määratlege, mida protsess parandab
Nõutav omadus võib olla sirgus üle ulatuse, radiaalne väljajooks nullpunkti telje suhtes, külgmine pühkimine, kohaliku tunnuse seos või muu kontrollitud geomeetria. Enne pressi valimist tuleb see nimetada. Tsirkulaarsuse viga, pinnakatkestus, kinnitussignaali või tahtlikku kumerust ei saa korrigeerida nii, nagu oleks tegemist samasuguse kurviga.
Kasuta võlli sirgus, otsa ja TIR kui detaili pöörlevalt kontrollitakse. Toru, profiil, kevad, rõngas- ja keevitatud toorikud nõuavad oma geomeetriat ja protsessipiire.
Koostage esialgne tõrkekaart
Mõõtmisplaanis tuleks kindlaks määrata kinnitatud lähtepunkt, osa orientatsioon, aksiaalsed jaamad, tugitingimus, anduri meetod ja kordus/istme kontroll. Üks keskpunkti näit võib jätta vahele mitu kurvi või ajada segi raskusjõu languse ja kinnituse variatsiooni osa geomeetriaga.

*Insenerikontseptsiooni illustratsioon. See illustreerib mõõtmiskaarti enne korrigeerimist; jaamade tegelikud asukohad, sondid ja tugipunkt tuleb fikseerida kontrollitud jooniselt.*
| Sisend külmutamiseks | Otsus, mida see toetab |
|---|---|
| Joonise nullpunkt ja vastuvõtmise reegel | Määrab, mida mõõt peab esindama |
| Esialgne geomeetria kaart | Tuvastab kandidaatide korrigeerimistsoonid ja interaktsiooniriski |
| Heakskiidetud toed ja reaktsioonipunktid | Takistab jõutee tahtmatu signaali tekitamist |
| Kaitstud omadused ja pinnapiirangud | Määrab kohad, kus kontakt on keelatud |
| Materjali ja protsessi etapp | Määratleb võimaliku vastuse, tagasivoolu ja allavoolu piirangud |
The Mechanics of a Point-Press Stroke
A point-press correction is a three-point bend executed on purpose. Two supports and one press point form a loading frame: the press pushes the section toward the supports, bending moment peaks at the press point and falls toward the supports, and the outer fibers at the correction location pass yield while the core of the section stays elastic. When the force is released, the elastic core tries to spring the section back while the yielded fibers hold their new shape — the permanent set is the difference, and the art of the process is delivering just enough plastic work to land the released part inside tolerance. Three consequences follow directly from this picture. The correction is local: the plastic zone concentrates around the press point, which is why error maps guide where to press rather than intuition. The process is self-limiting only if treated incrementally: a single stroke sized optimistically cannot be un-pressed. And the section’s own geometry — its stiffness variation, its transitions, its prior deformation history — modulates everything, which is why identical stroke settings do not transfer blindly between diameters, materials or lots, and why reverse-loading effects, as described for Bauschingeri efekt, change the response of a part that has already been corrected once.
Support Span Is the Primary Tuning Parameter
Operators reach for force when they should reach for geometry. Moving the supports changes the correction before any force value is touched: supports spread wide give a long, gentle bending field — the same press force produces a larger deflection spread over a longer zone, appropriate for a single broad bow; supports close in around the correction point concentrate the same energy into a short, deep correction, appropriate for a local kink but harder on the surface and the section. Span also sets the mechanical advantage of the stroke: the closer the supports, the more force the same correction demands, which is why narrowing the span on a stiff section quickly reaches the machine’s or the part’s limits. Two practical rules fall out. Esiteks, choose span from the error map’s wavelength — long bows get long spans, kinks get short ones — and document the choice in the setup record, because span is a process parameter like any other. Teiseks, treat support condition as part of the tooling: kontakti geomeetria, cleanliness and wear change the reaction path silently, ja surface-protection tooling discipline applies to supports exactly as it does to the press nose.
Valige Toed ja paranduspunktid koos
Pressipunkti ei saa selle tugedest sõltumatult valida. Toetuse vahekaugus, sektsiooni jäikus, jõu suund ja kontaktgeomeetria loovad reaktsioonitee. Vale tugi võib muuta kohaliku ajakirjanduse tõhusaks, kandes samal ajal vea mujale või kahjustades funktsiooni.
Enne prooviproovi, dokument:
- tugi- ja reaktsioonikohad, sealhulgas kontaktivabad tsoonid;
- paranduspunkt, jõu suund ja lubatud suund;
- kontaktmaterjal, puhtuse ja märgistamisriski kontrollid;
- maksimaalne järkjärguline parandus ja katsete arv;
- tagasilöögi/vabastuse mõõtmise kava;
- raske tagasilükkamise ja inseneriülevaatuse tingimused.
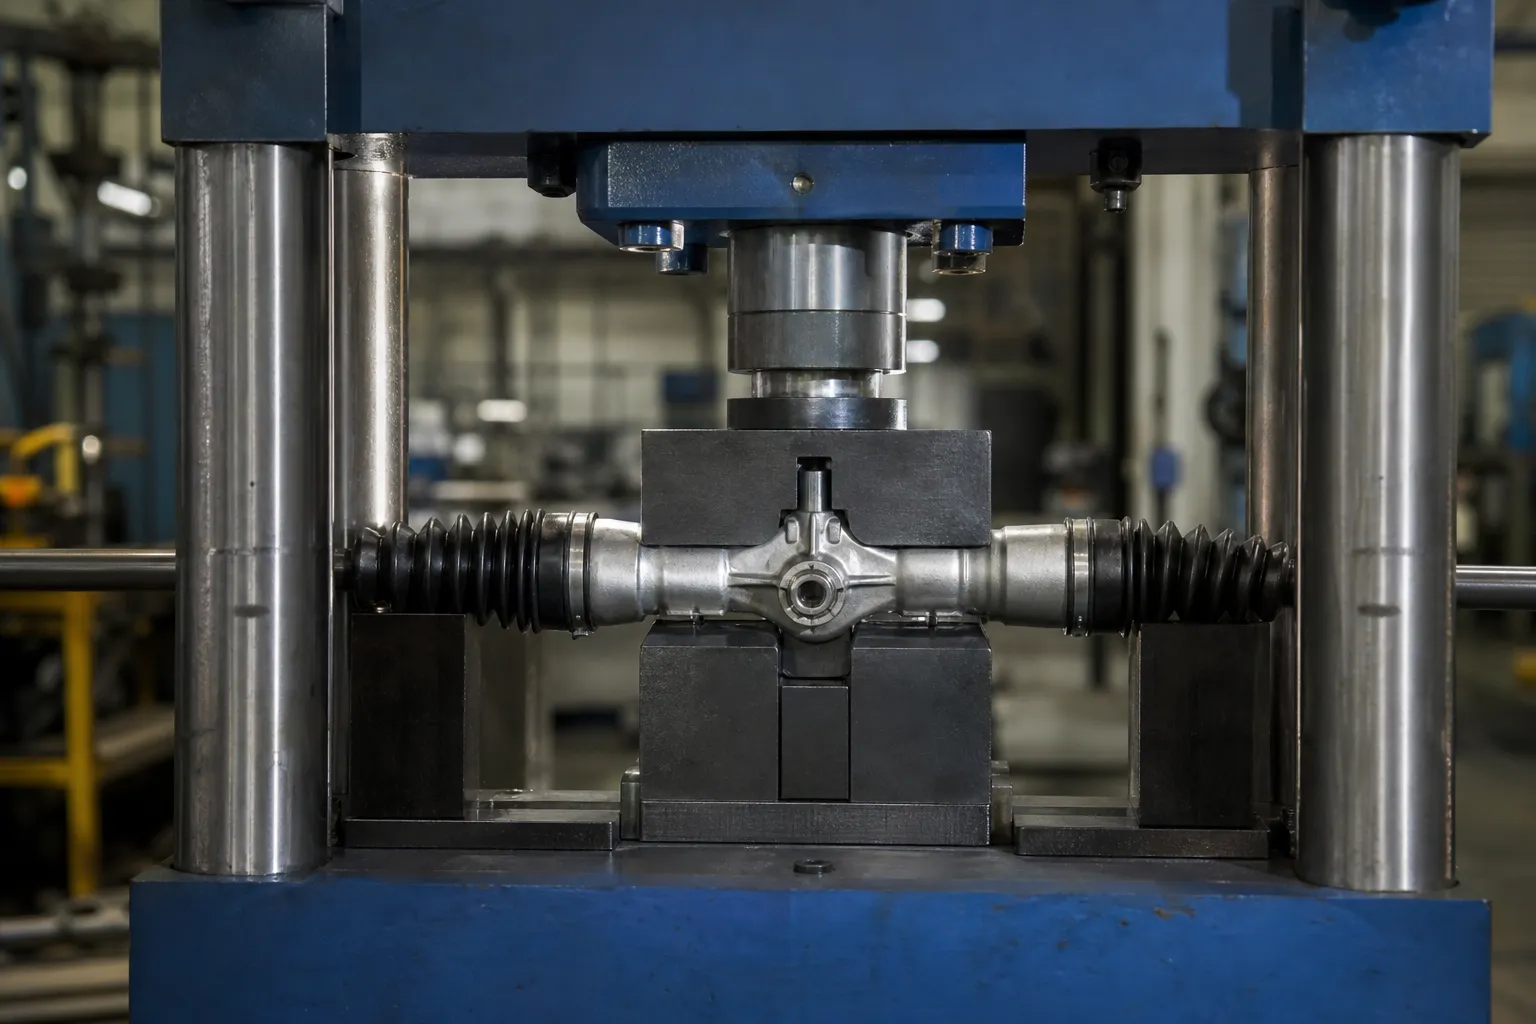
*Insenerikontseptsiooni illustratsioon. See näitab järkjärgulise korrigeerimise kontseptsiooni; see ei näe ette pressikoormust, insult, tööriistad või mõne teise tooriku heakskiidetud paranduspunkt.*
Parandage järk-järgult ja kontrollige pärast vabastamist uuesti
Suletud ahelaga järjestus on:
- tuvastada kontrollitud tooriku perekond ja joonise revisjon;
- kontrollige kahjustusi, vale osa, keelatud pinnaseisund või kohaldamisalast välja jääv deformatsioon;
- laadige kinnitatud tugipunkt ja kontrollige istet;
- mõõta esialgset geomeetriakaarti;
- valida lubatud toetus- ja parandusplaan;
- rakendage valimi-testi piirides järkjärgulist parandust;
- vabastage jõud täielikult, klambrid ja kinnitus;
- mõõda uuesti kõik vajalikud rajad ja salvesta tulemus;
- suunake osa valikule OK, NOK või inseneriülevaade.
Lõplik vastuvõtmine toimub pärast vabastamist. Näidust ajal, mil osa jääb survejõu või kinnituse tõkestamise alla, ei saa kasutada lõpptulemuse tõestuseks.
Springback as a Process Variable, Not a Constant
Because the released shape is set by the competition between yielded fibers and the elastic core, the same stroke delivers different permanent set on parts that differ in material condition, section or prior history. That is springback as a process variable, and treating it as a fixed correction factor is how lines end up oscillating around tolerance. The discipline that handles it honestly is described for tagasilöögikompensatsioon võlli sirgendamisel: learn the response on representative samples, correct incrementally, and re-learn when the material lot or part revision changes. A related trap deserves its own sentence: pressing a part past nominal on purpose — overshoot to pre-compensate springback — is legitimate within a validated recipe and a defined limit, but repeated overshoot-and-press-back cycles accumulate reverse-loading damage, and the correction-attempt limit exists precisely to stop that sequence before it becomes a cracking risk, per the integrity-review framework.
Reading the Data Between Strokes
Each stroke in the incremental loop is also an experiment, and the data between strokes tells the operator when to continue and when to stop. A healthy convergence shows the remaining error shrinking by a decreasing amount each stroke — the response per stroke falling as the part approaches target, which is the natural signature of a stable correction. Three patterns break that signature and each demands stopping rather than pressing harder. No progress: the geometry stops responding, meaning the process is no longer engaging the error — the correction point, support condition or part state has changed under the operator. Diminishing returns with rising effort: each stroke moves the part less while the press works harder — the section is fighting back through strain hardening, and continuing trades diminishing geometry gain for accumulating material damage. Oscillation: the part crosses nominal in alternate directions stroke by stroke — the correction rule is over-reacting, often because it was calibrated on a different response, and the fix is the recipe, mitte osa. Building these three stop patterns into the operating procedure converts the between-stroke data from noise into the line’s earliest quality alarm.
Tea, millal punkti vajutamine pole õige marsruut
Punktide vajutamine ei ole iga toote vaikemeetod. Pidev traat, õhukese seinaga toru, asümmeetriline profiil, ring, kevad, väsimuskriitiline või keevisõmblustundlik osa võib vajada teistsugust lähenemist, spetsiaalsed tööriistad või eraldi protsessiülevaade. Vaata press versus rullsirgendamine meetodi valiku piiri jaoks.
Näidistest ja aktsepteerimine
Näidisplaan peaks sisaldama tavalisi ja halvimal juhul sissetulevaid osi, toores enne/pärast geomeetriat, taasasetamise korratavus, pinnakontroll, nõutavad materjali/omaduste kontrollid, maksimaalse katse piirmäär ja korrelatsioon kliendi võrdlusmõõturiga. Kui praod, kõvadus, NDT, lihvimine või tasakaalustamine on asjakohased, nad jäävad iseseisvateks vastuvõtmiskohustusteks.
Kasuta sirgendamise proovi katse ja vastuvõtmine et määratleda enne tootmisnõuet või FAT/SAT otsust nõutavad tõendid.
KKK
Oskab punkti vajutamisega tagada kindla täpsuse?
Ei. Saavutatav tulemus sõltub töödeldavast detailist, datum, materiaalne seisund, toetust, kontakttsoonid, vastus ja kokkulepitud kontrollimeetod.
Kas kõrgeim indikaatorpunkt on alati paranduspunkt?
Ei. Paranduspunkt tuleb valida geomeetriakaardilt ja kinnitatud reaktsiooniteekonnalt, mitte isoleeritud visuaalsest või indikaatorvaatlusest.
Kas press võib parandada pragu või asendada NDT?
Ei. Sirgendamine ei paranda materjalidefekte ega asenda kvalifitseeritud kontrolliprotsesse.
Why does the same press stroke move two identical-looking parts differently?
Because released geometry depends on material condition, section detail and prior deformation, not on appearance. Different lots, heat-treatment states or a previous correction cycle all change the plastic-versus-elastic balance the stroke works against. The remedy is learning the response per family on samples and re-checking it when lots change.
When should supports be moved closer together?
When the error map shows a short, local kink rather than a broad bow. A narrow span concentrates the correction where the error lives; a broad span spreads it. The span choice belongs in the documented setup, because it changes both the correction shape and the force the part must carry.
What does it mean when a part stops responding to corrections?
The process is no longer engaging the error — a no-progress condition. Causes range from a changed correction point to a setup or part-state shift, and the defined response is to stop and route the part to review, not to increase force. Continuing to press spends the part’s deformation budget on nothing.
Sirgendamine enne ja pärast lihvimist
Iseseisvat kanoonilist lehte ei peeta sirgendamine enne vs lihvimist sest tööstuslik nõudlus täpse vaste järele on väike. Etapi järjestamine, laovaru ja nullpunkti ülekandmine kuuluvad sepistatud latti, punkt-press ja mitme punkti protsessi lehed. Enne tootmistee lukustamist kontrollige, kas lihvimine eemaldab materjali, mis muudaks varasema sirguse näidu kehtetuks.
Jõu nihkekõverad sirgestamisel
Spetsiaalne leht sirgendusjõu nihkekõvera juhik ei hooldata ilma kinnitatud päringunõudeta. Force's Troke'i tõlgendus, ohutud piirid ja protsessi peatamise tingimused on selgitatud punktipressis, mitmepunktilised ja pragude tuvastamise lehed. Kõik kõverapõhised häired tuleb kinnitada tüüpiliste osade puhul, mitte kopeerida teisest materjaliperest.
Point-press work lives or dies by stroke control – read why over-correction cracks parts before you size a machine, then use the sirgendaja valiku ülevaade to match press concepts to your part family.