
Ühendusvarras muudab pöörleva liikumise koormuse all edasi-tagasi liikumiseks, pinges, kokkusurumine ja painutamine, miljoneid kordi töötunnis. Erinevalt võllist ei ole sellel üht pöörlemistelge, mis pöörduks ülespoole. Selle geomeetria elab kahe ava – vänttihvti suur ots ja randmenõela väike ots – vahelises seoses ning sirgendamine tähendab selle suhte taastamist.: puuraua paralleelsus, väänata, keskpunkti kaugus ja ava geomeetria, kokkupandud ja pöördemomendiga varras jookseb sisse.
See artikkel räägib ühendusvarda korpuse sirgendamisest. Sellel saidil olevad kaks seotud ressurssi hõlmavad väiksemat tooriku perekonda: a ühendusvarda varruka sirgendaja lahendus ja ZD90 kepsu sirgendaja masin sirgendada peenikesed varrukatüüpi ühendusvardad ja tihvtid (ø1,5–8 mm läbimõõt, 45pikkus -95 mm) elektriliste tööriistade ja sõlmede puhul – mitte mootorivarda korpus. Siin käsitletud mootorivarda korpust korrigeeritakse spetsiaalsetel varraste joondusstenditel ja -pressidel mootorite ümbertöötlemistöökodades; alljärgnev protsess ja vastuvõtuloogika dokumenteerib seda praktikat.
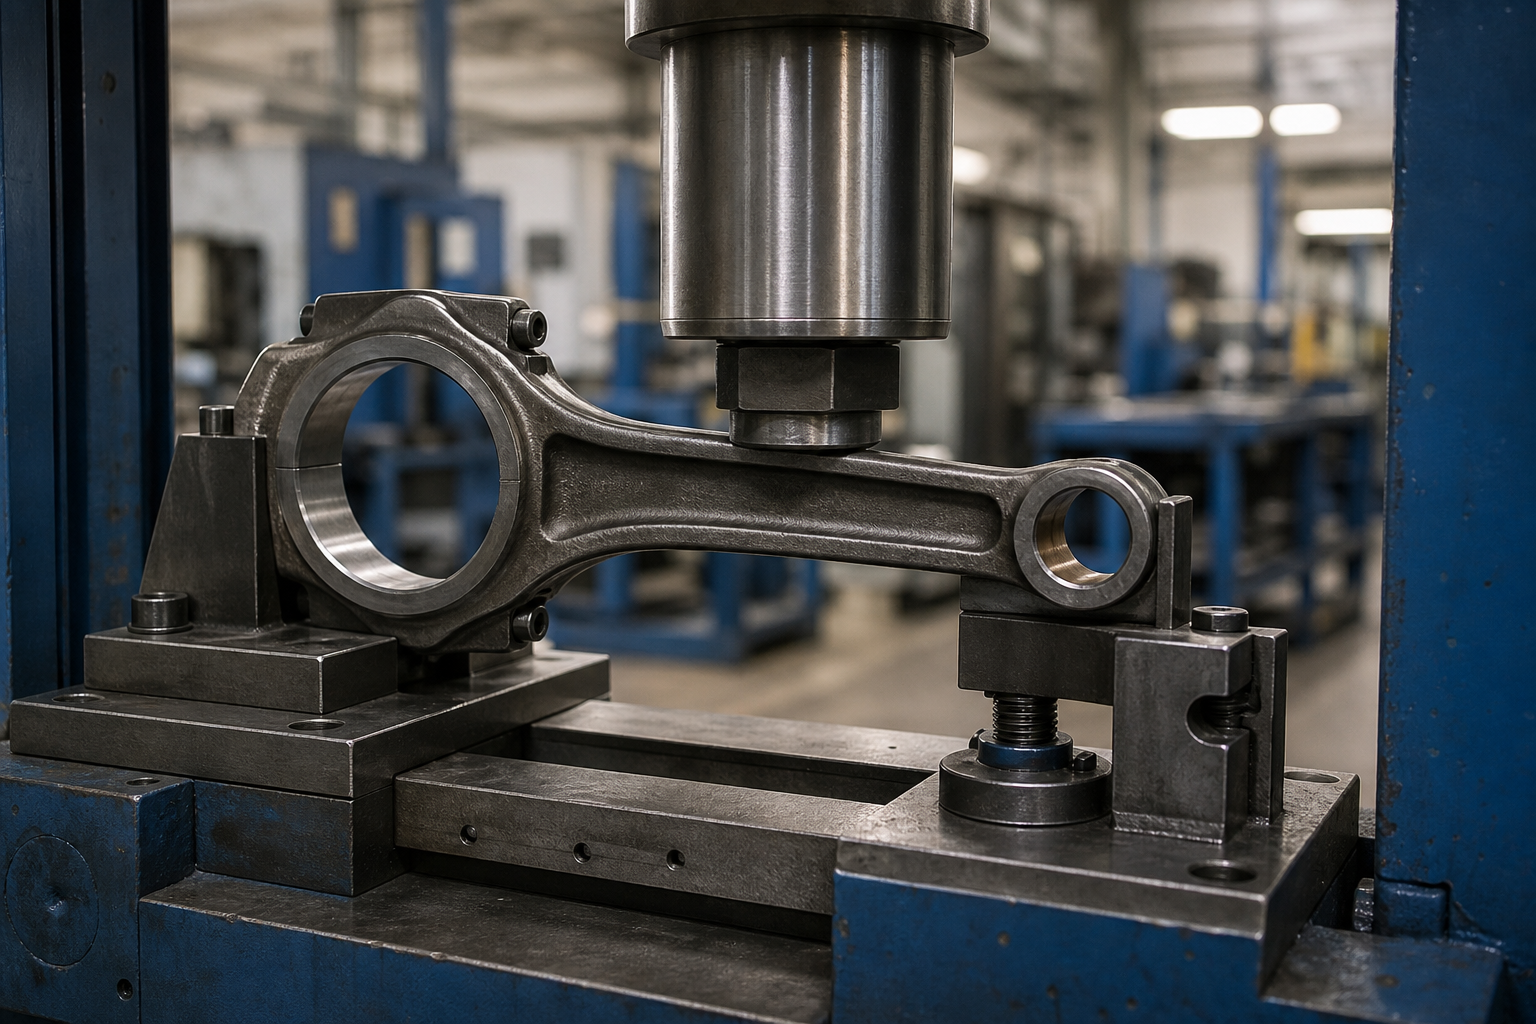
Mida “Painutatud” Vahendid ühendusvardal
| Deformatsioonirežiim | Mis Muutused | Parandustee |
|---|---|---|
| Tala painutus | Vars kummardub aukude vahele; avad jäävad paralleelseks, kuid nihutatud | Vajutage parandus I-tala varrele polsterdatud tööriistade vahel |
| Tala keerdumine | Üks ava pöörleb teise suhtes ümber varre telje | Väändekorrektsioon kontrollitud otsakinnitusega varraskinnituses |
| Puuride paralleelsuse viga (painutada puurraami sisse) | Väikese otsa telg kaldub varda tasapinnas suurema otsa teljega paralleelselt välja | Vajutage parandus määratletud punktides; kontrollige joondusseadet |
| Suurejooneline moonutus | Suure otsa ava ovaalsus või kitsenemine, sageli pärast poldi venitamist või varda-poldi purunemist | Pole paindeprobleem: korgi-pinna töötlemine ja uuesti puurimine/lihvimine, klassikaline taastamisrada |
| Väikese otsaga moonutus | Puur on ümmargune või suuruse vähenemine | Puur ja uuesti varrukas; vt eespool viidatud varrukate sirgendaja lahendust |
Esimesed kolm rida on varda kere press-sirgestustööd. Kaks viimast kuuluvad mehaanilise taastamise juurde. Poed, mis neid segavad, vajutavad indikaatori näidu sundimiseks varrast, moonutada auke veelgi, ja kaotate osa – seepärast eraldab allolev mõõtmisetapp painde ja keerdumise ava geomeetriast enne kui midagi laaditakse.
Mõõtke kokkupanduna, Pöördemomendi seisukord
Ühendusvarras on suure otsa vaatevinklist kaheosaline osa. Kork, lahkuminevad näod, poldid ja nende pöördemoment osalevad kõik ava lõplikus geomeetrias, nii et iga usaldusväärne mõõtmine järgib sama distsipliini:
- Esmalt kontrollige pragude olemasolu – varre magnetosakeste kontroll, eralduspinnad ja poldi kõrvad. Mõranenud varda sirgendamine muudab tuvastatava defekti tulevaseks rikkeks.
- Pane kork kokku uute või teadaolevate heade poltidega, pöördemoment vastavalt spetsifikatsioonile. Pöördeta varras mõõdab ava, mida kasutuses pole.
- Seadke varras joondusseadmele: suur ots fikseeritud lehtlale või kontrollplaatide vahele, tihvt või lehtla läbi väikese otsa.
- Lugege painutus- ja keerdumisnäidikuid kindlaksmääratud mõõtepunktides – klassikaline varraste joondusseade, mida on mootori uuendamisel aastakümneid kasutatud.
- Mõõtke ava mõõtmed, keskkaugus ja korgi esiosa seisund eraldi; ära lase puuriviga maskeerida painduks.

Armatuur, mitte silm, määratleb tõe. Ilma vardajoondusseadmeta töötoad püüavad järeldada paindet kaliibri näitude põhjal pinnaplaadi vastu, mis segab kinnitusviga, plaadi viga ja puuriviga üheks numbriks. Kutsestandard, mis kajastub mootorite ümbertöötlemise praktikas alates spetsialiseeritud varraste töökodadest kuni tootmismootorite tehasteni, on spetsiaalne joondusstend, millel on gabariidi riistvara mõlemad augud..
Vajutage I-Beam nuppu Parandus
Tala painde ja ava paralleelsuse viga parandatakse, vajutades varre kindlaksmääratud varda tsoone haaravate tugede vahele:
- Toetage ja vajutage I-tala varre ja ülaosale – mitte kunagi üle ava, poldikork, eralduspind või puuritud õlikäik.
- Asetage pressimispunkt kõrvalekalde mõõdetud kõrgpunkti, mille tööriistaraadiused on kohandatud tala sektsiooniga, nii et kontakt jääb ääriku servadest eemale.
- Parandage väikeste sammudega ja kontrollige joondust uuesti pärast iga vajutust; varras, mis mõõdab puhtaks pärast kahte kerget läbimist, on parem osa kui üks kord tugevalt vajutatud.
- Oodake tagasiminekut ja määrake see teadlikult: kehtib sama kompensatsiooniloogika, mida kasutatakse võllidel, ja ridva lühike jäik tala teeb ülelöögi lihtsaks.
- Pärast viimast pressi passi, kontrollige puurid uuesti, keskkaugus ja kaane pöördemoment enne detaili vabastamist – tala vajutamine nihutab ava geomeetriat mõne kümnendiku võrra, ja taastamisjärjestus peab teadma uut baasjoont.

Armatuuri jäikus on pool protsessist. Pingi kruustangid painduvad, ja liikuvale alusele tehtud parandustööd annavad kordumatuid tulemusi – kogenud masinatöökoja põhimõte, mis kehtib nii varraste kui pressitööde puhul. Spetsiaalsed varrassirgendajad lahendavad selle jäiga kinnitusraami ja varraspetsiifiliste tööriistadega. Sama distsipliin – jäik kinnitus pluss mõõdetud tagasiside – reguleerib meie tootmises kasutatavaid sirgendajaid, nagu näiteks ZD90 kepsu sirgendaja, mis käivitab suletud ahelaga automaatse sirgendamise (sööda, mõõta, servo-korrektne, uuesti üle vaadata) väikestel sleeve-tüüpi ühendusvarrastel.
Tööriistajäljed on omaette kvaliteediviga. Vardad on pressi jõudmise ajaks valmis osad — töödeldud puurid, pinnaga eraldatud pinnad, mõnikord pügatud varred – nii et alasid ja toed vajavad polsterdatud või raadiusega sobitatud sisestusi, ja poldi kõrva külge jäetud tunnistajajäljed, õliauk või eralduspind on põhjus mõjutatud tunnuse uuesti kontrollimiseks enne varda edasiliikumist.
Sirgendamine on korrastamise jada sees
Mootori taastootmise praktikas toimub ühendusvarda taastamine tellitud järjestuses, ja sirgumisel on selles kindel koht:
- Pragude kontroll ja puhastamine. Näidikutega vardad lahkuvad siit joonelt.
- Sirgendamine. Tala painutus ja väändumine korrigeeritud joondajal ja vajutada; armatuuris uuesti üle kontrollitud.
- Lahutava näo töötlemine. Korgi ja varda eralduspinnad on tasapinnalised, sulgedes ava väiksemaks.
- Poltide vahetus ja pöördemoment. Uued poldid vastavalt spetsifikatsioonile enne puurimistöid.
- Puuride taastamine. Lihvige väikeste paranduste jaoks või puurige/pöörake suuremate jaoks, suure otsa viimistlemine suuruse järgi, ümarus ja keskpunkti kaugus.
- Lõplik kontroll ja kaalujälgimine. Paralleelsus, väänata, keskpunkti kaugus, ja kaalu sobitamine mootorikomplektis.
Järjekord on oluline. Sirgendamine enne eralduspinna tööd tähendab, et puurimistoimingud viimistlevad sirge tala; sirgendamine pärast puurimist tõmbaks valmis ava positsioonist välja. Ja kuna näo töötlemine ja puuraua taastamine eemaldage materjal, keskkauguse kontroll on taastav distsipliin, mitte sirgendamine — varras treib ja lihvi, mitte ajakirjandus, hoia seda.

Teadke sündmust, mis ridva painutas
Parandusotsus algab rikete ajaloost, sest sama indikaatori näit võib tähendada väga erinevaid asju:
| Ebaõnnestumise sündmus | Tüüpiline geomeetria signatuur | Dispositsiooni loogika |
|---|---|---|
| Hüdrolukk / prahi allaneelamine | Terav kiire painutus või väikese otsa nihe, sageli komplektis kolvikahjustustega | Löögiga osa; kontrollida pragude suhtes, asendusele kalduda |
| Ülepööre / klapi kontakt | Tala painutus kombineeritud keerdusega; väikese otsaga moonutus | Mitu režiimi on laaditud varasema tootlikkusega; väljavahetamist, välja arvatud juhul, kui kahjustus on tõendatavalt kerge |
| Laagrite krambid / keerutada | Suurejooneline värvimuutus ja ava moonutamine, kuumusvarjund säärel | Kuumus muudab materjali reaktsiooni; täielik MPI ja kõvaduse kontroll enne mis tahes otsust |
| Varda poldi venitus või ebaõige pöördemoment | Suurejooneline ovaalsus puhaste lahkuvate nägudega | Remondi tee: näod, uued poldid, puurida ja lihvida |
| Mehaaniline töötlemine / moonutuste käsitlemine | Väike ühtlane kaar üle tootmis- või remondipartii | Otsene parandusjuhtum; stabiilne ja korratav |
Milliseid vardaid saab üldse sirgendada
| Varda tüüp | Seisukoht sirgendamise kohta |
|---|---|
| Sepistatud terasvarras (autotööstus, diisel, põllumajanduslik) | Klassikaline paranduskandidaat; korrastamise jadad sisaldavad standardina sirgendamist |
| Pulber-metall / paagutatud varras | Üldiselt vahetatud, pole painutatud; materjali pragunemiskäitumine muudab pressi korrigeerimise riskiotsuseks |
| Alumiiniumist varras (teatud jõudlus ja väikesed mootorid) | Materjali väsimuskäitumine nõuab asendamist; järgige mootoritootja teeninduspositsiooni |
| Murd-lõhe (mõranenud) varras | Korkide pindu ei saa töödelda, nii et klassikaline taastamine on läbi; ava korrigeerimine ja igasugune painutamine peavad järgima originaalseadmete tootja korraldust |
| Varras poldi rikke või kinnikiilumise ajalooga | Enne mis tahes korrigeerimist kontrollige pragusid ja kõrvaldage; koormusjuhtum, mis seda painutas, võis tekitada nähtamatut kahju |
See on ka koht, kus aus inseneritöö ületab optimismi: mõned foorumi teemad küsivad, kas hüdrolokist või ülepööretest kõverdunud varras tuleks sirgeks ajada, ja professionaalses mootoriehituses töötav vastus on, et sündmuse tõsidus otsustab. Valgus, mõõdetav kurv muidu korralikus sepises on territooriumi korrastamine; varras, mis on kokku surutud, väändunud või põrutatud minevikusaadus on asendus, mida iganes indikaator pärast vajutamist ütleb.
Aktsepteerimiskriteeriumid, mis kajastavad töötavat mootorit
| Vastuvõtmise element | Mida täpsustada |
|---|---|
| Puuride paralleelsus (painutada) | Hälbe piirang määratud mõõturi pikkuses, mõõdetuna joondamismomendis |
| Keerake | Nurgahälbe piir aukude telgede vahel, sama seadistus |
| Puuri suurus, ümarus ja kitsenemine | Joonise järgi pärast lõplikku lihvimist/suurimist, mitte peale vajutamist |
| Keskmise kaugus | Miinimum ja maksimum, kontrollitakse töötlemisetapis varraste komplekti sobitamisega |
| Pragude kontroll | MPI enne sirgendamist ja pärast lõplikku korrigeerimist, kui see on ette nähtud |
| Kaal ja tasakaal | Kaaluklass mootorikomplektis; Kehakaalu mõju dokumenteeritud, kus järgneb tasakaalustamine |
| Poldi seisukord | Uued või kvalifitseeritud poldid, registreeritud pöördemoment, venitatud kinnitusdetailide korduvkasutamine puudub |
Korduma kippuvad küsimused
Kas painutatud kepsu saab ohutult sirgeks ajada?
Valgustiga sepistatud terasvarras, puhtalt mõõdetud painutus ja puhas pragude kontroll sirgendatakse ja taastatakse regulaarselt. Tõsiste painutustega vardad, keerdu ülekoormusest, poltide rikked, või valmistatud pulbrilisest metallist, Alumiinium või lõhestatud sepised on asenduskandidaadid. Kurvi põhjustanud sündmus on sama oluline kui kurv ise.
Milleks mõõta keeratud korgiga?
Sest suure otsa ava eksisteerib ainult selle jooksva geomeetria koos korgiga, poldid ja rakendatud pöördemoment. Lahtisel korgil võetud näidud mõõdavad koostu kliirensit ja poldiaugu kallet sama palju kui painde.
Kas sirgendamine mõjutab auke?
Jah, veidi, mistõttu on sirgendamine taastamisjärjestuses enne puuraua taastamist. Tala vajutamine võib ava geomeetriat vähe nihutada; suuruse taastamisele järgnevad näo eraldamise ja lihvimise toimingud, ümarus ja tsentri kaugus korrigeeritud talal.
Kuidas varda keerdumist korrigeeritakse?
Keerdu korrigeeritakse väände abil: varras on suurest otsast kinnitatud jäiga kinnitusega, ja tala väikeses otsas rakendatakse ümber tala telje kontrollitud vastupidist pöörlemist, astmeliselt, pärast iga korrigeerimist kontrollige joondust uuesti. Keerdumise korrigeerimine väärib erilist ettevaatust, sest see töötab tala nihkes, ja igasuguse tõmbumise või ülekoormuse ajalooga ridval on see tavaliselt pigem asendusolukord kui parandus.
Kas varda sirgendamine on seotud väntvõlli õgvendamisega?
Osad kohtuvad mootoris, ja mõlemad on väsimuskriitilised, kuid metroloogia on täiesti erinev. Väntvõll liidetakse oma peamise päeviku teljega, nagu on kirjeldatud meie artiklis väntvõlli sirgendamise lahendus, samas kui ühendusvardal puudub üldse pöörlemistelg – see on korrigeeritud joondamisseadme ava-ava suhtega.
Ehitage lahendus kahe puuraugu telje ümber
Ühendusvarda sirgendamise lahendus seisab neljal kindlal otsusel: pragude kontroll enne laadimist, mõõtmine pöördemomendi tingimustes tõelisel joondusseadmel, presskorrektsioon on piiratud tala vahel polsterdatud, raadiusega sobitatud tööriistad, ja korrastamise järjestuse juhtimine nii puub, näod ja keskkaugus on lõpetatud pärast seda, kui kiir on tõene. Nendega paigas, spetsiaalsed varraste sirgendamise seadmed muudavad töömahuka remondiotsuse korratavaks tööprotsessiks – ja ütleb teile ausalt, millal tuleks varras välja vahetada.
Whether you are upgrading an existing connecting rod line or buying new, a sirgendaja valiku ülevaade ja eelarveline pilt sirgendusmasinale frame the trade-offs before you talk to suppliers.