
Hammasratas on pöörlev jõuülekande komponent, millel on integreeritud käiguhambad - kannus, spiraalne või kaldhammasratas — koos tihvtidega, splainid, niidid ja õlad ühel teljel. Selle sirguse spetsifikatsioon on määratletud sellel teljel: tihvtid ja hammasratta sammu silindrid peavad kogu näidu näidu piires pöörlema ümber ühise joone (TIR) laagri eluiga seatud piir, hammasratta võrgu kvaliteet ja võlli kiirus. Hammasratta võlli sirgendamine tähendab seega hammastatud komponendi pöörlemistelje taastamist – see on põhimõtteliselt erinev probleem hammaslati lamendamisest, ja probleem väljakujunenud mõõtmis- ja korrektsioonimeetoditega.
Hammasratta võlli sirgendamise lahendus peab enne varustuse valimist vastama viiele küsimusele:
- Mis määrab mõõtetelje — ajakirjad, keskpunktid või splaini põhiläbimõõt – ja kas uuring kajastab kokkupandud laagrite paigutust?
- Kas kõrvalekalle on ühetasandiline vibu, kohalik painutus õla juures, keerdkäik, või kombinatsioon — ja kus on tõeline kõrgpunkt?
- Mis on materjali ja kuumtöötluse olek – läbikarastatud, karboniseeritud ja kustutatud, induktsioonkarastatud ajakirjad – ja millised parandusteed on selle jaoks heaks kiidetud?
- Kas lihvimisvaru on veel saadaval, ja on parandus, mis on mõeldud varude jaotuse või lõpliku geomeetria taastamiseks?
- Kuidas vabastatakse geomeetria, kontrollida hamba külje terviklikkust ja pikaajalist stabiilsust?
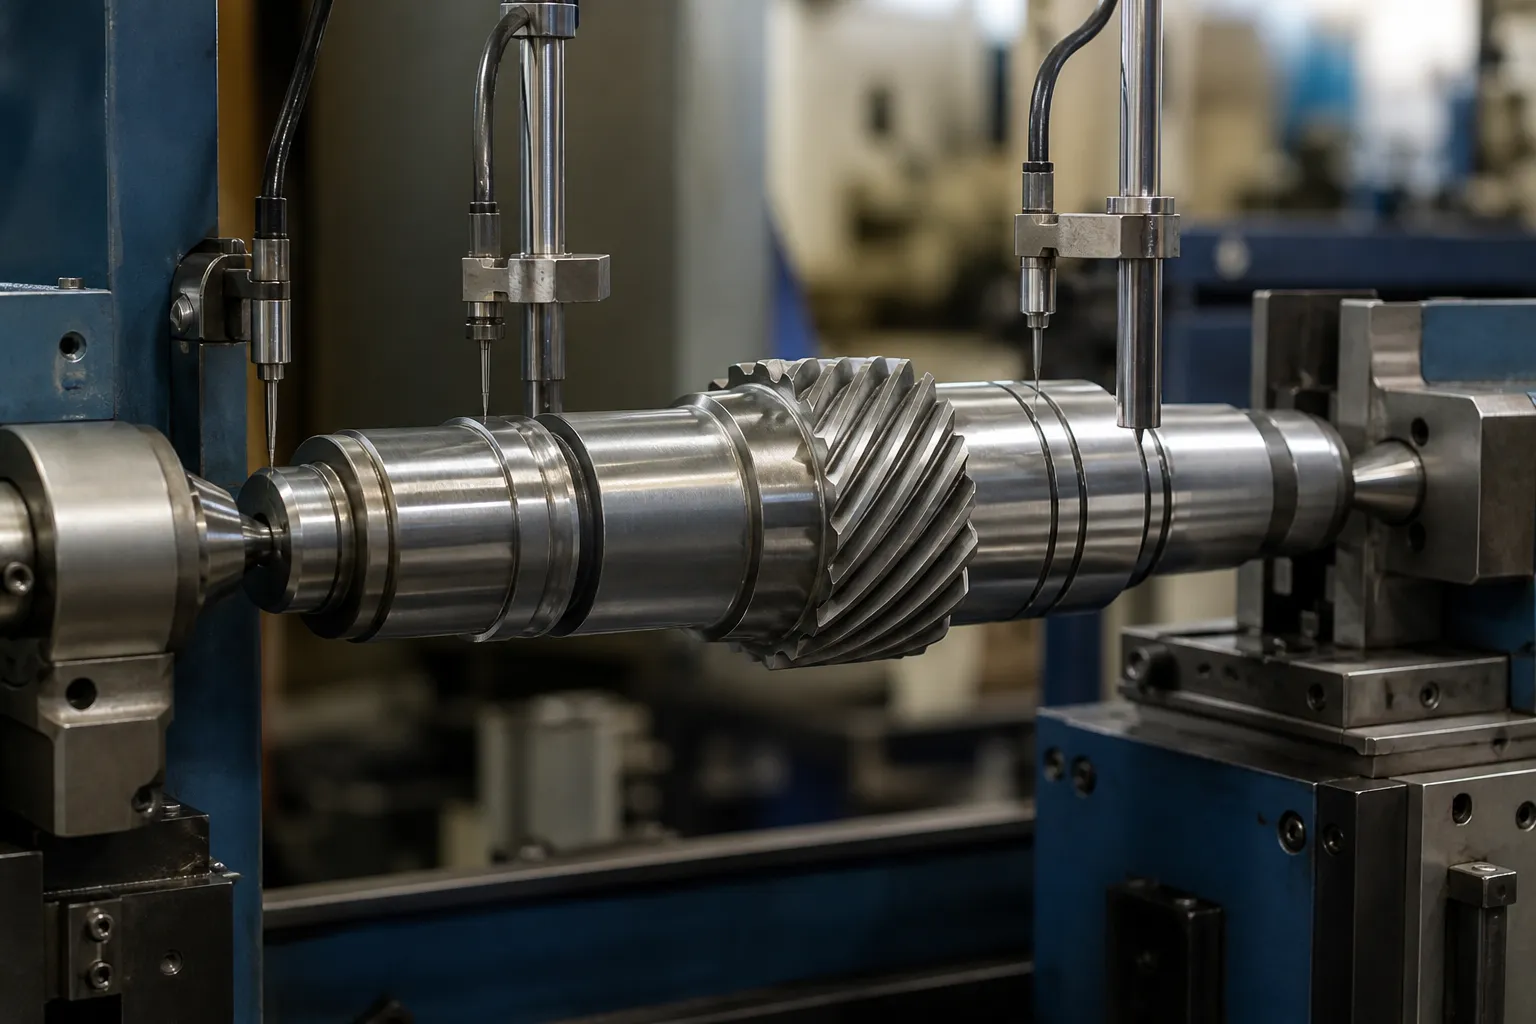
*Insenerikontseptsiooni illustratsioon: käiguvõll, mis on parandusuuringu ajal toestatud tsentrite vahel, kasutades skahvleid. Pole kliendi saidi foto. Lähtepunkti valik, jõupositsioonide ja vastuvõtupiiride jaoks on vaja joonist ja tüüpilisi näidisosi.*
Käiguvõll versus hammasratas: Kaks erinevat probleemi
See sait juba hõlmab tööstuslik hammasratta sirgendamine, ja kaks töödeldavat detaili on sageli segaduses, kuna mõlemal on hammasratta hambad. Nad ei jaga peaaegu mingit inseneri sisu:
| Käigukasti | Käigu võll | |
|---|---|---|
| Funktsioon | Teisendab pöörlemise lineaarseks liikumiseks; hammastega sirge latt | Edastab pöördemomenti pöörlevate telgede vahel; hammastega silindriline osa |
| Sirguse määratlus | Võrdluspinna tasasus ja sirgus ühes tasapinnas; helikõrguse tasasus | Pöördtelje kõrvalekalle: TIR mõõdetuna ümbermõõdul kindlaksmääratud lõikudel |
| Esmane mõõtmine | Lineaarne — sirgjoon, pinnaplaat, laserjoon, pikisuunaline proovivõtt | Pöörlemine – tsentrite vahel või ajakirjadel rullitud osa, sihverplaat või elektroonilised sondid, kurvi mõõdistuskaart |
| Rike, kui see on painutatud | Köitmine, ebaühtlane hammaste haardumine, positsioneerimisviga | Tasakaalustamatus, vibratsioon, laagrite ja tihendite kahjustused, hammasratta võrgusilma nihe, väsimus |
| Tüüpiline parandus | Tasapinnas vajutamine; mõnikord venitus- või tasandusprotsessid pikkade riiulite jaoks | Punktivajutuse korrigeerimine kaardistatud kõrgpunktis, valikuline peening, piiratud kuumutusmeetodid |
Rack korrigeeritakse tasapinnas; käiguvõlli korrigeeritakse ümber telje. Mõõtmissõnavara, inventar, masinad ja vastuvõtukriteeriumid on kõik erinevad, mistõttu käsitletakse neid kahte teemat eraldi lehtedel. Kui töödeldav detail on pikk hammaslatt, mis haakub hammasrattaga, et liigutada koormust lineaarselt, rack leht kehtib. Kui see on võll, millel on hammasratas, mis pöörleb laagrites, loe edasi.
Anatoomia ja moonutuste päritolu
Loetlege tunnused, mis osalevad nullpunktide ahelas ja pingesüsteemis:
- laagritihvtid — esmane funktsionaalne telg;
- hammasrataste segmendid: kannus- või spiraalsed hambad, hammasratta esiosa laius, sammu ja juure geomeetria;
- splainid, võtmeavad, niidid, koonused ja haakeseadised;
- õlad, kinnitusrõnga sooned, ristpuurimised ja õliaugud;
- keskused või ajutised protsessi nullpunktid;
- lihvimisjääk sektsioonide ja protsessietappide kaupa.
Hammasrattavõllid painduvad klassikalistel põhjustel, dokumenteeritud remondikirjanduses: mehaaniline ülekoormus käsitsemise või kokkupaneku ajal; asümmeetriline töötlemine, mis leevendab sisemist pinget ebaühtlaselt; kuumtöötlus, kus karburiseeritud või läbikarastatud võlli kustutamine toob peaaegu alati sisse vibu; ja tugevad kokkutõmbumis- või pressliited, mis painutavad algselt sirget võlli virnana. Spetsiaalselt käiguvõllidel, hobbing ja raseerimine jätavad hammastega osade ümber jääkpinge, ja ühe ajakirja kuumtöötlusjärgne lihvimine võib pinget leevendada ja teise sektsiooni nihutada – protsessi paranduspunkt on sama oluline kui parandus ise.
Mõõtke kõigepealt: Bend-uuringu kaart

Remondi-tehniline tava kaardistada painutatud võll enne selle puudutamist kehtib täielikult hammasrattavõllide kohta, ja tootmismasinad automatiseerivad seda:
- Toetage võlli tsentrite vahel või selle tihvtidele ja kontrollige, et toed ise loeksid nulli otsa – tugiviga rikub kogu kaardi.
- Märkige pöörlemisviide; registreerida TIR võrdsete vahedega aksiaalsetes jaamades, teisendamine läbipaindeks (pool TIR-ist) ja kella nurk mõlemal.
- Lugege kaarti: üks domineeriv kõrge punkt ühtlase nurgaga näitab lihtsat vibu; varieeruv nurk piki pikkust näitab mitut painutust või keerdumist; kõige raskem juhtum on kombineeritud painutamine ja keeramine.
- Jahtige jaamade vahel tõelist kõrgpunkti – maksimum on seal, kus trend ütleb, mitte tingimata kohas, kus sond juhtus istuma.
- Korrake kaarti pärast iga parandustsüklit ja lõpus kontrolli kirjena.
Selle sammu sees on kaks püügivahendispetsiifilist lõksu. Esiteks, nullpunkti valik: astmelisel võllil on õigeks nullahelaks tavaliselt ajakirjad, mitte tsentreid – võll võib lugeda otse keskpunktidelt ja kummarduda ajakirjadel, ja laagrid ei hooli keskustest. Valikureegleid käsitletakse üksikasjalikult artiklis astmeliste võllide mõõtmise nullpunkti valik. Teiseks, hamba külje viga versus painutus: tihvtide kohal või käigukontrolleril mõõdetud sammusilindri väljajooks tuleb eraldada võlli telje väljajooksust, või hammaste valmistamise viga "ravitakse" võlli painutamisega. Käsitletakse üldist diagnostilist loogikat vormivea ja painde eraldamiseks ümarus versus painutus pöörleva mõõtmise korral.
Parandusteed
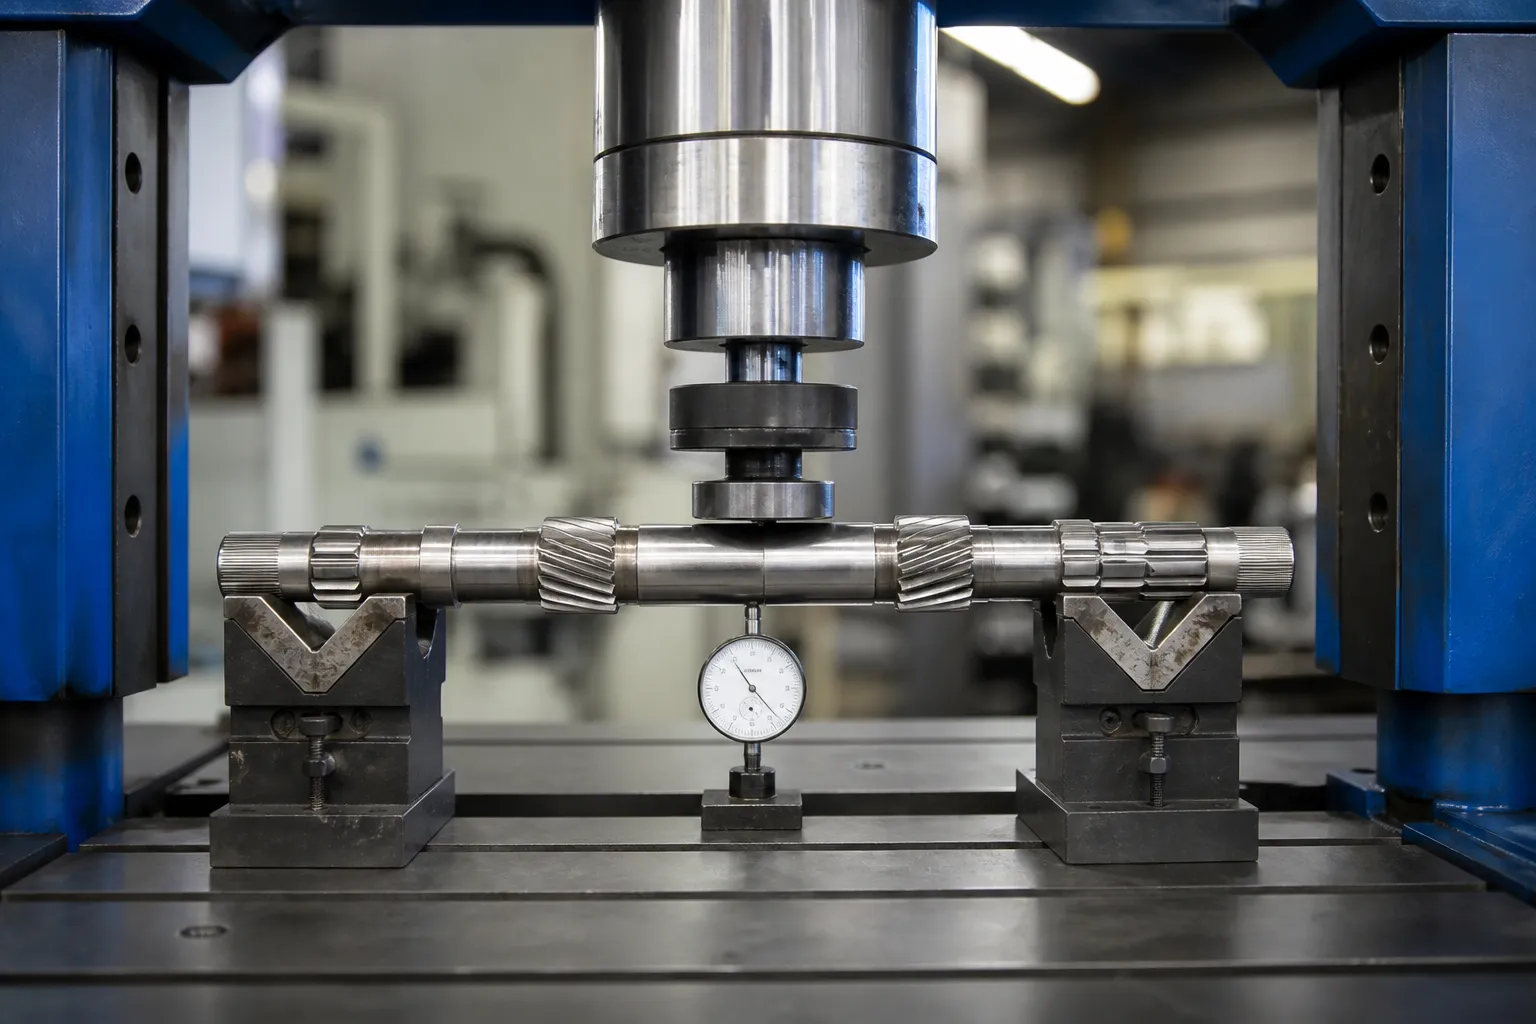
Mehaaniline punkti vajutamine – esmane marsruut
Kaart käes, võll on seatud kõrgpunktiga ülespoole, käänaku lähedale toestatud, ja koormatud polsterdatud rammiga, samal ajal kui sond jälgib pinges läbipainde. Töötage väikeste tõmmetega ja nõustuge tagasilöögiga: eesmärk on tolerantsi võimalikult vähe parandusi, sest iga plastiline tsükkel lisab jääkpinget. Tootmismasinatel on see silmus kaart, vajutage, re-map – töötab automaatselt koos osaperekonna kohta õpitud tagasilöögikompensatsiooniga. Käsitsi võlli sirgendamise käsitööoskuste osa muutub kontrolleri parameetriks; füüsika ei muutu.
Peening – kuhu vajutamine ei ulatu
Nõgusa külje kontrollitud haavli- või nõelapigistamine surub pinnakiud kokku ja kasvatab neid veidi, tõmmates telge otse. Hammasrataste võllidel on peenlõiketööriist: see parandab pärast vajutamist väikesed jäägid, ja see töötab kohtades, mida jäära ei saa laadida — õlgade kõrval, hammaste sektsioonide läheduses – ilma hammaste muljumise ohuta. See on korrektsiooni kohta aeglane ja harva esmane marsruut.
Kohtkuumus – ainult karastatud hammasrattavõllidele
Väikese tsooni punktsoojendus, et tekitada jahutamisel kohalikku tõmbepinget, on õigustatud sirgendamise meetod madalal- ja keskmise süsinikusisaldusega võllid karastamata seisukorras. On carburized, läbikarastatud või induktsioonkarastatud hammasrattavõllid on tugevalt piiratud või keelatud: kuumusest mõjutatud tsoon võib kohalikku materjali pehmendada või uuesti kõvendada, luua kõvasid kohti ja mikropragusid täpselt sinna, kus hammaste ja ajakirjade väsimuse elu möödub, ja jäta maha kõrgendatud konar, mis tuleb eemaldada enne, kui pind laagrisse või tihendisse jookseb. Kus küttemeetodeid üldse kaalutakse, need kuuluvad metallurgi poolt heaks kiidetud remondiprotseduuri, mitte tootmise korrigeerimise tsüklisse. Materiaalsed reeglid on välja töötatud sirgendamine pärast kuumtöötlust.
Mida käigukasti vajutamine kunagi ei sisalda
Koormus avaldatakse tugede vahele jäävatele võlli või võlli kere osadele – mitte kunagi hammasratta hammastele. Hammassegmendile vajutamine ohustab hamba deformatsiooni, mida ükski sirgendamine ei saa tühistada, ja siledatel võllidel kasutatavat rullsirgendust ei rakendata hammastele. Splaini sektsioonid järgivad oma reegleid, kaetud meie spline võlli sirgendamise lahendus; võlli perekonnad mõõtsid ja korrigeerisid käigukastide sees – sisend, väljund- ja vahevõllid oma mitme päeva vastuvõtuloogikaga – käsitletakse eraldi käigukasti võlli sirgendamise lahendus.
Vastuvõtmise kriteeriumid

Võlli parandamise praktika annab kasutatava lähtetaseme: umbes 0.001 pikkuse jala kohta (0.083 mm/m) üldiste pöörlevate seadmete jaoks, poole pingutades 0.0005 sisse (0.013 mm) kokku mis tahes punktis kiirete mitmeastmeliste masinate puhul. Hammasrataste puhul juhindub joonisest, ja tolerantsiklass järgib rakendust: väike kiirus, madala tolerantsiga käigukasti võll kannab laiemat akent kui kõrgetel pööretel, lähikliirensi hammasratas. Vastuvõtmise järjekord peaks olema:
- lõplik uuringukaart kõigis jaamades, kindlaksmääratud TIR-i piires;
- hammasratta kvaliteedi kontroll — hammaste kontakt, otsa tihvtide otsa, spiraali joondus — parandusega muutmata;
- materjali seisukorrale vastav pragude tuvastamine pärast kogu korrigeerimist;
- kontrollimine pärast viimast lihvimist või viimistlemist, mitte ainult pärast sirgendamist;
- stabiilsuse kinnitus, kui rakendus on kriitiline: mõõta uuesti pärast seisva intervalli või temperatuuritsüklit, kui protsessiaken ei ole juba stabiilsust tõestanud.
Viimane punkt on kogu võlli sirgendamise aus nõrkus: parandus, mis lihtsalt asetab uue pinge vanale kurvile, võib tänapäeval selgeks lugeda ja töös triivida. Seetõttu on paranduste arv piiratud, miks kaarti korratakse pärast lõpetamist, ja miks löökide arv tolerantsini on iseenesest protsessikvaliteedi signaal – põhimõtted, mida rakendatakse kogu real automaatne võlli sirgendamine.
Levinud lõksud
- Kaardistamine valel nullpunktil. Keskmed, mis ei esinda enam laagritelge, annavad kaardi, mida ei saa muuta toimivaks võlliks.
- Vajutamine kõrgpunkti asemel jaamas. Maksimaalne läbipaine on tavaliselt sondijaamade vahel; leidke see enne laadimist.
- Hammaste või kõvenenud splainide laadimine. Siibri jõud kuulub siledatele võlliosadele; hambad deformeeruvad jäädavalt ja TIR kaardile nähtamatult.
- Pöörde tagaajamine ühetasandiliste pressidega. Kombineeritud painutamine ja keeramine vajab planeeritud järjestust, mitte sama löögi kordamine.
- Usaldades ainult pressijärgset lugemist. Jääkstress jaotub ümber; vabastamise kontroll kuulub pärast lõplikku lihvimist, ja välitulemus pärast seda.
Painde eraldamine keerdumist enne järjestusele pühendumist
Uuringu kaart otsustab mitte ainult selle, kas parandada, vaid ka millises järjekorras. Kolm diagnostilist signatuuri katavad enamikku käiguvõllidest:
- Lihtne vibu: läbipainde suurused tõusevad ja langevad piki pikkust ühtlase kellanurgaga. Üks vajutus kaardistatud kõrgpunktis, springback õppinud, tehtud – lihtsaim juhtum ja üks käsitsi harjutamine saab hästi hakkama.
- Kahetasandiline või S-pain: kella nurk pöörleb piki pikkust. Järjestikku on kavandatud kaks parandust, igaüks on kinnitatud värskel kaardil; suurema painde korrigeerimine esimesena lihtsustab tavaliselt teist.
- Painutage keeramisega: nurgelised tunnused — splainid, võtmeavad, käigufaas tihvtide suhtes – näitavad väände nihet vööri peal. Ainuüksi vajutamine ravib kurvi ja jätab keerdumise; väänamise korrigeerimine on erinev toiming, millel on oma kinnitus, ja teeskledes teisiti, tekivad võllid, mis läbivad TIR-i ja ebaõnnestuvad faasis.
Automaatmasinad muudavad kaks esimest juhtumit rutiinseks: kontroller sobib mõõdetud jaamadega, arvutab pressi positsiooni, ülekäik ja tugivahed, ja sulgeb ahela kahe või kolme tsükli jooksul. Keerdjuhtum jääb selleks, mis eraldab tõsise protsessimääratluse tarkvaraga ajakirjandusest, ja see on täpselt nii, et viis avaküsimust on mõeldud varakult tabamiseks – enne kui võll on oma paranduseelarve ära kulutanud valele režiimile suunatud löökide puhul.
Mida tõsine päring sisaldab
Hammasratta võlli sirgendamise masin või rakk on määratud alates: joonis koos lähtepunktide skeemi ja TIR-piiridega lõikude kaupa; materjali ja kuumtöötluse olek korrektsioonipunktis; käiguandmed — moodul, spiraali nurk, kõvadus – seega on laadimise välistused selgesõnalised; voolu moonutuste jaotus mõõtejaamas; prooviosad kogu hälbevahemikus; tsükliaja ja jälgitavuse nõuded; ja ümbertöötamise piirangu poliitika. Nende sisenditega tugi-ja-sondeerimisplaan, pressijõuklass ja tagasilöögi-õppe strateegia järgivad otse, ja jaama saab valideerida pigem osade kui lubaduste alusel.
Every gear shaft straightening project eventually hits the same two questions – a võlli valikujuhend, toru- ja profiilitööd ja sirgendusmasina kulude jaotus vastake neile enne tarnija kohtumist.