
พินลูกสูบหรือที่เรียกว่าพินข้อมือหรือพิน gudgeon เป็นแบบสั้น, หมุดทรงกระบอกที่มีพิกัดความเผื่อต่ำซึ่งเชื่อมลูกสูบกับก้านสูบที่ปลายเล็ก. มันเป็นหนึ่งในชิ้นส่วนที่รับน้ำหนักมากที่สุดในเครื่องยนต์แบบลูกสูบ: โหลดจะย้อนกลับทุกการปฏิวัติ, เส้นผ่านศูนย์กลางภายนอกทำหน้าที่เป็นสมุดบันทึกแบริ่งภายในบูชก้าน, และเจาะทำหน้าที่เป็นพื้นผิวสำหรับการออกแบบที่ลอยได้เต็มรูปแบบ. ไม่ว่าพินจะแข็งหรือไม่, คว้านด้วยรูตรงกลาง, หรือเจาะปลายแต่ละด้านเพื่อหล่อลื่น, รูปทรงของมันจะต้องอยู่ภายในค่าความคลาดเคลื่อนของเส้นผ่านศูนย์กลางในระดับไมโครเมตร, ความกลมและความตรง.
เพราะหมุดนั้นสั้นและแข็ง, การยืดผมไม่ใช่เรื่องของการใช้กำลังดุร้าย. มันเป็นเรื่องเล็กๆ น้อยๆ มาก, การแก้ไขพลาสติกที่มีการควบคุมอย่างมากใช้ตรงจุดที่ถูกต้อง, ด้วยการตั้งค่าการวัดที่สามารถแยกแยะความโค้งของแกนที่แท้จริงจากข้อผิดพลาดของความกลมและการแปรผันของเส้นผ่านศูนย์กลาง. โซลูชันการยืดหมุดลูกสูบจะต้องตอบคำถามห้าข้อก่อนที่จะเลือกเครื่องจักรใดๆ:
- พินแข็งหรือเปล่าครับ, เจาะตรงกลางหรือเจาะปลาย, และอัตราส่วนความยาวต่อเส้นผ่านศูนย์กลางเป็นเท่าใด?
- ความเบี่ยงเบนปรากฏขึ้นที่ขั้นตอนกระบวนการใด - หลังจากการเจียร, หลังการรักษาความร้อน, หรือหลังจากจัดการแล้ว?
- ความเบี่ยงเบนหนีศูนย์ในแนวรัศมีที่วัดได้ถือเป็นส่วนโค้งของเส้นกึ่งกลางจริงหรือไม่, หรือข้อผิดพลาดความกลมและเส้นผ่านศูนย์กลางถูกอ่านผิดว่าเป็นการโค้งงอ?
- เส้นทางการแก้ไขใดที่ได้รับการอนุมัติสำหรับวัสดุและสถานะความแข็ง — การกดจุดที่แม่นยำ, การยืดผมแบบละเอียดแบบหมุน, หรือเศษเหล็ก?
- จะปล่อยเรขาคณิตออกมาอย่างไร, ความสมบูรณ์ของพื้นผิวและเกณฑ์การยอมรับวิกฤตความล้าได้รับการตรวจสอบหลังการแก้ไข?
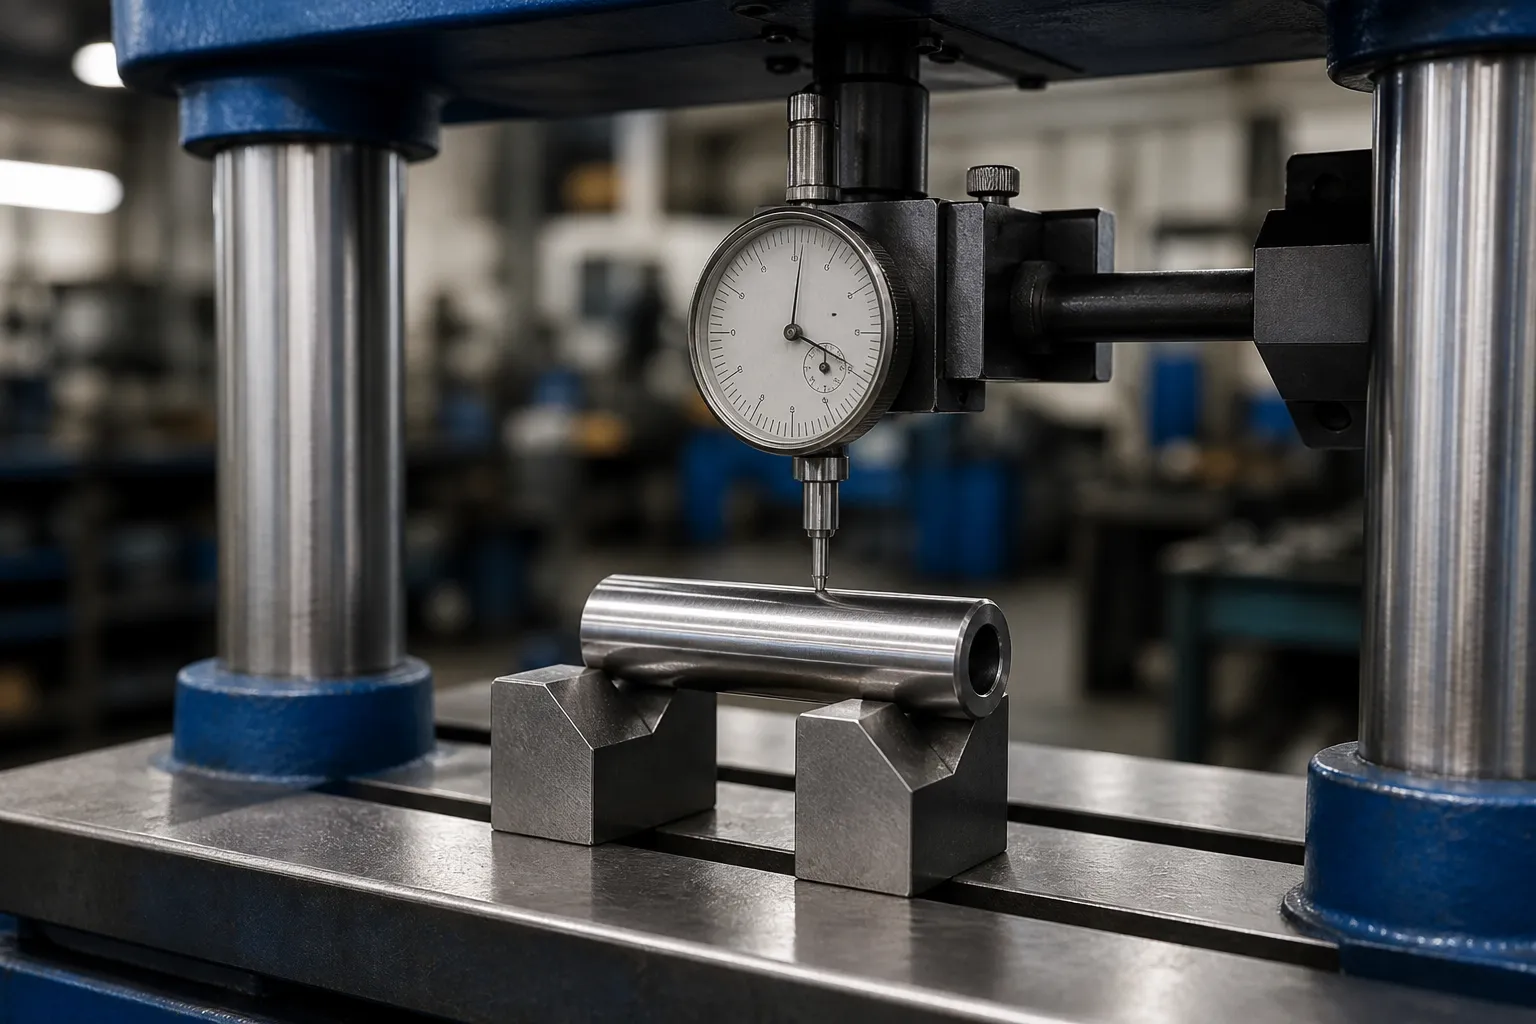
*ภาพประกอบทางวิศวกรรม: หมุดลูกสูบที่แข็งตัวรองรับและวัดเพื่อการศึกษาการแก้ไขแบบควบคุม. ไม่ใช่รูปถ่ายของลูกค้า. โซนสัมผัสจริง, ขีดจำกัดแรงและสถาปัตยกรรมของเครื่องจักรจำเป็นต้องมีภาพวาดและการทดสอบตัวอย่างที่เป็นตัวแทน*
Piston Pin ไม่ใช่ก้านลูกสูบ
ผลการค้นหาการยืดหมุดลูกสูบให้ตรงนั้นถูกครอบงำโดยฟอรัมเกี่ยวกับยานยนต์ — บรรดามือสมัครเล่นถามว่าจะปลดหมุดที่ติดอยู่ออกได้อย่างไร หรือหมุดข้อมือที่แข็งสามารถนำกลับมาใช้ใหม่ได้หรือไม่หลังจากสร้างใหม่. การสนทนาในร้านซ่อมนั้นแทบจะไม่เกี่ยวข้องกับปัญหาการผลิตเลย: ผู้ผลิตพินกำลังทำการบดพินหลายพันพินต่อวัน ซึ่งต้องการขั้นตอนการแก้ไขที่มีการควบคุมระหว่างการอบชุบด้วยความร้อนและการเจียรขั้นสุดท้าย. เจตนาทั้งสองไม่ควรแชร์ข้อมูลจำเพาะของเครื่องเดียวกัน.
สิ่งสำคัญไม่แพ้กันคืออย่าสับสนระหว่างพินกับ ก้านลูกสูบ (ส่วนประกอบกระบอกไฮดรอลิกแบบยาวมีอยู่ในหน้าโซลูชันแยกต่างหาก) หรือกับ ก้านสูบ (ชิ้นส่วนไอบีมปลอมแปลง, ไม่ใช่กระบอกสูบที่มีความแม่นยำ). สลักลูกสูบเป็นตระกูลชิ้นงานที่มีข้อจำกัดในตัวเอง:
| ชิ้นงาน | เรขาคณิตทั่วไป | ตัวละครยืด |
|---|---|---|
| หมุดลูกสูบ (หน้านี้) | กระบอกสั้น, แอล/ดี γ 1.3–2.5, แข็งตัว, มักจะคว้านแกน | แข็งมาก; ค่าโค้งงอเล็กน้อย, แรงแก้ไขสูง, ความเสี่ยงในการตกไข่ |
| ก้านลูกสูบ (ไฮดรอลิค) | ก้านเรียวยาวมีปลายเป็นเกลียว | ความแข็ง L/D ต่ำ; การแก้ไขหลายจุดในระยะยาว |
| ก้านสูบ | โปรไฟล์ I ปลอมแปลงพร้อมรูสองช่อง | 3-D การจัดตำแหน่งจากเจาะถึงเจาะ, ไม่ใช่ปัญหาของเส้นกลาง |
| วาล์วเครื่องยนต์ | ก้านยาวมีหัว | ความตรงของก้านสัมพันธ์กับใบหน้าศีรษะ; ตรรกะการแก้ไขระดับไมโครที่คล้ายกัน |
หมุดลูกสูบเสียรูปอย่างไร
โดยทั่วไปแล้วหมุดที่ใช้ในการผลิตจะถูกหมุนหรือดึงเย็นจากเหล็กชุบแข็ง, คาร์บูไรซ์และแข็งตัว, จากนั้นกราวด์. การเบี่ยงเบนเข้าสู่จุดที่คาดเดาได้:
- การบิดเบือนการรักษาความร้อน. การเติมคาร์บูไรซิงและการดับการปลดปล่อยความเครียดจากการหมุนไม่สม่ำเสมอ. หมุดคว้านแกนสามารถโค้งไปทางผนังที่บางกว่าได้. นี่คือแหล่งที่มาของการเบี่ยงเบนที่พบบ่อยที่สุดและแก้ไขได้มากที่สุด — ดู ยืดผมหลังการรักษาความร้อน.
- ความเครียดที่เกิดจากการเจียร. การขจัดคราบหนักหรือด้านเดียวบน OD จะทำให้ความเค้นตกค้างไม่สมดุล, และหมุดจะโค้งลงหลังจากที่ออกจากเครื่องบดแล้ว.
- การจัดการและการหนีบความเสียหาย. หมุดสั้น, หนักและหนักตามขนาดของมัน. การหล่นลงบนขอบถังขยะอาจทำให้จุดหักมุมที่แหลมคมในหมุดที่ตรงในการตรวจสอบขั้นสุดท้าย - ระดับความเสียหายนี้มักจะเป็นการตัดสินใจเรื่องที่สนใจ, ไม่ใช่การตัดสินใจที่ยืดเยื้อ.
- การเจริญเติบโตของรูปไข่ในหมุดที่คว้านแกน. รูสามารถบิดเบี้ยวได้ในระหว่างการอบชุบด้วยความร้อน, และ OD ก็ตามมา. นี่เป็นข้อผิดพลาดของแบบฟอร์ม, ไม่ใช่การโค้งงอ, และไม่มีการแก้ไขการกดจำนวนเท่าใดที่จะแก้ไขได้.

การวัด: การตัดสินใจเรื่อง Datum มาก่อน
การตรวจสอบความตรงของพินมีผลกับแกนการหมุนที่กำหนดไว้เท่านั้น. ข้อตกลงสนับสนุนสองประการมีอิทธิพลเหนือ:
ระหว่างศูนย์
หากพินมีรูตรงกลางที่สร้างขึ้นและกราวด์เป็นฐานอ้างอิงกระบวนการ, การวัดระหว่างจุดศูนย์กลางจะสร้างแกนที่เครื่องบดใช้ขึ้นมาใหม่. โดยปกติแล้ว นี่เป็นแบบแผนที่ชัดเจนที่สุดสำหรับการตัดสินใจยอมรับขั้นสุดท้าย. รูตรงกลางจะต้องสะอาดและไม่เสียหาย - ศูนย์กลางที่ขาดจะทำให้เกิดความส่ายที่หลอกซึ่งส่งหมุดที่ดีไปยังแท่นพิมพ์.
บน V-Blocks หรือตัวรองรับการหมุน
สำหรับหมุดคว้านแกนที่ไม่มีจุดศูนย์กลาง, OD เองจะกลายเป็น Datum. การตั้งค่า V-block แบบหมุนพร้อมตัวบ่งชี้การทดสอบการหมุนหรือ หัววัด LVDT แบบหลายจุด จัดทำแผนที่ที่สถานีตามแนวแกนหลายแห่ง. ในที่นี้วินัยที่สำคัญคือการแยกประเภทข้อผิดพลาด: ฮาร์โมนิกแรก (หนึ่งครั้งต่อรอบ) ส่วนประกอบที่คงเฟสไว้ตามความยาวคือส่วนโค้ง; ส่วนประกอบฮาร์มอนิกที่สองคือการตกไข่, และจะต้องอ่านต่อต้าน ความแตกต่างระหว่างความกลมกับความโค้งงอ. การกดหมุดวงรีเพื่อไล่ตามจำนวนที่หมดจะทำลายชิ้นส่วนนั้น.
โหลดแล้วปล่อยแล้ว
เพราะหมุดนั้นแข็งและการแก้ไขมีน้อย, แรงโน้มถ่วงและการโก่งตัวรองรับนั้นไม่สำคัญเลยเมื่อเทียบกับพิกัดความเผื่อ. เงื่อนไขการวัด — รองรับที่สถานีคงที่, ตัวบ่งชี้ที่ระนาบที่กำหนด — จะต้องถูกแช่แข็งไว้ในคำแนะนำการทำงาน, และการตรวจสอบหลังการพิมพ์จะต้องทำซ้ำทุกประการ. ข้อโต้แย้งทั่วไปใน การวัดความตรงที่โหลดเทียบกับการปล่อย นำไปใช้อย่างเต็มกำลังในระดับนี้.
การปรับเส้นทางกระบวนการให้ตรงสำหรับพิน
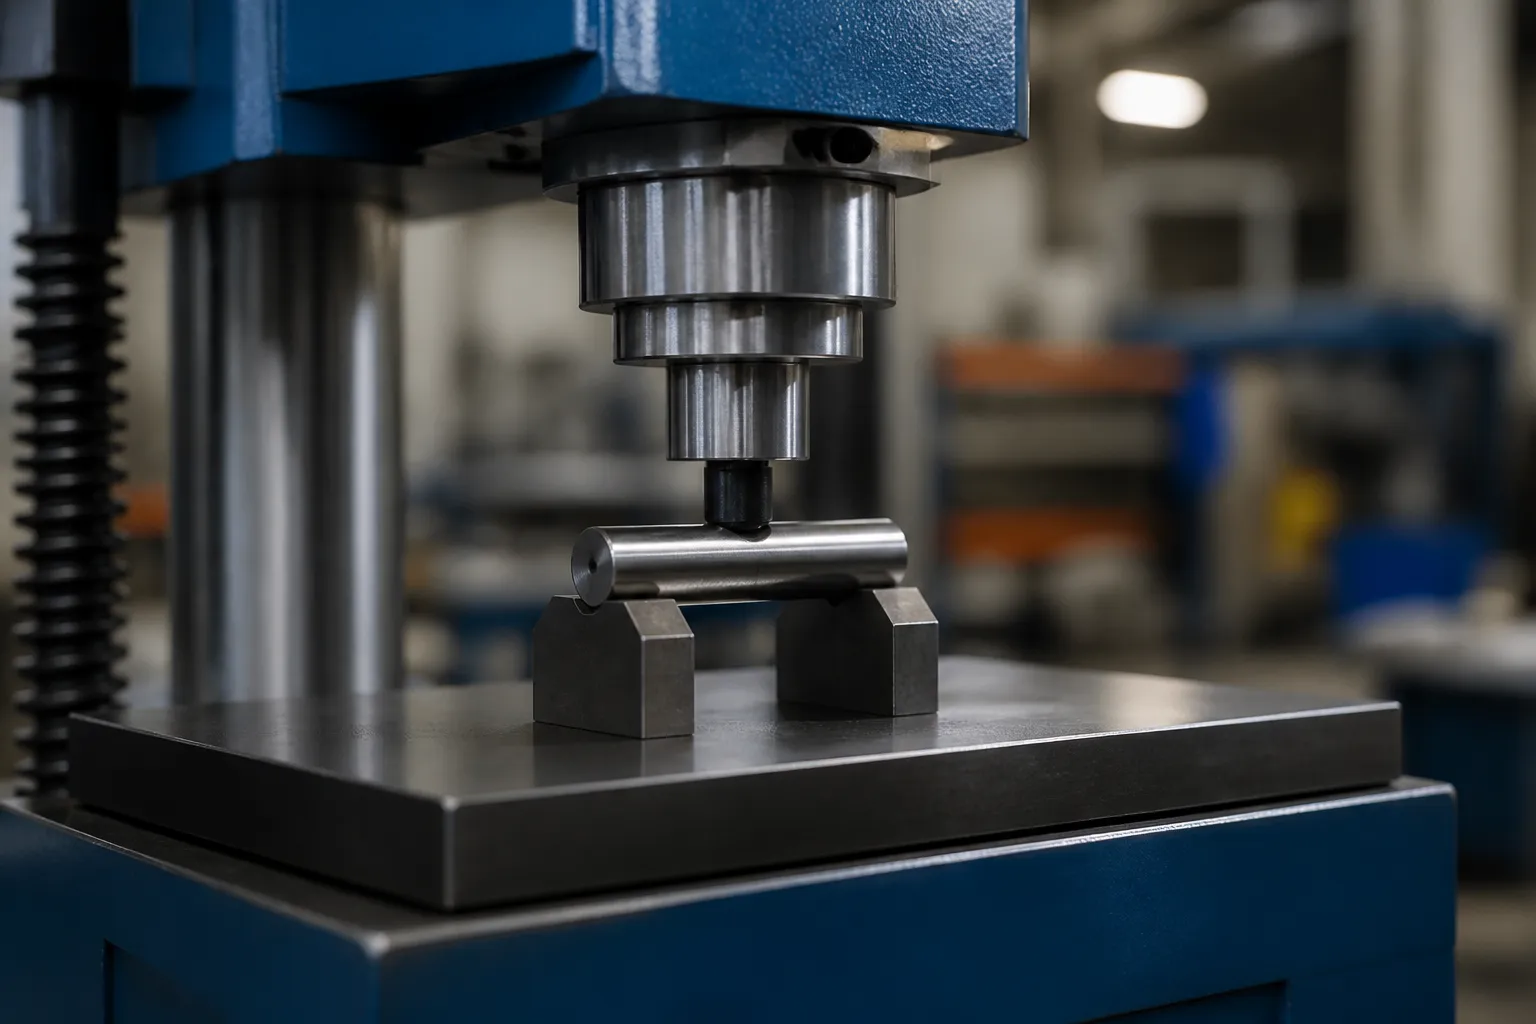
การกดจุดที่แม่นยำ
เส้นทางเริ่มต้นคือก กระบวนการยืดผมด้วยการกดจุดอย่างแม่นยำ: หมุดปักอยู่บนที่แคบสองอัน, ส่วนรองรับที่แข็งตัววางอยู่ใกล้กับส่วนโค้งงอ, และแกะขนาดเล็กใช้จังหวะที่ควบคุมได้ - จำกัดการกระจัด, ไม่จำกัดกำลัง — ที่จุดสูงสุด. คุณสมบัติสามประการที่ทำให้การกดพินแตกต่างจากการกดเพลาธรรมดา:
- รองรับระยะห่าง. ด้วย L/D ด้านล่างประมาณ 2.5, ส่วนรองรับนั่งชิดกันและมีความเครียดจากการสัมผัสในพื้นที่สูง. ส่วนเสริมจำเป็นต้องมีหน้าสัมผัสแบบโล่งหรือมีรัศมีที่จะล้างพิน OD โดยไม่ต้องเติมเกลือ.
- ความละเอียดของโรคหลอดเลือดสมอง. จังหวะการแก้ไขจะวัดเป็นไมโครเมตร. แท่นพิมพ์ต้องการความละเอียดระยะเคลื่อนต่ำกว่าไมโครมิเตอร์และมีความแข็ง, คำแนะนำ ram ที่ไม่มีฟันเฟือง, เนื่องจากอัตราส่วนสปริงหลังต่อระยะชักในหมุดชุบแข็งอาจเกินได้ 10:1 ในการตั้งค่าที่ไม่ถูกต้อง.
- การชดเชยสปริงแบ็ค. หมุดที่แข็งตัวจะสปริงกลับอย่างแข็งแรง; กระบวนการนี้ต้องกดดันมากเกินไปและผ่อนคลายไปสู่ความอดทน, โดยมีหลักเกณฑ์การชดเชยตามที่ระบุไว้ใน การชดเชยสปริงกลับของการยืดเพลา.
การยืดผมแบบละเอียดแบบโรตารี่
เพื่อปริมาณที่มากขึ้น, หมุดสามารถป้อนผ่านหัวยืดแบบหมุนขนาดเล็ก - ม้วนมุมที่หมุดจะสลับโค้งพลาสติกในการผ่านครั้งเดียว. เส้นทางนี้, หลักการเดียวกันที่กล่าวถึงใน การกดกับการยืดผมด้วยลูกกลิ้ง, จะประหยัดก็ต่อเมื่อรูปทรงของพินมีความสม่ำเสมอตลอดความยาว (ไม่มีหัว, ร่องหรือคุณสมบัติฉับพลัน) และถ้าการเบี่ยงเบนนั้นเป็นธนูที่ราบรื่นทั่วโลกมากกว่าการหักงอในท้องถิ่น. ข้อบกพร่องในท้องถิ่นสามารถรอดจากการม้วนให้ตรงและปรากฏขึ้นอีกครั้งในการตรวจสอบขั้นสุดท้าย.
เมื่อไม่ควรยืดผม
หมุดที่มีหงิกงอในการจัดการที่แหลมคม, น้ำเกลือที่มองเห็นได้, รอยแตก, หรือรูปไข่นอกแบบเป็นเศษชิ้นส่วน. ชิ้นส่วนเครื่องยนต์ที่เหนื่อยล้าจะไม่ให้อภัยความพยายามช่วยเหลืออย่างสร้างสรรค์. ขีดจำกัดการทำงานซ้ำเป็นลายลักษณ์อักษร — พินอาจได้รับรอบการแก้ไขกี่รอบ, และขั้นตอนกระบวนการใด — อยู่ในแผนการควบคุม; การให้เหตุผลใน ขีดจำกัดการเรียงลำดับและการทำงานซ้ำของ NOK โอนโดยตรง.
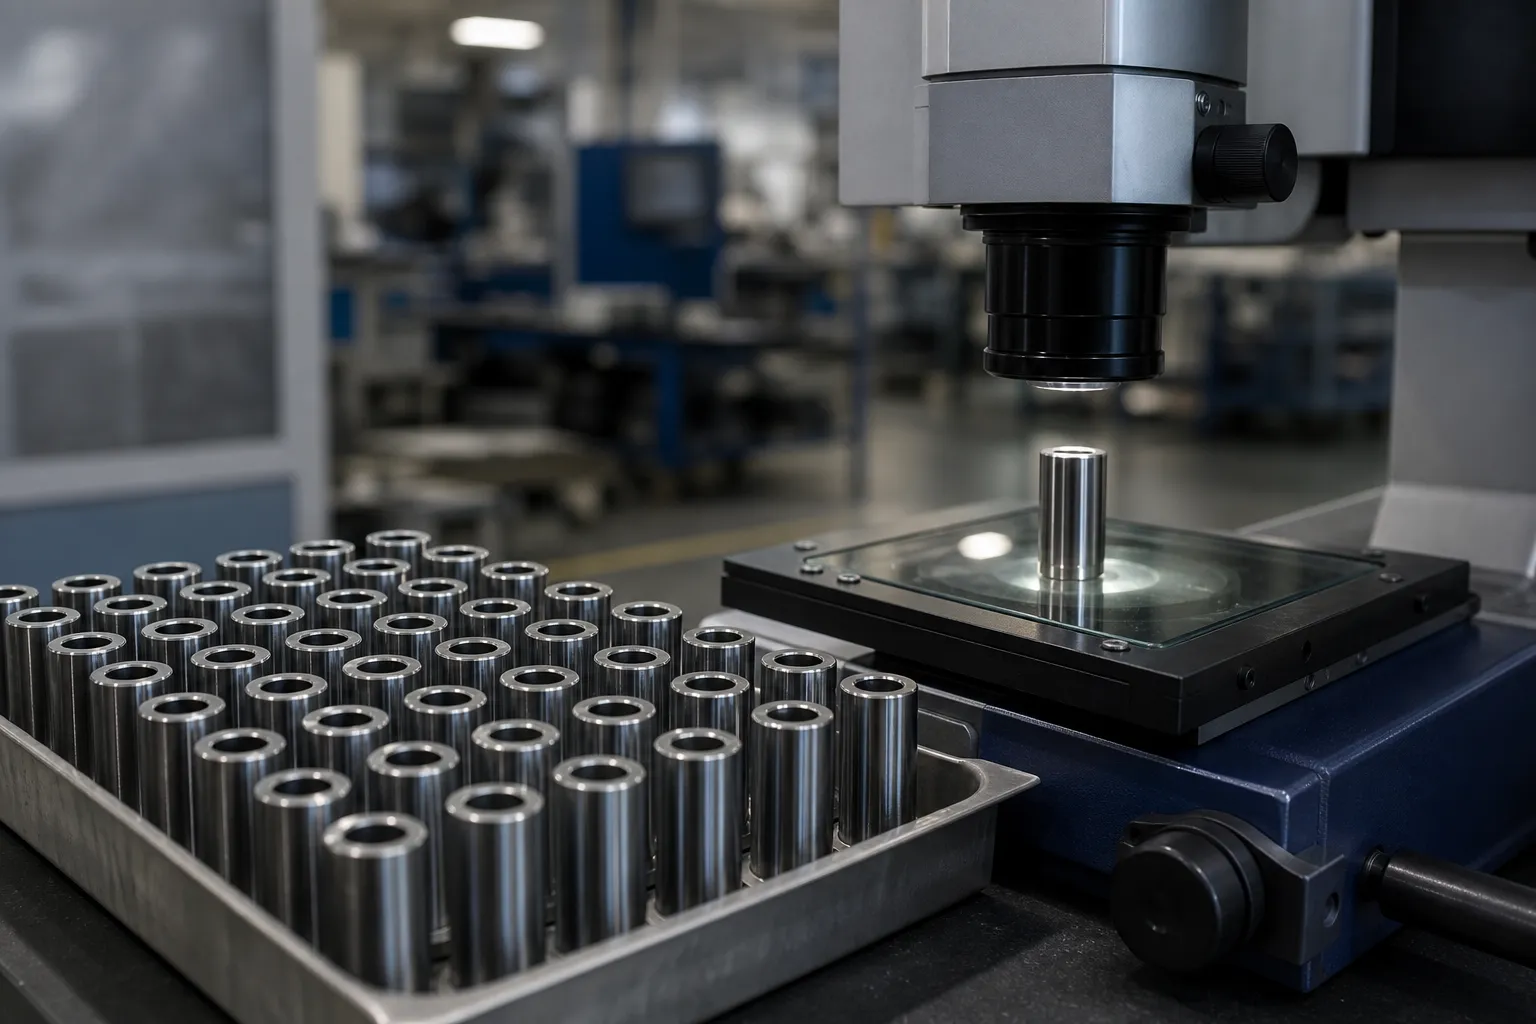
ทำไมต้องสั้น, ชิ้นส่วนที่แข็งนั้นยากกว่าที่เห็น
สัญชาตญาณบอกว่าส่วนสั้นควรยืดให้ตรงได้ง่าย. ตรงกันข้ามเป็นจริง, และเหตุผลก็คือความสัมพันธ์ระหว่างแอมพลิจูดของการโค้งงอ, ความแข็งของส่วนและความละเอียดของจังหวะ. บนก้านเรียวยาว, ก 0.5 ส่วนโค้ง มม. ได้รับการแก้ไขด้วยระยะชักสองสามในสิบของมิลลิเมตร, แล้วสื่อก็คลี่คลายได้สบายๆ. บนหมุดลูกสูบ, ประชากรที่ไม่ยอมรับทั้งหมดอาจนั่งอยู่ตรงกลาง 0.005 มม. และ 0.020 มม. ของคันธนู. การแก้ไขต้องใช้ระยะไม่กี่ไมโครเมตร, นำไปใช้กับส่วนที่มีความแข็งในการดัดงอต่อการโก่งตัวของหน่วยเป็นลำดับความสำคัญสูงกว่าเพลาเรียว. ผลที่ตามมา 3 ประการ:
- ความละเอียดของเครื่องกลายเป็นกระบวนการ. กดด้วย 0.01 ความละเอียดช่วงชัก มม. ไม่สามารถควบคุมได้ 0.003 การแก้ไขมม. รามแนะแนว, เสียงโหลดเซลล์, การเติบโตทางความร้อนของเฟรมและความสามารถในการอัดน้ำมันล้วนเข้าสู่แถบพิกัดความเผื่อ. การเลือกเครื่องจักรสำหรับพินเริ่มต้นจากความละเอียดของระยะชักและความแข็งของเฟรม, ไม่เคยมีน้ำหนักมาก — การกดหมุดแทบไม่ต้องใช้แรงเลย, การควบคุมที่รุนแรงเท่านั้น.
- เงื่อนไขการสนับสนุนครอบงำกลไก. โดยมีตัวรองรับชิดกันภายใต้ส่วนที่แข็ง, การแก้ไขทำได้มากโดยการกระจายแรงดันเฉพาะจุดพอๆ กับการดัดงอทั่วโลก. การย้ายการสนับสนุน 2 mm เปลี่ยนสูตรได้ผล, ซึ่งเป็นเหตุผลว่าทำไมตำแหน่งแนวรับจึงเป็นส่วนหนึ่งของบันทึกสูตร, ไม่มีรายละเอียดการตั้งค่าเหลือให้ผู้ปฏิบัติงาน.
- ความเสี่ยงต่อความเสียหายในท้องถิ่นมีสูง. ความแข็งสูงบวกกับโซนสัมผัสขนาดเล็กเท่ากับแรงเค้นจากการสัมผัสสูง. เม็ดมีดทั่งและเม็ดมีดทุกอันต้องมีความแข็งและมีรัศมีตรงกัน; ทั่งเหล็กแบนบนพิน OD ชุบแข็งเป็นเครื่องบริเนล.
หยุดขั้นตอนกระบวนการก่อนที่จะเขียนสูตร
สูตรแก้ไขใช้ได้กับสถานะวัสดุเดียวและเงื่อนไขสต็อคเดียวเท่านั้น. การผลิตพินข้ามหลายรัฐ, และแต่ละอันจะกำหนดหน้าต่างที่แตกต่างกัน:
| เวที | โอกาสในการแก้ไข | ความเสี่ยงหลัก |
|---|---|---|
| ว่างๆ เบาๆ, ก่อนที่จะทำการคาร์บูไรซิ่ง | ไม่ค่อยมีความจำเป็น; การกลึงถือเป็นรูปทรงเรขาคณิต | สูตรอาหารจะไม่ถ่ายโอนไปยังสถานะภายหลัง |
| หลังจากแข็งตัวแล้ว, ก่อนบด | โบว์ใหญ่ที่สุด; การแก้ไขจะคืนค่าการกระจายสต็อกการบด | แปลกใจที่หุ้นขาดทุนด้านหนึ่งหากส่วนโค้งถูกปิดบังด้วยสต็อก |
| ระหว่างการเจียรหยาบและการเจียรขั้นสุดท้าย | จุดแก้ไขแบบคลาสสิก; สต็อกยังคงมีอยู่ | ความเค้นในการเจียรที่เพิ่มเข้ามาหลังจากการแก้ไขจะทำให้พินโค้งงออีกครั้ง |
| หลังจากการบดขั้นสุดท้าย | แก้ไขแบบไมโครเท่านั้น, จำกัดวงจรอย่างแน่นหนา | หลักฐานพื้นผิวบนพื้นผิวแบริ่งสำเร็จรูป; ปฏิสัมพันธ์ของการตกไข่ |
| เมื่อลูกค้าเข้ามาตรวจสอบ | อาณาเขตพิพาท — วัดใหม่ภายใต้อนุสัญญาที่ตกลงกันไว้ก่อน | การแก้ไขกับการวัดที่ไม่ได้รับการยืนยัน |
แผนควบคุมควรตั้งชื่อขั้นตอนการแก้ไขอย่างชัดเจนและห้ามการแก้ไขในขั้นตอนอื่นใด. หมุดที่ได้รับการแก้ไขหลังจากการเจียรขั้นสุดท้ายไม่มีวัสดุป้องกัน: เครื่องหมายกดใดๆ, การเจริญเติบโตของไข่, วงจรการแก้ไขที่มากเกินไปถือเป็นข้อบกพร่องด้านการทำงานของชิ้นส่วนที่รับภาระจากความล้า.
เกณฑ์การยอมรับ
ยอมรับกระบวนการยืดหมุดตามหลักฐาน, ไม่ได้อยู่ในจำนวนการวิ่งผ่านเพียงอย่างเดียว:
- ความตรงหรือ TIR ที่ระนาบที่ระบุรูปวาดและเงื่อนไขรองรับ, โดยทั่วไปจะอยู่ในไมโครมิเตอร์ต่ำสำหรับพินกราวด์.
- ความกลมและเส้นผ่านศูนย์กลาง ตรวจสอบอีกครั้งหลังการแก้ไข — การกดต้องไม่เปลี่ยนความทนทานต่อการโค้งงอกับความทนทานต่อรูปทรง.
- ความสมบูรณ์ของพื้นผิว. ไม่มีเครื่องหมายกด, บริเนลหรือแนวพยานทั่งบนพื้นผิวลูกปืน OD. หลักฐานการติดต่อบนพื้นผิวบันทึกการทำงานถือเป็นการปฏิเสธ, ไม่ใช่ปัญหาด้านความงาม.
- ระบบการตรวจวัดการตรวจสอบ. เกจจะต้องแก้ไขค่าความคลาดเคลื่อนได้จริง — ดำเนินการศึกษาอย่างเป็นทางการตามที่อธิบายไว้ใน เกจ อาร์&R สำหรับการยืดเส้นตรง.
- ความสามารถของกระบวนการ ติดตามเมื่อเวลาผ่านไป, โดยมีจำนวนการทำงานซ้ำและเหตุผลของเศษที่บันทึกไว้ต่อล็อตการบำบัดความร้อน.
โหมดความล้มเหลวทั่วไปในโครงการยืดพิน
- ไล่ไข่ด้วยการกด. การติดตามการรันเอาท์แสดงข้อผิดพลาดสองครั้งต่อรอบ, ผู้ดำเนินการกดต่อไป, และปลายหมุดจะเป็นทั้งวงรีและโค้งงอ.
- ความแข็ง-สถานะไม่ตรงกัน. สูตรการสโตรคที่พัฒนาบนหมุดแบบอ่อนนั้นถูกนำไปใช้กับหมุดที่แข็งแล้ว; เด้งกลับเป็นสามเท่าและหน้าต่างกระบวนการหายไป. ทุกสูตรจะต้องเชื่อมโยงกับสถานะของวัสดุ.
- รอบการแก้ไขมากเกินไป. การกดกลับไปกลับมาที่ปลายเดียวกันจะทำให้วัสดุและ, ในส่วนของความเหนื่อยล้า, เป็นความเสี่ยงความล้มเหลวแฝง. ขีดจำกัดรอบจะต้องบังคับใช้โดยการควบคุมเครื่องจักร, ไม่ใช่โดยหน่วยความจำของผู้ปฏิบัติงาน.
- ข้อมูลที่ได้รับความเสียหาย. รูตรงกลางร่วงหล่นหรือสกปรก, หรือบล็อกตัววีที่มีแถบฝังอยู่, สร้างแมปการโค้งงอที่ผิดพลาดและกระตุ้นการแก้ไขพินตรง.
- การวัดในสภาพที่แตกต่างจากลูกค้า. การตรวจสอบของคุณแสดงให้เห็นตรงไปตรงมา; ลูกค้าจะตรวจวัดระหว่างศูนย์ที่สะอาดในช่วงที่แตกต่างกันและเห็นการหมดสภาพ. จัดแนวการวัดตามสัญญา.
การอ่านที่เกี่ยวข้อง: ลอจิกการเลือกเครื่องทั่วไปใน การยืดเพลาอัตโนมัติทำงานอย่างไร, และหน้าโซลูชันน้องสาวสำหรับ ก้านลูกสูบ และ วาล์วเครื่องยนต์. สำหรับการศึกษาความเป็นไปได้ของตระกูลพิน, เตรียมภาพวาด, สถานะการรักษาความร้อน, ข้อมูลการวิ่งปัจจุบันจากอย่างน้อย 50 ชิ้นส่วน, และข้อกำหนดการยอมรับที่คุณต้องปฏิบัติตามหลังการแก้ไข.
การเปลี่ยนจากการแก้ไขพินลูกสูบแบบแมนนวลไปสู่ระบบอัตโนมัติ? ที่ คู่มือการเลือกเพลา, งานท่อและโปรไฟล์ และ การแบ่งต้นทุนเครื่องยืดผม เป็นขั้นตอนต่อไปตามธรรมชาติ.