
เพลาเกียร์เป็นส่วนประกอบของระบบส่งกำลังแบบหมุนซึ่งมีฟันเฟืองแบบรวมอยู่ด้วย - เดือย, ปีกนกแบบเกลียวหรือแบบเอียง — พร้อมด้วยวารสาร, เส้นโค้ง, ด้ายและไหล่บนแกนเดียว. ข้อกำหนดความตรงถูกกำหนดไว้บนแกนนั้น: เจอร์นัลและกระบอกสูบเฟืองจะต้องหมุนรอบเส้นร่วมภายในการอ่านตัวบ่งชี้ทั้งหมด (ทีไออาร์) ขีดจำกัดที่กำหนดโดยอายุการใช้งานของตลับลูกปืน, คุณภาพตาข่ายเกียร์และความเร็วเพลา. การยืดเพลาเกียร์จึงหมายถึงการคืนแกนการหมุนของส่วนประกอบที่มีฟัน ซึ่งเป็นปัญหาพื้นฐานที่แตกต่างจากการทำให้แท่งฟันแบนราบ, และปัญหาเกี่ยวกับวิธีการวัดและแก้ไขที่เป็นที่ยอมรับ.
โซลูชันการยืดเพลาเกียร์จะต้องตอบคำถามห้าข้อก่อนที่จะเลือกอุปกรณ์:
- อะไรเป็นตัวกำหนดแกนการวัด — วารสาร, ศูนย์กลางหรือเส้นผ่านศูนย์กลางหลักของร่องฟัน — และการสำรวจสะท้อนถึงการจัดเรียงตลับลูกปืนที่ประกอบแล้วหรือไม่?
- เป็นการเบี่ยงเบนแบบคันธนูระนาบเดียว, งอเฉพาะที่ไหล่, บิด, หรือการรวมกัน — และจุดสูงสุดที่แท้จริงอยู่ที่ไหน?
- วัสดุและสถานะการรักษาความร้อนคืออะไร - ผ่านการชุบแข็ง, คาร์บูไรซ์และดับแล้ว, วารสารที่มีการชุบแข็งแบบเหนี่ยวนำ — และเส้นทางการแก้ไขใดที่ได้รับการอนุมัติ?
- สต็อกบดยังมีอยู่ไหม, และเป็นการแก้ไขที่มีจุดมุ่งหมายเพื่อกู้คืนการกระจายสต็อคหรือเรขาคณิตขั้นสุดท้าย?
- จะปล่อยเรขาคณิตออกมาอย่างไร, ตรวจสอบความสมบูรณ์ของสีฟันและความมั่นคงในระยะยาว?
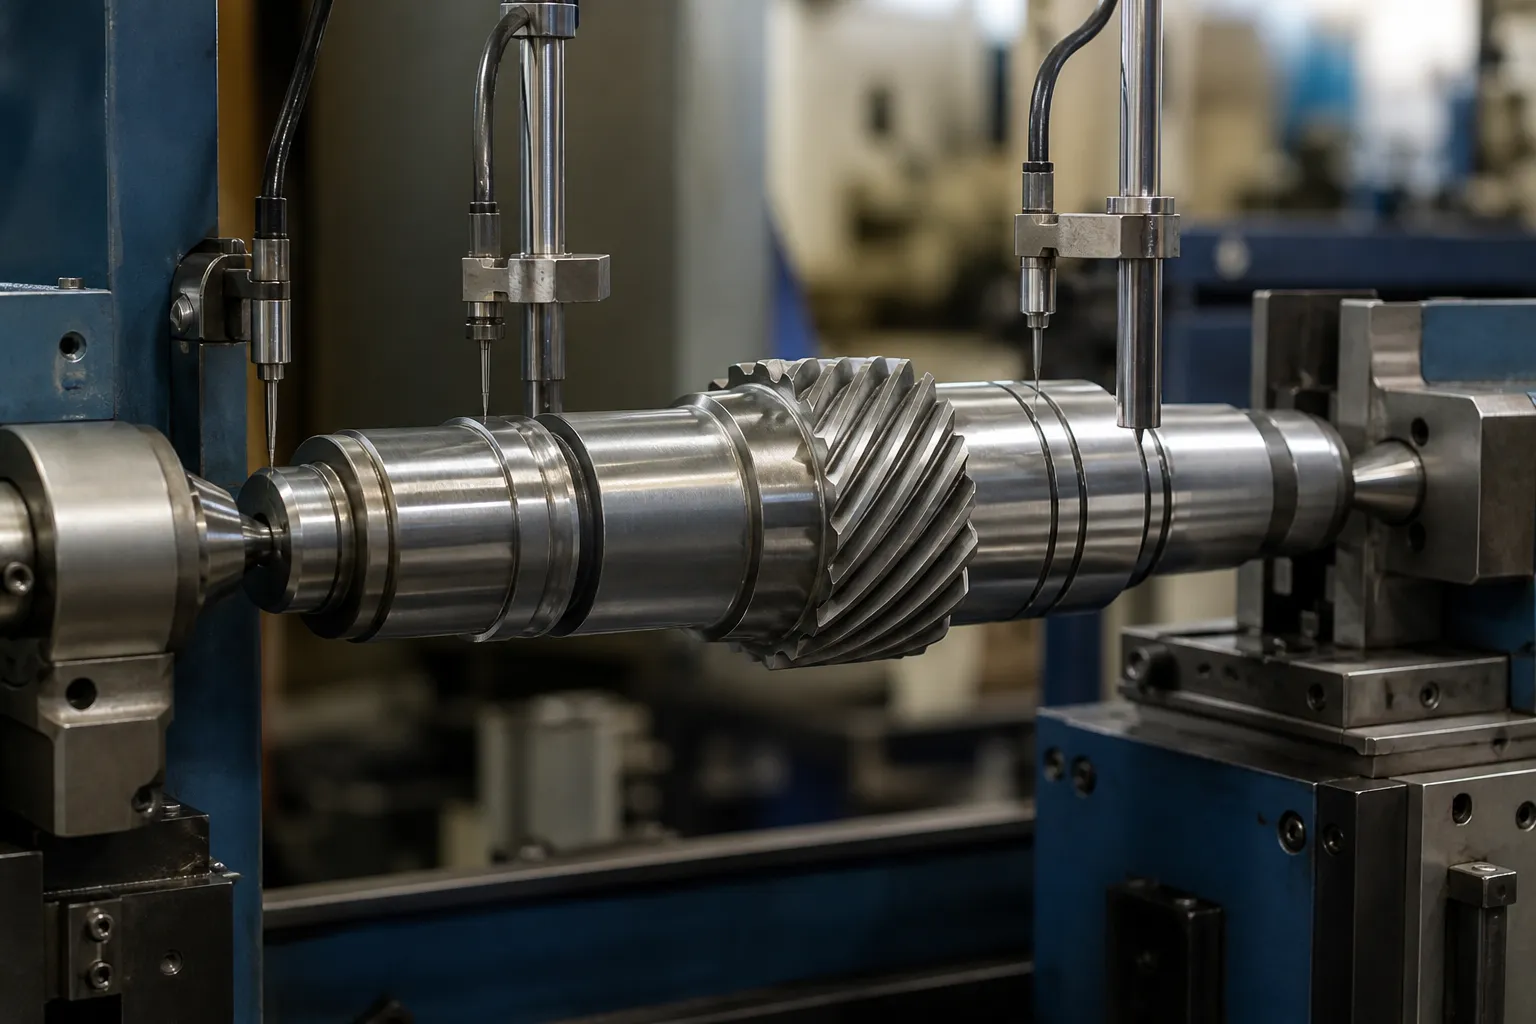
*ภาพประกอบทางวิศวกรรม: เพลาเฟืองที่รองรับระหว่างศูนย์กลางโดยมีโพรบบนเจอร์นัลระหว่างการศึกษาการแก้ไข. ไม่ใช่รูปถ่ายของลูกค้า. การเลือกข้อมูล, ตำแหน่งแรงและขีดจำกัดการยอมรับต้องใช้ภาพวาดและชิ้นส่วนตัวอย่างที่เป็นตัวแทน*
เพลาเกียร์กับแร็คเกียร์: สองปัญหาที่แตกต่างกัน
ไซต์นี้ครอบคลุมแล้ว การยืดแร็คเกียร์อุตสาหกรรม, และชิ้นงานทั้งสองมักสับสนเพราะทั้งสองมีฟันเฟือง. พวกเขาแทบไม่มีเนื้อหาทางวิศวกรรมเลย:
| แร็คเกียร์ | เพลาเกียร์ | |
|---|---|---|
| การทำงาน | แปลงการหมุนเป็นการเคลื่อนที่เชิงเส้น; แถบฟันตรง | ส่งแรงบิดระหว่างแกนหมุน; ส่วนทรงกระบอกที่มีฟัน |
| คำนิยาม ความตรง | ความเรียบและความตรงของพื้นผิวอ้างอิงในระนาบเดียว; ความเรียบของเส้นสนาม | การเบี่ยงเบนของแกนหมุน: TIR วัดรอบเส้นรอบวงตามส่วนที่กำหนด |
| การวัดเบื้องต้น | เชิงเส้น — เส้นตรง, แผ่นพื้นผิว, เส้นเลเซอร์, การสุ่มตัวอย่างตามความยาว | การหมุน - ส่วนที่รีดระหว่างศูนย์กลางหรือบนวารสาร, หน้าปัดหรือหัววัดอิเล็กทรอนิกส์, แผนที่สำรวจโค้ง |
| ความล้มเหลวหากงอ | ผูกพัน, การมีส่วนร่วมของฟันที่ไม่สม่ำเสมอ, ข้อผิดพลาดในการวางตำแหน่ง | ไม่สมดุล, การสั่นสะเทือน, แบริ่งและซีลเสียหาย, การวางแนวตาข่ายเกียร์ไม่ตรง, ความเหนื่อยล้า |
| การแก้ไขโดยทั่วไป | การกดในระนาบแบน; บางครั้งการยืดหรือปรับระดับสำหรับสต็อกชั้นวางยาว | การแก้ไขการกดจุดที่จุดสูงสุดที่แมปไว้, การปอกเปลือกแบบเลือกสรร, วิธีจำกัดความร้อน |
ชั้นวางได้รับการแก้ไขในเครื่องบิน; เพลาเกียร์ได้รับการแก้ไขรอบแกน. คำศัพท์การวัด, ติดตั้ง, เครื่องจักรและเกณฑ์การยอมรับต่างกันทั้งหมด, ซึ่งเป็นเหตุผลว่าทำไมทั้งสองหัวข้อจึงแยกออกจากกัน. หากชิ้นงานเป็นแท่งฟันเฟืองยาวที่ประกบด้วยเฟืองเพื่อเคลื่อนโหลดเป็นเส้นตรง, ใช้หน้าแร็ค. ถ้าเป็นเพลาที่มีเฟืองอยู่นั้นหมุนเป็นลูกปืน, อ่านต่อ.
กายวิภาคศาสตร์และที่มาของการบิดเบือน
ระบุคุณลักษณะที่มีส่วนร่วมในห่วงโซ่ Datum และระบบความเครียด:
- วารสารแบริ่ง — แกนการทำงานหลัก;
- ส่วนเกียร์: เดือยหรือฟันเกลียว, ความกว้างหน้าเกียร์, เรขาคณิตของพิทช์และรูต;
- เส้นโค้ง, รูกุญแจ, หัวข้อ, คุณสมบัติเรียวและข้อต่อ;
- ไหล่, ร่องแหวนสแน็ป, การเจาะข้ามและหลุมน้ำมัน;
- ศูนย์หรือข้อมูลกระบวนการชั่วคราว;
- การบดสต็อกตามส่วนและขั้นตอนกระบวนการ.
เพลาเกียร์โค้งงอด้วยเหตุผลของเพลาแบบคลาสสิก, บันทึกไว้ในเอกสารการซ่อม: โอเวอร์โหลดทางกลระหว่างการขนย้ายหรือการประกอบ; การตัดเฉือนแบบอสมมาตรที่ช่วยลดความเครียดภายในไม่สม่ำเสมอ; การรักษาความร้อน, โดยที่การดับเพลาที่ชุบคาร์บูไรซ์หรือผ่านการชุบแข็งมักจะทำให้เกิดส่วนโค้งเสมอ; และการหดตัวหรือกดพอดีที่ทำให้เพลาตรงเริ่มแรกโค้งงอเป็นกองซ้อน. บนเพลาเกียร์โดยเฉพาะ, การโกนและการโกนจะทำให้เกิดแรงเค้นตกค้างบริเวณฟัน, และการเจียรหลังการให้ความร้อนของวารสารหนึ่งสามารถผ่อนคลายความเครียดและย้ายส่วนอื่นได้ — จุดแก้ไขในกระบวนการมีความสำคัญมากเท่ากับการแก้ไขเอง.
วัดก่อน: แผนที่สำรวจเดอะเบนด์

แนวทางปฏิบัติทางวิศวกรรมการซ่อมแซมของการแมปเพลาที่โค้งงอก่อนที่จะสัมผัสจะมีผลกับเพลาเกียร์อย่างสมบูรณ์, และเครื่องจักรการผลิตก็ทำให้เป็นอัตโนมัติ:
- รองรับเพลาระหว่างจุดศูนย์กลางหรือบนบันทึกประจำวัน และตรวจสอบการรองรับว่าอ่านการวิ่งเป็นศูนย์ — ข้อผิดพลาดในการสนับสนุนทำให้แผนที่ทั้งหมดเสียหาย.
- ทำเครื่องหมายการอ้างอิงแบบหมุน; บันทึก TIR ที่สถานีตามแนวแกนที่มีระยะห่างเท่ากัน, แปลงเป็นการโก่งตัว (ครึ่งหนึ่งของ TIR) และมุมนาฬิกาในแต่ละจุด.
- อ่านแผนที่: จุดสูงที่โดดเด่นจุดเดียวที่มีมุมสม่ำเสมอบ่งบอกถึงธนูที่เรียบง่าย; มุมที่แตกต่างกันไปตามความยาวบ่งบอกถึงการโค้งงอหรือการบิดหลายครั้ง; กรณีที่ยากที่สุดคือการผสมผสานระหว่างการโค้งงอและบิด.
- ค้นหาจุดสูงสุดที่แท้จริงระหว่างสถานี — ค่าสูงสุดอยู่ที่แนวโน้ม, ไม่จำเป็นว่าจะต้องมีการสอบสวนเกิดขึ้นที่ไหน.
- ทำซ้ำแผนที่หลังจากทุกรอบการแก้ไขและเมื่อสิ้นสุดเป็นบันทึกการตรวจสอบ.
กับดักเฉพาะเกียร์สองตัวอยู่ภายในขั้นตอนนี้. อันดับแรก, การเลือกข้อมูล: บนเพลาแบบขั้นบันได ห่วงโซ่ข้อมูลที่ถูกต้องมักจะเป็นเจอร์นัล, ไม่ใช่จุดศูนย์กลาง - ก้านสามารถอ่านตรงกลางและโค้งคำนับวารสารได้, และลูกปืนไม่สนใจศูนย์กลาง. กฎการคัดเลือกมีรายละเอียดอยู่ใน การเลือกจุดอ้างอิงสำหรับเพลาขั้นบันได. ที่สอง, ข้อผิดพลาดขนาบข้างฟันเทียบกับการโค้งงอ: การเบี่ยงเบนหนีศูนย์ของพิทช์-กระบอกสูบที่วัดบนหมุดหรือบนตัวตรวจสอบเกียร์จะต้องแยกออกจากการหนีค่ารันเอาท์ของแกนเพลา, หรือข้อผิดพลาดในการผลิตฟันจะได้รับการ "รักษา" โดยการดัดเพลา. ตรรกะการวินิจฉัยทั่วไปสำหรับการแยกข้อผิดพลาดของแบบฟอร์มออกจากการโค้งงอจะครอบคลุมอยู่ในนั้น ความกลมกับการโค้งงอในการวัดแบบหมุน.
เส้นทางการแก้ไข
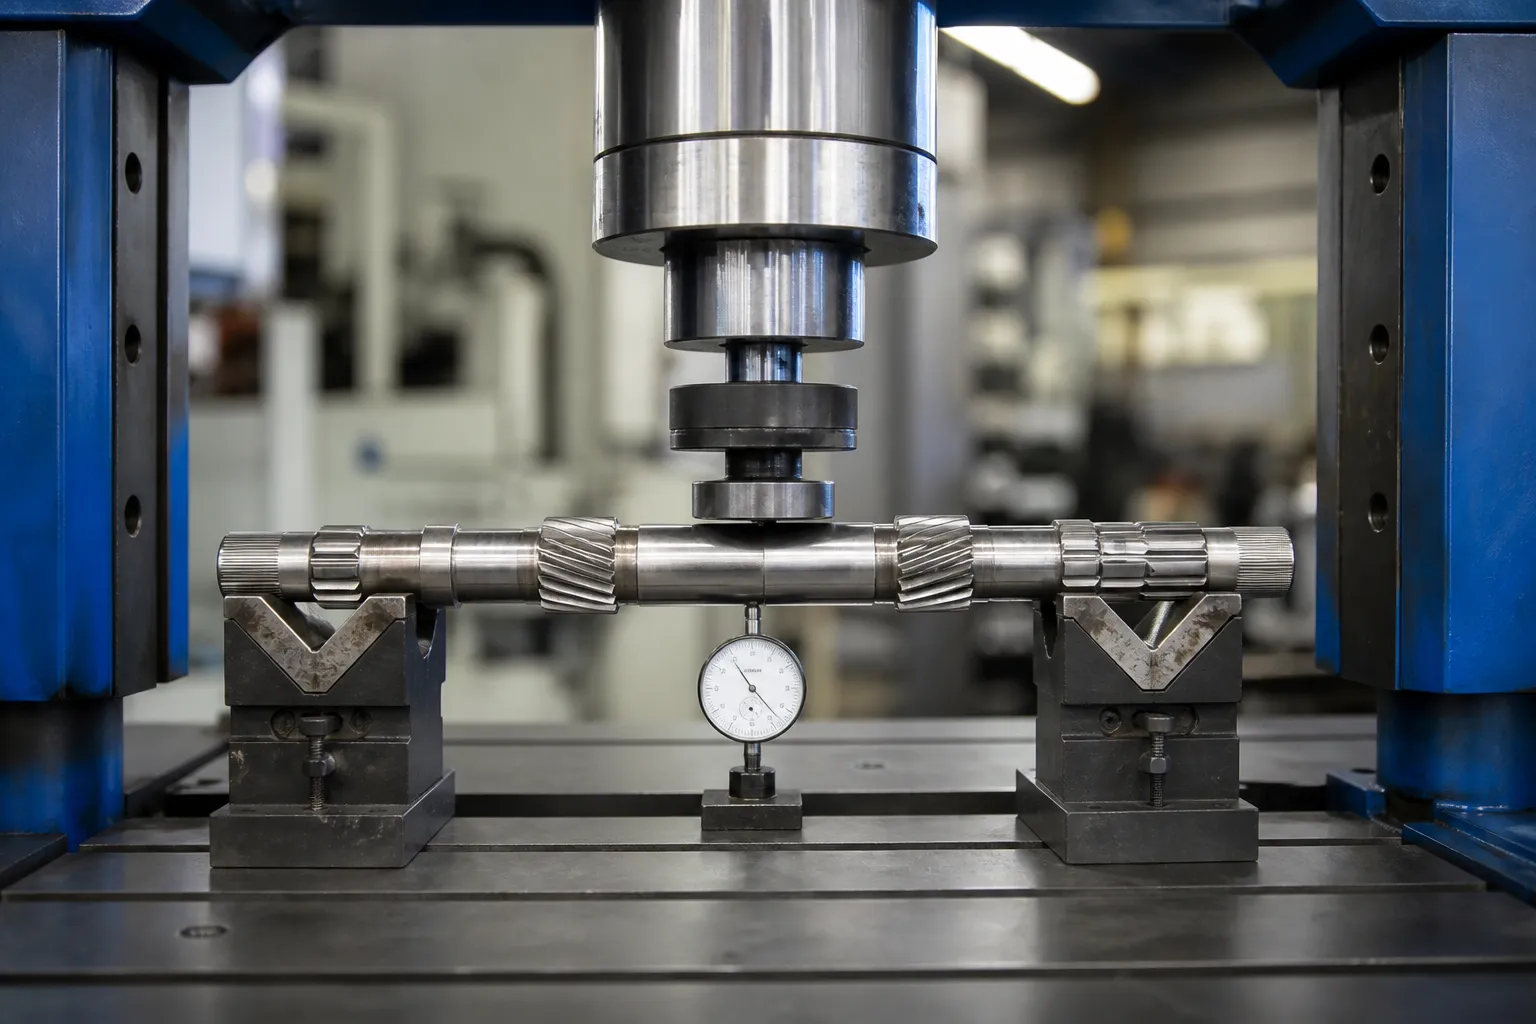
การกดจุดเครื่องกล — เส้นทางหลัก
พร้อมแผนที่ในมือ, เพลาถูกตั้งไว้โดยให้จุดสูงสุดอยู่ด้านบน, รองรับใกล้กับส่วนโค้ง, และเต็มไปด้วยเบาะรองนั่งในขณะที่หัววัดจะตรวจสอบการโก่งตัวที่เกิดขึ้นจริง. ทำงานเป็นจังหวะเล็กๆ และยอมรับการดีดตัวกลับ: เป้าหมายคือการแก้ไขความอดทนน้อยที่สุด, เพราะทุกๆ วงจรพลาสติกจะเพิ่มความเครียดที่ตกค้าง. บนเครื่องที่ใช้งานจริง วงนี้ — แผนที่, กด, แมปใหม่ - ทำงานโดยอัตโนมัติพร้อมการเรียนรู้การชดเชยการสปริงกลับตามแต่ละตระกูล. ส่วนทักษะด้านงานฝีมือของการยืดเพลาแบบแมนนวลจะกลายเป็นพารามิเตอร์ตัวควบคุม; ฟิสิกส์ไม่เปลี่ยนแปลง.
Peening - โดยที่การกดไม่สามารถเข้าถึงได้
การขัดด้วยการฉีดหรือการขัดด้วยเข็มที่ควบคุมได้ของด้านเว้าจะบีบอัดเส้นใยพื้นผิวและขยายให้ใหญ่ขึ้นเล็กน้อย, ดึงแกนไปทางตรง. การขัดลอกเพลาเกียร์เป็นเครื่องมือตัดแต่งแบบละเอียด: มันแก้ไขสิ่งตกค้างเล็กน้อยหลังจากการกด, และใช้งานได้ในบริเวณที่แกะไม่สามารถบรรทุกได้ ซึ่งอยู่ติดกับไหล่, ใกล้ส่วนที่เป็นฟัน — โดยไม่มีความเสี่ยงที่ฟันจะหัก. การแก้ไขจะช้าและไม่ค่อยเป็นเส้นทางหลัก.
ความร้อนเฉพาะจุด — จำกัดเฉพาะเพลาเกียร์ที่แข็งตัว
การทำความร้อนเฉพาะจุดในบริเวณเล็กๆ เพื่อสร้างความเครียดแรงดึงเฉพาะจุดในการทำความเย็นเป็นวิธีการยืดผมตรงที่ถูกต้องตามกฎหมายในระดับต่ำ- และเพลาคาร์บอนปานกลางในสภาพไม่ชุบแข็ง. เมื่อคาร์บูไรซ์, เพลาเกียร์ที่ผ่านการชุบแข็งหรือชุบแข็งด้วยการเหนี่ยวนำ จะถูกจำกัดหรือห้ามอย่างเข้มงวด: บริเวณที่ได้รับความร้อนอาจทำให้วัสดุในท้องถิ่นอ่อนตัวลงหรือแข็งตัวอีกครั้งได้, สร้างจุดแข็งและรอยแตกขนาดเล็กตรงบริเวณที่ฟันและความเหนื่อยล้าของวารสารถูกใช้ไป, และทิ้งรอยนูนที่ต้องถอดออกก่อนที่พื้นผิวจะวิ่งเข้าไปในตลับลูกปืนหรือซีล. โดยที่วิธีความร้อนได้รับการพิจารณาเลย, อยู่ในขั้นตอนการซ่อมแซมที่ได้รับการรับรองจากนักโลหะวิทยา, ไม่ใช่รอบการแก้ไขการผลิต. กฎเกณฑ์วัสดุมีรายละเอียดอยู่ใน ยืดผมหลังการรักษาความร้อน.
สิ่งที่การกดเพลาเกียร์ไม่รวมอยู่ในนั้น
โหลดจะถูกนำไปใช้กับส่วนเจอร์นอลหรือตัวเพลาระหว่างส่วนรองรับ โดยจะไม่กระทบกับฟันเฟือง. การกดบนส่วนของฟันอาจเสี่ยงต่อการเสียรูปของฟันซึ่งการยืดฟันไม่สามารถแก้ไขได้, และการม้วนยืดแบบที่ใช้กับเพลาธรรมดาจะไม่ใช้กับฟัน. ส่วน Spline เป็นไปตามกฎของตัวเอง, ครอบคลุมอยู่ในของเรา น้ำยายืดเพลาแบบสไปลน์; ตระกูลเพลาวัดและแก้ไขภายในกระปุกเกียร์ – ป้อนข้อมูล, เพลาเอาท์พุตและเพลากลางพร้อมลอจิกการยอมรับหลายเจอร์นัล – จะได้รับการรักษาแยกกันใน น้ำยายืดเพลาเกียร์.
เกณฑ์การยอมรับ

การฝึกซ่อมเพลาช่วยให้มีพื้นฐานที่ใช้งานได้: เกี่ยวกับ 0.001 ความยาวต่อฟุต (0.083 มม./ม) สำหรับอุปกรณ์หมุนทั่วไป, กำลังกระชับไปทาง 0.0005 ใน (0.013 มม) รวม ณ จุดใดก็ได้สำหรับเครื่องจักรหลายขั้นตอนความเร็วสูง. สำหรับเพลาเกียร์ การวาดจะควบคุม, และระดับความคลาดเคลื่อนเป็นไปตามการใช้งาน: ความเร็วต่ำ, เพลาเกียร์พิกัดความเผื่อต่ำจะมีหน้าต่างที่กว้างกว่ารอบต่อนาทีสูง, ปีกนกระยะประชิด. ลำดับการยอมรับควรเป็น:
- แผนที่สำรวจขั้นสุดท้ายทุกสถานี, ภายใน TIR ที่ระบุ;
- การตรวจสอบคุณภาพเกียร์ — การสัมผัสกับฟัน, วิ่งออกไปเหนือพิน, การจัดตำแหน่งเกลียว — ไม่เปลี่ยนแปลงโดยการแก้ไข;
- การตรวจจับรอยแตกให้เหมาะสมกับสภาพวัสดุหลังการแก้ไขทั้งหมด;
- การตรวจสอบหลังการเจียรหรือการตกแต่งครั้งสุดท้าย, ไม่ใช่แค่หลังยืดผมเท่านั้น;
- การยืนยันความเสถียรในกรณีที่แอปพลิเคชันมีความสำคัญ: วัดอีกครั้งหลังจากช่วงเวลายืนหรือรอบอุณหภูมิ หากกรอบเวลากระบวนการยังไม่ได้รับการพิสูจน์ความเสถียร.
จุดสุดท้ายคือจุดอ่อนที่แท้จริงของการยืดเพลาทั้งหมด: การแก้ไขที่เพียงแต่ทำให้เกิดความเครียดใหม่กับส่วนโค้งแบบเก่าสามารถอ่านได้โดยตรงในปัจจุบันและล่องลอยไปในการบริการ. นั่นคือสาเหตุที่จำนวนการแก้ไขถูกจำกัดไว้, เหตุใดจึงแสดงแผนที่ซ้ำหลังจากเสร็จสิ้น, และเหตุใดจำนวนจังหวะจนถึงพิกัดความเผื่อจึงเป็นสัญญาณคุณภาพกระบวนการ — หลักการที่ใช้ทั่วทั้งสายงาน การยืดเพลาอัตโนมัติ.
ข้อผิดพลาดทั่วไป
- การทำแผนที่บน Datum ที่ไม่ถูกต้อง. จุดศูนย์กลางที่ไม่ได้เป็นตัวแทนของแกนแบริ่งอีกต่อไปจะสร้างแผนผังที่ไม่สามารถแก้ไขได้ให้เป็นเพลาที่ทำงานได้.
- การกดที่สถานีแทนจุดสูงสุด. การโก่งตัวสูงสุดมักจะอยู่ระหว่างสถานีโพรบ; ค้นหามันก่อนที่จะโหลด.
- การใส่ฟันหรือร่องฟันที่แข็ง. แรง Ram อยู่บนส่วนเพลาธรรมดา; ฟันเปลี่ยนรูปอย่างถาวรและมองไม่เห็นแผนที่ TIR.
- บิดตัวไล่ด้วยการกดระนาบเดียว. การโค้งงอและบิดรวมกันจำเป็นต้องมีลำดับที่วางแผนไว้, ไม่ใช่การทำซ้ำจังหวะเดียวกัน.
- เชื่อถือการอ่านหลังการพิมพ์เท่านั้น. ความเค้นตกค้างจะกระจายตัวใหม่; การตรวจสอบการปล่อยจะอยู่หลังจากการเจียรขั้นสุดท้าย, และผลสนามหลังจากนั้น.
แยกส่วนโค้งออกจากส่วนบิดก่อนที่จะดำเนินการกับลำดับ
แผนที่การสำรวจไม่เพียงแต่จะตัดสินใจว่าจะแก้ไขหรือไม่เท่านั้น แต่ยังตัดสินใจในลำดับใดอีกด้วย. ลายเซ็นวินิจฉัยสามรายการครอบคลุมเพลาเกียร์ส่วนใหญ่:
- โบว์ธรรมดา: ขนาดการโก่งตัวจะเพิ่มขึ้นและลดลงตามความยาวด้วยมุมนาฬิกาที่สอดคล้องกัน. กดหนึ่งครั้งที่จุดสูงสุดที่แมปไว้, สปริงแบ็คได้เรียนรู้, เสร็จสิ้น — กรณีที่ง่ายที่สุดและการฝึกฝนด้วยตนเองก็จัดการได้ดี.
- สองระนาบหรือโค้งงอ S: มุมนาฬิกาหมุนตามความยาว. มีการวางแผนการแก้ไขสองครั้งตามลำดับ, แต่ละอันได้รับการตรวจสอบบนแผนที่ใหม่; การแก้ไขส่วนโค้งที่ใหญ่กว่าก่อนมักจะทำให้ส่วนที่สองง่ายขึ้น.
- โค้งงอด้วยการบิด: ลักษณะเชิงมุม - เส้นโค้ง, รูกุญแจ, เฟสเกียร์สัมพันธ์กับเจอร์นัล — บ่งบอกถึงการกระจัดของแรงบิดที่ด้านบนของหัวเรือ. การกดเพียงอย่างเดียวจะช่วยรักษาส่วนโค้งงอและปล่อยให้บิดตัว; การแก้ไขการบิดเป็นการดำเนินการที่แตกต่างโดยมีการตรวจสอบความถูกต้องของตัวเอง, และการแสร้งทำเป็นอย่างอื่นทำให้เกิดเพลาที่ผ่าน TIR และล้มเหลวในขั้นตอน.
เครื่องจักรอัตโนมัติทำให้สองกรณีแรกเป็นกิจวัตร: ตัวควบคุมเหมาะกับสถานีที่วัดได้, คำนวณตำแหน่งการกด, เกินพิกัดและรองรับระยะห่าง, และปิดวงภายในสองหรือสามรอบ. กรณีบิดยังคงเป็นกรณีหนึ่งที่แยกคำจำกัดความของกระบวนการที่ร้ายแรงออกจากการพิมพ์ด้วยซอฟต์แวร์, และเป็นกรณีที่คำถามเปิดทั้งห้าได้รับการออกแบบมาให้จับได้ตั้งแต่เนิ่นๆ ก่อนที่เพลาจะใช้งบประมาณในการแก้ไขในจังหวะที่มุ่งเป้าไปที่โหมดที่ไม่ถูกต้อง.
การสอบสวนที่จริงจังประกอบด้วยอะไรบ้าง
เครื่องยืดเพลาเกียร์หรือเซลล์ระบุจาก: การวาดภาพด้วยโครงร่าง Datum และขีดจำกัด TIR ตามส่วน; สถานะของวัสดุและการบำบัดความร้อนที่จุดแก้ไข; ข้อมูลเกียร์ — โมดูล, มุมเกลียว, ความแข็ง — ดังนั้นการยกเว้นการโหลดจึงมีความชัดเจน; การกระจายความบิดเบี้ยวของกระแสที่สถานีตรวจวัด; ชิ้นส่วนตัวอย่างในช่วงเบี่ยงเบน; ข้อกำหนดรอบเวลาและการตรวจสอบย้อนกลับ; และนโยบายจำกัดการทำงานซ้ำ. ด้วยปัจจัยการผลิตเหล่านั้น แผนสนับสนุนและการสอบสวน, ชั้นเรียนแรงกดและกลยุทธ์การเรียนรู้สปริงแบ็คตามมาโดยตรง, และสถานีสามารถตรวจสอบกับชิ้นส่วนมากกว่าสัญญา.
Every gear shaft straightening project eventually hits the same two questions – ที่ คู่มือการเลือกเพลา, งานท่อและโปรไฟล์ และ การแบ่งต้นทุนเครื่องยืดผม ตอบคำถามเหล่านั้นก่อนการประชุมซัพพลายเออร์ของคุณ.