
สนับมือไม่ใช่เพลา. เป็นส่วนประกอบโครงสร้างสามมิติ — เหล็กหล่อเหนียว, อะลูมิเนียมหล่อหรือเหล็กหลอม ซึ่งหน้าที่ขึ้นอยู่กับรูปทรงสัมพัทธ์ของอินเทอร์เฟซต่างๆ ที่ไม่เคยใช้แกนหมุนร่วมกัน: รูแบริ่งดุมและหน้าดุม, แขนบังคับเลี้ยวพร้อมหัวคันบังคับ, อินเทอร์เฟซสตรัทหรือสิ่งสำคัญ, ปุ่มบังคับคาลิเปอร์เบรกและช่องเปิดของข้อต่อลูกหมากหรือเพลา. การยืดข้อนิ้วจึงไม่ได้หมายความว่า "ทำให้แกนเดียวตรง". หมายถึงการเรียกคืนชุดของความสัมพันธ์เชิงมุมและตำแหน่งที่กำหนดไว้ระหว่างคุณลักษณะต่างๆ.
โซลูชันการยืดข้อนิ้วบังคับเลี้ยวที่ใช้งานได้จะต้องตอบคำถามห้าข้อก่อนที่จะระบุเครื่องจักรหรือฟิกซ์เจอร์ใดๆ:
- สนับมือเป็นชิ้นส่วนการผลิตที่มีสต๊อกเครื่องจักรเหลืออยู่หรือไม่, ชิ้นส่วนที่ได้รับความร้อนในกระบวนการ, หรือส่วนที่ทำเสร็จแล้วมีประวัติความเสียหาย?
- ชุดคุณลักษณะใดกำหนดห่วงโซ่ข้อมูล — รูดุม, ใบหน้าฮับ, อินเทอร์เฟซของสิ่งสำคัญหรือสตรัท — และในลำดับใด?
- การเบี่ยงเบนแต่ละครั้งเป็นการบิดเบือนร่างกายทั่วโลกหรือไม่, การเอียงเชิงมุมของอินเทอร์เฟซเดียว, แขนพวงมาลัยงอ, หรือการบิดเบือนของรูที่เกิดจากกระบวนการปรับขนาดมากกว่าการยืดให้ตรง?
- เส้นทางการแก้ไขใดที่ได้รับการอนุมัติสำหรับสถานะวัสดุและการบำบัดความร้อน: กดจุด, การแก้ไขแขน, ควบคุมขนาด, หรือเศษเหล็ก?
- จะปล่อยเรขาคณิตออกมาอย่างไร, ความสมบูรณ์ของรอยแตกร้าวและความเสถียรหลังการตัดเฉือนได้รับการตรวจสอบก่อนที่จะปล่อยชิ้นส่วน?
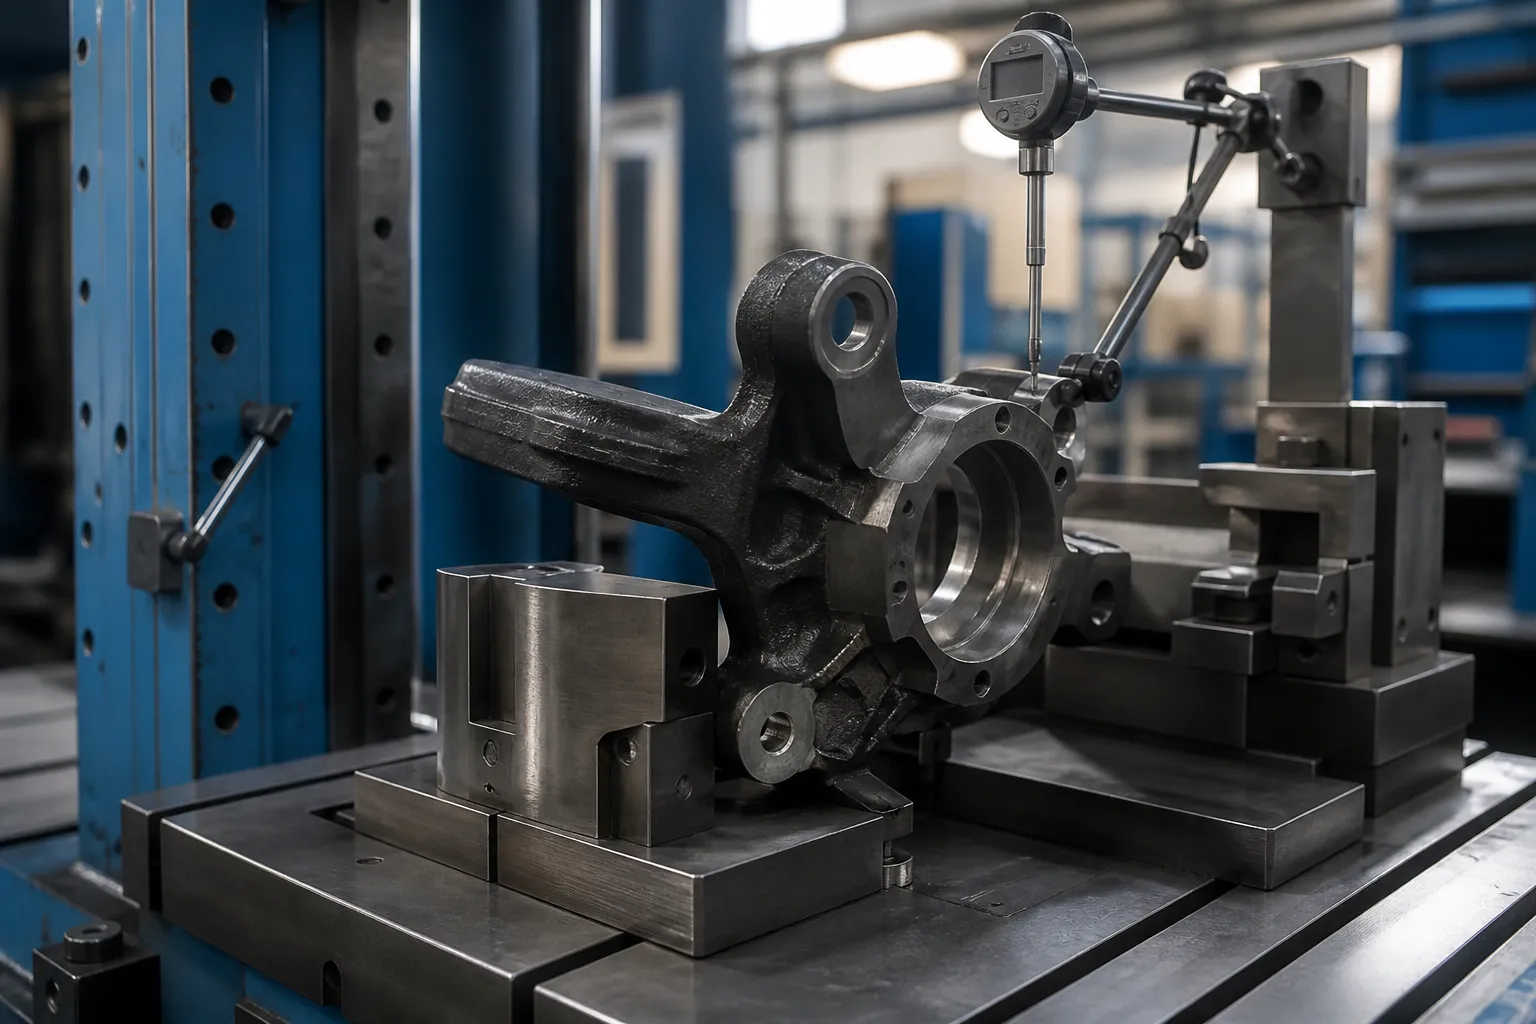
*ภาพประกอบทางวิศวกรรม: สนับมือบังคับเลี้ยวที่ยึดไว้กับชิ้นส่วนเฉพาะโดยมีหัววัดตรวจสอบหน้าดุมระหว่างการศึกษาการแก้ไข. ไม่ใช่รูปถ่ายของลูกค้า. ตำแหน่งบังคับ, ตัวเลือกข้อมูลและขีดจำกัดการยอมรับต้องใช้ภาพวาดและชิ้นส่วนตัวอย่างที่เป็นตัวแทน*
ปัญหาสองประการที่แตกต่างกันซ่อนอยู่หลังคำสำคัญคำเดียว
ผลลัพธ์ DataForSEO สำหรับ steering knuckle straightening ถูกครอบงำโดยฟอรั่มซ่อมแซมการชนและผู้ที่ชื่นชอบ: กระทู้ Reddit ถามว่ารถ “ขับตรง” หลังทำข้อนิ้วหรือไม่, Bob Is The Oil Guy โต้เถียงเรื่องการไม่งอข้อนิ้ว, และคำขอซ่อมแซมกลุ่ม Facebook. หน้าทางเทคนิคที่สำคัญเพียงหน้าเดียวคือบทความ FenderBender เกี่ยวกับการวินิจฉัยข้อนิ้วงอจากข้อมูลการจัดตำแหน่งโดยใช้ SAI, กราฟโค้งและมุมรวม - และข้อสรุปสำหรับจุดชนกันนั้นไม่ชัดเจน: ข้อนิ้วหล่อ “ไม่สามารถซ่อมแซมได้ และควรเปลี่ยนใหม่หากเสียหาย”
หลักคำสอนนั้นถูกต้องสำหรับบริบท — ส่วนด้านความปลอดภัยที่มีอุบัติเหตุโหลดโดยไม่ทราบความเสียหายภายใน — และไม่เกี่ยวข้องกับบริบทอื่น: สภาพแวดล้อมการผลิตและการผลิตซ้ำซึ่งมีการวัดความบิดเบี้ยว, สิ่งประดิษฐ์กระบวนการทำซ้ำได้. โลกทั้งสองนี้จะต้องไม่ปะปนกันในข้อเสนอโซลูชันเดียว:
| สถานการณ์ข้อนิ้ว | ความผิดเพี้ยนมาจากไหน | ตำแหน่งวิศวกร |
|---|---|---|
| สนับมือที่เสียหายจากการชนบนรถที่ซ่อมแล้ว | ผลกระทบเกินพิกัด, ประวัติการแคร็กที่ไม่รู้จัก | การทดแทน, ไม่ยืดตรง — ชิ้นส่วนเป็นส่วนประกอบด้านความปลอดภัยที่ได้รับการบันทึกไว้ |
| เหล็กดัดหรือข้อนิ้วปลอมในการผลิต, ก่อนหรือระหว่างการดำเนินการตัดเฉือน | การหล่อหรือการปลอมแปลงความเครียด, ความเค้นตกค้างของเครื่องจักร, การรักษาความร้อน | การแก้ไขความบิดเบี้ยวที่วัดได้ภายใต้หน้าต่างกระบวนการที่ได้รับการตรวจสอบแล้ว |
| สนับมืออะลูมิเนียมหล่อขึ้นรูป (ประเภทป๋อ) หลังจากการตัดเฉือนหรือการบ่มด้วยความร้อน | บรรเทาความเครียดตามวัย, ดับการบิดเบือน | การแก้ไขความเย็นจำกัด; การประเมินความเสี่ยงต่อโลหะผสมและอารมณ์ |
| แกนข้อนิ้วที่ผลิตซ้ำ | การสึกหรอของบริการ, ความผิดพลาดครั้งก่อน, ความร้อนล้มเหลวของแบริ่ง | ประตูตรวจเต็ม: รอยแตก, ความแข็งและมิติก่อนการแก้ไขใดๆ |
หน้านี้กล่าวถึงแถวที่สองและเพื่อนบ้าน: วัดการควบคุมการบิดเบี้ยวของข้อนิ้วภายในกระบวนการผลิตหรือการนำกลับมาผลิตใหม่. ไม่มีสิ่งใดที่นี่ที่จะแปลงข้อนิ้วที่งอจนกลับกลายเป็นชิ้นส่วนที่ผ่านการรับรองด้านความปลอดภัยได้. สำหรับส่วนประกอบแชสซีที่อยู่ติดกันซึ่งได้รับการแก้ไขเป็นประจำในการผลิต, ดูของเรา ภาพรวมการยืดระบบแชสซี และการอภิปรายของ 3D การยืดชิ้นส่วนโครงสร้างแบบหล่อขนาดยักษ์.
กำหนด Datum Chain ก่อนสิ่งอื่นใด
คุณสมบัติการทำงานทุกอย่างของข้อนิ้วจะต้องแสดงรายการและผูกเข้ากับกรอบอ้างอิง Datum บนภาพวาด:
- รูแบริ่งดุม — ข้อมูลแกนปฐมภูมิ A;
- ใบหน้าดุม — ข้อมูลระนาบรอง B, การควบคุมการหมุนของโรเตอร์เบรก;
- รูปทรงของแขนบังคับเลี้ยว — ตำแหน่งและความสูงของบอสคันบังคับเลี้ยว, การควบคุมมุมและนิ้วเท้าของการเชื่อมโยง;
- สิ่งสำคัญเบื่อ (สนับมือเพลาแข็ง) หรือสตรัทส้อม, ช่องสลักสลักและหน้ายึดด้านบน (สนับมือแม็คเฟอร์สัน);
- ช่องเปิดของข้อต่อลูกหมากด้านล่างหรือรูแบบกดพอดี;
- หัวยึดคาลิปเปอร์เบรกและหน้ารองรับ;
- รายละเอียดรูเซ็นเซอร์ ABS และหน้าแปลน;
- Datum ของกระบวนการ — การระบุตำแหน่งแผ่นอิเล็กโทรดและจุดจับยึดที่ใช้ในการตัดเฉือน.
โดยปกติแล้วรูดุมจะยึดเฟรมไว้เนื่องจากล้อและโรเตอร์หมุนอยู่. ตรรกะการวินิจฉัยของ FenderBender — อนุมานข้อนิ้วที่งอจากการเอียงของแกนพวงมาลัย, แคมเบอร์และการเบี่ยงเบนของมุมรวม - คือเงาของยานพาหนะที่ประกอบขึ้นซึ่งมีรูปทรงเดียวกัน: ข้อนิ้วที่แกนเจาะดุมเอียงสัมพันธ์กับสตรัทหรือส่วนเชื่อมต่อข้อต่อลูกหมาก ปรากฏเป็นข้อผิดพลาดมุมรวมซึ่งการปรับแนวไม่สามารถดูดซับได้. ในการผลิต ค่าเบี่ยงเบนเดียวกันนี้จะถูกวัดโดยตรงที่ชิ้นส่วน แทนที่จะวัดที่ตัวรถ.
แยกรูปแบบการเสียรูปออกจากกัน
การรักษา “ข้อนิ้วงอ” เป็นอาการเดียวจะทำให้เกิดการแก้ไขที่ผิด. ในทางปฏิบัติมีสี่รูปแบบที่โดดเด่น, แต่ละอันมีผลการทำงานที่แตกต่างกันและเส้นทางการแก้ไขที่แตกต่างกัน:
| ลวดลาย | ลายเซ็น | ผลที่ตามมาจากการทำงาน |
|---|---|---|
| ความเอียงของหน้าดุมเทียบกับแกนของรู | การส่ายหน้าบนใบหน้าดุมล้อโดยที่เจาะไว้ | การวิ่งของจานเบรก, การเปลี่ยนแปลงความหนา, ตัวตัดสินเบรก |
| ส่วนเบี่ยงเบนเชิงมุมของดุมเจาะกับส่วนต่อประสานของระบบกันสะเทือน | สาย / ข้อผิดพลาดประเภทมุมรวมที่วัดระหว่างคุณลักษณะของ Datum | แคมเบอร์ที่ไม่สามารถจัดตำแหน่งออกได้; การสึกหรอของยาง |
| แขนพวงมาลัยงอหรือบิด | หัวคันชักเคลื่อนหรือหมุนโดยสัมพันธ์กับรากของแขน | ข้อผิดพลาดของโทและแอคเคอร์แมน; ความเมื่อยล้าของแขนภายใต้ภาระ |
| ความผิดเพี้ยนของรูหรือการวางแนวของเจ้านายไม่ตรง | ความกลมหรือข้อผิดพลาดของตำแหน่งที่คุณสมบัติการสวมอัด | ปัญหาความพอดีของลูกปืนและสลักคาลิปเปอร์; เป็นของขนาด, ไม่งอ |
สองข้อแรกเป็นปัญหาการยืดตรงของรูปทรงของร่างกาย. ประการที่สามคือการแก้ไขแขนเฉพาะที่พร้อมการสนับสนุนและแผนการโหลดของตัวเอง. ส่วนที่สี่ควรถูกกำหนดเส้นทางไปยังการดำเนินการกำหนดขนาดหรือการสอบเทียบ การกดที่รูเจาะในขณะที่ "ยืดให้ตรง" อาจเสี่ยงต่อการปกปิดปัญหาความพอดีที่จะกลับมาหลังการประกอบ. ตรรกะการแยกแบบเดียวกันนี้ใช้กับส่วนประกอบของสายบังคับเลี้ยวที่เกี่ยวข้อง เช่น กระบวนการยืดแร็คพวงมาลัยอัตโนมัติ และ การแก้ไขสตั๊ดบอลยาว.
กลยุทธ์การวัดผล: เปรียบเทียบ, แล้วแอบโซลูท
การวินิจฉัยการชนจะวัดโดยเปรียบเทียบกับส่วนฝั่งตรงข้ามหรือแผนภูมิการจัดตำแหน่ง เนื่องจากไม่มีข้อมูลการวาดในร้านค้า. การวัดผลการผลิตไม่ควรสืบทอดการประนีประนอมดังกล่าว. ลำดับที่ถูกต้องคือ:
- ขับชิ้นส่วนบนรูดุม (หรือเจาะข้อมูลการตัดเฉือน) ในฟิกซ์เจอร์แบบหมุน.
- ตรวจสอบหน้าดุมสำหรับการหมุนหน้า และแผ่นรองแขนบังคับเลี้ยวและบอสคันบังคับเพื่อดูตำแหน่งและความสูง.
- จับคุณลักษณะจุดยึดหลักหรือสตรัท — เจาะบนแมนเดรล, หรือสตรัทส้อมบนพื้นผิวการผสมพันธุ์จำลอง.
- เปรียบเทียบกับค่าตัวอย่างทองหรือค่าที่เชี่ยวชาญ CMM, ไม่ต่อต้านฝ่ายตรงข้าม.
- บันทึกขนาดและทิศทางการเบี่ยงเบนสำหรับแต่ละคุณลักษณะก่อนที่จะพยายามแก้ไขใดๆ.
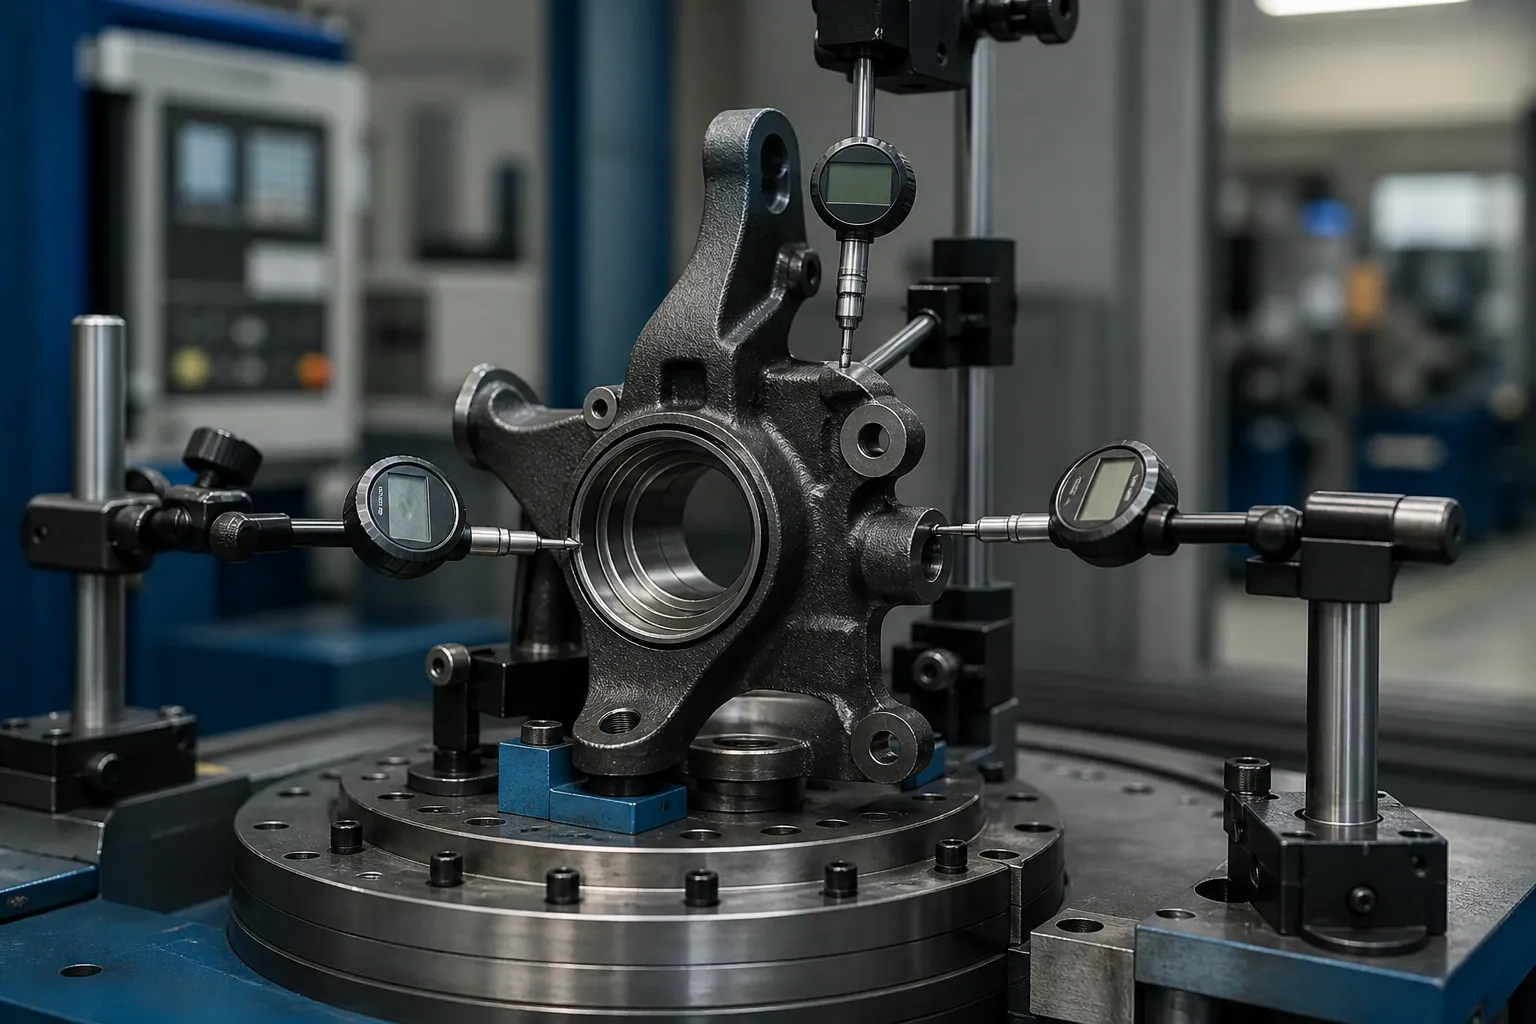
สำหรับงานรีเมนปริมาณน้อย, แผ่นหินแกรนิตที่มีมาตรวัดความสูงและรายงาน CMM ต่อครอบครัวอาจเพียงพอแล้ว. สำหรับปริมาณการผลิต, ฟิกซ์เจอร์จะกลายเป็นสถานีบนเครื่องจัดทำดัชนีแบบหมุน: หัววัดอิเล็กทรอนิกส์แบบหลายจุด, หัวกดเซอร์โว, และอุปกรณ์ควบคุมที่จัดเก็บแผนผังความเบี่ยงเบนของแต่ละส่วนก่อนตัดสินใจแก้ไข. แผนที่การแก้ไขล่วงหน้าไม่ใช่ระบบราชการ หากไม่มีก็จะไม่มีทางแยกแยะการบิดเบือนร่างกายทั่วโลกจากข้อผิดพลาดของแขนในพื้นที่ได้, และคุณสมบัติที่ไม่ถูกต้องถูกโหลด.
เส้นทางการแก้ไขและขีดจำกัด

สนับมือเหล็กดัดและเหล็กหลอม
วัสดุเหล่านี้ทนต่อการกดจุดเย็นที่ได้รับการควบคุมเมื่อมีการตรวจสอบความถูกต้องของกรอบการแก้ไข. แผนการโหลดมีความสำคัญมากกว่าความสามารถในการพิมพ์: รองรับภายใต้โครงสร้างบอสที่แข็งแกร่ง, โหลดที่ใช้ที่หรือใกล้กับคุณสมบัติที่ได้รับการแก้ไข, สโตรกสั้นพร้อมสปริงแบ็ควัดทุกครั้งหลังตี. การแก้ไขเป็นแบบวนซ้ำ — กด, ปล่อย, วัดใหม่ — เนื่องจากการหล่อจะปล่อยความเครียดไม่สม่ำเสมอ, และการแก้ไขที่แขนสามารถเปลี่ยนการอ่านหน้าดุมได้. ทำซ้ำแผนผังโพรบแบบเต็มหลังจากแต่ละรอบ, ไม่ใช่แค่ฟีเจอร์เดียวที่โหลดมา.
สนับมืออลูมิเนียมหล่อ
สนับมืออะลูมิเนียมหล่อขึ้นรูปในอุณหภูมิประเภท T6/T7 มีความเหนียวต่ำและมีชื่อเสียงในเรื่องการแตกร้าวภายใต้การโค้งงอด้วยความเย็นที่ไม่สามารถควบคุมได้. การแก้ไข, โดยที่ได้รับการอนุมัติเลย, เป็นมุมเล็กๆ, ความเร็วต่ำ, และตรวจสอบตามโลหะผสมและอุณหภูมิในตัวอย่างที่สังเวย, ตามด้วยการรักษาเสถียรภาพบ่อยครั้ง. โปรแกรมข้อต่อนิ้วอะลูมิเนียมหลายโปรแกรมเพียงแต่ตั้งค่าการควบคุมกระบวนการต้นทางที่เข้มงวดยิ่งขึ้นและการบิดเบือนของเศษเหล็กแทน — การตัดสินใจนั้นเป็นของนักโลหะวิทยา, ไม่ใช่ผู้จำหน่ายเครื่องจักร.
สิ่งที่กดจุดไม่สามารถแก้ไขได้
แขนบังคับเลี้ยวที่มีการโค้งงอมากเกินไปถือเป็นคำถามเกี่ยวกับความล้าและความรับผิด, ไม่ใช่คำถามเรขาคณิต. การแก้ไขแขนที่รับน้ำหนักบรรทุกชนบนชิ้นส่วนนิรภัยที่เสร็จแล้วควรอยู่นอกโต๊ะ แม้ว่ารูปทรงเรขาคณิตจะอ่านหลังจากนั้นก็ตาม — หลักการเปลี่ยนแบบเดียวกันกับที่ใช้ในอุตสาหกรรมการชนกัน. การยืดผมตรงจะเกิดขึ้นจากการบิดเบือนที่เกิดจากกระบวนการ โดยที่ทราบประวัติการโหลดและหน้าต่างการแก้ไขได้รับการตรวจสอบแล้ว.
ประตูการยอมรับ

กระบวนการยืดข้อนิ้วที่ปล่อยออกมาควรมีประตูสี่บาน, ตามลำดับ:
- ประตูล่วงหน้า: การตรวจจับรอยแตก (อนุภาคแม่เหล็กหรือเทียบเท่าสำหรับชิ้นส่วนที่เป็นเหล็ก) ก่อนการแก้ไข — การยืดตรงรอยแตกที่มีอยู่จะทำลายหลักฐานและชิ้นส่วน.
- ประตูเรขาคณิต: แผนที่คุณลักษณะ Datum แบบเต็มภายในขีดจำกัดการวาด — การเบี่ยงเบนของหน้าฮับ, มุมเจาะถึงช่วงล่าง, ตำแหน่งแขน — วัดหลังการแก้ไขและหลังจากขั้นตอนการบรรเทาความเครียดหรือการรักษาเสถียรภาพใดๆ.
- ประตูความมั่นคง: การวัดใหม่หลังจากการกลึงหรือการทำความร้อนครั้งถัดไป; การแก้ไขที่ผ่อนคลายคือการซ้อนความเครียด, ไม่ใช่การแก้ไข.
- ประตูตรวจสอบย้อนกลับ: แผนที่ส่วนเบี่ยงเบนของแต่ละส่วน, จำนวนการแก้ไขและการอ่านครั้งสุดท้ายที่จัดเก็บไว้ในหมายเลขซีเรียล, ด้วยขีดจำกัดการทำงานซ้ำที่กำหนดไว้ ซึ่งเกินกว่าที่ชิ้นส่วนจะถูกทิ้งแทนที่จะกดอีกครั้ง.
การกำหนดขีดจำกัดการทำงานซ้ำอย่างตรงไปตรงมา — และกฎการเรียงลำดับ NOK โดยรอบ — เป็นสิ่งที่แยกเส้นยืดออกจากการกดในมุมหนึ่ง. ภาพรวมของเรา การเรียงลำดับ NOK และขีดจำกัดการทำงานซ้ำในเส้นยืดผม ครอบคลุมโครงสร้างการตัดสินใจ.
ข้อผิดพลาดทั่วไป
- ลำดับข้อมูลไม่ถูกต้อง. การแก้ไขหน้าดุมในขณะที่รูเป็นแกนการทำงานจะสร้างชิ้นส่วนที่ผ่านการตรวจสอบหนึ่งครั้งและประกอบไม่สำเร็จ.
- การวัดใหม่ด้วยคุณสมบัติเดียว. การตรวจสอบเฉพาะฟีเจอร์ที่แก้ไขแล้วจะซ่อนการเลื่อนแบบครอสคัปเปิลในส่วนอื่นของร่างกาย.
- การหล่อแบบกดมากเกินไป. การไล่เศษเสี้ยวสุดท้ายของมิลลิเมตรด้วยจังหวะหนักๆ จะแลกกับรูปทรงเรขาคณิตที่มองเห็นได้สำหรับรอยแตกขนาดเล็กที่มองไม่เห็น.
- ข้ามการตรวจสอบความเสถียรอีกครั้ง. การบิดเบี้ยวที่กลับมาหลังจากการตัดเฉือนครั้งถัดไปคือลักษณะเฉพาะของความเค้นตกค้างที่ไม่ได้รับการบรรเทา, และปรากฏต่อลูกค้า, ไม่ได้อยู่ในเซลล์ของคุณ.
- ไม่มีรอยแตกร้าวก่อนแก้ไข. รอยแตกที่มีอยู่แล้วจะกลายเป็นความล้มเหลวของสนามโดยมีจังหวะการแก้ไขของคุณเป็นสาเหตุที่บันทึกไว้.
หยุดขั้นตอนกระบวนการก่อนทำการแก้ไข
เมื่อการแก้ไขเกิดขึ้นในเส้นทางจะต้องเด็ดขาดพอๆ กับวิธีการทำ. สนับมือที่วัดทันทีหลังจากการหล่อหรือการตีขึ้นรูปจะมีความแปรผันของสต็อกและความเค้นตกค้างที่จะผ่อนคลายบางส่วนระหว่างการตัดเฉือน; การแก้ไขเรขาคณิตขั้นสุดท้ายในขั้นตอนนั้นหมายถึงการแก้ไขรูปร่างที่กำลังจะเปลี่ยนแปลง. หน้าต่างที่ใช้งานได้จริงคือ:
- หลังจากการกลึงหยาบ, ก่อนกึ่งสำเร็จรูป: มีคุณลักษณะของ Datum ที่ใช้งานได้และยังมีสต็อกเหลืออยู่ — โดยปกติจะเป็นหน้าต่างที่ดีที่สุด, เพราะการแก้ไขสนับสนุนการเจียรและการคว้านมากกว่าการต่อสู้กับมัน.
- หลังจากการอบชุบด้วยความร้อนหรือการชุบแข็งแบบเหนี่ยวนำของรูดุม: ความบิดเบี้ยวอยู่ที่จุดสูงสุดและการแก้ไขที่ได้รับการตรวจสอบจะกู้คืนชิ้นส่วนที่อาจถูกตัดทิ้งไป, แต่สถานะของวัสดุจะจำกัดหน้าต่าง.
- หลังจากเสร็จสิ้นการตัดเฉือน: การแก้ไขจำกัดอยู่เพียงการเบี่ยงเบนเชิงมุมเล็กน้อย; ทุกความเสี่ยงของประตูเสถียรภาพจะมีผล และผลตอบแทนจะต้องพิสูจน์ได้.
เวทียังตัดสินว่า "ตรง" หมายถึงอะไร. ก่อนจะจบเรื่องน่าเบื่อ, รูดุมยังไม่เป็นที่สิ้นสุด และ Datum ต้องมาจาก Datum ในการตัดเฉือน; หลังจากเสร็จสิ้นการน่าเบื่อ, การเจาะเองกลายเป็นข้อมูลอ้างอิงที่ซื่อสัตย์. ข้อกำหนดการยืดผมตรงที่ไม่ได้ระบุชื่อจุดกระบวนการคือข้อกำหนดที่สองแผนกจะตีความแตกต่างกัน ซึ่งเป็นวิธีที่ชิ้นส่วนได้รับการแก้ไขอย่างถูกต้องในขั้นตอนที่ไม่ถูกต้องและยังคงล้มเหลวในการประกอบ.
การสอบสวนที่จริงจังประกอบด้วยอะไรบ้าง
เสนอราคาสถานียืดข้อนิ้วอย่างมีความรับผิดชอบ, ความต้องการของซัพพลายเออร์: การเขียนแบบด้วยโครงร่าง Datum และแผ่นพิกัดความเผื่อ; สถานะของวัสดุและการบำบัดความร้อนที่จุดแก้ไข; โดยที่ความบิดเบี้ยวถูกวัดในปัจจุบันและด้วยการกระจายผลลัพธ์แบบใด; ตัวอย่างอะไหล่ครอบคลุมดี, เงื่อนไขเส้นขอบและ NOK; รอบเวลาที่ต้องการ; และกฎการทำงานซ้ำและเศษซากที่โรงงานจะยอมรับ. ด้วยอินพุตเหล่านั้นแนวคิดของฟิกซ์เจอร์, แผนโพรบและสถาปัตยกรรมการกดติดตามโดยตรง — โดยไม่ต้องใช้, ข้อเสนอเครื่องจักรใดๆ เป็นการเดาว่าคุณลักษณะใดที่นิยาม "ตรง" ในส่วนของคุณอย่างแท้จริง.
ยังคงชั่งน้ำหนักตัวเลือกสำหรับการยืดข้อนิ้วพวงมาลัย? ที่ คู่มือการเลือกเครื่องจักรสำหรับเพลา, ท่อและโปรไฟล์ และ การแบ่งราคาเครื่องยืดผม ถูกเขียนขึ้นสำหรับขั้นตอนการตัดสินใจนี้อย่างแน่นอน.