
เพลาร่องฟันจะส่งแรงบิดผ่านสีข้างฟัน, ไม่ใช่ผ่านพื้นผิวด้านนอกเพียงอย่างเดียว. ส่วนเส้นโค้ง, เจอร์นัลแบริ่งกราวด์ระหว่างร่องฟัน, เส้นผ่านศูนย์กลางของซีล, ไหล่และปลายเกลียวแต่ละอันมีความสัมพันธ์ทางเรขาคณิตกับแกนหมุนหนึ่งแกน, และความพอดีของปลอกผสมพันธุ์หรือดุมขึ้นอยู่กับความสัมพันธ์ที่ยึดถือจริงตลอดความยาวทั้งหมด. การยืดเพลาแบบมีร่องให้ตรงหมายถึงการควบคุมแกนโดยไม่ต้องสัมผัสรูปทรงด้านข้างซึ่งทำให้ชิ้นส่วนมีคุณค่า.
โซลูชันการยืดเพลาร่องฟันที่ใช้งานได้จะตอบคำถามสี่ข้อก่อนการเคลื่อนตัวของแรงกด: เส้นผ่านศูนย์กลางใดแสดงถึงแกนฟังก์ชันของแต่ละสถานี, ไม่ว่าจะใช้ฟันของร่องฟันเป็นข้อมูลอ้างอิงในการวัดหรือไม่, โดยที่กองกำลังแก้ไขอาจดำเนินการตามกฎหมายได้, และวิธีการที่ชิ้นส่วนที่ได้รับการแก้ไขจะได้รับการยอมรับ รวมถึงการตรวจสอบความพอดีของส่วนประกอบการผสมพันธุ์, ไม่ใช่แค่การอ่านตัวบ่งชี้เท่านั้น.

เหตุใด Spline Shafts จึงทำลายสูตรการยืดผมตรงที่เป็นค่าเริ่มต้น
| คุณสมบัติเพลาแบบ Spline | ความเสี่ยงที่ยืดตรง | การตอบสนองของโครงการ |
|---|---|---|
| ดัดฟัน | กดหรือติดต่อฝ่ายสนับสนุนสามารถ brinell, งอหรือทำเครื่องหมายสีข้าง; ปีกข้างที่เสียหายจะทำลายความพอดีและความสามารถในการบิด | กฎการไม่ติดต่อ: แรงแก้ไขและส่วนรองรับเฉพาะเส้นผ่านศูนย์กลางเรียบที่อยู่ติดกับร่องฟันเท่านั้น |
| พื้นผิวร่องฟันถูกขัดจังหวะ | เซ็นเซอร์ที่อยู่บนปลายฟันจะอ่านรูปร่างของฟันและข้อผิดพลาดของระยะพิทช์, ไม่ใช่แกน | วัดบนวารสารหรือเส้นผ่านศูนย์กลางรอง, หรือใช้เกจสลีฟ/มาสเตอร์เพื่อแปลงฟันให้เป็นข้อมูลอ้างอิงต่อเนื่อง |
| ประวัติแรงบิดบิด | โอเวอร์โหลดสามารถบิดเพลาได้; ข้อผิดพลาดของลีดและดัชนียังคงอยู่หลังจากการแก้ไขโค้งงอ | วัดเส้นนำ/ดัชนีเส้นโค้งแยกกัน; ประกาศบิดออกจากขอบเขตการกดยืด |
| ลำตัวเรียวยาว | อัตราส่วนความยาวต่อเส้นผ่านศูนย์กลางที่ยาวหมายถึงการลดน้ำหนักของตัวเองและการแก้ไขที่มากเกินไปได้ง่าย | ตรวจสอบระยะห่างการสนับสนุน, ใช้แรงเพิ่มทีละน้อยและวัดใหม่หลังจากผ่านไปแต่ละครั้ง |
| การบิดเบือนการรักษาความร้อน | การเหนี่ยวนำหรือผ่านการชุบแข็งจะทำให้เกิดแผนผังโค้งหลายจุด, มักจะมีการกลับตัว | การวัดแบบหลายสถานีและการแก้ไขตามลำดับ, ไม่ใช่การกดช่วงกลางเพียงครั้งเดียว |
| คุณสมบัติซีลและไหล่ | การบรรทุกเฉพาะจุดใกล้กับบ่าจะเน้นความเครียดและสามารถทำเครื่องหมายเส้นผ่านศูนย์กลางของซีลได้ | เครื่องมือบุนวมหรือจับคู่รัศมี, จุดกดจะอยู่ห่างจากโซนเปลี่ยนผ่าน |
กำหนดเพลา Spline ใดที่อยู่ในขอบเขต
| ครอบครัวเพลาแบบ Spline | บริบททั่วไป | เส้นทางวิศวกรรม |
|---|---|---|
| การแพร่เชื้อ / เพลาส่งออกกระปุกเกียร์ | ปริมาณการผลิตหลังการอบชุบ, ก่อนที่เส้นโค้งจะเสร็จสิ้น | การวัดแบบหลายจุดอัตโนมัติและการแก้ไขการกดบนโซนเจอร์นัล |
| PTO และเพลาส่งกำลังเพื่อการเกษตร | โปรไฟล์ที่ได้มาตรฐานยาวนาน, ตลาดซ่อมหนัก | เครื่องจักรช่วงยาวหรือกระบวนการแบบแมนนวลแบบกำหนดเป้าหมาย; ตรวจสอบให้พอดีด้วยแอกผสมพันธุ์ |
| เพลามอเตอร์แบบมีเฟืองหรือร่องข้อต่อ | ชุดมอเตอร์ไฟฟ้าและปั๊ม | การยืดผมตรงแบบวารสารสอดคล้องกับข้อมูลโรเตอร์และแบริ่ง |
| การบินและอวกาศและแอคชูเอเตอร์เพลาแบบเพลา | ความเมื่อยล้าวิกฤต, ความคลาดเคลื่อนของตะกั่วและดัชนีที่แน่นหนา | มาตรวิทยาเต็มรูปแบบ, การโก่งตัวที่จำกัด, การตรวจสอบกระบวนการที่จัดทำเป็นเอกสาร |
| เพลาซ่อมสึกหรอหรือชำรุด | หงุดหงิด, สีข้างช้ำ, การกัดกร่อน, เครื่องหมายค้อน | ตรวจสอบและจำหน่ายก่อน; การยืดผมไม่สามารถคืนรูปทรงของฟันได้ |
แอปพลิเคชันใกล้เคียงไม่ควรพับลงในหน้านี้. ระบบขับเคลื่อนแบบกลวงยาวพร้อมแอกแบบเชื่อมเป็นปัญหาในการยืดท่อและการทรงตัวที่เรากล่าวถึง โซลูชันการยืดเพลาขับ, และเพลากระปุกเกียร์ที่แข็งขึ้นซึ่งมีร่องฟันเป็นเพียงคุณลักษณะเดียวในบรรดาเกียร์และเจอร์นัลที่เป็นไปตามเส้นทางที่อธิบายไว้ใน น้ำยายืดเพลาเกียร์. บทความปัจจุบันอยู่กับเพลาที่มีร่องฟันเป็นคุณลักษณะที่กำหนด.
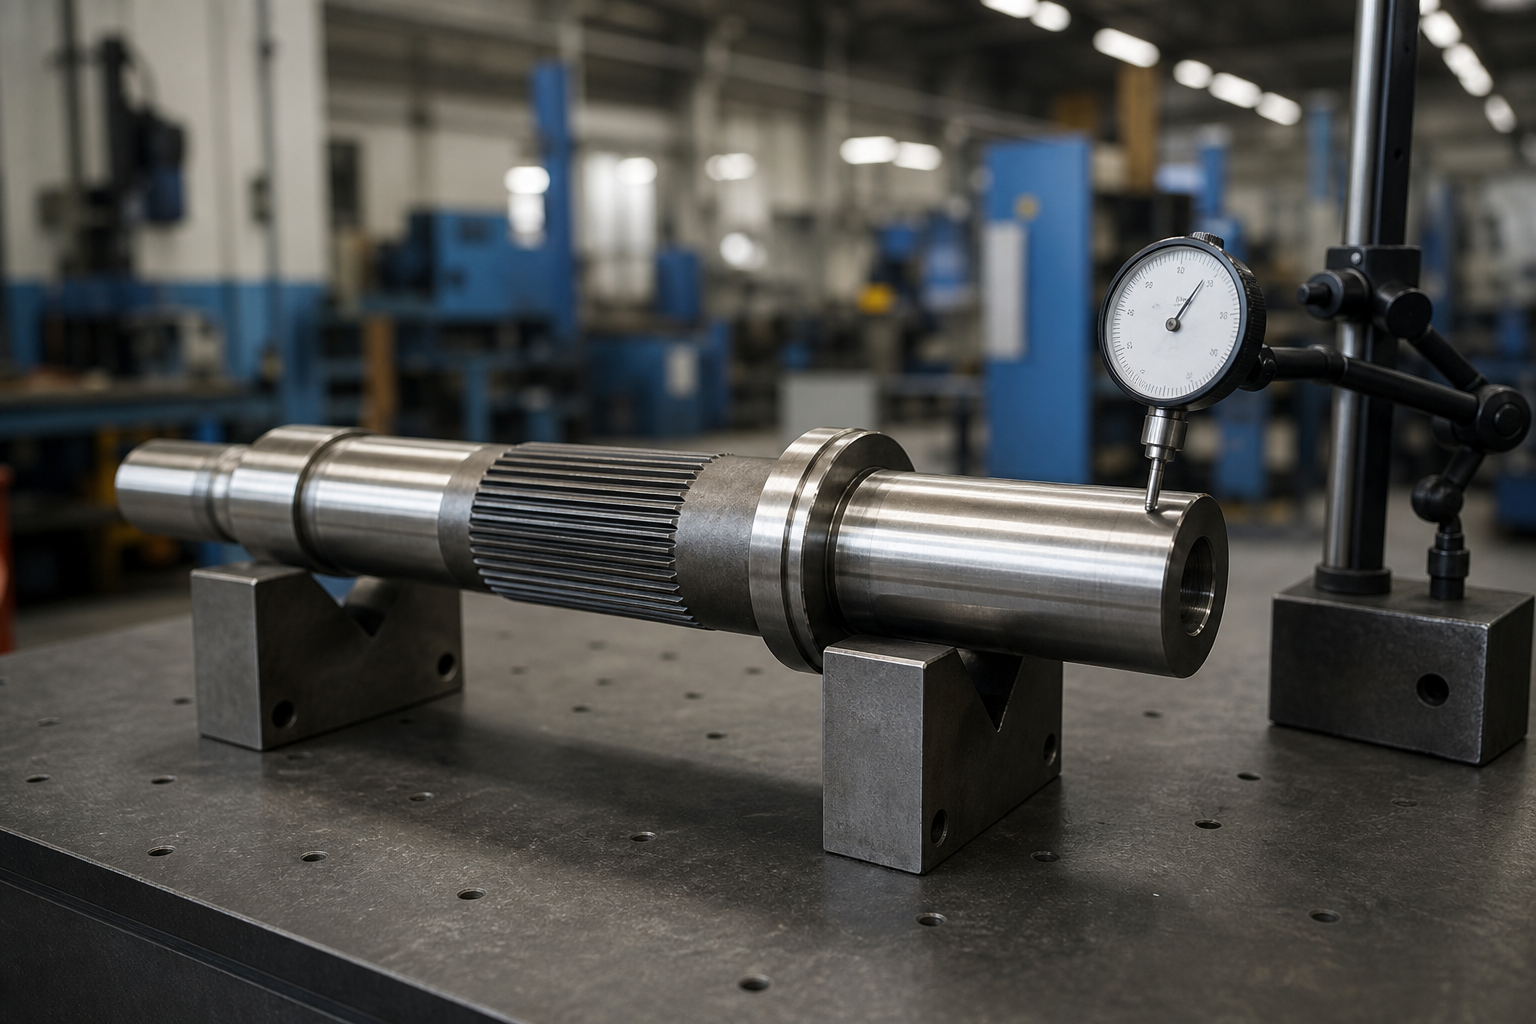
สร้างการวัดบนข้อมูลอ้างอิงที่สามารถป้องกันได้
ข้อผิดพลาดที่พบบ่อยที่สุดในการวัดเพลาแบบ splined คือการอ่านตัวบ่งชี้การหมุนโดยตรงบนปลายฟันและเรียกค่าความเบี่ยงเบนหนีศูนย์ของผลลัพธ์. วงกลมฟันถูกขัดจังหวะ, พื้นผิวที่รับรูปร่าง; การอ่านผสมข้อผิดพลาดของระดับเสียง, ข้อผิดพลาดตะกั่ว, ความเสียหายของฟันและตำแหน่งแกนจริงเป็นจำนวนเดียวที่ไม่มีความหมาย. ห่วงโซ่การวัดที่สามารถป้องกันได้จะใช้การอ้างอิงหนึ่งในสามรายการ:
- วารสารภาคพื้นดินและศูนย์: โดยที่รูปวาดกำหนดแกนจากวารสารแบริ่งหรือรูตรงกลาง, วัดที่นั่น, และตรวจสอบความสัมพันธ์ของเส้นโค้งเฉพาะในกรณีที่ต้องใช้การวาดเท่านั้น.
- เส้นผ่านศูนย์กลางเล็กหรือเส้นผ่านศูนย์กลางเกจเฉพาะ: วงกลมรากระหว่างฟันจะต่อเนื่องกันบนร่องหลายๆ เส้น และสามารถรับส่วนรองรับวีหรือปลายเซ็นเซอร์แคบได้; มีคุณสมบัติก่อน, เพราะเนื้อรากสามารถม้วนหรือผิดรูปแบบได้.
- ปลอกหลักหรือเกจวัดร่อง: สวมปลอกที่มีความแม่นยำเหนือร่องฟันและวัดเส้นผ่านศูนย์กลางภายนอกของกราวด์. สิ่งนี้จะเปลี่ยนฟันให้เป็นพื้นผิวที่ต่อเนื่องกัน, และลักษณะความพอดีของปลอกก็จะกลายเป็นการตรวจสอบการทำงานแบบเรียลไทม์. เครื่องหนีบตรงแบบร่องการผลิตใช้หลักการนี้ทุกประการ — อุปกรณ์หลักต่อร่องหรือส่วนร่องเพื่อแก้ไขเส้นผ่านศูนย์กลางของระยะพิทช์เพื่อการแก้ไขที่แม่นยำ.
เงื่อนไขการสนับสนุนมีความสำคัญพอๆ กับการเลือกเซ็นเซอร์. เพลาที่หย่อนคล้อยยาวระหว่างบล็อกวีบล็อกที่อยู่ห่างไกลจะรายงานการโค้งงอที่เปลี่ยนแปลงไปทุกครั้งที่มีการเคลื่อนไหวรองรับ. ตรึงตำแหน่งสนับสนุน, สัมพันธ์กับมาตรวัดของลูกค้า, และจำความตรงนั้นไว้, runout และ TIR ตอบคำถามที่แตกต่างกัน — ความแตกต่างระบุไว้ในบทความของเราที่ ความตรงของเพลาเทียบกับการหนีศูนย์เทียบกับ TIR.
แยกสามเงื่อนไขที่ดูเหมือนโค้งเดียว
| เงื่อนไข | มันแสดงให้เห็นอย่างไร | การตอบสนองที่ถูกต้อง |
|---|---|---|
| การโค้งงอของแกนโลก | ค่าความเบี้ยวที่อ่านได้เพิ่มขึ้นและลดลงอย่างต่อเนื่องตามเพลาในระนาบเดียว | กดยืดตรงจุดที่แมปไว้บนส่วนที่เรียบ |
| แรงบิดบิด | ยอมรับการหมดสมุดรายวันได้; ตะกั่วเส้นโค้ง, ข้อผิดพลาดของดัชนีหรือม้วนไม่อยู่ในเกณฑ์ที่ยอมรับได้; ดุมพอดีกับปลายด้านหนึ่ง | ไม่สามารถแก้ไขได้ด้วยการกด; จำหน่ายโดยการตัดเฉือนใหม่เมื่อมีสต็อกอนุญาต, หรือปฏิเสธ |
| ด้านข้างหรือรูปร่างเสียหาย | การอ่านค่าจะกระโดดเมื่อเซ็นเซอร์ข้ามโซนฟันซี่เดียว; ความพอดีของแขนเสื้อเป็นแบบท้องถิ่น, ไม่เหมือนกัน | ตรวจสอบสีข้าง; แทนที่, ตัดใหม่หรือผสมตามรูปวาด — อย่างอด้ามเพื่อซ่อน |
Twist สมควรได้รับการเน้นย้ำเนื่องจากมาจากการรับน้ำหนักที่เส้นโค้งได้รับการออกแบบมาเป็นอย่างดี. แรงบิดที่เกินพิกัดอัตราผลตอบแทนที่ผ่านมาจะหมุนปลายด้านหนึ่งของร่องฟันที่สัมพันธ์กับอีกด้านหนึ่ง; จากด้านนอกก้านยังดูตรงอยู่. การยืดผมจะส่งผ่านไปยังรายงานการหนีศูนย์ และชุดประกอบจะยังคงพันกันหรือสึกหรอ. หากชิ้นส่วนของคุณเห็นเหตุการณ์โอเวอร์โหลด, การตรวจสอบลีดและดัชนีอยู่ในรอบการตรวจสอบเดียวกันกับการหมดสภาพ.

กดจุดและรองรับ: กฎการไม่ติดต่อ
แรงแก้ไขบนปีกฟันเฟืองถือเป็นงานเศษเหล็ก. แม้แต่การกดเบาๆ ก็สามารถทำให้ยอดแบนหรือเลื่อนโลหะที่ด้านข้างได้, และการกวาดล้างหรือการรบกวนที่เกิดขึ้นจะปรากฏขึ้นหลายเดือนต่อมาว่าเป็นอาการหงุดหงิด, สึกหรอหรือดุมที่ไม่สามารถประกอบได้. แผนผังหน้าสัมผัสสำหรับเพลาแบบมีร่องจึงเข้มงวด:
- กดและรองรับบนพื้นเรียบหรือเส้นผ่านศูนย์กลางที่หมุนติดกับร่องเท่านั้น, ขนาดเพื่อให้แผ่นปะหน้าสัมผัสไม่หลุดจากไหล่และขอบซีล.
- เมื่อการวิ่งของเส้นโค้งยาวจนไม่มีโซนเรียบอยู่ใกล้จุดแก้ไข, ใช้เครื่องมือสอดเข้าที่เข้ากันซึ่งเชื่อมรากฟันโดยไม่ต้องบรรทุกสีข้าง — และตรวจสอบความถูกต้องบนชิ้นส่วนที่สังเวยก่อนการผลิต.
- ตำแหน่งรองรับสมมาตรรอบๆ จุดสูงสุดที่วัดได้ ดังนั้นจึงมีการออกแบบโมเมนต์การดัดงอ, ไม่ใช่เรื่องบังเอิญ; รักษาช่วงให้สั้นพอที่จะให้การแก้ไขเกิดขึ้นภายในเครื่อง.
- ป้องกันปลายเกลียว, การเจาะข้ามและร่องสลักที่มีระเบียบวินัยเดียวกันกับที่อธิบายไว้สำหรับเพลาชุบแข็งในคำแนะนำของเรา ยืดผมหลังการรักษาความร้อน.
ควบคุม Springback บนส่วนที่เรียว
เพลาแบบมีร่องยาวเป็นไปตามข้อกำหนด, ดังนั้นแกนจึงเคลื่อนที่ภายใต้แรงเล็กๆ และสปริงกลับไปเกือบไกล. วงจรการแก้ไขที่ยังเหลืออยู่จากการผลิตจะถือว่าทุกแท่นพิมพ์เป็นการทดลองพร้อมคำติชม:
- วัดแผนที่โค้งเต็มรูปแบบในการตั้งค่าเดียว.
- แก้ไขส่วนเบี่ยงเบนที่ใหญ่ที่สุดก่อน, ที่จุดสูงสุดที่แมปไว้, เดินทางมากเกินไปโดยสปริงแบ็คที่คาดการณ์ไว้.
- วัดใหม่ก่อนกดครั้งต่อไป; เพลาเรียวคู่อย่างแข็งแกร่ง, และการแก้ไขที่สถานีหนึ่งจะเปลี่ยนการอ่านค่าที่เพื่อนบ้านทั้งสอง.
- ทำงานตามจุดที่เหลือตามลำดับจากมากไปน้อย, ตรวจสอบสถานีก่อนหน้าอีกครั้งหลังจากผ่านแต่ละครั้ง.
- ยอมรับเฉพาะเมื่อทุกสถานีและการตรวจสอบความพอดีของฟังก์ชันผ่านการจับยึดเดียวกันเท่านั้น.
ทำนายการเดินทางเกิน, พฤติกรรมการมีเพศสัมพันธ์และลายเซ็นความล้มเหลวแบบคลาสสิกของอันเดอร์- และการแก้ไขมากเกินไปจะได้รับการปฏิบัติในบทความของเราที่ การชดเชยสปริงกลับของการยืดเพลา. เซลล์อัตโนมัติเรียกใช้ลูปนี้แบบปิด; ภาพรวมของเราของ การยืดเพลาอัตโนมัติทำงานอย่างไร แสดงสถาปัตยกรรมเครื่องที่อยู่ด้านหลัง.

รู้ว่าเหตุใดเพลาจึงงอตั้งแต่แรก
การยืดให้ตรงจะส่งกลับรูปทรงเรขาคณิต; มันไม่ได้ลบสาเหตุ. เพลาร่องฟันมาถึงแท่นพิมพ์ด้วยเหตุผลสั้นๆ ที่สามารถทำซ้ำได้, และแต่ละคนก็เปลี่ยนแปลงสิ่งที่ควรค่าแก่การแก้ไข:
| สาเหตุที่แท้จริง | หลักฐานทั่วไป | ความหมายสำหรับการยืดผม |
|---|---|---|
| การบิดเบือนการรักษาความร้อน | การโค้งงอแบบหลายจุดหลังการเหนี่ยวนำหรือผ่านการชุบแข็ง; การทำซ้ำข้ามแบทช์ | กรณีการผลิตหลัก; แก้ไขในหน้าต่างก่อนเสร็จสิ้นการตัดเฉือน |
| การลดความเครียดของเครื่องจักร | คันธนูแบบก้าวหน้าหลังจากการกลึงหนักหรือการกัดด้านใดด้านหนึ่ง | ถูกต้อง, จากนั้นตรวจสอบความเสถียรหลังจากช่วงบรรเทาความเครียดหรือการทำงานครั้งต่อไป |
| การจัดการและผลกระทบต่อความเสียหาย | หงิกงอในท้องถิ่น, ค้อนหรือรอยหล่นใกล้สถานีหนึ่ง | โค้งท้องถิ่นที่คมชัดมีความเครียด; ประเมินรัศมีความโค้งก่อนกด |
| การทำงานเกินพิกัด | บิดแบบมีหรือไม่มีการโค้งงอ; เครื่องหมายพยานบนสีข้างดุมล้อ | การแก้ไขรูปทรงไม่สามารถคืนความแข็งแรงของครากได้หลังจากเหตุการณ์แรงบิด |
| ความไม่สอดคล้องกันในการให้บริการ | การสึกหรอด้านข้างมีความเข้มข้นที่ด้านใดด้านหนึ่ง, การกัดกร่อนที่ส่วนต่อประสานของฮับ | พื้นผิวที่สึกหรอหมายถึงเพลาเป็นส่วนที่สึกหรอ, ไม่ใช่ผู้สมัครยืดผม |
แนวทางปฏิบัติในการป้องกันความล้มเหลวในอุตสาหกรรมร่องฟันทำให้การวางแนวไม่ตรงอย่างสม่ำเสมอ, การโอเวอร์โหลดและการจัดการความเสียหายที่ด้านบนของรายการสาเหตุ — ซึ่งเป็นเหตุผลว่าทำไมข้อเสนอการปรับให้ตรงจึงควรถามถึงประวัติความล้มเหลวและกระบวนการต้นทางก่อนที่จะเสนอราคารอบการแก้ไข. เพลาที่โค้งงอในลักษณะเดียวกันในทุกชุดคือปัญหาในกระบวนการที่ต้องมีการยึดให้ตรง; เพลาที่มาถึงบิดเบี้ยว, อาการหงุดหงิดหรือหงิกงอเป็นปัญหาด้านนิสัยเมื่อสวมชุดยืดผม.
การทดสอบตัวอย่างก่อนการเปิดตัวการผลิต
เพราะความเสียหายด้านข้างไม่สามารถย้อนกลับได้, กระบวนการเพลาแบบเพลาได้รับการตรวจสอบความถูกต้องกับตัวอย่าง, ไม่เคยอยู่ในชุดการผลิตครั้งแรก. ชุดคุณสมบัติขั้นต่ำประกอบด้วย:
- วัดส่วนที่เป็นตัวแทนอย่างน้อยห้าส่วนก่อนและหลังการแก้ไข, ที่สถานีวาดภาพทุกแห่ง, ในสภาวะรองรับที่เยือกแข็ง.
- การตรวจสอบความพอดีด้วยเกจวัดการผลิตหรือปลอกหลักในทุกตัวอย่าง, ก่อนและหลังการแถลงข่าวครั้งสุดท้าย.
- การตรวจสอบด้านข้าง - ด้วยภาพหรือแสง - เพื่อพิสูจน์กฎการไม่สัมผัสที่จัดขึ้นภายใต้ตำแหน่งเครื่องมือจริง.
- บันทึกค่าการสปริงกลับต่อจุดกด, ซึ่งเป็นผู้ปลูกฝังแบบจำลองการชดเชยสำหรับการผลิต.
- บันทึกการยอมรับที่ลงนามโดยเทียบกับเกณฑ์ความคลาดเคลื่อนในการวาดภาพ, รวมถึงตะกั่วและดัชนีตามที่ระบุไว้.
การยอมรับจะต้องรวมถึงความพอดี, ไม่ใช่แค่หน้าปัดเท่านั้น
| องค์ประกอบการยอมรับ | สิ่งที่ต้องระบุ |
|---|---|
| วิ่งหนี / TIR ที่สถานีที่กำหนด | ต่อสถานี, ในเงื่อนไขการสนับสนุนที่ระบุไว้, อ้างอิงถึงวารสารหรือแขนเสื้อต้นแบบที่มีคุณสมบัติเหมาะสม |
| ความพอดีที่ลงตัวกับการใช้งาน | ไป / ไม่ต้องไปวัด, การตรวจสอบแรงบิดของปลอกหลัก, หรือระบุระยะห่างด้านข้างหลังการแก้ไข |
| ตะกั่ว, ดัชนีและม้วน | ตรวจสอบตำแหน่งที่ต้องการรูปวาด; การบิดเป็นลักษณะเฉพาะที่แยกจากการโค้งงอ |
| สภาพข้าง | ไม่มีน้ำเกลือ, ยอดแบน, กระบะข้างหรือรอยใหม่จากการใช้เครื่องมือ |
| ความสมบูรณ์ของพื้นผิวหลังจากการชุบแข็ง | การตรวจสอบรอยร้าวตรงบริเวณที่ชิ้นส่วนแข็งตัวและวิกฤตต่อความล้า |
| สต๊อกเครื่องจักรคงเหลือ | การตรวจสอบว่าการแก้ไขเหลือเผื่อไว้สำหรับการเจียรขั้นสุดท้ายหรือการตกแต่งร่องฟันเฟือง |
คำถามที่พบบ่อย
คุณสามารถกดบนร่องโดยตรงได้หรือไม่?
เลขที่. การกดฟันโดยตรงบนฟันอาจเสี่ยงต่อความเสียหายที่สีข้างและหงอน ซึ่งการยืดผมไม่สามารถซ่อมแซมได้. แรงแก้ไขจะขึ้นอยู่กับเส้นผ่านศูนย์กลางเรียบที่อยู่ติดกับร่องฟันเฟือง, หรือผ่านเครื่องมือเชื่อมต่อที่ผ่านการตรวจสอบแล้วซึ่งจะโหลดเฉพาะเส้นผ่านศูนย์กลางรูตเท่านั้น.
คุณจะวัดความ Runout บนส่วนที่เป็นเส้นโค้งได้อย่างไร?
ใช้บันทึกประจำวันในที่ที่ภาพวาดอนุญาต, เส้นผ่านศูนย์กลางรองที่ต่อเนื่องและผ่านการรับรอง, หรือปลอกหลักที่มีความแม่นยำเลื่อนไปบนฟันเพื่อให้เซ็นเซอร์อ่านพื้นผิวต่อเนื่องของกราวด์. การอ่านตัวบ่งชี้บนปลายฟันจะผสมรูปทรงของฟันกับข้อผิดพลาดของแกน และให้แผนผังการโค้งงอที่ผิดพลาด.
เพลาแบบเฟืองของฉันตั้งตรงแต่ดุมจะพันกัน. ทำไม?
สาเหตุที่เป็นไปได้คือการบิด, ความเสียหายด้านข้าง, หรือข้อผิดพลาดของลีด/ดัชนี — ทั้งหมดนี้มองไม่เห็นในการตรวจสอบการวิ่งออกของเจอร์นัล. วัดเส้นนำและดัชนีของเส้นโค้ง, ตรวจสอบสีข้างว่ามีรอยช้ำหรือรอยช้ำหรือไม่, และทดสอบความพอดีด้วยโกเกจหรือมาสเตอร์สลีฟก่อนและหลังการแก้ไขใดๆ.
เป็นเพลาสไปลน์ที่วัดและยืดให้ตรงเหมือนเพลามอเตอร์?
ลูปเครื่องจักรเป็นลำดับการวัด–กด–การวัดซ้ำเดียวกันกับที่ใช้สำหรับ โซลูชันการยืดเพลามอเตอร์อัตโนมัติ, แต่กฎการอ้างอิงและการติดต่อแตกต่างกัน: ร่องฟันจะเพิ่มพื้นผิวที่ถูกขัดจังหวะสำหรับการวัด, โซนป้องกันสำหรับการใช้เครื่องมือ, และการตรวจสอบความพอดีตามหน้าที่ซึ่งเพลาธรรมดาไม่ต้องการ.
สามารถแก้ไขการโค้งงอของเพลาแบบมีร่องได้มากน้อยเพียงใด?
ช่วงที่สามารถใช้งานได้ขึ้นอยู่กับอัตราส่วนความยาวต่อเส้นผ่านศูนย์กลาง, สภาพวัสดุและตำแหน่งที่โซนการแก้ไขเรียบสัมพันธ์กับการเบี่ยงเบน. เพลาเรียวสามารถทนต่อการแก้ไขเชิงมุมขนาดใหญ่โดยหลักการ แต่เชื่อมต่อกันอย่างแน่นหนาระหว่างสถานีต่างๆ; เพลาสั้นชุบแข็งทนต่อการโก่งตัวเพียงเล็กน้อยต่อการผ่าน. จำนวนที่สำคัญจะถูกกำหนดไว้ตามตระกูลชิ้นส่วนในระหว่างการทดสอบตัวอย่าง, ไม่ได้อ่านจากตารางทั่วไป.
สร้างโซลูชันจาก Fit, ไม่ใช่ไดอัล
เพลาร่องจะได้รับการยอมรับเมื่อดุมหรือปลอกประกบประกอบและส่งแรงบิดตามที่ออกแบบไว้. การยืดผมให้ผลลัพธ์นั้น: วัดจากวารสารหรือผู้เชี่ยวชาญที่มีคุณสมบัติเหมาะสม, เก็บทุกการกดดันและการสนับสนุนออกจากสีข้าง, ถือว่าการบิดเป็นลักษณะเฉพาะที่แยกจากกันและไม่สามารถกดได้, และปิดลูปด้วยการตรวจสอบความพอดีของฟังก์ชัน. หยุดการตัดสินใจทั้งสี่นั้น, และการแก้ไขเองก็กลายมาเป็นวิศวกรรมประจำ.
เพื่อเปลี่ยนแนวทางเพลาร่องนี้ให้เป็นการตัดสินใจซื้อ, เริ่มต้นด้วย คำแนะนำการเลือกเครื่องหนีบผม และทดสอบแรงกดตัวเลขด้วย รูปภาพงบประมาณสำหรับเครื่องยืดผม.