
Zakończyliśmy przykładowe badania dla klienta z Korei Południowej: stopniowane wiertła medyczne mocowane do a 0.05 wymagania dotyczące prostoliniowości mm. Artykuł ten stanowi zapis inżynieryjny tej próby – czego wymagał przedmiot obrabiany, które decyzje przyniosły skutek, i w jaki sposób numer został zweryfikowany.
Wyzwanie przedstawione przez Medical Bits
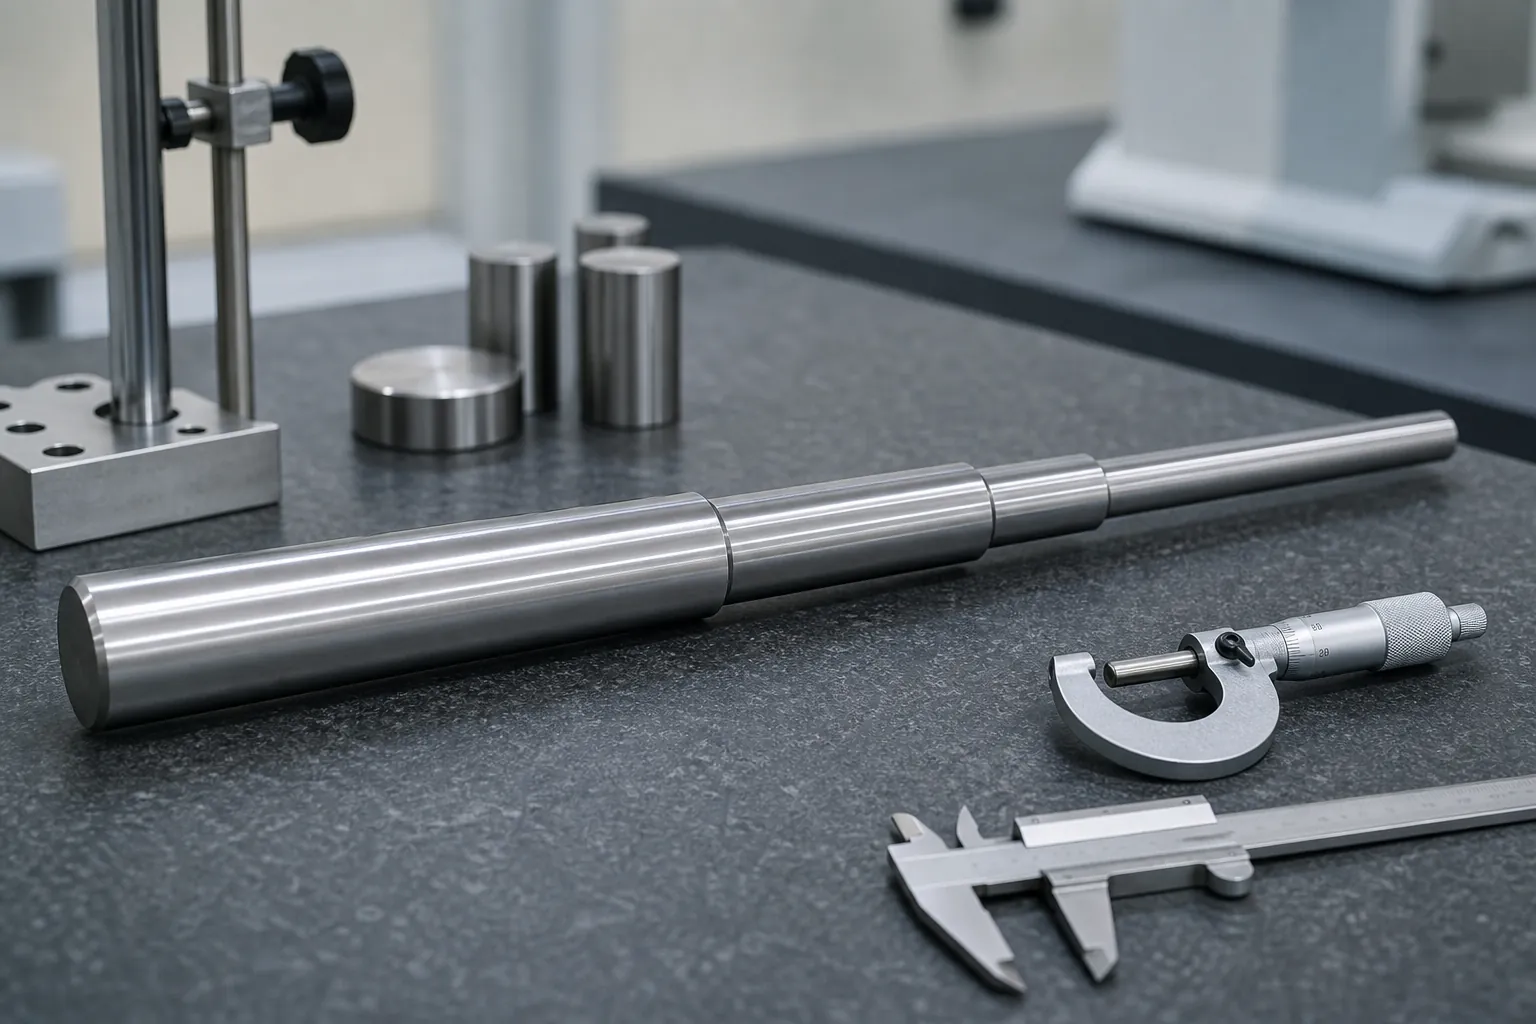
Projekt obejmował produkcję specjalistycznych bitów medycznych. Komponenty te miały unikalny zestaw specyfikacji, który stanowił znaczne wyzwanie dla naszych zespołów maszynowych i technicznych. Wymiary obrabianego przedmiotu były dokładne 7.9*230, i miał średnicę pręta zwężającą się od 7.9 – 6.9 – 5.9, z 3 wyraźne stopnie na całej długości. Tak skomplikowane i precyzyjne wymagania wymagały najwyższego poziomu dokładności i precyzji w naszych procesach produkcyjnych.
Produkcja komponentów medycznych nie jest łatwym zadaniem. Wszelkie odstępstwa od wymaganych specyfikacji mogą potencjalnie mieć poważne konsekwencje, szczególnie w branży medycznej, gdzie bezpieczeństwo i niezawodność są najważniejsze. Nasz zespół miał się dobrze – świadomy wagi stojącego przed nim zadania. Wiedzieliśmy, że musimy dołożyć wszelkich starań, aby produkt końcowy spełniał rygorystyczne standardy jakościowe klienta.
Przegląd inżynieryjny: Dlaczego stopniowane wiertło medyczne jest trudne do wyprostowania
Czytając ten projekt raczej jako inżynierowie niż gawędziarze, specyfikacja przedmiotu obrabianego wyjaśnia trudności, jakie się z nim wiążą. A 230 długość mm przechodząca przez trzy średnice to nie jeden smukły pręt, ale trzy smukłe pręty połączone szeregowo, każdy o innej sztywności. Siła korekcyjna przyłożona na jednej średnicy powoduje różne ugięcie na jednostkę siły w każdym kroku, szczyt zagięcia ma tendencję do umiejscowienia się w pobliżu przejść sztywności, a nie w połowie długości, a każdy pomiar, który traktuje część jako jednolity wał, błędnie odczytuje geometrię, którą ma kontrolować. Wracając do problemu sekcji, Akceptacja narzędzi medycznych jest bezlitosna: o godz 0.05 wymagania dotyczące prostoliniowości mm, sama metoda pomiaru staje się uczestnikiem pierwszego rzędu, a funkcja części — narzędzie tnące obracające się w przewidywalny sposób — pozostawia niewiele miejsca na ślady lub szczątkowe zniekształcenia, które nieostrożna metoda korekcji zamieniłaby na geometrię.
Wybór układu odniesienia decyduje o projekcie przed pierwszym naciśnięciem
Na stopniowanym wale, które cechy definiują punkt odniesienia do pomiaru, nie jest szczegółem — jest to projekt. Centrowanie na środkowych otworach końcowych odnosi się do osi, wokół której część będzie się obracać podczas pracy; odniesienie do największej wykończonej średnicy powoduje, że największa sekcja jest kotwicą i odczytuje mniejsze stopnie względem niej; odniesienie do funkcjonalnej strefy bocznej lub rowka odpowiada bezpośrednio potrzebom narzędzia, ale wymaga pomiaru uwzględniającego cechy. Każdy wybór daje różne liczby w tej samej części, dlatego należy to uzgodnić z klientem przed próbami, nie wykryte przy odbiorze. Ramy dokładnie tej decyzji – obejmujące kontrole ponownego założenia, które dowodzą, że dane są realizowane w sposób powtarzalny – są określone dla stopniowany wybór punktu odniesienia pomiaru wału. Do przykładowego testu, który następnie sprawdza poprawność trasy korekcji w oparciu o te dane, dowody rządzą badanie próbki prostowania i akceptacja stosuje się bez zmian do narzędzi medycznych.
Przejścia krokowe zasługują na własny szacunek w planie korekcyjnym. Zmiana przekroju koncentruje nacisk na barku, dlatego planowane są skoki korekcyjne, aby uniknąć obciążania występu podczas zginania, gdy istnieje alternatywne położenie prasy, a powierzchnie boczne narzędzia tnącego są traktowane jako strefy chronione w tej samej dziedzinie, którą opisano wiertarka lufowa i prostowanie wierteł do głębokich otworów — najbliższy przemysłowy kuzyn tej rodziny detali.
Jak przeprowadzono rozprawę
Prace próbne skupiały się na dwóch rzeczach: plan naprawczy dla A 0.05 tolerancja mm, i inspekcja pomiędzy etapami. Stanowiska wsparcia, punkty nacisku i ustawienia skoku zostały ustalone i zapisane przed pierwszą korektą, ponieważ tolerancja nie pozostawiała miejsca na improwizowane pociągnięcia. Inspekcje pośrednie po każdym etapie wykryły odchylenia, gdy jeszcze można je było skorygować, zamiast sprawdzać wady później.
Wynik: 0.05 mm zgodnie z wymaganiami
Prostoliniowość przedmiotu obrabianego po prostowanie osiągnięty 0.05 mm, na znak wymagań klienta. Sposób pomiaru tej liczby udokumentowano w poniższej sekcji dotyczącej weryfikacji.
Klient wyraził zadowolenie z efektów i zainteresowanie przyszłą współpracą. Lekcje inżynierii, które można przenieść, podsumowano w ostatniej części tego artykułu.
Patrząc w przyszłość
Ten przypadek dotyczy jednej partii próbnej z jednej rodziny detali; powyższe sekcje opisują, co zostało zmierzone i co dało wynik. Następny projekt rozpoczyna się od rysunku i objaśnienia tolerancji, nie z tej narracji.
Jak taki wynik jest raczej weryfikowany niż deklarowany
Wynik prostoliniowości na 0.05 poziom mm jest wspólną właściwością części i układu pomiarowego, więc łańcuch weryfikacji sprawia, że liczba ma znaczenie. Łańcuch obsługujący żądanie tej klasy działa: uzgodniony warunek odniesienia i wsparcia, zapisane w instrukcji inspekcji; sprawdzian, którego powtarzalność w tej rodzinie części została wykazana — ponieważ przy wąskich tolerancjach rozrzut własny miernika stanowi widoczny ułamek wartości granicznej, dyscyplina miernik R&R do prostowania linii nie jest opcjonalne; pomiar stanu zwolnionego po całkowitym usunięciu siły korekcyjnej, za praktyka załadowana i uwolniona; i korelację z własną metodą referencyjną klienta na dopasowanych częściach, więc obie strony przesyłki czytają tę samą część w ten sam sposób. W ramach tego łańcucha, wynikiem jest zgodność wewnętrznego odczytu dostawcy ze wskaźnikiem akceptacji klienta – indywidualny numer na każdym instrumencie ma jedynie charakter tymczasowy.
Co przenosi się z tej skrzynki na inne przedmioty obrabiane
Konkretny przedmiot należy do jednego klienta, ale wzór inżynieryjny powtarza się w rodzinach. Pierwszy: na schodkowych lub zwężających się smukłych częściach, zbuduj plan korekcji wokół mapy sztywności, nie jest to najgorsza lektura. Drugi: ustal definicję punktu odniesienia z klientem przed jakimkolwiek próbnym skokiem, i udowodnić jego powtarzalność poprzez kontrolę ponownego osadzania. Trzeci: traktować powierzchnie funkcjonalne — flety, krawędzie tnące, strefy wykończeniowe – jako strefy chronione z wyraźnie określonymi zasadami kontaktu, w dyscyplinie, z którą się dzielisz stopniowe prostowanie wierteł medycznych I zastosowania wierteł medycznych o małej średnicy. Czwarty: niech dowód odbioru – pomiar stanu uwolnionego na uzgodnionym mierniku, z wcześniej określonymi limitami przeróbek i dyspozycjami — bądź arbitrem, a nie optymizm hali produkcyjnej. Części przestrzegające tych czterech zasad zbiegają się w mniejszej liczbie pociągnięć i przetrwają audyt; części, które je pomijają, pochłaniają budżety na przeróbki, ucząc się ponownie tych samych lekcji.
Często zadawane pytania
Dlaczego wały schodkowe wyginają się w pobliżu przejść średnicowych??
Ponieważ sztywność zmienia się gwałtownie na każdym ramieniu. Stres związany z obsługą, obróbka cieplna i obróbka wstępna koncentruje się w miejscu zmiany przekroju, a przejście działa jak zawias pod dowolnym późniejszym obciążeniem. Dlatego plany korekcji dla części schodkowych wyraźnie odwzorowują występy i umieszczają punkty nacisku z widokiem na mapę sztywności, zamiast zakładać jednolity pręt.
Jest 0.05 mm prostoliniowość ograniczona przez maszynę lub pomiar?
Na tym poziomie, w rozmowie zwykle dominuje zarówno materia, jak i pomiar. Powtarzalność własna miernika stanowi widoczny ułamek tolerancji, więc podstawa, Przed interpretacją jakichkolwiek wyników korekcji należy wykazać stan podparcia i możliwości miernika. Właśnie dlatego projekty o wąskiej tolerancji obciążają prace pomiarowe.
Czy strefy rowków mogą służyć jako punkty kontaktowe podczas korekcji??
Generalnie nie. Rowki i krawędzie tnące są powierzchniami funkcjonalnymi, kontakt z nimi grozi uszkodzeniem krawędzi, którego nie uzasadnia żaden wzrost prostoliniowości. Prawidłowa praktyka umieszcza podpory i kontakt dociskowy na gładkim trzonie lub uzgodnionych strefach niefunkcjonalnych, z geometrią narzędzia rozkładającą obciążenie — dyscyplina w strefie kontaktu wspólna dla wszystkich zastosowań związanych z prostowaniem narzędzi.
Jeśli jest to Twoja pierwsza linia do prostowania wierteł, przeczytaj przewodnik po wyborze prostownicy Pierwszy, następnie porównaj swój budżet z lista kontrolna testów akceptacyjnych dla nowej maszyny.