
Rozwiązania rur wiertarki naftowej
Rura wiertnicza jest podstawowym wyposażeniem do wierceń naftowych, a jego prostoliniowość i współosiowość bezpośrednio wpływają na wydajność i bezpieczeństwo wiercenia. Nasze rozwiązanie do prostowania wykorzystuje wielkoskalowy inteligentny sprzęt do prostowania wyposażony w precyzyjny laserowy system pomiarowy, aby zapewnić, że dokładność prostowania i współosiowość wszelkiego rodzaju rur wiertniczych spełniają wymagania norm API, co znacznie poprawia żywotność narzędzi wiertniczych i wydajność wiercenia.
Zastosowanie rury wiertniczej

Standardowa rura wiertnicza
Standardowa rura wiertnicza jest najczęściej używanym narzędziem wiertniczym podczas wierceń naftowych i musi zapewniać doskonałą współosiowość i prostolinijność, aby poprawić wydajność wiercenia.
Aplikacja:
- Standardowa rura wiertnicza API
- Pręt wiertniczy do studni głębinowych
- Kierunkowy słup wiertniczy
- Poziomy słup wiertniczy
Parametry techniczne:
- Współosiowość: ≤0,08 mm/m
- Prostota: ≤0,2 mm/m
- Okrągłość: ≤0,1 mm
- Wydajność produkcji: 15-20 szt./godz
Specjalna rura wiertnicza
Specjalne rury wiertnicze są stosowane w specjalnych warunkach geologicznych i złożonych środowiskach pracy, które wymagają wyższych właściwości materiału i precyzji obróbki.
Aplikacja:
- wiercenie bardzo głębokich studni
- Studnia O zawierająca siarkę
- Wiercenie studni pod wysokim ciśnieniem
- Wiercenie w twardej podłodze
Parametry techniczne:
- Współosiowość: ≤0,05 mm/m
- Prostota: ≤0,15 mm/m
- Okrągłość: ≤0,1 mm
- Wydajność produkcji: 10-15 szt./godz

Gięcie złączy narzędziowych i prostowanie całych rur
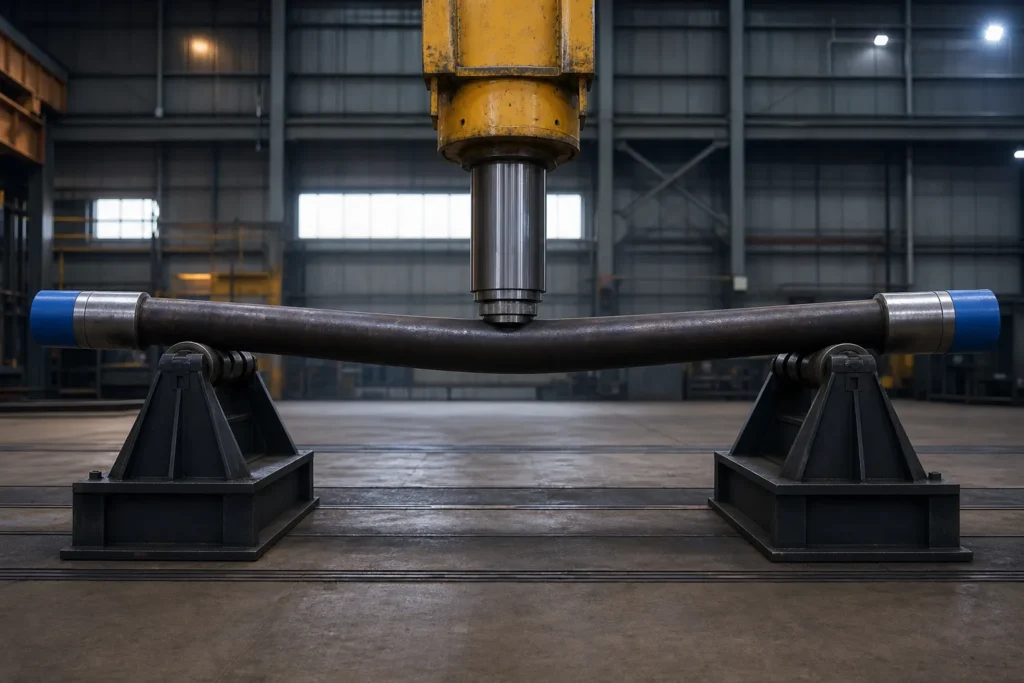
Połączenia narzędzi na każdym końcu rury wiertniczej są zgrzewane tarciowo, grubościenne kute sekcje niosące połączenia API - najsztywniejsza część już sztywnego zespołu. W praktyce prawie nigdy nie zginają się samotnie: w przypadku bicia lub wygięcia znaczników kontrolnych na złączu narzędzia, rzeczywista krzywizna zwykle występuje w korpusie rury w pobliżu przejścia spawanego lub na styku korpusu ze złączem, i korektę przeprowadza się na całej rurze z zamontowanymi złączami. Prostowanie złącza narzędzia w sensie warsztatowym oznacza zatem prostowanie całej rury, mierzone w stawach.
Ten punkt pomiarowy ma znaczenie. Na połączeniu akceptowana jest wyprostowana rura wiertnicza: bicie pomiędzy osią gwintu złącza a osią korpusu rury jest tym, co przebiega w strunie, zatem punktem odniesienia kontroli jest złącze, nawet gdy prasa działa na korpus oddalony o kilka metrów. Droga korekcji jest zgodna z logiką „naciśnij kontra przewrót” wyjaśnioną w naszym artykule prostowanie na prasie vs prostowanie na walcach porównanie, z osłonami gwintów zainstalowanymi przed kontaktem i odstępami podpór ustawionymi na podstawie zmierzonej mapy zagięć, a nie nawyków dotyczących długości rur.
Sekwencja to druga połowa historii. Wykonawcy inspekcji pól naftowych opisują przepływy regeneracyjne, w których prostowanie ma pierwszeństwo, przed czyszczeniem i późniejszą grubość ścianki, badania dryfów i pęknięć — geometria musi zostać przywrócona, zanim inspekcje przyniosą znaczące wyniki (zgłoszone opisy sekwencji serwisowych od dostawców regeneracji rur wiertniczych). Dla cięższych członków BHA pod rurą, logika korekcji nasila się w klasie siły: zobacz nasze prostowanie kołnierza wiertła I prostowanie rur wiertniczych o dużej masie strony dla rodzin stref przejściowych i kołnierzy.
Dwie praktyczne zasady pozwalają uniknąć kłopotów podczas prostowania połączeń narzędzi. Pierwszy, przede wszystkim chroń połączenia: osłony gwintów pozostają włączone podczas pomiaru i prasowania, i żadnego wsparcia, wałek lub zacisk zawsze spoczywa na ramieniu, gwint lub czoło uszczelnienia z obrotowym kołnierzem — połączenie jest najbardziej wartościową i najmniej naprawialną cechą rury. Drugi, traktować strefę zgrzeiny tarciowej jako odrębny element kontroli: zagięcie skupione w pobliżu spoiny powinno spowodować kontrolę pęknięć w obszarze przejściowym przed jakimkolwiek cyklem prasowania, ponieważ strefa ta przenosi zarówno naprężenia szczątkowe spoiny, jak i zmianę przekroju, która koncentruje się na zginaniu eksploatacyjnym. Rura, która przeszła kontrolę prostości, ale ma uszkodzone połączenie lub niesprawdzoną anomalię spoiny, nie została naprawiona — tylko trudniej było ją odrzucić.
Skręcona rura nie jest rurą wygiętą – ocena dotycząca skrętu
W rurze wiertniczej kumulują się dwa różne rodzaje uszkodzeń geometrycznych, i tylko jeden z nich należy do prasy. A schylać się to odchylenie w jednej płaszczyźnie — tuba czyta prosto z dwóch prostopadłych punktów widzenia i zakrzywiona z pozostałych. A twist to trwałe przemieszczenie kątowe wokół własnej osi rury: wykreślić linię wzdłużną wzdłuż skręconego złącza, a linia obraca się podczas przemieszczania się - jeden przekrój poprzeczny trwale obrócił się w stosunku do sąsiadów. Rozróżnienie to ma znaczenie, ponieważ te dwa warunki wynikają z różnych wydarzeń i powodują różne szkody.
Trwały skręt jest zwykle zapisem wypadku: wydarzenia typu twist-off, gdzie zmagazynowana w strunie energia skręcania uwalnia się przy przecinaniu i nawija rurę poza granicę plastyczności, plus cofanie się przy zakleszczonych rurach i stały moment obrotowy podczas pracy kierunkowej. Do czasu, gdy skręt będzie widoczny, dotknięta długość została już obciążona powyżej granicy plastyczności przy skręcaniu – fakt metalurgiczny, to nie jest problem z geometrią: żaden cykl prasowania go nie rozwija, a obrócenie sekcji z powrotem na zimno spowodowałoby dodanie drugiego plastikowego odcinka na pierwszym.
Dlatego właśnie należy prostować prasą, jako proces, odmawia pracy. Prasa prostująca nakłada kontrolowane gięcie w jednej płaszczyźnie; zamiast tego korekta skręcenia wymagałaby kontrolowanego momentu obrotowego wokół osi na całej skręconej długości – inna maszyna i tryb ładowania – podczas gdy historia plastyczności, która spowodowała skręcenie, tak czy inaczej pozostaje w stali. Wyrok, który ma zastosowanie, zostaje uchylony:
- Najpierw określ ilość skrętu. Przed podjęciem decyzji zaznacz lub zmierz odniesienie kątowe wzdłuż złącza – ile stopni na jakiej długości, ta sama dyscyplina, która opiera się na pierwszym pomiarze, która reguluje zginanie.
- Traktuj widoczny trwały skręt jako materialną flagę. Oznacza długość, która ustąpiła już po uruchomieniu – jest to warunek do oceny przez normę inspekcji, nie jest to kształt do poprawienia.
- Sprawdź konkretnie połączenia. Połączenie, które uległo skręceniu, koncentruje konsekwencje na obrotowych połączeniach barkowych, gdzie odniesienie do makijażu i uszczelnienie ramion są zagrożone niezależnie od korpusu — uszkodzenia prowadzące do podjęcia decyzji o ponownej obróbce lub wymianie, nie dla prasy.
- Przekaż werdykt do standardu inspekcji. Czy połączenie skręcone jest degradowane, o ograniczeniu lub potępieniu decyduje obowiązująca praktyka inspekcji elementów trzonu wiertnicy – ramy określone w naszym dokumencie Przegląd standardów prostoty API – nie w sklepie.
Praktyczne konsekwencje dla przepływu regeneracyjnego: twist jest sprawdzany podczas kontroli przychodzącej, zanim wspólne spotkanie zostanie zaplanowane na czas prasowy. To sekwencjonowanie — klasyfikacja, wtedy poprawiaj tylko to, co klasyfikacja uwalnia — jest zasadą organizującą naszą przebieg procesu regeneracji rur wiertniczych artykuł. Sklep, który odkrył skręt po wyprostowaniu, zmarnował czas prasowy na połączenie, które nigdy nie było kandydatem.
Jeden przypadek graniczny zasługuje na uczciwość: połączenie może przenosić zarówno zagięcie, jak i łagodne skręcenie resztkowe, a samo zagięcie można zgodnie z prawem skorygować. Poprawiaj tylko to, co definiuje pomiar — korektę zgięcia płaszczyzna po płaszczyźnie do punktu odniesienia osi połączenia, z udokumentowanym zwrotem akcji i skierowanym do decyzji w sprawie inspekcji – nigdy “ulepszony” poprzez mocniejsze naciśnięcie w płaszczyźnie ukośnej.
Oś gwintu RSC jest punktem odniesienia prostoliniowości
Zapytaj, gdzie mierzona jest prostoliniowość złącza rury wiertniczej, a najczęstsza jest zła odpowiedź: zewnętrzną powierzchnię rury. Linia kredowa wzdłuż średnicy zewnętrznej może być odczytana prosto, podczas gdy złącze nadal kończy się w sznurku, a połączenie z widocznym wygięciem korpusu może działać prawidłowo — ponieważ osią funkcjonalną rury nie jest jej pokrycie. Jest to oś wyznaczona przez obrotowe połączenia kołnierzowe na obu końcach. Oś gwintu RSC to punkt odniesienia, wokół którego struna faktycznie się obraca, i każdy pomiar prostowania, który ma znaczenie, jest brany pod uwagę.
Rozumowanie jest mechaniczne. W służbie, Położenie złącza w przewodzie wiertniczym jest całkowicie określone przez jego dwa połączenia: siedzisko na ramionach, wątki się łączą, a oś kolejnego złącza stanowi kontynuację osi połączenia, nie z OD w środkowej części ciała. Co doświadcza platforma “krzywa rura” jest mimośrodem między osiami połączeń a rurą między nimi. Przejście prostujące ciało, oceniane na podstawie linii powierzchni, może pozostawić tę ekscentryczność nietkniętą – tuba wygląda lepiej, a struna wibruje dokładnie tak jak wcześniej.
Praktyka pomiarowa opiera się na danych:
- Symuluj oś gwintu na obu końcach. Trzpienie mocowane na gwint, Trzpienie rozprężne lub precyzyjne centrowanie w otworze przyłączeniowym zastępują oś wyznaczaną przez gwint, a bicie jest odczytywane z korpusu rury względem symulowanej osi.
- Lub odwróć odniesienie. Z połączeniem opartym na powierzchniach odniesienia połączenia, bicie korpusu mierzone jest bezpośrednio wzdłuż rury — geometria podpór zastępuje trzpienie, gdy nie są one dostępne, za pewną cenę w rygorze konfiguracji.
- Czytaj na określonych stacjach, nie w najgorzej wyglądającym miejscu. Profil bicia wzdłuż nadwozia — logika wielopunktowa opisana w naszym wielopunktowy pomiar wału artykuł — oto co się zmienia “wygląda prosto” na liczbę, którą może zawierać certyfikat.
W świecie kontroli połączeń istnieje już dojrzały ekosystem sprawdzianów dla geometrii RSC — gwinty jednoelementowe i praktyka sprawdzania stożków, prowadzenie i forma — a akceptację prostowania należy rozumieć jako jedną gałąź tej samej metrologii zdefiniowanej połączeniem. Wskaźniki potwierdzają połączenie; kontrola bicia potwierdza, że korpus jest względem osi połączenia; razem odpowiadają na jedyne pytanie zadawane przez ciąg: czy to połączenie przebiega wokół osi wyznaczanej przez jego gwinty?
W prasie, punkt odniesienia ma dwie konsekwencje operacyjne. Podpory i punkty nacisku są tak dobrane, aby korekta działała na ciało bez obciążania połączenia, a weryfikacja po korekcie jest wykonywana w odniesieniu do punktu odniesienia osi połączenia przed zwolnieniem połączenia — akceptacja w hali produkcyjnej i akceptacja na poziomie struny pozostają takie same, pomiary, zgodnie z opisem prac naprawczych rur w naszej instrukcji przebieg procesu regeneracji rur wiertniczych. Zapis prostowania, który pokazuje bicie nadwozia mierzone względem osi RSC, jest tym, który może obronić plik ponownej certyfikacji; wszystko mierzone do linii powierzchni jest dokumentacją geometrii, nie akceptacja.
Wideo procesu prostowania rur wiertniczych
Cechy produktu Maszyna do prostowania rur wiertniczych olejowych
- Aby zapewnić dokładność testu, Użyj bardzo precyzyjnego czujnika przemieszczenia podczas konstruowania i przetwarzania opraw testowych.
- Wyposażony w system ładowania pozycji w celu poprawy dokładności wyrównania.
- Koordynacja i zarządzanie różnymi komponentami w celu skrócenia procesu prostowania uderzenia.
- Idealne nieprawidłowe alarm sytuacja szybkie informacje w celu ułatwienia konserwacji sprzętu.
- ma kartę pamięci 16G do przechowywania informacji o przetwarzaniu, Zarezerwowany łącze komunikacyjne z komputerem hosta.
- Szybka zmiana narzędzi i urządzeń, sparametryzowane regulacja i zmiana, Zautomatyzowana konfiguracja narzędzi.


