
Bary, Rury & Profile
Rozwiązanie do prostowania I-Beam i H-Beam
Inżynier prostuje belki I i H wokół zniekształceń kołnierza, wygięcie, zamiatać, twist, ochrona sieci, ciężka obsługa i dopuszczona weryfikacja.
Inżynier prostuje belki I i H wokół zniekształceń kołnierza, wygięcie, zamiatać, twist, ochrona sieci, ciężka obsługa i dopuszczona weryfikacja.

Porównaj ręczne i automatyczne prostowanie z mieszanki detali, pętla pomiarowa, zmiana, identyfikowalność, obsługa wyjątków i plan akceptacji próbek.

Proponowane dwustopniowe rozwiązanie do prostowania metodą skręcania i zginania 1800 Kolektory chłodzące cieczą mm 304L przed i po spawaniu.

Rozwiązanie specyficzne dla etapu produkcyjnego, służące do prostowania długich półfabrykatów kołków kulowych, przy jednoczesnej ochronie główki kulki, przemiana, powierzchnie płaskie i wykończone.

Porównaj prostowanie wałów na prasie i na walcach, pręty i rury według geometrii, fakt, przepustowość, ryzyko powierzchniowe, potrzeby w zakresie pomiarów i walidacji próbek.

Rozwiązanie do pomiaru i prostowania w pętli zamkniętej dla smukłych wałów ślimakowych silników, łącznie z wyborem punktu odniesienia, kontrola sprężynowania i chronione funkcje.
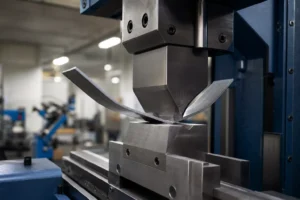
Zrozumienie efektu Bauschingera podczas prostowania jako ramy zachowania materiału dla ładowania odwrotnego, stres resztkowy, planowanie prób i weryfikacja wydanych części.

Studium przypadku: prostowanie sworznia sześciokątnego – badanie próbek, ustawienie odniesienia, wyniki korekty prasy i akceptacji dla projektu precyzyjnego prostowania szpilek.

Wybierz możliwy do obrony punkt odniesienia dla stopniowego prostowania wału poprzez oddzielenie punktu odniesienia na rysunku, oś funkcjonalna, podpory maszyny, metoda rotacji i wskaźnik akceptacji klienta.

Prostowanie obracających się wałów przekładni: pomiar mapy ankietowej, diagnoza zgięcia i skręcenia, trasy docisku punktowego i śrutowania, tolerancje akceptacji według klasy prędkości, oraz czym wały przekładni różnią się od listew zębatych.
Oparte na próbkach rozwiązanie do prostowania i przycinania cienkiego drutu, zapewniające kontrolę zwrotu, prostowanie wałkiem lub rotacją, zasilanie serwa, cięcie, zabezpieczenie powierzchni i kontrola końcowa.

Inżynier uplastyczniający prostujący śrubę wokół pomiaru lotu po linii śrubowej, chronione narzędzia kontaktowe, limity zużycia i powłoki, zwolniono bicie i dopasowanie lufy.