
Wał przekładni to obracający się element przenoszący moc, na którym znajdują się zintegrowane zęby koła zębatego – ostroga, zębnik śrubowy lub stożkowy – wraz z czopami, splajny, gwinty i ramiona na jednej osi. Na tej osi zdefiniowana jest jego specyfikacja prostości: czopy i cylindry podziałki przekładni muszą obracać się wokół wspólnej linii w ramach całkowitego odczytu wskaźnika (TIR) limit ustalony przez trwałość łożyska, jakość zazębienia przekładni i prędkość wału. Prostowanie wału przekładni oznacza zatem przywrócenie osi obrotu elementu zębatego – jest to zasadniczo inny problem niż spłaszczenie listwy zębatej, oraz problem związany z dobrze ugruntowanymi metodami pomiaru i korekcji.
Przed wyborem sprzętu rozwiązanie do prostowania wału przekładni musi odpowiedzieć na pięć pytań:
- Co definiuje oś pomiaru — czopki, środkach lub głównej średnicy wielowypustu – i czy badanie odzwierciedla zmontowany układ łożysk?
- Czy odchylenie jest łukiem jednopłaszczyznowym, miejscowe zagięcie barku, zwrot akcji, lub ich kombinacja — i gdzie jest prawdziwy szczyt?
- Jaki jest materiał i stan obróbki cieplnej – w całości hartowany, nawęglany i hartowany, czopów hartowanych indukcyjnie — i jakie metody korekcji są dla nich zatwierdzone?
- Czy materiał do szlifowania jest nadal dostępny, i jest to korekta mająca na celu przywrócenie rozkładu zapasów lub ostatecznej geometrii?
- Jak zostanie wydana geometria, sprawdzić integralność boków zęba i długoterminową stabilność?
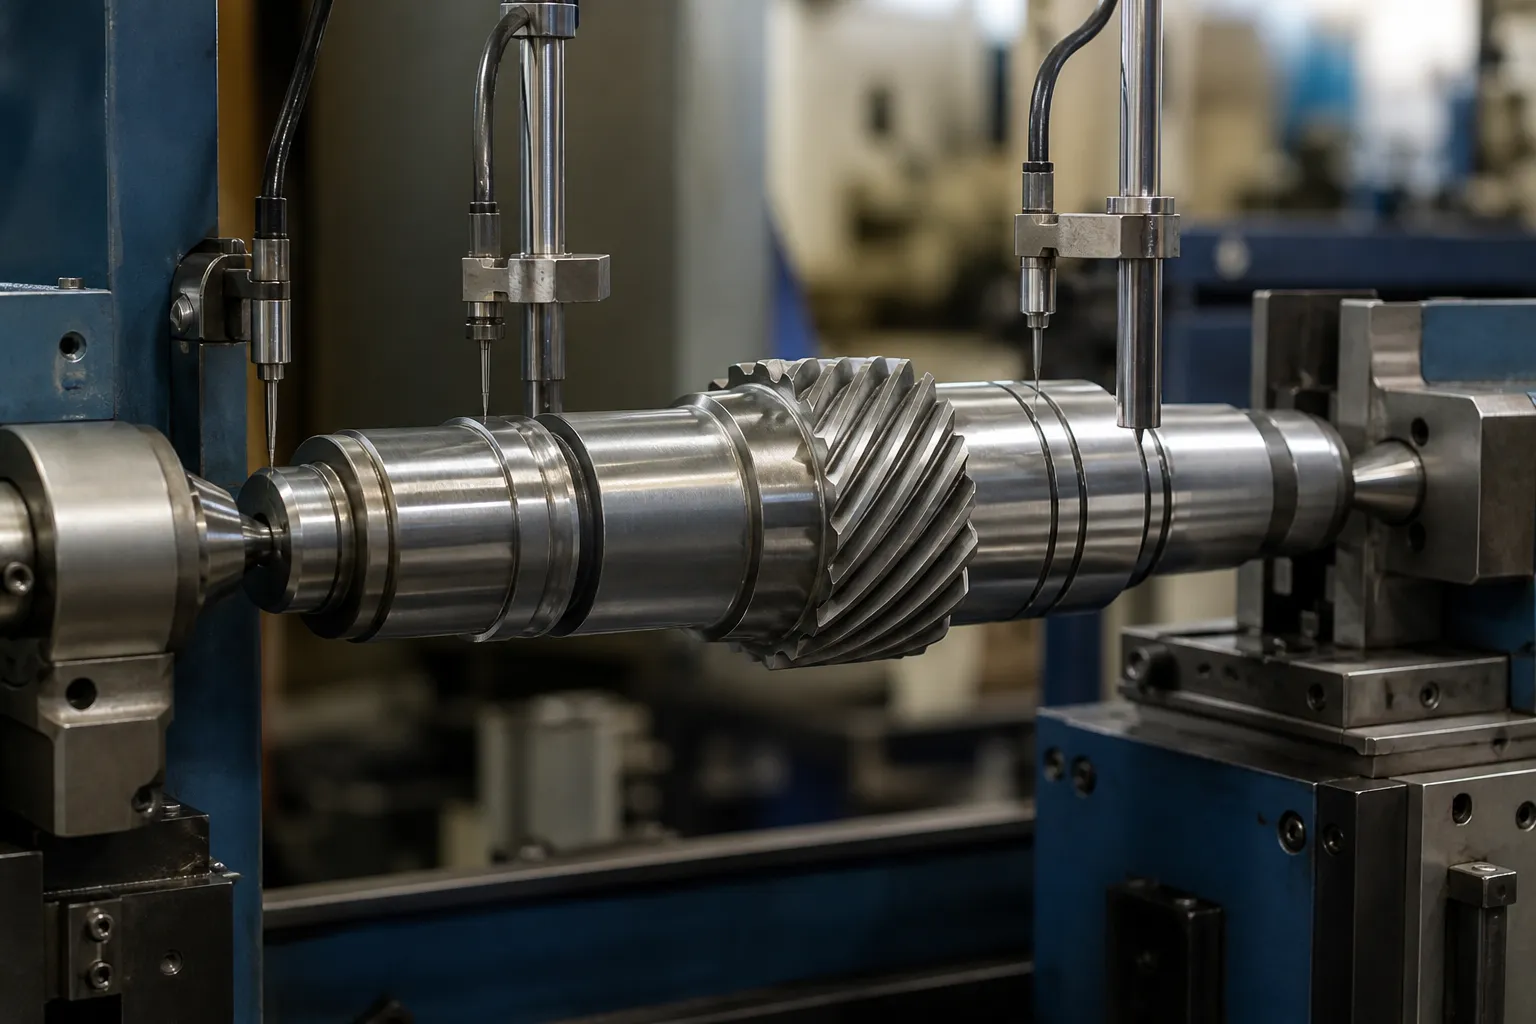
*Ilustracja koncepcja inżynierii: wał przekładniowy podparty pomiędzy środkami za pomocą sond na czopach podczas badania korekcyjnego. Nie jest to zdjęcie wykonane w siedzibie klienta. Wybór punktu odniesienia, pozycje sił i granice akceptacji wymagają rysunku i reprezentatywnych próbek części.*
Wał zębaty a zębatka zębata: Dwa różne problemy
Ta strona już obejmuje przemysłowe prostowanie zębatek, a te dwa przedmioty są często mylone, ponieważ oba mają zęby kół zębatych. Nie udostępniają prawie żadnych treści inżynieryjnych:
| Skrzynia biegów | Wał zębaty | |
|---|---|---|
| Funkcjonować | Konwertuje obrót na ruch liniowy; zębaty prosty pręt | Przenosi moment obrotowy pomiędzy osiami obrotowymi; zębata część cylindryczna |
| Definicja prostoliniowości | Płaskość i prostolinijność powierzchni odniesienia w jednej płaszczyźnie; płaskość linii boiska | Odchylenie osi obrotu: TIR mierzony na obwodzie w określonych odcinkach |
| Pomiar pierwotny | Liniowy — prostoliniowy, płyta powierzchniowa, linia lasera, pobieranie próbek wzdłużnych | Obrotowe — część walcowana między kłami lub na czopach, sondy zegarowe lub elektroniczne, zagiąć mapę ankiety |
| Niepowodzenie w przypadku zgięcia | Wiążący, nierówne zazębienie zębów, błąd pozycjonowania | Brak równowagi, wibracja, uszkodzenie łożyska i uszczelnienia, niewspółosiowość zazębienia przekładni, zmęczenie |
| Typowa korekta | Naciskanie w płaskiej płaszczyźnie; czasami procesy rozciągania lub poziomowania w przypadku długich regałów | Korekcja poprzez naciśnięcie punktu w mapowanym najwyższym punkcie, selektywne śrutowanie, metody ograniczonego ogrzewania |
Stojak jest korygowany w płaszczyźnie; wał przekładni jest korygowany wokół osi. Słownictwo pomiarowe, oprawy, maszyny i kryteria akceptacji są różne, dlatego te dwa tematy są omówione na oddzielnych stronach. Jeśli obrabianym przedmiotem jest długi pręt zębaty, który zazębia się z kołem zębatym, aby liniowo przenosić obciążenie, obowiązuje strona stojaka. Jeśli jest to wał z zamontowaną na nim przekładnią, która obraca się w łożyskach, czytaj dalej.
Anatomia i skąd biorą się zniekształcenia
Wymień elementy biorące udział w łańcuchu odniesienia i układzie naprężeń:
- czopy łożyskowe — podstawowa oś funkcjonalna;
- segmenty przekładni: zęby ostrogowe lub spiralne, szerokość czoła przekładni, geometria skoku i korzenia;
- splajny, wpusty, wątki, zwężenia i elementy sprzęgające;
- plecy, rowki na pierścienie osadcze, nawiercenia poprzeczne i otwory olejowe;
- centra lub tymczasowe punkty odniesienia procesu;
- materiał do mielenia według sekcji i etapów procesu.
Wały przekładni wyginają się ze względu na klasyczne wały, udokumentowane w literaturze dotyczącej napraw: przeciążenie mechaniczne podczas przenoszenia lub montażu; obróbka asymetryczna, która nierównomiernie łagodzi naprężenia wewnętrzne; obróbka cieplna, gdzie hartowanie wału nawęglanego lub całkowicie hartowanego prawie zawsze powoduje powstanie łuku; oraz silne pasowania skurczowe lub wtłaczane, które wyginają początkowo prosty wał w formie stosu. Konkretnie na wałach zębatych, hobowanie i golenie pozostawiają naprężenia szczątkowe wokół sekcji zębatych, a szlifowanie jednego czopa po obróbce cieplnej może złagodzić naprężenia i przesunąć kolejną sekcję – punkt korekty w procesie jest tak samo ważny, jak sama korekta.
Najpierw zmierz: Mapa badania zakrętów

Praktyka inżynierii napraw polegająca na mapowaniu wygiętego wału przed jego dotknięciem ma zastosowanie w całości do wałów przekładni, a maszyny produkcyjne to automatyzują:
- Podeprzyj wał pomiędzy środkami lub na jego czopach i sprawdź, czy same podpory mają odczyt zerowego bicia — błąd podpory psuje całą mapę.
- Zaznacz odniesienie obrotowe; rejestrować TIR na równomiernie rozmieszczonych stacjach osiowych, konwersja na ugięcie (połowa TIR-a) i kąt zegara na każdym.
- Przeczytaj mapę: pojedynczy dominujący wysoki punkt o stałym kącie wskazuje na prosty łuk; zmienny kąt na długości wskazuje na wielokrotne zagięcia lub skręcenia; najtrudniejszy przypadek to połączenie zginania i skręcania.
- Znajdź prawdziwy szczyt między stacjami — maksimum znajduje się tam, gdzie mówi trend, niekoniecznie tam, gdzie akurat znajdowała się sonda.
- Mapę powtarzaj po każdym cyklu korekcji i na końcu jako protokół kontroli.
W tym stopniu znajdują się dwie pułapki specyficzne dla sprzętu. Pierwszy, wybór punktu odniesienia: na wale schodkowym prawidłowym łańcuchem odniesienia są zazwyczaj czopy, nie centra - wał może czytać prosto na środkach i wyginać się na czopach, a łożyska nie dbają o środki. Zasady selekcji są szczegółowo opisane w wybór punktu odniesienia pomiaru dla wałów schodkowych. Drugi, błąd boku zęba względem zgięcia: bicie cylindra podziałowego mierzone na sworzniach lub na sprawdzarce przekładni musi być oddzielone od bicia osi wału, lub błąd w wykonaniu zęba zostaje „leczony” poprzez wygięcie wału. Omówiono ogólną logikę diagnostyczną służącą do oddzielania błędu kształtu od zgięcia okrągłość a zgięcie w pomiarze obrotowym.
Ścieżki korekcyjne
Mechaniczne prasowanie punktowe — metoda podstawowa
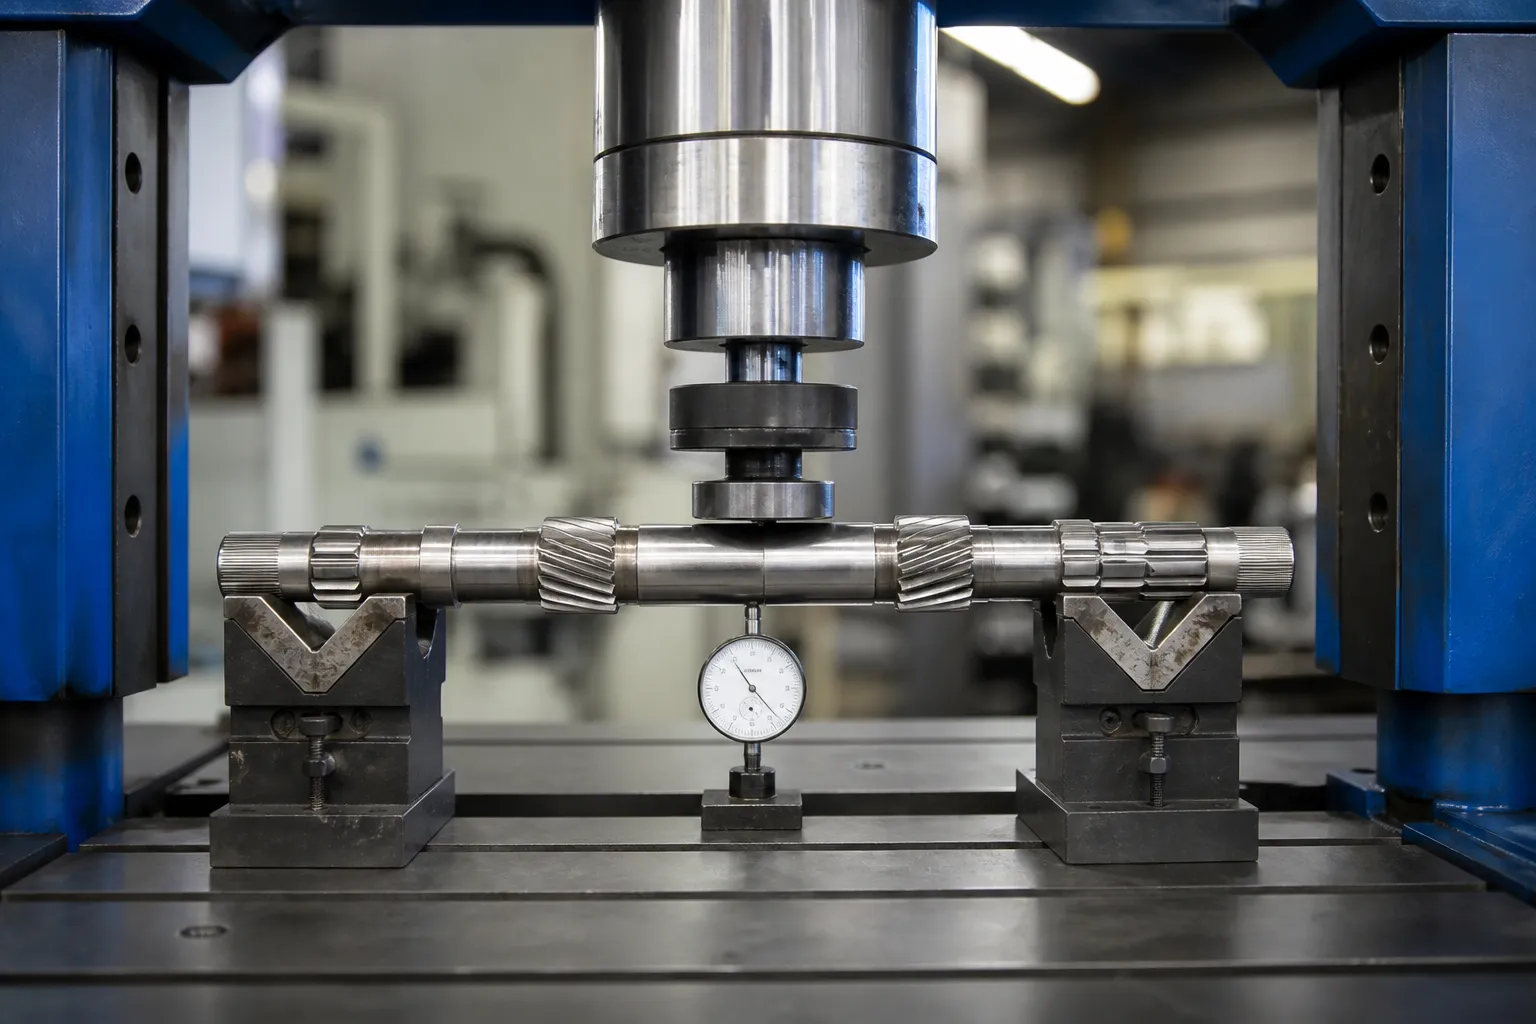
Z mapą w ręku, wał jest ustawiony najwyższym punktem do góry, podparty blisko zakrętu, i obciążony wyściełanym siłownikiem, podczas gdy sonda monitoruje ugięcie na żywo. Pracuj małymi pociągnięciami i akceptuj sprężynowanie: celem jest jak najmniej poprawek w zakresie tolerancji, ponieważ każdy cykl plastyczny dodaje naprężenia szczątkowe. Na maszynach produkcyjnych ta pętla — map, naciskać, re-map — działa automatycznie z wyuczoną kompensacją sprężynowania dla rodziny części. Część rzemieślnicza ręcznego prostowania wału staje się parametrem kontrolera; fizyka się nie zmienia.
Peering — tam, gdzie nie można dotrzeć za pomocą prasowania
Kontrolowane śrutowanie lub igłowanie strony wklęsłej ściska włókna powierzchniowe i nieznacznie je powiększa, ciągnąc oś w kierunku prostym. Na wałach przekładni śrutowanie jest narzędziem do dokładnego przycinania: koryguje drobne pozostałości po prasowaniu, i działa w miejscach, których baran nie może załadować – w pobliżu ramion, w pobliżu odcinków zębatych – bez ryzyka zmiażdżenia zębów. Jest powolny w przypadku korekty i rzadko jest trasą główną.
Ciepło punktowe — ograniczone w przypadku hartowanych wałów przekładni
Punktowe ogrzewanie małej strefy w celu wytworzenia lokalnych naprężeń rozciągających podczas chłodzenia jest uzasadnioną metodą prostowania na niskim poziomie- i wały średniowęglowe w stanie niehartowanym. Na nawęglaniu, wałów przekładni hartowanych w całości lub hartowanych indukcyjnie jest to surowo ograniczone lub zabronione: strefa wpływu ciepła może zmiękczyć lub ponownie utwardzić miejscowy materiał, Twórz twarde punkty i mikropęknięcia dokładnie tam, gdzie kończy się trwałość zmęczeniowa zębów i czopów, i pozostawić wypukły guz, który należy usunąć, zanim powierzchnia dotrze do łożyska lub uszczelnienia. Tam, gdzie w ogóle rozważa się metody ogrzewania, należą one do procedury naprawy zatwierdzonej przez metalurga, a nie do cyklu korekty produkcji. Zasady materialne są szczegółowo opisane w prostowanie po obróbce cieplnej.
Co nigdy nie obejmuje naciskania wału przekładni
Loads are applied to journal or shaft-body sections between supports — never onto gear teeth. Pressing on the toothed segment risks tooth deformation that no straightening operation can undo, and roll-straightening of the type used on plain shafts is not applied over teeth. Spline sections follow their own rules, pokryte w naszym rozwiązanie do prostowania wału wielowypustowego; the shaft families measured and corrected inside gearboxes – wejście, output and intermediate shafts with their multi-journal acceptance logic – are treated separately in the rozwiązanie do prostowania wału skrzyni biegów.
Kryteria akceptacji

Shaft repair practice gives a usable baseline: o 0.001 in per foot of length (0.083 mm/m) for general rotating equipment, tightening toward 0.0005 in (0.013 mm) total at any point for high-speed multi-stage machinery. For gear shafts the drawing governs, a klasa tolerancji jest zgodna z zastosowaniem: małą prędkość, wał przekładni o niskiej tolerancji ma szersze okno niż przy wysokich obrotach, zębnik o małym prześwicie. Kolejność akceptacji powinna być:
- ostateczna mapa przeglądowa na wszystkich stacjach, w ramach określonego TIR;
- kontrola jakości przekładni — kontakt zębów, bicie na szpilkach, wyrównanie helisy — niezmienione przez korektę;
- wykrywanie pęknięć odpowiednio do stanu materiału po wszystkich korektach;
- weryfikacja po końcowej operacji szlifowania lub wykańczania, nie tylko po prostowaniu;
- potwierdzenie stabilności, gdy zastosowanie jest krytyczne: dokonać ponownego pomiaru po okresie odstania lub cyklu temperaturowym, jeśli okno procesowe nie wykazało jeszcze stabilności.
Ostatni punkt to szczera słabość wszelkiego prostowania wałów: korekta, która jedynie nakłada nowe naprężenie na stary zakręt, może być dzisiaj odczytana prosto i dryfować w eksploatacji. Dlatego liczba korekt jest ograniczona, dlaczego mapa jest powtarzana po ukończeniu, i dlaczego liczba skoków do tolerancji sama w sobie jest sygnałem jakości procesu — zasady stosowane w całej linii automatyczne prostowanie wału.
Typowe pułapki
- Mapowanie na niewłaściwym układzie odniesienia. Centra, które nie reprezentują już osi łożyska, tworzą mapę, której nie można skorygować w funkcjonujący wał.
- Naciskanie na stacji zamiast w najwyższym punkcie. Maksymalne odchylenie zwykle występuje pomiędzy stacjami sond; znajdź go przed załadowaniem.
- Zęby obciążające lub hartowane wielowypusty. Siła tłoka należy do gładkich odcinków wału; zęby odkształcają się trwale i niewidocznie na mapie TIR.
- W pogoni za skrętem za pomocą pras jednopłaszczyznowych. Połączone zginanie i skręcanie wymaga zaplanowanej sekwencji, a nie powtórzenie tego samego uderzenia.
- Ufam jedynie lekturze post-press. Naprężenia szczątkowe ulegają redystrybucji; kontrola zwolnienia następuje po końcowym szlifowaniu, i późniejszy wynik terenowy.
Oddzielenie zgięcia od skrętu przed przystąpieniem do sekwencji
Mapa ankiety decyduje nie tylko o tym, czy dokonać korekty, ale także w jakiej kolejności. Trzy sygnatury diagnostyczne obejmują większość wałów przekładni:
- Prosty łuk: wielkości ugięcia rosną i maleją wzdłuż długości przy stałym kącie zegara. Jedno naciśnięcie w zaznaczonym najwyższym punkcie, Springback nauczył się, zrobione — najłatwiejszy przypadek i jedna praktyka ręczna radzi sobie dobrze.
- Dwupłaszczyznowy lub zagięty w kształcie litery S: kąt zegara obraca się wzdłuż długości. Planowane są kolejno dwie poprawki, każdy zweryfikowany na świeżej mapie; skorygowanie najpierw większego zakrętu zwykle upraszcza drugie.
- Zegnij ze skrętem: elementy kątowe — splajny, wpusty, faza przekładni względem czopów – wskazuje przemieszczenie skrętne na górze dziobu. Samo naciśnięcie leczy zakręt i pozostawia skręt; korekta skrętu to inna operacja z własną walidacją, i udawanie, że jest inaczej, powoduje powstanie wałów, które przechodzą TIR i nie przechodzą fazy.
Automatyczne maszyny sprawiają, że pierwsze dwa przypadki są rutynowe: sterownik dopasowuje się do mierzonych stacji, oblicza pozycję prasy, nadmierny skok i odstęp podpór, i zamyka pętlę w ciągu dwóch lub trzech cykli. Przypadek typu twist pozostaje tym, który oddziela poważną definicję procesu od prasy z oprogramowaniem, i właśnie tak jest w przypadku, gdy pięć pytań początkowych ma na celu wychwytywanie wcześnie — zanim wał zużyje swój budżet na korekty na uderzeniach skierowanych w niewłaściwy tryb.
Co zawiera poważne dochodzenie
Określono maszynę lub ogniwo do prostowania wału przekładni: rysunek ze schematem odniesienia i limitami TIR według sekcji; stan materiału i obróbki cieplnej w punkcie korekcji; dane przekładni — moduł, kąt helisy, twardość — więc wykluczenia obciążenia są wyraźne; rozkład zniekształceń prądu na stanowisku pomiarowym; próbki części w całym zakresie odchyleń; wymagania dotyczące czasu cyklu i identyfikowalności; oraz zasady dotyczące limitów przeróbek. Z tymi danymi wejściowymi plan wsparcia i sondy, Bezpośrednio po nich następuje klasa siły nacisku i strategia uczenia się metodą springback, a stację można zweryfikować w oparciu o części, a nie obietnice.
Every gear shaft straightening project eventually hits the same two questions – the przewodnik po wyborze wału, obróbka rur i profili i zestawienie kosztów maszyny do prostowania odpowiedz na nie, zanim zrobi to spotkanie z dostawcami.