
Zwrotnica nie jest wałem. Jest to trójwymiarowy element konstrukcyjny — żeliwo sferoidalne, odlew aluminiowy lub kuta stal – których funkcja zależy od względnej geometrii kilku interfejsów, które nigdy nie dzielą jednej osi obrotu: otwór łożyska piasty i czoło piasty, ramię kierownicy z piastą drążka kierowniczego, interfejsy rozpórki lub sworznia zwrotnicy, piasty zacisków hamulcowych oraz otwory w przegubach kulowych lub osiach. Dlatego prostowanie kostki nigdy nie oznacza „prostowania jednej osi”. Oznacza to przywrócenie zestawu zdefiniowanych zależności kątowych i pozycyjnych pomiędzy obiektami.
Zanim zostanie wybrana jakakolwiek maszyna lub osprzęt, wykonalne rozwiązanie do prostowania zwrotnicy musi odpowiedzieć na pięć pytań:
- Czy zwrotnica jest częścią produkcyjną, do której pozostały zapasy do obróbki, część poddana obróbce cieplnej w procesie, lub już wykończoną część z historią uszkodzeń?
- Który zestaw cech definiuje łańcuch odniesienia — otwór w piaście, twarz piasty, interfejsy sworznia królewskiego lub rozpórkowego – i w jakiej kolejności?
- Czy każde odchylenie jest globalnym zniekształceniem ciała?, kątowe nachylenie jednego interfejsu, wygięte ramię kierownicy, lub zniekształcenie otworu, które wynika z procesu wymiarowania, a nie prostowania?
- Która droga korekcji jest zatwierdzona dla materiału i stanu obróbki cieplnej: naciśnięcie punktowe, korekta ramienia, kontrolowana rozmiarówka, lub złom?
- Jak zostanie wydana geometria, integralność pęknięć i stabilność po obróbce należy sprawdzić przed zwolnieniem części?
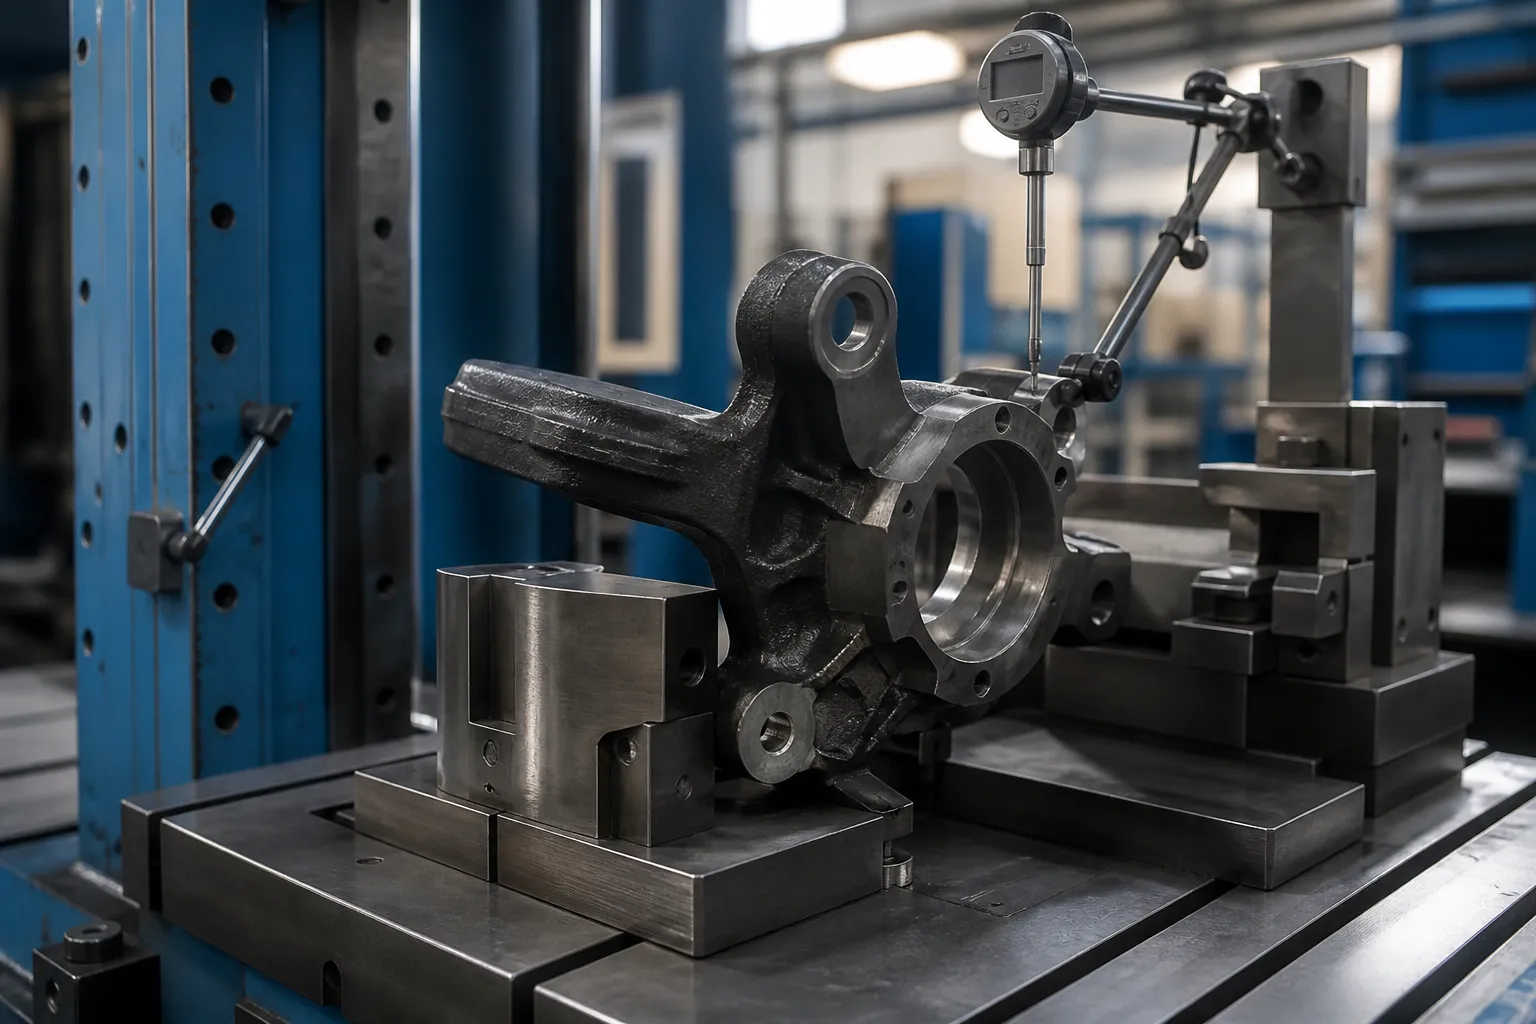
*Ilustracja koncepcja inżynierii: zwrotnica utrzymywana w uchwycie specyficznym dla danej części z sondą monitorującą czoło piasty podczas badania korekcyjnego. To nie jest zdjęcie wykonane w siedzibie klienta. Pozycje siłowe, wybór punktów odniesienia i granice akceptacji wymagają rysunku i reprezentatywnych części próbki.*
Za jednym słowem kluczowym kryją się dwa różne problemy
Wyniki DataForSEO dla steering knuckle straightening są zdominowane przez fora poświęcone naprawom powypadkowym i fora entuzjastów: Wątki na Reddicie z pytaniem, czy samochód „jedzie prosto” po naprawie zwrotnicy, Bob Is The Oil Guy debatuje nad wyprostowaniem zgiętej kostki, i prośby o naprawę w grupach na Facebooku. Jedyną merytoryczną stroną techniczną jest artykuł FenderBendera na temat diagnozowania zgiętych zwrotnic na podstawie danych dotyczących ustawienia za pomocą SAI, wykresy pochylenia i kąta zawartego – a wnioski dla warsztatów kolizyjnych są tępe: odlane kostki „nie nadają się do naprawy i należy je wymienić, jeśli są uszkodzone”.
Doktryna ta jest poprawna w swoim kontekście – część bezpieczeństwa obciążona awarią i nieznanymi uszkodzeniami wewnętrznymi – i nieistotna w innym kontekście: środowisko produkcji i regeneracji, w którym mierzone są zniekształcenia, powtarzalny artefakt procesu. Tych dwóch światów nie można mieszać w jednej ofercie rozwiązań:
| Sytuacja z golonkami | Skąd się bierze zniekształcenie | Stanowisko inżynierskie |
|---|---|---|
| Zwrotnica uszkodzona w wyniku kolizji w naprawionym pojeździe | Przeciążenie udarowe, nieznana historia cracków | Wymiana, nie prostuje się – część jest udokumentowanym elementem zapewniającym bezpieczeństwo |
| Przegub w produkcji z żeliwa sferoidalnego lub kutego, przed lub pomiędzy operacjami obróbki | Odlewanie lub kucie odprężające, obróbka naprężeń szczątkowych, obróbka cieplna | Mierzalna korekcja zniekształceń w zatwierdzonym oknie procesowym |
| Przegub z odlewanego ciśnieniowo aluminium (typ rozpórki) po obróbce skrawaniem lub starzeniu cieplnym | Ulga w starzeniu się, tłumić zniekształcenia | Ograniczona korekta na zimno; ocena ryzyka dla każdego stopu i stanu |
| Regenerowany rdzeń kostki | Zużycie serwisowe, wcześniejsza awaria, ciepło uszkodzenia łożysk | Pełna brama inspekcyjna: spękanie, twardość i wymiar przed jakąkolwiek korektą |
Ta strona dotyczy drugiego rzędu i jego sąsiadów: zmierzona kontrola zniekształceń kostek w procesie produkcyjnym lub regeneracyjnym. Nic tutaj nie przekształca zgiętej kostki z powrotem w część zatwierdzoną pod kątem bezpieczeństwa. Do sąsiadujących elementów podwozia, które są rutynowo korygowane podczas produkcji, zobacz nasze przegląd prostowania układów podwozia i dyskusja nt 3D prostowanie giga-odlewanych elementów konstrukcyjnych.
Zdefiniuj łańcuch odniesienia przed czymkolwiek innym
Każda cecha funkcjonalna stawu skokowego musi zostać wyszczególniona i powiązana z ramką odniesienia na rysunku:
- otwór łożyska piasty — punkt odniesienia osi głównej A;
- czoło piasty — drugorzędna płaska baza odniesienia B, kontrolowanie bicia tarczy hamulcowej;
- geometria wahacza kierowniczego — położenie i wysokość piasty drążka kierowniczego, kontrolowanie kątów połączenia i zbieżności;
- otwory typu kingpin (solidne zwrotnice osi) lub widelec, szczelina na śrubę zaciskową i górna powierzchnia montażowa (Kostki MacPhersona);
- dolny otwór na przegub kulowy lub otwór wciskowy;
- występy wspornika zacisku hamulcowego i powierzchnie oporowe;
- Szczegóły otworu i kołnierza czujnika ABS;
- punkty odniesienia procesu — podkładki ustalające i punkty mocowania stosowane podczas obróbki.
Otwór w piaście zwykle zakotwicza ramę, ponieważ koło i wirnik obracają się na nim. Logika diagnostyczna FenderBendera — wyciąganie wniosku o zgięciu zwrotnicy na podstawie nachylenia osi skrętu, odchylenia pochylenia i kąta zawartego — to cień złożonego pojazdu o tej samej geometrii: zwrotnica, której oś otworu piasty przechyliła się względem styku kolumny lub przegubu kulowego, objawia się jako błąd kąta zawartego, którego nie może skorygować żadna regulacja wyrównania. W produkcji to samo odchylenie mierzy się bezpośrednio na części, a nie na samochodzie.
Rozpoznaj oddzielnie wzorce deformacji
Traktowanie „zgiętego stawu skokowego” jako jednego warunku powoduje nieprawidłowe korekty. W praktyce dominują cztery wzorce, każdy z inną konsekwencją funkcjonalną i inną drogą korekcji:
| Wzór | Podpis | Konsekwencja funkcjonalna |
|---|---|---|
| Nachylenie czoła piasty względem osi otworu | Bicie czołowe na czole piasty z prowadzonym otworem | Bicie tarczy hamulcowej, zróżnicowanie grubości, drganie hamulca |
| Odchylenie kątowe otworu piasty od styków zawieszenia | NOK / błąd typu kąta zawartego mierzony pomiędzy elementami odniesienia | Camber, którego nie można wyrównać; zużycie opon |
| Zgięcie lub skręcenie ramienia kierownicy | Piasta drążka kierowniczego przesunięta lub obrócona względem podstawy ramienia | Błędy Toe’a i Ackermana; zmęczenie ramion pod obciążeniem |
| Zniekształcenie otworu lub niewspółosiowość piasty | Błąd zaokrąglenia lub położenia przy elementach pasowanych na wcisk | Problemy z dopasowaniem łożyska i dokręceniem zacisku; należy do rozmiaru, nie zginając się |
Pierwsze dwa to autentyczne problemy prostowania geometrii ciała. Trzecia to lokalna korekta ramienia z własnym wsparciem i planem obciążenia. Czwarty powinien zostać skierowany do operacji wymiarowania lub kalibracji — wciskanie otworu podczas „prostowania” grozi zamaskowaniem problemu z pasowaniem, który powróci po montażu. Ta sama logika separacji ma zastosowanie do powiązanych elementów układu kierowniczego, takich jak automatyczny proces prostowania zębatki kierowniczej I korekta długiego kołka kulkowego.
Strategia pomiaru: Porównawczy, Następnie Absolut
Diagnostyka kolizji dokonuje porównania z częścią po przeciwnej stronie lub tabelą wyrównania, ponieważ w warsztacie nie ma danych rysunkowych. Pomiary produkcji nie powinny dziedziczyć tego kompromisu. Prawidłowa kolejność to:
- Pilotuj część na otworze piasty (lub otwór bazowy obróbki) w urządzeniu obrotowym.
- Zbadaj powierzchnię piasty pod kątem bicia czołowego oraz okładzinę wahacza kierownicy i piastę drążka kierowniczego pod kątem położenia i wysokości.
- Uchwyć elementy odniesienia sworznia królewskiego lub rozpórki — otwory na trzpieniu, lub widelec rozpórki na symulowanych powierzchniach współpracujących.
- Porównaj z wartościami złotej próbki lub wartościami uzyskanymi na maszynie CMM, nie przeciwko części przeciwnej ręki.
- Zapisz wielkość i kierunek odchylenia dla każdej cechy przed podjęciem próby korekty.
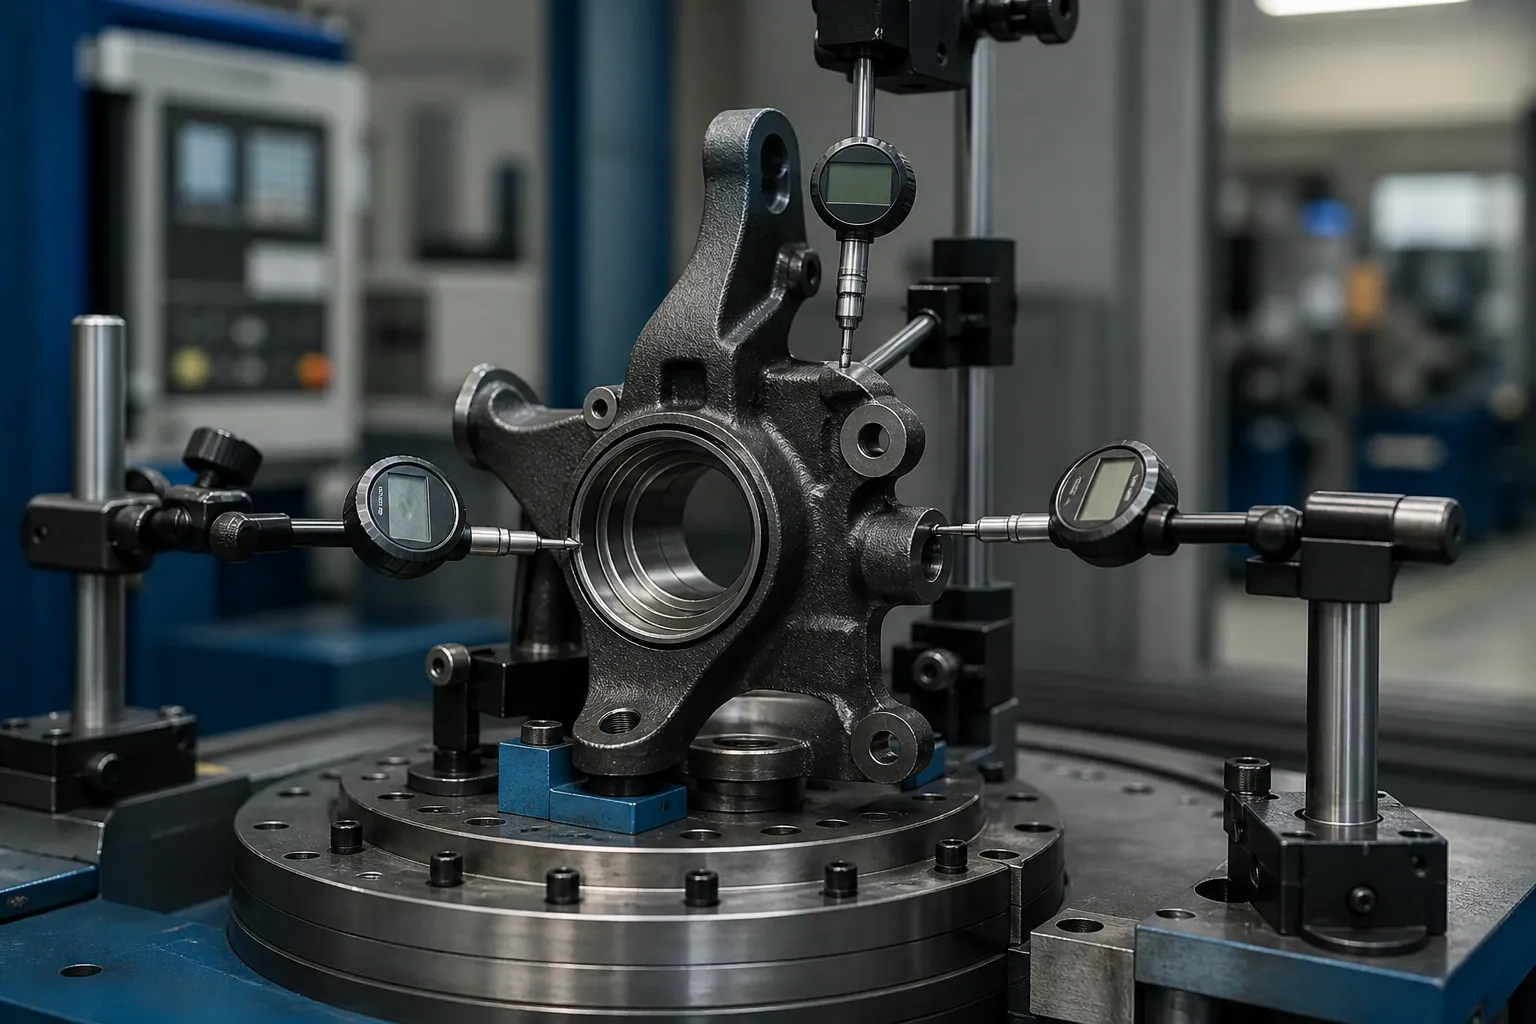
Do niewielkich prac regeneracyjnych, płyta granitowa z miernikiem wysokości i raport CMM na rodzinę może wystarczyć. Dla wielkości produkcji, urządzenie staje się stacją na obrotowej maszynie indeksującej: wielopunktowe sondy elektroniczne, głowica prasy serwo, oraz sterownik przechowujący mapę odchyleń każdej części przed podjęciem decyzji o korekcie. Mapa przed korektą to nie biurokracja – bez niej nie da się odróżnić globalnego zniekształcenia ciała od lokalnego błędu ramienia, i ładowana jest niewłaściwa funkcja.
Drogi korekcji i ich ograniczenia

Przeguby z żeliwa sferoidalnego i stali kutej
Materiały te tolerują kontrolowane prasowanie na zimno po sprawdzeniu okna korekcyjnego. Plan załadunku ma większe znaczenie niż wydajność prasy: podpory pod sztywną konstrukcją piasty, obciążenie przyłożone w lub w pobliżu korygowanego elementu, krótkie skoki ze sprężynowaniem mierzonym po każdym skoku. Korekty mają charakter iteracyjny — naciśnij, uwolnienie, ponownie zmierzyć — ponieważ odlewy nierównomiernie uwalniają naprężenia, a korekta na ramieniu może przesunąć odczyt tarczy piasty. Powtórz pełną mapę sondy po każdym cyklu, nie tylko ta jedna funkcja, która została załadowana.
Przeguby odlewane z aluminium
Przeguby z odlewanego ciśnieniowo aluminium w stanie T6/T7 charakteryzują się niską ciągliwością i zasłużoną reputacją w zakresie pękania pod wpływem niekontrolowanego zginania na zimno. Poprawki, gdzie w ogóle zatwierdzono, są małymi kątami, niska prędkość, i walidowane dla stopu i stanu na próbkach ofiarnych, często po którym następuje leczenie stabilizujące. Zamiast tego wiele programów przegubów aluminiowych po prostu zapewnia ściślejszą kontrolę procesu na etapie poprzedzającym i zniekształcanie złomu — ta decyzja należy do metalurga, nie do sprzedawcy maszyny.
Którego naciśnięcia punktu nie można naprawić
Wahacze kierownicy poddane przeciążeniu zginającemu są problemem związanym ze zmęczeniem i odpowiedzialnością, nie jest to kwestia geometrii. Korekta obciążonych zderznie ramion gotowych części zabezpieczających nie powinna wchodzić w grę, nawet jeśli geometria jest zgodna z prawdą później — ta sama doktryna wymiany stosowana jest w przemyśle kolizyjnym. Prostowanie ma swoje miejsce w przypadku zniekształceń wywołanych procesem, gdy znana jest historia obciążenia i sprawdzane jest okno korekcji.
Bramy akceptacji

Uwolniony proces prostowania kostek powinien obejmować cztery bramy, w porządku:
- Brama wstępna: wykrywanie pęknięć (cząstka magnetyczna lub jej odpowiednik dla części żelaznych) przed korektą — prostowanie istniejącego pęknięcia niszczy dowód i część.
- Brama geometryczna: pełna mapa punktów odniesienia wewnątrz granic rysunku — bicie czołowe piasty, kąty otworu do zawieszenia, pozycja ramienia — mierzona po korekcji oraz po jakimkolwiek etapie odprężania lub stabilizacji.
- Brama stabilności: ponowny pomiar po kolejnej obróbce skrawaniem lub nagrzewaniu; korektą odprężającą była superpozycja naprężeń, nie korekta.
- Brama identyfikowalności: mapę odchyleń każdej części, liczba korekt i końcowe odczyty zapisane w odniesieniu do numeru seryjnego, z określonym limitem dodatkowej obróbki, po przekroczeniu którego część jest raczej złomowana niż ponownie prasowana.
Uczciwe zdefiniowanie limitu przeróbek — i związanych z nim zasad sortowania NOK — jest tym, co oddziela linię prostującą od prasy w rogu. Nasz przegląd Limity sortowania i przeróbki NOK na linii prostującej obejmuje strukturę decyzji.
Typowe pułapki
- Zła kolejność punktów odniesienia. Korekta powierzchni piasty, podczas gdy otwór jest osią funkcjonalną, powoduje powstanie części, która przechodzi pomyślnie jedną kontrolę i nie udaje się zmontować.
- Ponowny pomiar jednej cechy. Zaznaczenie tylko skorygowanej funkcji powoduje ukrycie przesunięć krzyżowych w innym miejscu korpusu.
- Odlewy z przetłoczeniem. Gonienie ostatniego ułamka milimetra mocnymi pociągnięciami zamienia widoczną geometrię na niewidoczne mikropęknięcia.
- Pomiń ponowne sprawdzanie stabilności. Zniekształcenie powracające po kolejnej operacji obróbki jest klasyczną oznaką nierozładowanych naprężeń szczątkowych, i pojawia się u klienta, nie w twojej celi.
- Brak bramki crack przed korektą. Istniejące wcześniej pęknięcie staje się awarią w terenie, a udokumentowaną przyczyną jest skok korekcyjny.
Zamroź etap procesu przed korektą
To, kiedy nastąpi korekta na trasie, jest tak samo decydujące, jak sposób jej przeprowadzenia. Przegub mierzony bezpośrednio po odlaniu lub kuciu niesie ze sobą zmiany materiału i naprężenia szczątkowe, które częściowo ulegną relaksacji podczas obróbki; korygowanie ostatecznej geometrii na tym etapie oznacza korygowanie bryły, która ma się wkrótce zmienić. Praktyczne okna są:
- Po obróbce zgrubnej, przed półfinałem: istnieją funkcjonalne elementy odniesienia, a zapasy pozostają — zwykle najlepsze okno, ponieważ korekta wspomaga szlifowanie i wytaczanie, a nie walkę z nimi.
- Po obróbce cieplnej lub hartowaniu indukcyjnym otworu piasty: zniekształcenie osiąga swój szczyt, a potwierdzona korekcja pozwala odzyskać części, które w przeciwnym razie zostałyby wyrzucone na złom, ale stan materialny ogranicza okno.
- Po zakończeniu obróbki: korekta ogranicza się do małych odchyleń kątowych; ma zastosowanie każde ryzyko związane z bramką stabilności, a wypłata musi to uzasadniać.
Scena decyduje także o tym, co znaczy „prosto”.. Zanim skończysz nudne, otwór piasty nie jest jeszcze ostateczny i punkt odniesienia musi pochodzić z punktów odniesienia obróbki; po zakończeniu nudy, sam otwór staje się uczciwym odniesieniem. Specyfikacja prostowania, w której nie jest podany punkt procesu, jest specyfikacją, którą dwa działy zinterpretują odmiennie – w ten sposób części są korygowane prawidłowo na niewłaściwym etapie, a mimo to nie udaje się ich zamontować.
Co zawiera poważne dochodzenie
Cytując stację do prostowania kostek w sposób odpowiedzialny, potrzebuje dostawca: rysunek ze schematem odniesienia i arkuszem tolerancji; stan materiału i obróbki cieplnej w punkcie korekcji; gdzie dzisiaj mierzy się zniekształcenie i z jakim rozkładem wyników; próbki części obejmujące dobrze, warunki graniczne i NOK; wymagany czas cyklu; oraz zasady dotyczące przeróbek i złomu, które zakład zaakceptuje. Z tymi wejściami koncepcja urządzenia, plan sondy i architektura prasy podążają bezpośrednio – bez nich, każda propozycja maszyny polega na przypuszczeniu, która funkcja faktycznie definiuje „prosto” z Twojej strony.
Wciąż rozważam opcje prostowania zwrotnicy? The poradnik doboru maszyn do wałów, rury i profile i zestawienie cen maszyn do prostowania są pisane dokładnie dla tego etapu decyzji.