
Wały & Części obrotowe
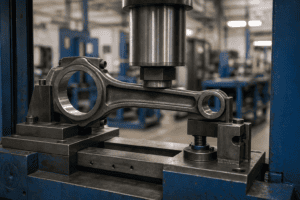
Rozwiązanie do prostowania korbowodów
Korbowód przekształca ruch obrotowy w ruch posuwisto-zwrotny pod obciążeniem, w napięciu, ściskanie i zginanie.
Korbowód przekształca ruch obrotowy w ruch posuwisto-zwrotny pod obciążeniem, w napięciu, ściskanie i zginanie.
Studium przypadku: 12-metrowe prostowanie prętów stalowych — konfiguracja maszyny, ustawienie rolek, metodę pomiaru i wyniki prostoliniowości uzyskiwane dla długich prętów.
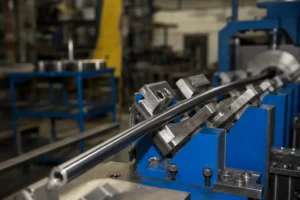
Zaplanuj wiercenie lufy i prostowanie wiertła do głębokich otworów wokół prawidłowego punktu odniesienia, chronione strefy fletu i głowy, kontrolowana korekta i kontrola stanu zwolnionego.

Porównaj ręczne i automatyczne prostowanie z mieszanki detali, pętla pomiarowa, zmiana, identyfikowalność, obsługa wyjątków i plan akceptacji próbek.

Prostowanie obracających się wałów przekładni: pomiar mapy ankietowej, diagnoza zgięcia i skręcenia, trasy docisku punktowego i śrutowania, tolerancje akceptacji według klasy prędkości, oraz czym wały przekładni różnią się od listew zębatych.
Zautomatyzowane rozwiązanie do prostowania śrub do zagięć po obróbce cieplnej: pomiar wielopunktowy, bezpieczna dla gwintów korekta docisku i automatyczna ponowna kontrola.

Przewodnik inżynieryjny dotyczący zniekształceń zwrotnicy: architektura odniesienia, wzorce deformacji, strategia pomiaru, trasy korekcyjne dla zwrotnic odlewanych i kutych, bramy akceptacji i typowe pułapki.

Inżynier prostuje szynę prowadzącą windy wokół geometrii etapu produkcyjnego, punkt odniesienia przekroju, mapowanie łuku i skrętu, chroniony kontakt i akceptacja w stanie zwolnionym.
Oceń prostowanie po obróbce cieplnej poprzez kwalifikację stanu materiału, limity korekcji zatwierdzone na rysunku, pomiar uwolnionych części i niezależna kontrola integralności.

Inżynier uplastyczniający prostujący śrubę wokół pomiaru lotu po linii śrubowej, chronione narzędzia kontaktowe, limity zużycia i powłoki, zwolniono bicie i dopasowanie lufy.
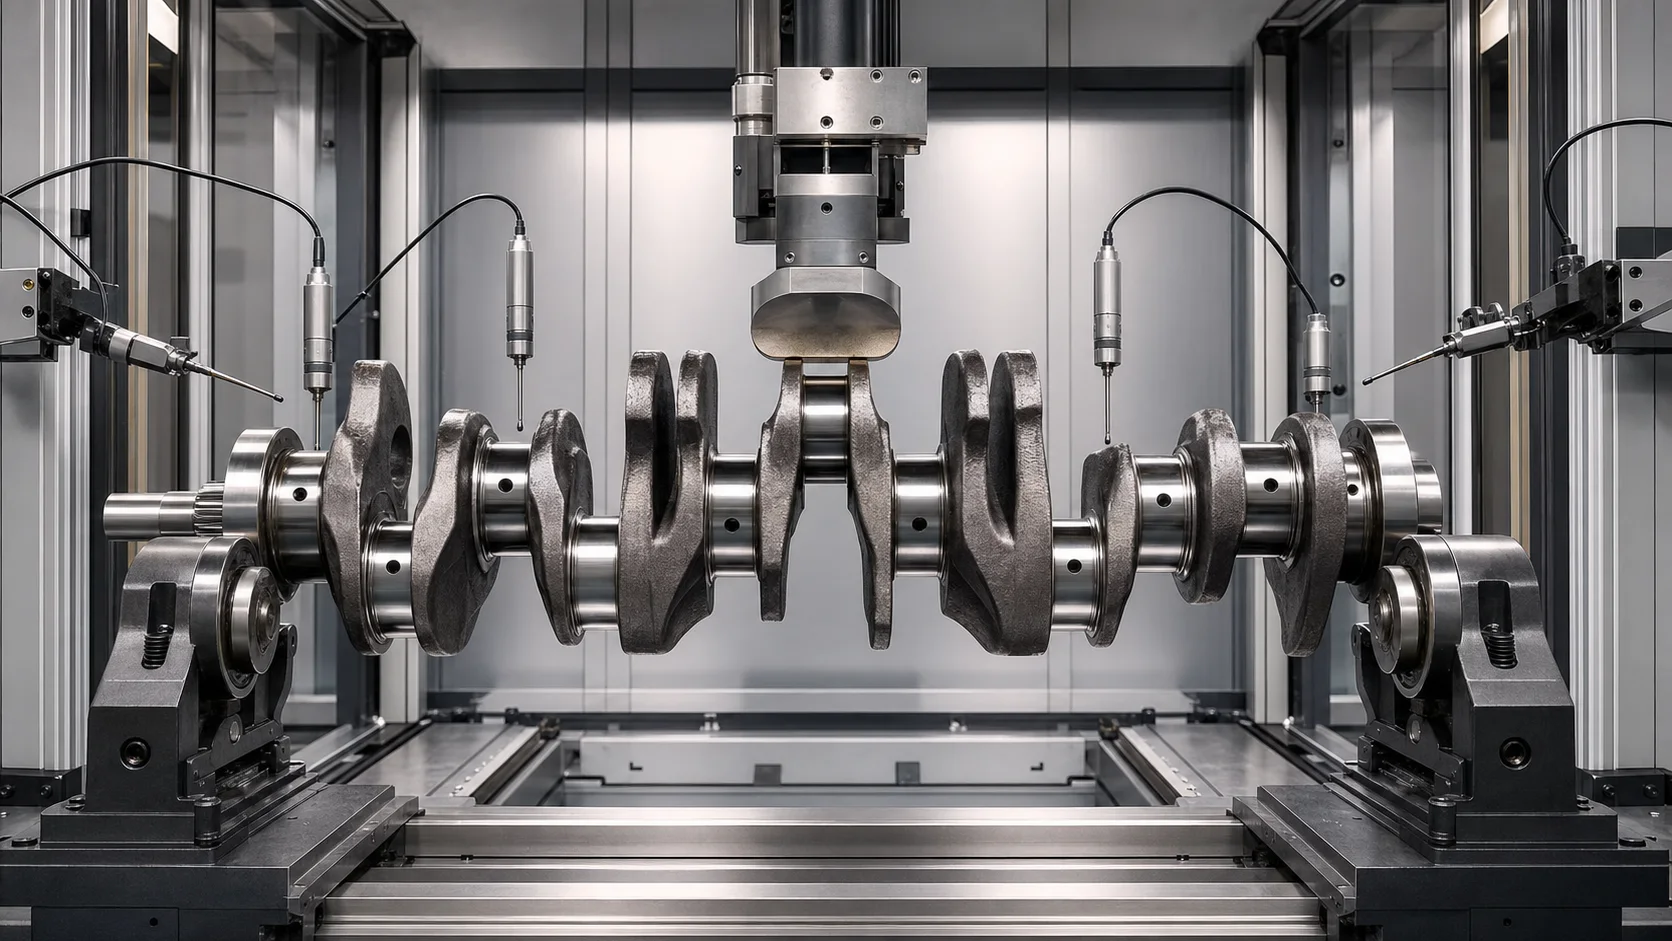
Inżynier prostuje wał korbowy wokół bicia głównego czopa, przesunięte czopy korbowe, chronione filety, uwolniona geometria, kontrola pęknięć, szlifowanie i wyważanie.

Wykorzystaj sygnały procesowe podczas automatycznego prostowania, aby zarządzać ryzykiem, w razie potrzeby zweryfikować za pomocą kwalifikowanych metod, i trasuj części NOK.