
Korbowód przekształca ruch obrotowy w ruch posuwisto-zwrotny pod obciążeniem, w napięciu, ściskanie i zginanie, miliony razy na godzinę pracy. W przeciwieństwie do wału, nie ma on pojedynczej osi obrotu, którą można by ustawić w górę. Jego geometria opiera się na relacji pomiędzy dwoma otworami – większym końcem na czopie korbowym i małym końcem na sworzniu nadgarstka – a prostowanie oznacza przywrócenie tej relacji: Równoległość od otworu do otworu, twist, odległość od środka i geometria otworu, w stanie zmontowanym i dokręconym, pręt wchodzi.
Ten artykuł dotyczy prostowania samego korpusu korbowodu. Dwa powiązane zasoby w tej witrynie dotyczą mniejszej rodziny przedmiotów obrabianych: the Rozwiązanie do prostowania tulei korbowodu i Maszyna do prostowania korbowodów ZD90 wyprostować smukłe drążki łączące typu tulejowego i szpilki (Średnica ø1,5–8 mm, 45–długość 95 mm) do elektronarzędzi i zespołów — a nie do korpusu drążka silnika. Omawiany korpus korbowodu korygowany jest na dedykowanych stanowiskach i prasach do ustawiania korbowodów w zakładach regeneracji silników; Poniższa logika procesu i akceptacji dokumentuje tę praktykę.
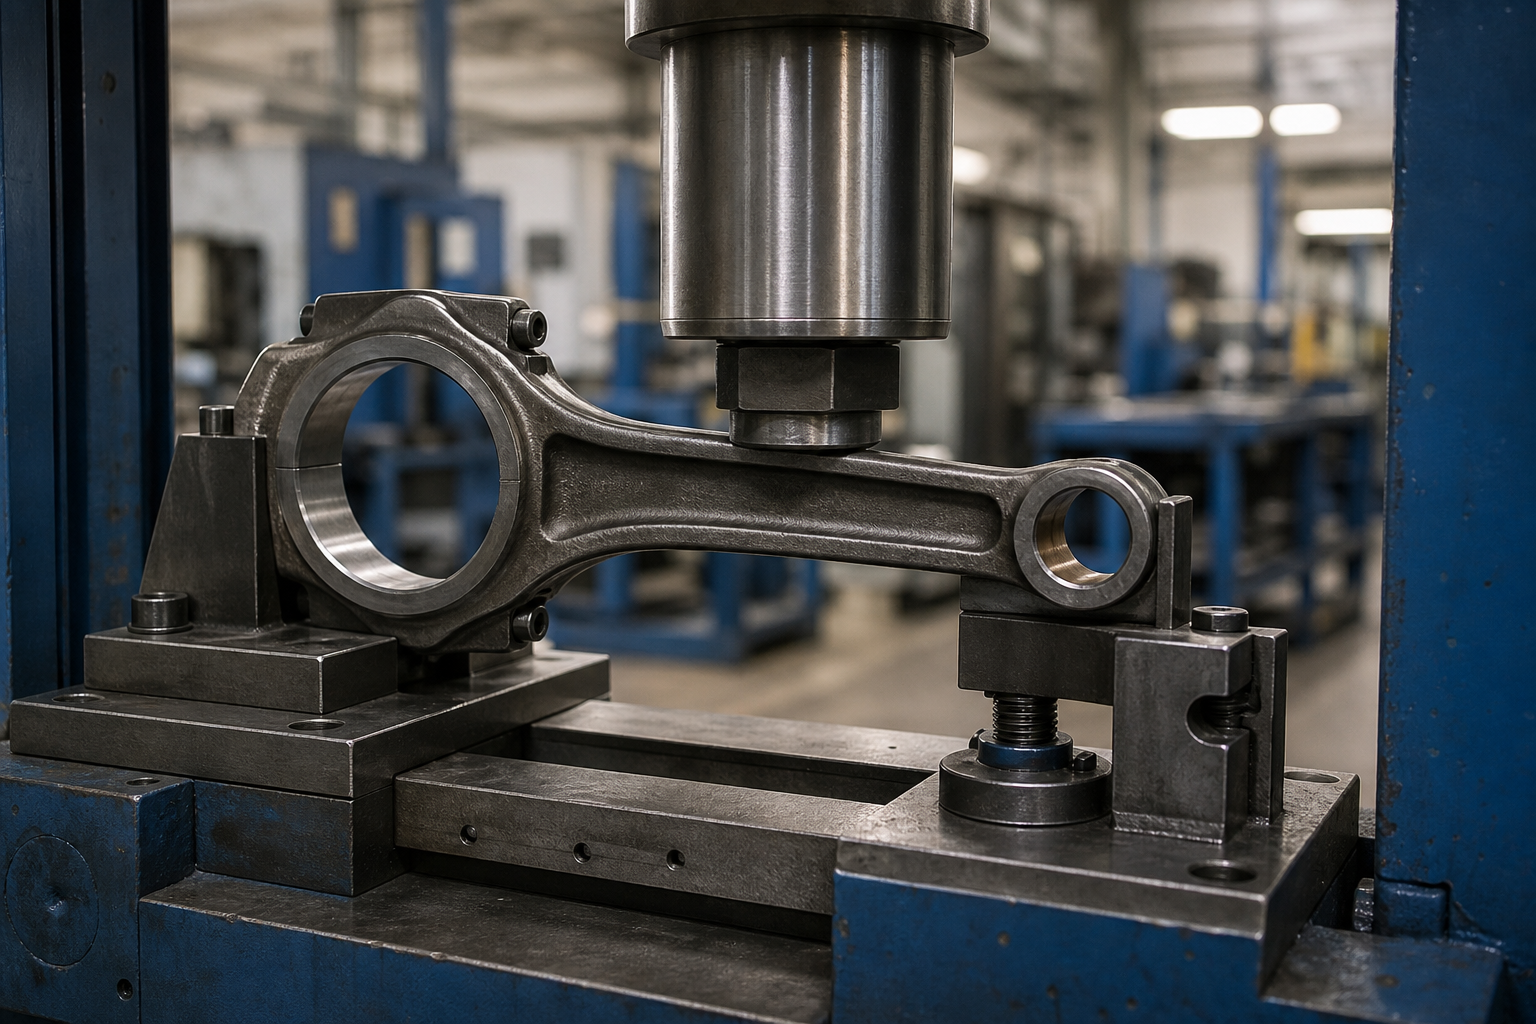
Co “Zgięty” Oznacza na korbowodzie
| Tryb deformacji | Jakie zmiany | Trasa korekty |
|---|---|---|
| Zagięcie belki | Trzon wygina się pomiędzy otworami; otwory pozostają równoległe, ale przesunięte | Naciśnij korektę na trzpieniu dwuteownika pomiędzy wyściełanymi narzędziami |
| Skręt belki | Jeden otwór obraca się wokół osi chwytu względem drugiego | Korekta skrętu w uchwycie prętowym z kontrolowanym utwierdzeniem końcowym |
| Błąd równoległości otworu (zagiąć ramę otworu) | Oś małego końca odchyla się od osi dużego końca w płaszczyźnie pręta | Korekcja prasy w określonych punktach; sprawdzić na uchwycie wyrównującym |
| Zniekształcenia typu big-end | Owalność lub zwężenie w otworze typu big-end, często po rozciągnięciu śruby lub uszkodzeniu śruby pręta | Nie jest to problem zginania: obróbka powierzchni czołowej kołpaka i ponowne wiercenie/honowanie, klasyczna trasa rekonwalescencji |
| Zniekształcenie małego końca | Otwór nieokrągły lub utrata rozmiaru | Wywiercić i ponownie założyć rękaw; zobacz rozwiązanie prostownicy rękawów, o którym mowa powyżej |
Pierwsze trzy rzędy to praca polegająca na prasowaniu i prostowaniu korpusu pręta. Dwie ostatnie dotyczą regeneracji mechanicznej. Sklepy, które je łączą, naciskają pręt, aby wymusić odczyt wskaźnika, dalej zniekształcać otwory, i stracić część — dlatego poniższy etap pomiaru oddziela zginanie i skręcanie od geometrii otworu, zanim cokolwiek zostanie załadowane.
Zmierz w stanie zmontowanym, Stan dokręcenia
Korbowód jest częścią dwuczęściową z punktu widzenia dużego końca. Czapka, rozstające się twarze, śruby i ich moment obrotowy mają wpływ na ostateczną geometrię otworu, dlatego każdy wiarygodny pomiar podlega tej samej dyscyplinie:
- Najpierw sprawdź, czy nie ma pęknięć — kontrola magnetyczna trzpienia, powierzchnie podziału i występy śrubowe. Prostowanie pękniętego pręta przekształca wykrywalną wadę w przyszłą awarię.
- Zamontuj korek za pomocą nowych lub znanych, dobrych śrub, dokręcony zgodnie ze specyfikacją. Nieskręcony pręt mierzy otwór, który nie istnieje w eksploatacji.
- Ustaw pręt na uchwycie wyrównującym: duży koniec na stałym trzpieniu lub pomiędzy płytkami kontrolnymi, szpilkę lub trzpień przez mały koniec.
- Odczytuj zginanie i skręcanie za pomocą wskaźników zegarowych w określonych punktach pomiarowych — klasyczny układ wyrównywania prętów stosowany od dziesięcioleci przy regeneracji silników.
- Zmierz wymiary otworu, odległość od środka i stan czoła czapki oddzielnie; nie pozwól, aby błąd otworu udawał zagięcie.

Oprawa, nie oko, definiuje prawdę. Warsztaty bez przyrządu do wyrównywania prętów próbują wywnioskować zgięcie na podstawie odczytów szczelinomierza na płycie powierzchniowej, co miesza błąd urządzenia, błąd płyty i błąd otworu w jedną liczbę. Profesjonalnym standardem — odzwierciedlonym w praktyce regeneracji silników, od specjalistycznych warsztatów prętowych po produkcyjne fabryki silników — jest dedykowane stanowisko do ustawiania geometrii z obydwoma otworami na osprzęcie pomiarowym.
Naciśnij przycisk Korekta na I-Beam
Błąd zgięcia belki i równoległości otworu koryguje się poprzez wciśnięcie trzpienia pomiędzy podporami, które chwytają określone strefy pręta:
- Podeprzyj i dociśnij trzon belki dwuteowej i sekcje piasty — nigdy w poprzek otworu, końcówka śruby, powierzchni podziału lub wywierconego kanału olejowego.
- Umieść punkt nacisku w zmierzonym najwyższym punkcie odchylenia, z promieniami narzędzi dopasowanymi do przekroju belki, dzięki czemu styk pozostaje poza krawędziami kołnierza.
- Poprawiaj małymi krokami i ponownie sprawdzaj nakładkę po każdym naciśnięciu; pręt, który mierzy czysto po dwóch przejściach światła, jest lepszą częścią niż ten, który został mocno wciśnięty.
- Spodziewaj się sprężynowania i ustaw je celowo: obowiązuje ta sama logika kompensacji, co w przypadku wałów, a krótka, sztywna belka wędki ułatwia przeregulowanie.
- Po ostatnim przejściu prasowym, ponownie sprawdzić otwory, odległość od środka i moment obrotowy kołpaka przed zwolnieniem części — naciśnięcie belki powoduje przesunięcie geometrii otworu o kilka dziesiątych, a sekwencja regeneracji musi znać nową linię bazową.

Sztywność mocowania to połowa sukcesu. Imadła stołowe wyginają się, a prace korygujące wykonane względem ruchomej podstawy dają niepowtarzalne rezultaty — zasada doświadczonego warsztatu mechanicznego, która ma zastosowanie zarówno do prętów, jak i do wszelkich prac związanych z prasą. Dedykowane prostownice do prętów rozwiązują ten problem dzięki sztywnej ramie zaciskowej i oprzyrządowaniu dostosowanym do prętów. Ta sama dyscyplina — sztywne mocowanie i mierzone sprzężenie zwrotne — rządzi naszymi prostownicami produkcyjnymi, takimi jak Prostownica korbowodu ZD90, który uruchamia automatyczne prostowanie w pętli zamkniętej (karmić, mierzyć, serwo-poprawne, ponownie sprawdzić) na małych prętach łączących typu tulejowego.
Ślady obróbki są same w sobie wadą jakościową. Pręty są już gotowymi częściami, zanim dotrą do prasy — są to otwory obrobione maszynowo, licowane powierzchnie podziału, czasami trzonki śrutowane — dlatego kowadła i podpory wymagają wkładek wyściełanych lub dopasowanych do promienia, oraz wszelkie ślady świadków pozostawione na uchu śruby, otwór olejowy lub powierzchnia podziału stanowią podstawę do ponownej kontroli danego elementu, zanim pręt ruszy dalej.
Prostowanie odbywa się w sekwencji regeneracji
Praktyka regeneracji silników polega na regeneracji korbowodów według uporządkowanej sekwencji, a prostowanie ma w nim stałe miejsce:
- Kontrola i czyszczenie pęknięć. Wędki ze oznaczeniami opuszczają tutaj linię.
- Prostowanie. Zgięcie i skręcenie belki skorygowane na wyrównywaczu i dociśnięciu; ponownie sprawdzone w urządzeniu.
- Obróbka powierzchni podziału. Powierzchnie podziału kołpaka i pręta są wykończone zgodnie z prawdą, zamykając otwór mniejszy.
- Wymiana śrub i moment dokręcania. Nowe śruby zgodne ze specyfikacją przed rozpoczęciem jakichkolwiek prac związanych z wierceniem.
- Regeneracja otworu. Szlifowanie w przypadku małych poprawek lub wiercenie/obrócenie w przypadku większych, wykończenie dużego końca na wymiar, okrągłość i odległość od środka.
- Ostateczna weryfikacja i kontrola wagi. Równoległość, twist, odległość od środka, i dopasowanie masy w zestawie silnikowym.
Kolejność ma znaczenie. Prostowanie przed rozcięciem oznacza, że operacje wiercenia kończą prostą belkę; prostowanie po wytaczaniu spowodowałoby przesunięcie gotowego otworu. A ponieważ obróbka czołowa i renowacja otworu usuwają materiał, Kontrola odległości od środka jest dyscypliną regenerującą, a nie prostowanie — tokarka prętowa i osełka, nie prasa, trzymaj to.

Poznaj wydarzenie, które wygięło pręt
Decyzja o korekcie rozpoczyna się od historii awarii, ponieważ ten sam odczyt wskaźnika może oznaczać bardzo różne rzeczy:
| Zdarzenie awarii | Typowy podpis geometrii | Logika dyspozycji |
|---|---|---|
| Hydrolok / połknięcie śmieci | Ostre zagięcie belki lub przesunięcie małego końca, często z uszkodzeniem tłoka w zestawie | Część obciążona wstrząsami; sprawdzić pod kątem pęknięć, skłaniać się ku wymianie |
| Przekroczenie obrotów / styk zaworu | Zagięcie belki połączone ze skrętem; zniekształcenia małego końca | Załadowano wiele trybów przekraczających wydajność; wymianę, chyba że uszkodzenie jest lekkie |
| Zatarcie łożyska / kręcić się | Duże przebarwienia i zniekształcenia otworu, odcień cieplny na trzonku | Ciepło zmienia reakcję materiału; pełna kontrola MPI i twardości przed podjęciem jakiejkolwiek decyzji |
| Rozciągnięcie śruby drążka lub niewłaściwy moment dokręcenia | Duża owalność końcowa z czystymi powierzchniami rozstającymi | Trasa rekonwalescencji: twarze, nowe śruby, nudzić i szlifować |
| Obróbka / radzenie sobie z zniekształceniami | Mały, spójny łuk w całej partii produkcyjnej lub naprawczej | Prosta sprawa korygująca; stabilny i powtarzalny |
Które pręty można w ogóle wyprostować
| Typ pręta | Pozycja przy prostowaniu |
|---|---|
| Pręt ze stali kutej (automobilowy, diesel, rolniczy) | Klasyczny kandydat na korektę; Sekwencje regeneracyjne obejmują w standardzie prostowanie |
| Proszek metalowy / spiekany pręt | Generalnie wymieniony, nie wygięty; pękanie materiału sprawia, że korekta prasowa jest decyzją ryzykowną |
| Pręt aluminiowy (pewne osiągi i małe silniki) | Zachowanie związane ze zmęczeniem materiału przemawia za wymianą; postępuj zgodnie ze stanowiskiem serwisowym producenta silnika |
| Rozszczepienie (pęknięty) pręt | Powierzchnie czapek nie mogą być obrabiane, więc klasyczna renowacja odpada; korekta otworu i wszelkie zagięcia muszą być zgodne z zaleceniami OEM |
| Pręt z uszkodzoną śrubą lub historią zatarć | Sprawdź pęknięcia i utylizację przed jakąkolwiek korektą; obciążenie, które go wygięło, mogło spowodować niewidoczne uszkodzenia |
Również w tym przypadku uczciwa inżynieria wygrywa z optymizmem: w niektórych wątkach na forach pojawia się pytanie, czy należy wyprostować wygięty drążek spowodowany hydrolokacją lub nadmiernymi obrotami, a roboczą odpowiedzią w profesjonalnym budowaniu silników jest to, że decyduje powaga zdarzenia. Światło, mierzalne zagięcie w skądinąd solidnej odkuwce to terytorium regeneracji; pręt, który został ściśnięty, zakręcona lub obciążona szokiem poprzednia rentowność jest zamiennikiem, cokolwiek wskazuje wskaźnik po naciśnięciu.
Kryteria akceptacji odzwierciedlające działający silnik
| Element akceptacji | Co określić |
|---|---|
| Wywierć równoległość (schylać się) | Limit odchylenia dla podanej długości pomiarowej, mierzone na wyrównywaczu w stanie dokręconym |
| Twist | Granica odchylenia kątowego pomiędzy osiami otworu, ta sama konfiguracja |
| Rozmiar otworu, okrągłość i zbieżność | Według rysunku po ostatecznym honowaniu/otwieraniu, nie po naciśnięciu |
| Odległość od środka | Minimalne i maksymalne, kontrolowane na etapie obróbki z dopasowaniem zestawu prętów |
| Kontrola pęknięć | MPI przed prostowaniem i po ostatecznej korekcie, jeśli określono |
| Waga i równowaga | Kategoria wagowa w zestawie silnikowym; wpływ wagi bobweight udokumentowany w miejscu, w którym następuje równoważenie |
| Stan śruby | Nowe lub kwalifikowane śruby, zarejestrowany moment obrotowy, zakaz ponownego użycia rozciągniętych elementów złącznych |
Często zadawane pytania
Czy wygięty korbowód można bezpiecznie wyprostować?
Pręt ze stali kutej ze światłem, dokładnie zmierzone zagięcie i czysta kontrola pęknięć są rutynowo prostowane i regenerowane. Pręty z silnymi zakrętami, skręcić z przeciążenia, awarie śrub, lub wykonane ze sproszkowanego metalu, kandydatami na zamienniki są odkuwki aluminiowe lub dzielone metodą pękania. Zdarzenie, które spowodowało zakręt, jest równie ważne jak sam zakręt.
Po co mierzyć z dokręconą nakrętką?
Ponieważ otwór typu big-end istnieje tylko w swojej geometrii roboczej z kołpakiem, śruby i zastosowany moment obrotowy. Odczyty wykonane na luźnej nakrętce mierzą luz montażowy i nachylenie otworu na śrubę w takim samym stopniu, jak zagięcie.
Czy prostowanie ma wpływ na otwory?
Tak, nieznacznie, dlatego też prostowanie następuje przed odbudową otworu w sekwencji regeneracji. Naciskanie belki może nieznacznie przesunąć geometrię otworu; następujące po przywróceniu rozmiaru operacje przecinania i honowania, okrągłości i odległości od środka korygowanej belki.
Jak koryguje się skręcenie pręta?
Skręt jest korygowany skrętnie: pręt jest zaciśnięty na większym końcu w sztywnym uchwycie, i kontrolowany przeciwny obrót jest stosowany wokół osi belki na mniejszym końcu, w przyrostach, z ponownym sprawdzeniem nakładki po każdej korekcie. Korekcja skręcenia zasługuje na szczególną ostrożność, ponieważ działa na belkę na ścinanie, a w przypadku wędzisk, w których występowały jakiekolwiek zatarcia lub przeciążenia, zwykle jest to sytuacja wymiany, a nie korekty.
Czy prostowanie drążka ma związek z prostowaniem wału korbowego??
Części spotykają się w silniku, i oba są krytyczne pod względem zmęczenia, ale metrologia jest zupełnie inna. Wał korbowy jest dopasowywany do swojej głównej osi czopa, jak opisano w naszym rozwiązanie do prostowania wału korbowego, podczas gdy korbowód w ogóle nie ma osi obrotu - jest on korygowany do relacji otwór do otworu w uchwycie wyrównującym.
Zbuduj rozwiązanie wokół dwóch osi otworu
Rozwiązanie do prostowania korbowodów opiera się na czterech stałych decyzjach: kontrola pęknięć przed załadunkiem, pomiar w stanie dokręconym na rzeczywistym uchwycie osiującym, korekta nacisku ograniczona do belki pomiędzy wyściełanymi, oprzyrządowanie dopasowane do promienia, i kontrola sekwencji regeneracji, więc nudy, powierzchnie i odległość od środka są zakończone po ułożeniu belki w rzeczywistości. Z tymi na miejscu, dedykowany sprzęt do prostowania wędek zamienia pracochłonną naprawę w powtarzalny proces warsztatowy i szczerze informuje Cię, kiedy należy wymienić wędkę.
Niezależnie od tego, czy modernizujesz istniejącą linię korbowodów, czy kupujesz nową, the przewodnik po wyborze prostownicy i obraz budżetu na maszynę do prostowania ustal kompromisy przed rozmową z dostawcami.