
ピストンピン(リストピンまたはガジョンピンとも呼ばれます)は、短いピンです。, ピストンをコネクティングロッドの小端に接続する、公差が狭い円筒形のピン. レシプロエンジンの中で最も負荷のかかる部品の一つです。: 回転ごとに負荷が逆転します, 外径はロッドブッシュ内のベアリングジャーナルとして機能します。, ボアはフルフローティング設計の走行面として機能します。. ピンがしっかりしているかどうか, 中心線穴付き, または潤滑のために両端に穴が開けられています, その形状は直径に関してマイクロメートルレベルの公差内に収まらなければなりません, 真円度と真直度.
ピンが短く硬いので, まっすぐにするのは力技の問題ではありません. それは非常に小さな問題です, 正確に適切なポイントに適用される、非常に制御されたプラスチック修正, 真の軸の曲がりを真円度誤差や直径の変動から区別できる測定セットアップを使用. ピストンピン矯正ソリューションは、機械を選択する前に 5 つの質問に答える必要があります:
- ピンはしっかりしていますか, センターコアまたはエンドドリル, 長さと直径の比は何ですか?
- ずれはどの工程段階で発生しますか - 研削後, 熱処理後, または取り扱い後?
- 測定されたラジアル振れは実際の中心線の曲がりですか?, または真円度や直径の誤差が曲がりと誤って読み取られる?
- 材質と硬さの状態に対してどの修正ルートが承認されているか - 精密点押し, ロータリー微矯正, またはスクラップ?
- ジオメトリはどのようにリリースされるか, 修正後に表面の完全性と疲労クリティカルの許容基準を検証する?
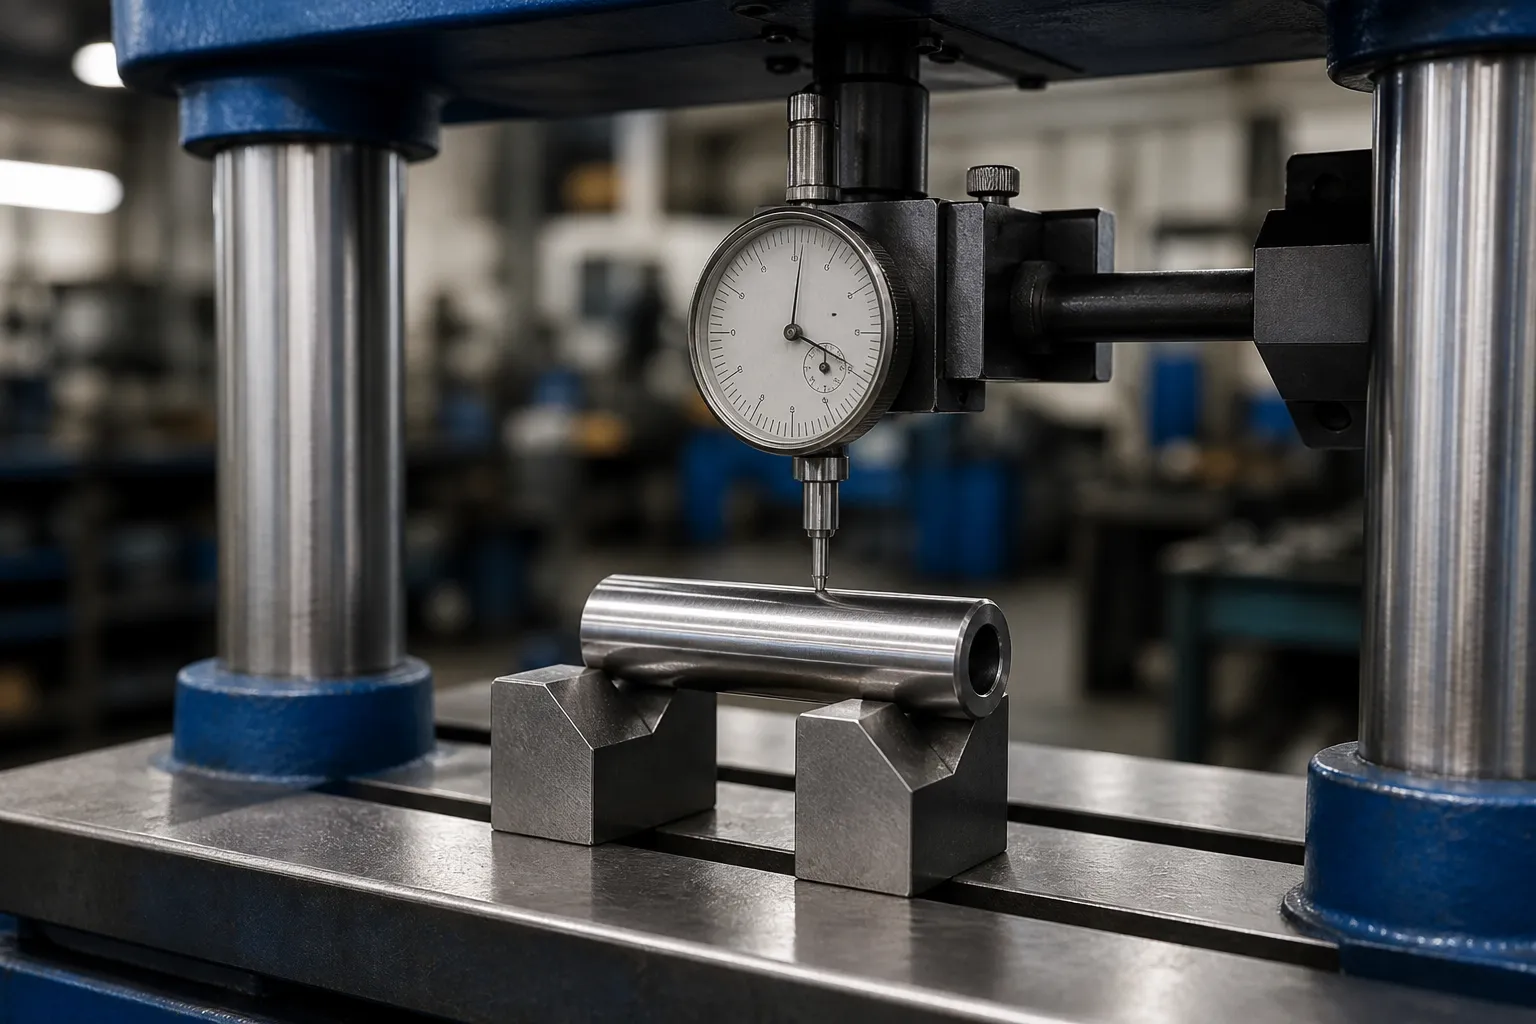
*エンジニアリングの概念図: 硬化ピストンピンがサポートされ、制御された修正研究のために測定されます. お客様現場の写真ではありません. 実際の接触ゾーン, 力の制限と機械のアーキテクチャには、図面と代表的なサンプル テストが必要です。*
ピストンピンはピストンロッドではありません
ピストン ピンの矯正に関する検索結果は、自動車フォーラムで占められています。愛好家は、固着したピンを解放する方法や、固いリスト ピンを再構築後に再利用できるかどうかを尋ねています。. 修理工場での会話は生産上の問題とはほとんど関係がありません: 熱処理と最終研削の間に制御された修正ステップを必要とする、1 日に何千ものピンを研削するピンメーカー. 2 つのインテントが 1 つのマシン仕様を共有してはなりません.
ピンを混同しないことも同様に重要です。 ピストンロッド (長い油圧シリンダー コンポーネントについては、別のソリューション ページで説明されています) または コネクティングロッド (鍛造Iビーム部品, 精密シリンダーではありません). ピストン ピンは、独自の制約を持つ独自のワークピース ファミリです。:
| ワーク | 典型的な形状 | 性格を矯正する |
|---|---|---|
| ピストンピン (このページ) | ショートシリンダー, L/D ≒ 1.3 ~ 2.5, 硬化した, しばしば芯が入った | 非常に硬い; 小さなベンド値, 高い矯正力, 卵形リスク |
| ピストンロッド (油圧) | 端にネジが切られた細長い棒 | 低い L/D 剛性; ロングスパンでの多点補正 |
| コネクティングロッド | 2 つのボアを備えた鍛造 I プロファイル | 3-D ボア間のアライメント, 中心線の問題ではない |
| エンジンバルブ | 頭付きの長い茎 | ヘッド面に対するステムの真直度; 同様のマイクロ修正ロジック |
ピストンピンの変形の仕組み
製造ピンは通常、肌硬化鋼から旋削または冷間引抜きで作られます。, 浸炭して硬化した, それから接地する. 予測可能なポイントで偏差が入ります:
- 熱処理歪み. 浸炭と焼入れにより旋削応力が不均一に解放されます. 芯抜きピンは薄肉側に曲がる可能性があります. これは最も一般的で最も修正可能な逸脱の原因です。「」を参照してください。 熱処理後の矯正.
- 研削による応力. OD の大量のまたは片側の削り取りにより、残留応力のバランスが崩れます, グラインダーを離れた後、ピンは曲がります.
- 取り扱いおよびクランプによる損傷. ピンが短い, 大きさの割に硬くて重い. ビンの端に落とすと、最終検査では真っ直ぐだったピンに局所的な鋭いねじれが生じる可能性があります。通常、この損傷クラスはスクラップの決定となります。, 姿勢を正す決定ではない.
- コア付きピンの楕円率の増加. 熱処理中にボアが歪む可能性がある, そしてODがそれに続きます. これはフォームエラーです, 曲がりではない, いくらプレスを修正してもそれは解決しません.

測定: データムの決定が優先されます
ピンの真直度チェックは、定義された回転軸に対してのみ意味があります。. 2 つのサポート規約が主流:
センター間
ピンにプロセス基準として作成および研磨された中心穴がある場合, 中心間の測定により、グラインダーが使用した軸が再現されます. 通常、これは最終的な受け入れ決定の最も明確な規則です。. 中心穴自体はきれいで損傷を受けていない必要があります。中心に傷があるとファントム振れが発生し、良好なピンが印刷機に送られます。.
V ブロックまたは回転サポート上
センターのないコア付きピンの場合, OD 自体がデータムになります. ダイヤルテストインジケーターまたは 多点 LVDT 測定ヘッド 複数の軸方向ステーションでの振れをマップします. ここで重要な規律はエラーの種類を区別することです: 第一高調波 (1 回転につき 1 回) 長さに沿って位相を維持するコンポーネントはベンドです; 第二高調波成分は楕円形です, そしてそれは反対に読まれなければなりません 真円度と曲がりの区別. 振れ数を追跡するために楕円形のピンを押すと部品が破壊されます.
ロード済みとリリース済み
ピンが硬くて修正が小さいため, 重力とサポートのたわみは公差に対して無視できません. 測定条件 - 固定ステーションでのサポート, 定義された平面にあるインジケーター - 作業指示で固定する必要があります, プレス後の検証ではそれを正確に繰り返す必要があります. 一般的な議論は、 荷重と解放の真直度測定 このスケールで全力で適用します.
ピンの矯正加工ルート
精密ポイントプレス
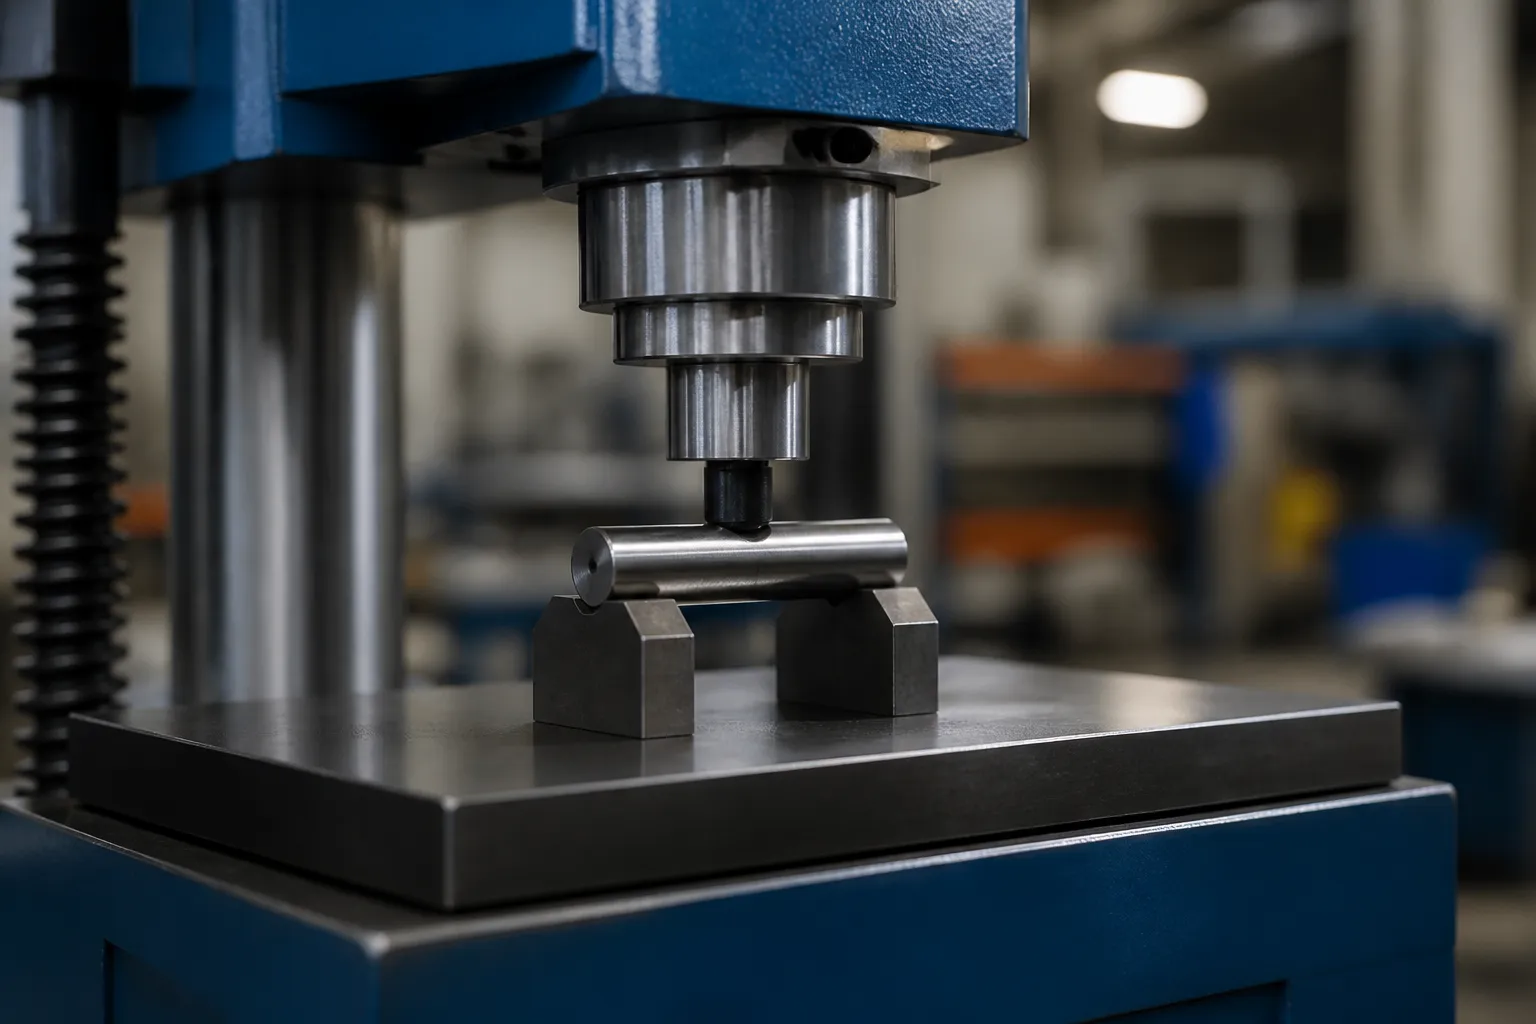
デフォルトのルートは、 精密ポイントプレス矯正加工: ピンは細い2本の上に止まっています, 曲げ頂点近くに配置された硬化サポート, 小さなラムが制御されたストロークを適用します - 変位制限付き, 力が制限されていない - 最高点で. ピンプレスと通常のシャフトプレスを区別する3つの特徴:
- サポート間隔. L/D以下について 2.5, サポートが互いに近接して配置されており、局所的な接触応力が高い. サポートインサートには、ピンの外径をブリネル化せずにクリアする、緩和された接触または丸みを帯びた接触が必要です.
- ストロークの解像度. 修正ストロークはマイクロメートル単位で測定されます. プレスにはサブマイクロメートルのストローク解像度と剛性が必要です。, バックラッシュフリーのラムガイダンス, 硬化したピンのスプリングバック対ストローク比は、次の値を超える可能性があるためです。 10:1 間違った設定で.
- スプリングバック補償. 硬化したピンは強力に跳ね返ります; プロセスは過度に圧力をかけ、許容範囲までリラックスする必要があります, で説明されている補償ルール付き シャフト矯正スプリングバック補正.
回転式微矯正
より大容量の場合, ピンは小型の回転矯正ヘッドを通して供給できます。角度のついたロールにより、1 回のパスでピンに交互のプラスチック曲げが加えられます。. このルート, で説明したのと同じ原理 プレスとローラーの矯正, ピンの形状が長さに沿って均一である場合にのみ経済的です (頭がない, 溝や急な特徴) そして、逸脱が局所的なねじれではなく、全体的に滑らかな湾曲である場合. 局所的なねじれはロール矯正に耐え、最終検査時に再現されます。.
矯正をしてはいけない場合
ハンドリングのキンクが鋭いピン, 目に見えるブリネリング, ひび割れ, または図面外の楕円はスクラップ部品です. 疲労が蓄積したエンジン部品は創造的な救助活動を許さない. 書面によるリワーク制限 — ピンが受けることができる修正サイクルの数, およびどのプロセス段階で — 管理計画に属するのか; の推論 NOK のソートとリワークの制限 直接転送.
なぜ短いのか, 硬い部分は見た目よりも硬い
直感的には、短い部分はまっすぐにしやすいはずです. その逆は真実です, その理由は、曲げ振幅との関係です。, セクションの剛性とストロークの分解能. 細長いシャフトに, ある 0.5 mmの反りを数十分の1ミリメートルのストロークで修正します, そしてマスコミはそれを気持ちよく解決する. ピストンピンに, 許容範囲外の人々全体が、 0.005 mmと 0.020 弓の長さ mm. それを修正するには数マイクロメートルのストロークが必要です, 単位たわみ当たりの曲げ剛性が細いシャフトよりも一桁高い部分に適用されます。. 3 つの結果が続きます:
- マシンの解像度がプロセスになる. プレス機 0.01 mm ストローク分解能は、 0.003 mm補正. ラムの指導, ロードセルのノイズ, フレームの熱膨張とオイルの圧縮率はすべて許容範囲内に収まります. ピン用の機械の選択はストロークの分解能とフレームの剛性から始まります, 決してトン数によるものではありません - ピンのプレスにはほとんど力が必要ありません, 極端なコントロールのみ.
- サポート状態がメカニズムを支配します. 硬いセクションの下でサポートが互いに接近している, 修正は、全体的な曲げによるものと同様に、局所的な圧力分布によっても達成されます。. サポートの移動 2 mmは効果的なレシピを変更します, これが、サポートポジションがレシピレコードの一部である理由です。, 設定の詳細はオペレータに任せられない.
- 局所的な被害のリスクが高い. 高い剛性と小さな接触ゾーンは高い接触応力と同等. すべてのアンビルとラムのインサートは硬度が一致し、丸みが付けられている必要があります; 硬化ピン上の平らな鋼製アンビル OD はブリネリングマシンです.
レシピを作成する前にプロセス段階をフリーズする
補正レシピは 1 つの材料状態と 1 つの在庫状態に対してのみ有効です. ピンの生産は複数の州にまたがる, それぞれが異なるウィンドウを定義します:
| ステージ | 修正の機会 | 主なリスク |
|---|---|---|
| ソフトブランク, 浸炭前 | ほとんど必要ない; 旋削保持ジオメトリ | レシピは後の状態に転送されません |
| 硬化後, 研ぐ前に | 弓最大; 修正により研削材の分布が復元されます | 弓がストックで隠されていた場合、片側で驚くべきストック損失が発生する |
| 荒研削と仕上げ研削の間 | 古典的な修正ポイント; 在庫はまだあります | 修正後に加えられた研削応力によりピンが再び曲がる |
| 最終研削後 | 微修正のみ, 厳密にサイクルが制限されている | 完成した座面の表面証拠; 楕円性相互作用 |
| お客様の入荷検査時 | 紛争地域 - まず合意された慣例に基づいて再測定する | 未検証の測定値に対する修正 |
制御計画では、修正ステージを明示的に指定し、他のステージでの修正を禁止する必要があります。. 最終研削後に修正されたピンには保護ストックがありません: 任意のプレスマーク, 楕円形の成長, 過剰な修正サイクルは、疲労負荷がかかる部品の機能的欠陥となります。.
合格基準
ピン矯正プロセスは証拠に基づいて認められます, 合格振れ数だけではない:
- 真直度またはTIR 図面で指定された平面とサポート条件で, 通常、グランドピンの場合は低マイクロメートルです.
- 真円度と直径 修正後に再チェック - プレス加工では曲げ許容差と形状許容差をトレードしてはなりません.
- 表面の完全性. プレス痕なし, 外径座面のブリネルまたはアンビル補助線. ジャーナルの機能面にある接触証拠はリジェクトです, 見た目の問題ではない.
- 検証測定システム. ゲージは実際に公差を解決する必要があります。で説明されているように正式なスタディを実行します。 ゲージR&直線を整えるR.
- プロセス能力 時間の経過とともに追跡される, 熱処理ロットごとに記録された再加工数とスクラップ理由.
ピン矯正プロジェクトにおける一般的な故障モード
- プレス機で楕円性を追いかける. 振れトレースに 1 回転あたり 2 回のエラーが表示される, オペレータはとにかく押します, そしてピンは楕円形と曲がった形になります.
- 硬度と状態の不一致. 柔らかいピンで開発されたストロークレシピを硬化ピンに適用; スプリングバックが 3 倍になり、プロセス ウィンドウが消える. すべてのレシピはマテリアルの状態にバインドされている必要があります.
- 過剰補正サイクル. 同じ頂点を前後に押すと材料に作用し、, 疲労部分に, 潜在的な障害リスクです. サイクル制限はマシン制御によって強制される必要があります, オペレーターの記憶によるものではない.
- 破損したデータム. 中心穴の転倒または汚れ, または切り粉が埋め込まれた V ブロック, 偽のベンドマップを生成し、真っ直ぐなピンの補正をトリガーします.
- お客様と異なる条件での測定. あなたの検査はまっすぐです; お客様は異なるスパンでクリーンセンター間を測定し、振れを確認します. 測定規約を契約上で調整する.
関連書籍: 一般的なマシン選択ロジック 自動シャフト矯正の仕組み, および姉妹ソリューションのページ ピストンロッド そして エンジンバルブ. ピンファミリーの実現可能性調査用, 図面を準備する, 熱処理状態, 少なくとも現在の振れデータ 50 部品, および修正後に満たさなければならない受け入れ仕様.
Moving from manual piston pin correction toward automation? の シャフトの選び方ガイド, チューブとプロファイルの作業 そして 矯正機の費用の内訳 自然な次のステップです.