
ギア シャフトは、一体化されたギア歯 (平歯車) を備えた回転動力伝達コンポーネントです。, ヘリカルピニオンまたはベベルピニオン — ジャーナルと一緒に, スプライン, 1 つの軸上のスレッドとショルダー. その真直度の仕様はその軸上で定義されます: ジャーナルとギアピッチシリンダーは、インジケーターの合計読み取り値内で共通の線を中心に回転する必要があります。 (TIR) ベアリングの寿命によって設定される限界, ギアの噛み合い品質とシャフト速度. したがって、ギアシャフトを真っ直ぐにするということは、歯付きコンポーネントの回転軸を復元することを意味します。これは、歯付きバーを平らにすることとは根本的に異なる問題です。, 確立された測定および補正方法の問題.
ギアシャフト矯正ソリューションでは、機器を選択する前に 5 つの質問に答える必要があります:
- 測定軸を定義するもの — ジャーナル, 中心またはスプライン外径 - 調査は組み立てられたベアリングの配置を反映していますか?
- 逸脱は単機艦首か, 肩の局所的な曲がり, ひねり, またはその組み合わせ、そして真の最高点はどこなのか?
- 材質と熱処理状態は何ですか – 貫通硬化, 浸炭焼入れ, 高周波強化ジャーナル - およびそのジャーナルに対してどの修正ルートが承認されているか?
- 研削材の在庫はまだありますか, ストック分布または最終形状を回復することを目的とした修正です?
- ジオメトリはどのようにリリースされるか, 歯面の完全性と長期安定性を検証する?
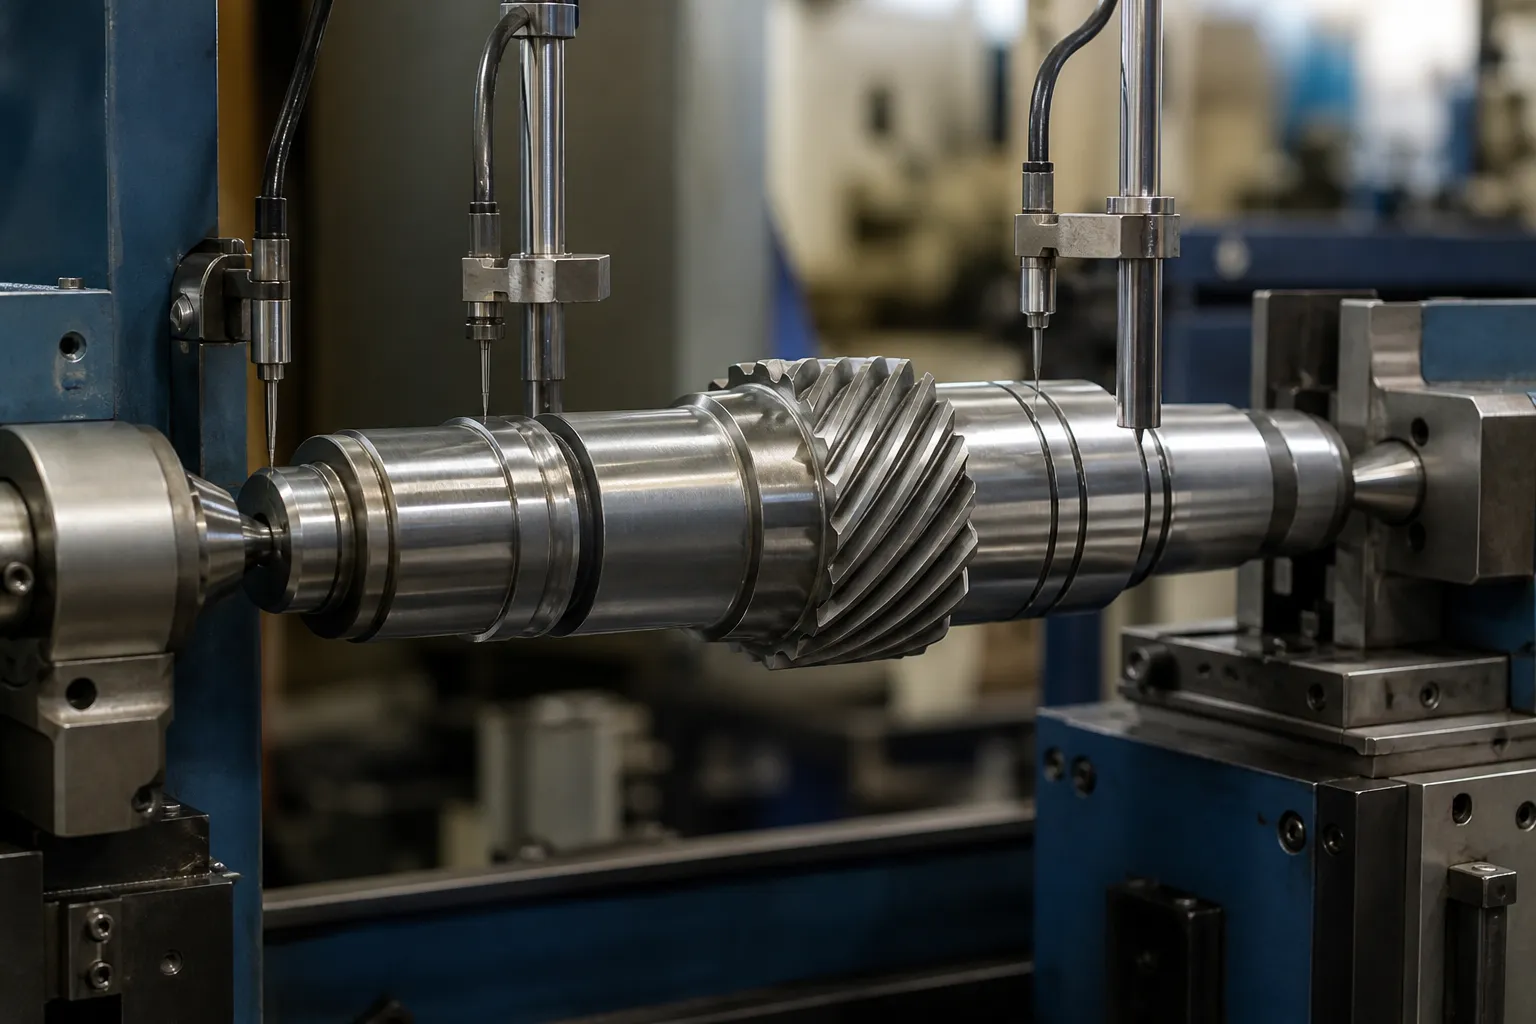
*エンジニアリングの概念図: 修正研究中にジャーナル上のプローブで中心間で支持されるギアシャフト. 顧客現場の写真ではありません. データムの選択, 力の位置と許容限界には、図面と代表的なサンプル部品が必要です。*
ギアシャフトとギアラックの比較: 2 つの異なる問題
このサイトではすでに取り上げています 産業用ギアラック矯正, 2 つのワークピースは両方とも歯車の歯を備えているため、頻繁に混同されます。. エンジニアリング内容はほとんど共有されていません:
| ギアラック | ギアシャフト | |
|---|---|---|
| 関数 | 回転を直線運動に変換します; 歯付きストレートバー | 回転軸間でトルクを伝達; 歯付き円筒部分 |
| 真直度の定義 | 基準面の同一平面内での平面度および真直度; ピッチラインの平坦度 | 回転軸のズレ: 定義されたセクションの円周上で測定された TIR |
| 一次測定 | 直線 - 直定規, 定盤, レーザーライン, 長さ方向のサンプリング | 回転 — 部品をセンター間またはジャーナル上で回転, ダイヤルまたは電子プローブ, 曲がり測量図 |
| 曲がると失敗 | バインディング, 不均一な歯の噛み合わせ, 位置決め誤差 | アンバランス, 振動, ベアリングとシールの損傷, ギアの噛み合わせのズレ, 倦怠感 |
| 典型的な修正 | 平面でプレスする; 長いラックストックの場合、ストレッチまたはレベリングプロセスを行うこともあります | マップされた高点でのポイントプレス補正, 選択的ピーニング, 制限された加熱方法 |
ラックを平面で修正します; ギアシャフトが軸周りに修正される. 測定用語, 備品, マシンも合格基準もすべて異なります, このため、2 つのトピックは別のページで扱われます。. ワークが長歯棒でピニオンと噛み合って負荷を直線移動させる場合, ラックページが適用されます. ベアリング内で回転する歯車が付いたシャフトの場合, 続きを読む.
解剖学と歪みの原因
データム チェーンと応力システムに関与するフィーチャーをリストします。:
- ベアリングジャーナル - 主機能軸;
- ギアセグメント: 拍車または螺旋歯, 歯車の歯幅, ピッチとルートの形状;
- スプライン, キー溝, スレッド, テーパーとカップリングの特徴;
- 肩, スナップリングの溝, クロスドリルとオイルホール;
- 中心または一時的なプロセスデータム;
- セクションおよびプロセス段階ごとの研削材.
ギアシャフトは古典的なシャフトの理由で曲がります, 修理資料に記載されている: 取り扱いまたは組み立て中の機械的過負荷; 内部応力を不均一に緩和する非対称加工; 熱処理, 浸炭または完全硬化されたシャフトを焼入れすると、ほとんどの場合反りが発生します。; 初めは真っ直ぐだったシャフトを積み重ねて曲げる激しい焼きばめや圧入. 特にギアシャフトについて, ホブ加工やシェービングにより歯部の周囲に残留応力が残る, 熱処理後に 1 つのジャーナルを研削すると、応力が緩和され、別のセクションが移動します。プロセスの修正点は、修正そのものと同じくらい重要です。.
最初に測定する: ベンド測量図

曲がったシャフトに触れる前にマッピングするという修理エンジニアリングの実践は、ギア シャフトにも完全に適用されます。, そして生産機械がそれを自動化します:
- シャフトを中心間またはジャーナル上でサポートし、サポート自体が振れゼロを読み取ることを確認します。サポート エラーによりマップ全体が破損します。.
- 回転基準をマークする; 等間隔の軸方向ステーションで TIR を記録, たわみに変換 (TIRの半分) とそれぞれの時計の角度.
- 地図を読む: 一貫した角度を持つ単一の主要な高い点は、単純な弓を示します; 長さに沿って角度が変化する場合は、複数の曲がりやねじれがあることを示します; 最も難しいケースは曲げとねじりを組み合わせたものです.
- ステーション間の真の最高点を探します - 最大値はトレンドが示す場所にあります, 必ずしも探査機がたまたまどこに置かれていたかというとそうではない.
- 修正サイクルごとに、最後に検査記録としてマップを繰り返します。.
このステップ内にはギア固有のトラップが 2 つあります. 初め, データムの選択: 段付きシャフトでは、通常、正しいデータム チェーンはジャーナルです。, 中心ではなく、シャフトは中心ではまっすぐに読み取ることができ、ジャーナルでは曲がっています, そしてベアリングは中心を気にしません. 選択ルールについては、以下で詳しく説明します。 段付きシャフトの測定データムの選択. 2番, 歯面誤差と曲がり: ピンまたはギアチェッカーで測定されるピッチシリンダーの振れは、シャフト軸の振れから分離する必要があります, あるいは歯の製造ミスはシャフトを曲げることで「治療」される. フォームエラーと曲がりを区別するための一般的な診断ロジックについては、次のセクションで説明されています。 回転測定における真円度と曲がり.
修正ルート
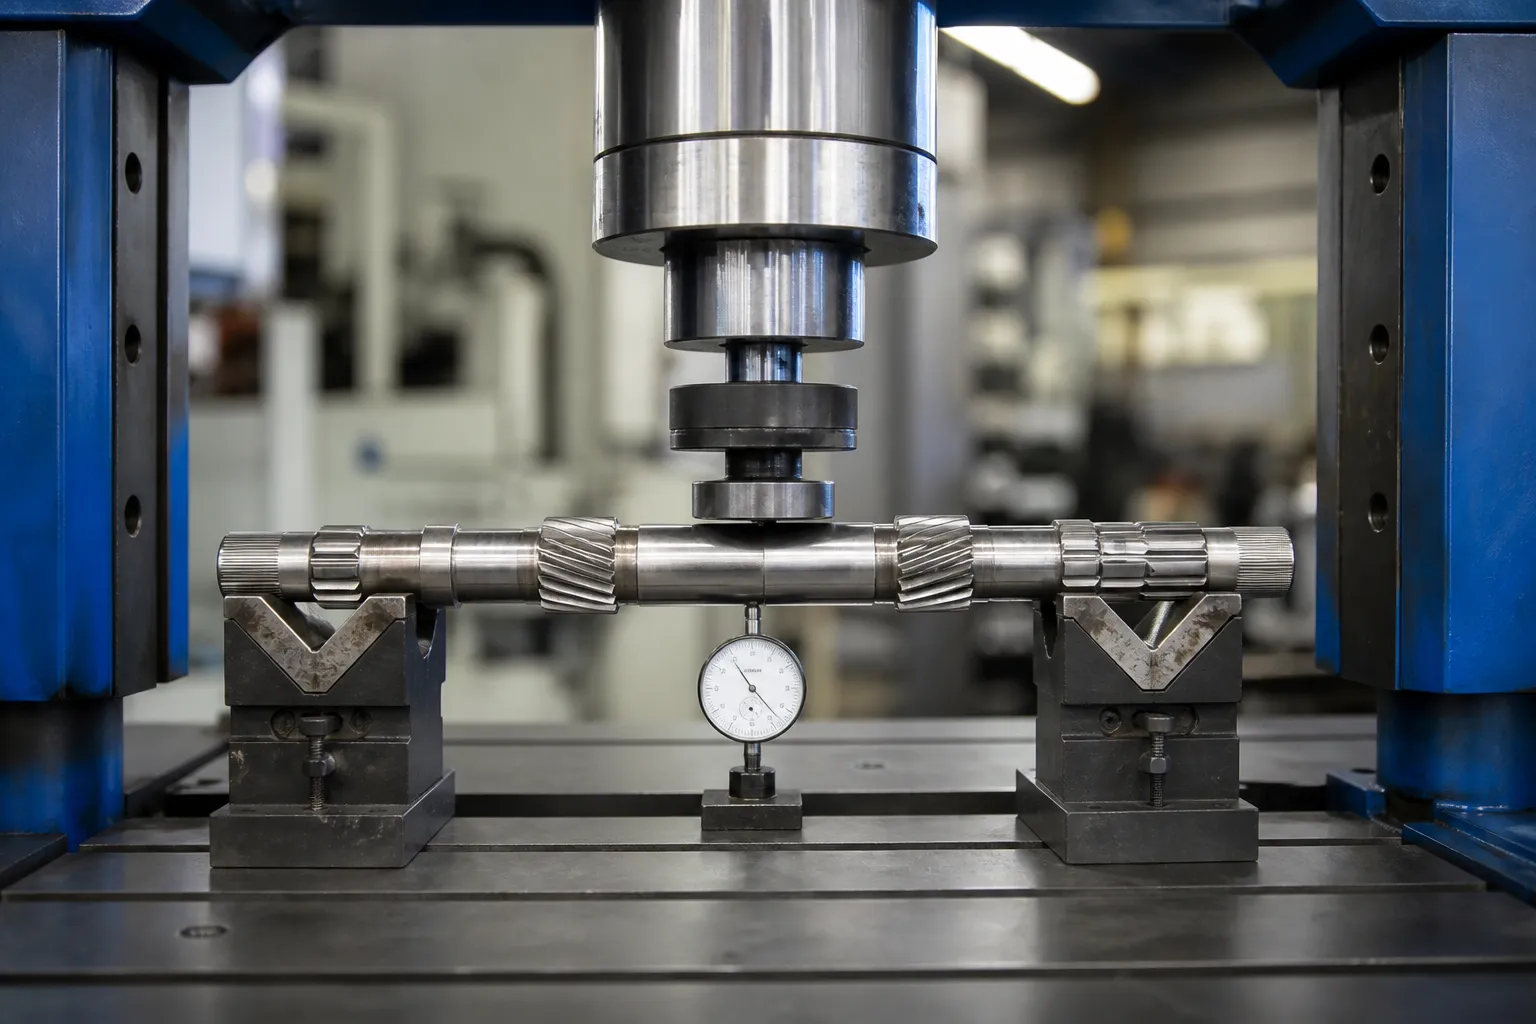
メカニカルポイントプレス - 主なルート
地図を手に, シャフトは高点を上にしてセットされています, 曲がりの近くでサポートされる, プローブがライブたわみを監視している間、パッド入りのラムが搭載されています. 小さなストロークで作業し、スプリングバックを受け入れる: 目標は公差の修正を最小限に抑えることです, 塑性サイクルごとに残留応力が追加されるため. 本番マシンではこのループ — マップ, プレス, 再マップ — パーツ ファミリごとに学習されたスプリングバック補正を使用して自動的に実行されます. 手動シャフト矯正の職人技部分がコントローラーパラメータになる; 物理は変わらない.
ピーニング — プレスが届かない場所
凹面の制御されたショットまたはニードルピーニングにより、表面の繊維が圧縮され、繊維がわずかに成長します。, 軸をまっすぐに引っ張る. ギアシャフトのピーニングは細かいトリムツールです: 押した後の小さな残留物を修正します, ラムが積み込めない場所、つまり肩に隣接した場所でも機能します, 歯のある部分の近く - 歯を砕く危険はありません. 修正ごとに時間がかかり、主要なルートになることはほとんどありません.
スポット熱 - 硬化ギアシャフトに制限
小さなゾーンをスポット加熱して冷却時に局所的な引張応力を生じさせることは、低温域での正当な矯正方法です。- 未硬化状態のミディアムカーボンシャフト. 浸炭処理について, 貫通硬化または高周波硬化されたギアシャフトは厳しく制限または禁止されています: 熱の影響を受けたゾーンは、局所的な材料を軟化または再硬化させる可能性があります, 歯とジャーナルの疲労寿命が費やされる場所に、まさにハードスポットと微小亀裂が発生します。, 表面がベアリングやシールに入る前に除去する必要がある隆起した隆起が残ります。. 熱による方法が検討されている場合, 冶金学者が承認した修理手順に属しています。, 生産調整サイクルに従わない. マテリアルのルールについては、詳しく説明されています。 熱処理後の矯正.
ギアシャフトのプレスに含まれないもの
負荷はサポート間のジャーナルまたはシャフト本体セクションに適用されます。ギアの歯には決してかかりません。. 歯付きセグメントを押すと歯が変形する危険があり、矯正操作では元に戻すことができません, プレーンシャフトで使用されるタイプのロール矯正は歯には適用されません. スプライン セクションは独自のルールに従います, 私たちの中でカバーされています スプラインシャフト矯正液; ギアボックス内で測定および修正されたシャフト ファミリ – 入力, マルチジャーナル受け入れロジックを備えた出力シャフトと中間シャフト – では別個に扱われます ギアボックスシャフト矯正ソリューション.
合格基準

シャフト修理の実践により、使用可能なベースラインが得られます: について 0.001 長さ1フィートあたり (0.083 mm/m) 一般回転機器用, に向かって締め付ける 0.0005 で (0.013 んん) 高速多段機械の任意の時点での合計. ギアシャフトの場合は図面が支配します, 公差クラスはアプリケーションに従います: 低速, 許容差の小さいギア シャフトは、高回転数よりも広いウィンドウを実現します。, クリアランスが狭いピニオン. 受け入れ順序は次のとおりです。:
- 全駅最終測量図, 指定されたTIR内で;
- ギアの品質チェック - 歯の接触, ピンの振れ, らせんアライメント — 修正により変化なし;
- すべての修正後の材料状態に適したクラック検出;
- 最終研削または仕上げ作業後の検証, 矯正後だけでなく;
- アプリケーションが重要な場合の安定性の確認: プロセスウィンドウの安定性がまだ証明されていない場合は、放置間隔または温度サイクル後に再測定します。.
最後の点は、すべてのシャフト矯正の正直な弱点です。: 古い曲がりに新しい応力を重ね合わせるだけの修正は、今日はまっすぐに読むことができ、使用中にドリフトする可能性があります. そのため、修正回数には上限が設けられています, 終了後にマップが繰り返されるのはなぜですか, そして、許容範囲内のストローク数自体がプロセス品質のシグナルである理由 — 原理はライン全体に適用されます 自動シャフト矯正.
よくある落とし穴
- 間違ったデータムでのマッピング. ベアリング軸を表さなくなった中心は、機能するシャフトに修正できないマップを生成します.
- 最高地点ではなく駅で押す. 通常、最大たわみはプローブ ステーション間にあります。; ロードする前に見つけてください.
- 歯または硬化したスプラインをロードする. ラム力はプレーンシャフトセクションに属します; 歯は永久的に、TIR マップに対して目に見えないように変形します。.
- 単面プレスによる追いねじり. 曲げとひねりを組み合わせるには、計画されたシーケンスが必要です, 同じストロークの繰り返しではない.
- プレス後の読み取りのみを信頼する. 残留応力が再分配される; リリースチェックは最終研削後に行われます, そしてその後のフィールド結果.
シーケンスにコミットする前にベンドとツイストを分離する
調査マップは、修正するかどうかだけでなく、どのような順序で修正するかを決定します。. 3 つの診断シグネチャでほとんどのギア シャフトをカバー:
- シンプルな弓: たわみの大きさは、一定のクロック角度で長さに沿って増減します。. マップされた最高点で 1 回押す, スプリングバックを学んだ, 完了 — 最も簡単なケースであり、1 回の手動練習で十分に対処できます.
- 二面またはS字ベンド: 時計の角度は長さに沿って回転します. 順次2件の修正を予定しております, それぞれが新しい地図で確認されました; 通常、最初に大きな曲がりを修正すると、2 番目の曲がりが簡素化されます。.
- ひねりを加えて曲げる: 角度特徴 - スプライン, キー溝, ジャーナルに対するギアの位相 — 船首上部のねじり変位を示します. 押すだけで曲がりを処理し、ねじれを残します; ねじれ補正は、独自の検証を伴う別の操作です, そうでないふりをすると、TIRに合格し、フェージングに失敗するシャフトが生成されます。.
自動機械は最初の 2 つのケースを日常的にします: コントローラーは測定ステーションに適合します, プレス位置を計算します, オーバーストロークとサポート間隔, そして 2 ~ 3 サイクル以内にループを閉じます. ソフトウェアを使用した印刷機から本格的なプロセス定義を分離するツイストケースは依然として残っています, そして、冒頭の 5 つの質問は、シャフトが間違ったモードを狙ったストロークで修正予算を使い果たしてしまう前に、早い段階で理解できるように設計されているのがまさにその通りです。.
重大な調査の内容
ギアシャフト矯正機またはセルは以下から指定されます。: データム方式とセクションごとの TIR 制限を含む図面; 修正点の材質と熱処理状態; ギアデータ — モジュール, ねじれ角, 硬度 - したがって、荷重の除外は明示的です; 測定局の電流ひずみ分布; 偏差範囲全体のサンプル部品; サイクルタイムとトレーサビリティの要件; および再作業制限ポリシー. これらの情報をもとに、サポートと調査の計画が立てられます。, プレス力クラスとスプリングバック学習戦略が直接続きます, ステーションは約束ではなく部分に対して検証できます.
Every gear shaft straightening project eventually hits the same two questions – の シャフトの選び方ガイド, チューブとプロファイルの作業 そして 矯正機の費用の内訳 サプライヤー会議が始まる前に回答してください.