
コネクティングロッドは、負荷がかかると回転運動を往復運動に変換します。, 緊張した状態で, 圧縮と曲げ, 動作時間あたり数百万回. シャフトとは異なり、調整する単一の回転軸がありません。. その形状は 2 つの穴 (クランクピンの大端とリストピンの小端) 間の関係にあり、矯正とはその関係を復元することを意味します。: ボア間の平行度, ねじれ, 中心距離とボア形状, 組み立てられ、トルクがかかった状態でロッドが動く.
この記事はコンロッド本体自体の矯正についての記事です. このサイトの 2 つの関連リソースは、小規模なワークピース ファミリをカバーしています: の コンロッドスリーブ矯正ソリューション そして ZD90コンロッド矯正機 まっすぐにする スリムスリーブタイプリンクロッド とピン (直径 ø1.5 ~ 8 mm, 45長さ –95 mm) 電動工具およびアセンブリ用 – エンジンロッド本体ではありません. ここで説明するエンジンロッド本体は、エンジン再生工場の専用のロッド調整スタンドとプレスで修正されます。; 以下のプロセスと受け入れロジックを実践する文書.
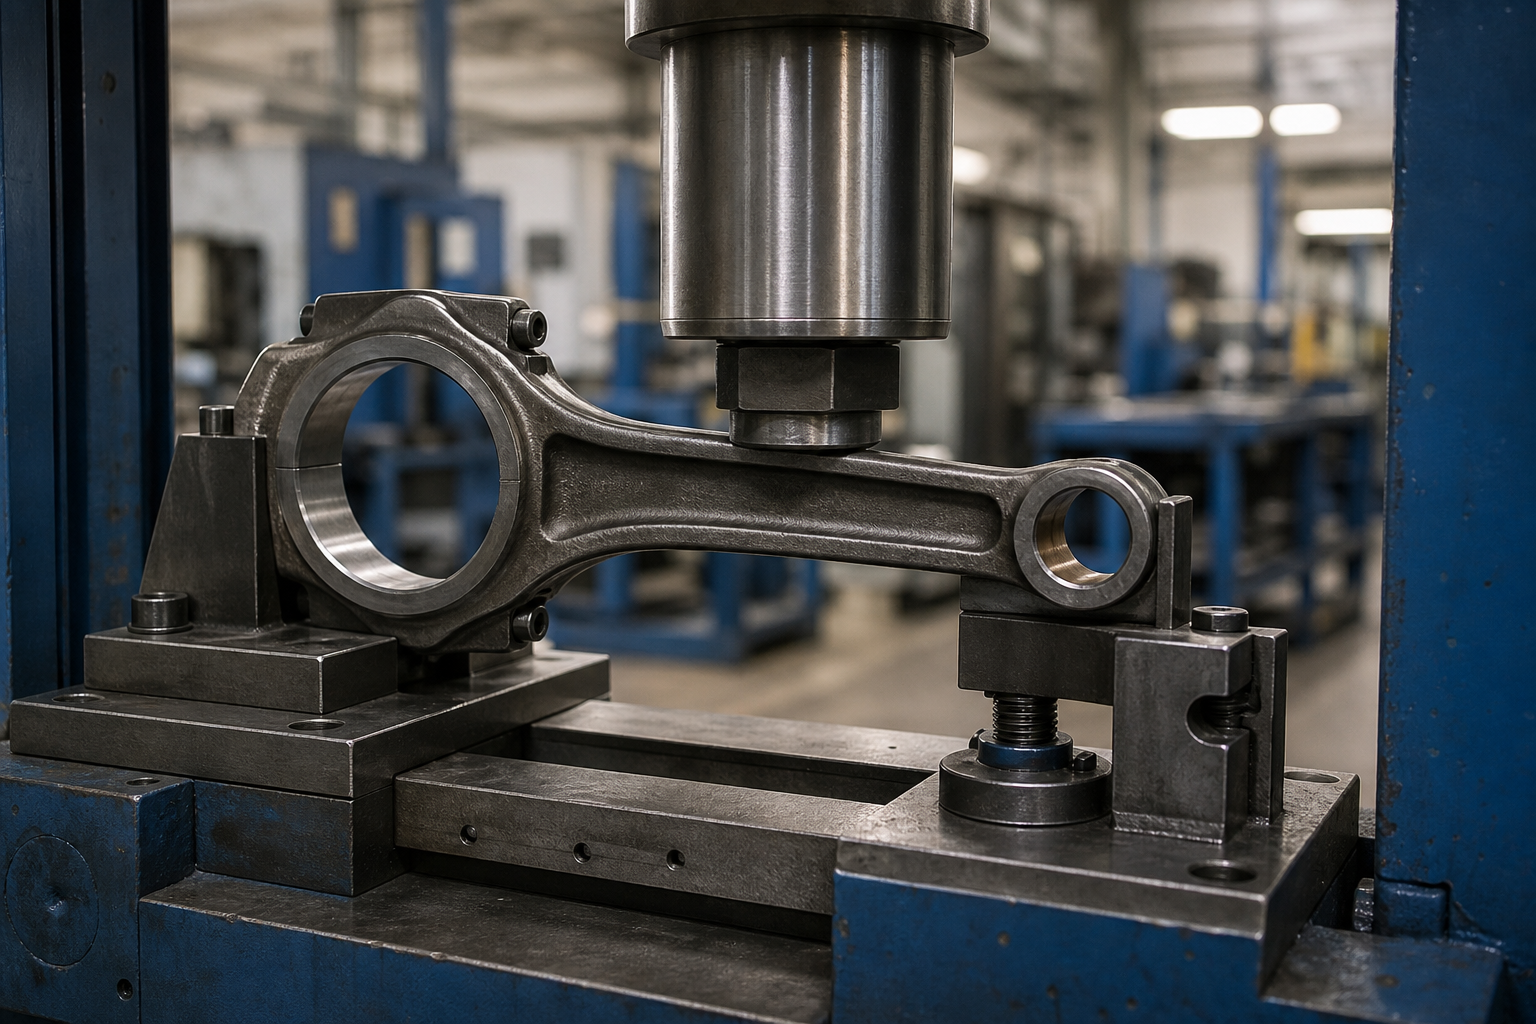
何 “曲がった” コネクティングロッド上の手段
| 変形モード | 何が変わるのか | 修正ルート |
|---|---|---|
| ビームベンド | シャンクがボア間で曲がる; 穴は平行のままですがオフセットされています | パッド付きツーリング間の I ビーム シャンクのプレス修正 |
| ビームツイスト | 一方のボアは他方のボアに対してシャンク軸を中心に回転します | 制御された端部拘束によるロッド固定具のねじれ補正 |
| ボア平行度誤差 (ボアフレームの曲がり) | 小端の軸がロッドの平面内で大端の軸と平行から外れて傾いている | 定義されたポイントでのプレス補正; アライメント治具で確認する |
| ビッグエンドの歪み | 大端ボアの楕円形またはテーパー, 多くの場合、ボルトの伸びやロッドとボルトの破損が起こった後 | 曲がりの問題ではない: キャップ面の加工とリボア/ホーニング, 古典的な再調整ルート |
| スモールエンドの歪み | 穴の真円度外れまたはサイズの損失 | ボアとリスリーブ; 上記で参照したスリーブ矯正ソリューションを参照してください。 |
最初の3段は竿本体のプレス矯正作業です。. 最後の 2 つは機械加工の再調整に属します. それらを混同するショップは棒を押してインジケーターの読み取りを強制します, ボアをさらに変形させる, そして部品が失われます。そのため、以下の測定ステップでは、何かが荷重される前に、穴の形状から曲げとねじれを分離します。.
組み立てた状態で測定する, トルクがかかった状態
コネクティングロッドは大端側から見ると2ピース部品です. キャップ, 別れ面, ボルトとそのトルクはすべてボアの最終形状に関与します, したがって、すべての信頼できる測定は同じ規律に従います:
- 最初に亀裂を検査します - シャンクの磁粉検査, パーティング面とボルトラグ. ひび割れたロッドを真っ直ぐにすると、検出可能な欠陥が将来の故障に変わります.
- 新品または正常なボルトを使用してキャップを組み立てます。, 仕様に従ってトルクをかけられる. トルクがかかっていないロッドは、使用中に存在しないボアを測定します.
- ロッドをアライメント治具にセットします: 固定アーバーまたはチェックプレート間の大端, 小端を通るピンまたはアーバー.
- 定義されたゲージポイントでダイヤルインジケーターを使用して曲げとねじれを読み取ります。これは、何十年にもわたってエンジンの再調整に使用されている古典的なロッドアライナーの配置です。.
- 穴寸法の測定, 中心距離とキャップ面の状態を個別に測定; ボアエラーを曲げとして見せかけないでください.

治具, 目ではない, 真実を定義する. ロッドアライナーのないワークショップでは、定盤に対する触角の測定値から曲がりを推測しようとします。, フィクスチャエラーが混在する, プレート誤差とボア誤差を 1 つの数値にまとめます. ロッド専門店から量産エンジン工場までのエンジン再製造業務に反映されるプロの基準は、ゲージハードウェア上の両方のボアを備えた専用のアライメントスタンドです。.
Iビームのプレス補正
ビームの曲がりとボアの平行度の誤差は、ロッドの定義されたゾーンをグリップするサポート間にシャンクを押し付けることによって修正されます。:
- I ビームシャンクとボスセクションをサポートして押します。決してボアを越えないでください。, ボルトラグ, パーティング面または穴あけされた油路.
- 測定された偏差の最高点にプレスポイントを置きます, ビームセクションに合わせた工具半径を使用し、接触がフランジエッジから外れるようにします。.
- 少しずつ修正し、押すたびにアライナーを再確認します; 光を2回通過させた後にきれいであると測定されるロッドは、1回強く押し込まれたロッドよりも優れた部品です.
- スプリングバックを予想して意図的に設定する: シャフトに使用されているのと同じ補償ロジックが適用されます, ロッドの短くて硬いビームによりオーバーシュートが容易になります.
- ファイナルプレスパス後, ボアを再確認する, 部品を解放する前の中心距離とキャップ トルク - ビームを押すと、ボアの形状が数十分の 1 だけ移動します。, 再調整シーケンスは新しいベースラインを認識している必要があります.

治具の剛性はプロセスの半分です. ベンチバイスフレックス, 移動するベースに対して行われる修正作業は、再現不可能な結果を生み出します。経験豊富な機械工場の原則は、あらゆるプレス加工と同様にロッドにも当てはまります。. 専用のロッドストレートナーは、剛性の高いクランプフレームとロッド固有のツールで問題を解決します。. 同じ規律 - 厳格な治具と測定されたフィードバック - が、次のような当社の製造矯正装置を管理します。 ZD90コンロッドストレートナー, 閉ループの自動矯正を実行します (餌, 測定, サーボ正しい, 再検査する) 小さなスリーブタイプのリンクロッドに.
ツーリングマークはそれ自体が品質上の欠陥です. ロッドはプレスに到着するまでに完成部品になっており、穴は機械加工されています。, 対面パーティング面, ショットピーニングされたシャンクが使用される場合もあります。そのため、アンビルとサポートにはパッド付きまたは半径が一致したインサートが必要です, ボルトラグに残った目撃者の痕跡, オイルホールまたはパーティング面は、ロッドが前進する前に影響を受ける形状を再検査するための根拠となります。.
矯正は再調整シーケンス内に位置します
エンジン再製造実習では、コネクティングロッドの再調整が順序付けられた順序で実行されます。, そして矯正には決まった場所があります:
- クラック検査と洗浄. 標識のあるロッドはここからラインを離れます.
- まっすぐに. アライナーとプレスでビームの曲がりとねじれを修正; フィクスチャで再チェック.
- パーティング面加工. キャップとロッドのパーティング面は真の表面仕上げです, ボアを小さく閉じる.
- ボルトの交換とトルク. 穴あけ作業前に仕様に合わせて新しいボルトを取り付けます.
- ボア修復. 小さな修正の場合はホーニング、大きな修正の場合はボア/回転, 大端をサイズに合わせて仕上げる, 真円度と中心距離.
- 最終確認と体重管理. 並列性, ねじれ, 中心距離, エンジンセット内での重量のマッチング.
順序が重要です. 突面作業前の矯正は、穴加工によって真っ直ぐなビームが完成することを意味します; ボーリング後に矯正すると、完成したボアが所定の位置から外れてしまいます. また、フェース加工とボア修復により材料が除去されるため、, 中心距離制御は再調整の規律です, 矯正ではなく、ロッド旋盤とホーニングです, 報道機関ではない, それを保持します.

竿を曲げた出来事を知る
修正の決定は失敗履歴から始まります, 同じインジケーターの読み取り値がまったく異なることを意味する可能性があるため:
| 失敗イベント | 典型的なジオメトリ署名 | 配置ロジック |
|---|---|---|
| ハイドロロック / 破片の摂取 | 鋭いビームの曲がりまたは小端のオフセット, セット内のピストンの損傷を伴う場合が多い | 衝撃負荷部; ひび割れを検査する, 置き換えに傾く |
| オーバーレブ / バルブコンタクト | ねじれと組み合わせたビームの曲げ; スモールエンドの歪み | 複数のモードがイールドを超えてロードされる; 損傷が軽いことが証明されない限り交換 |
| ベアリングの焼き付き / スピン | 大端の変色とボアの歪み, シャンクのヒートティント | 熱により材料の反応が変化する; 決定前の完全な MPI と硬度のチェック |
| ロッドボルトの伸びやトルク不足 | きれいなパーティング面を備えた大端楕円形 | 再調整ルート: 顔, 新しいボルト, 穴あけとホーニング |
| 機械加工 / 歪みの処理 | 生産または修理のバッチ全体にわたって一貫した小さな弓 | 単純な修正のケース; 安定していて再現性がある |
どのロッドを真っ直ぐにできるか
| ロッドタイプ | 矯正時の位置 |
|---|---|
| 鍛造鋼棒 (自動車, ディーゼル, 農業用) | 古典的な修正候補; 再調整シーケンスには標準で矯正が含まれます |
| 粉末金属 / 焼結棒 | 一般的には交換されます, 曲がっていない; 材料の亀裂挙動により、プレス修正がリスク決定となる |
| アルミ棒 (ある程度のパフォーマンスと小型エンジン) | 材料疲労挙動は交換を主張する; エンジンメーカーのサービスポジションに従ってください |
| 破壊分割 (ひび割れた) ロッド | キャップ面は加工できません, 古典的な再調整は終わりです; ボアの修正と曲げは OEM の仕様に従う必要があります |
| ボルトの破損や焼き付きのあるロッド | 修正前の亀裂検査と処理; 曲がる荷重イベントにより、目に見えない損傷が生じた可能性があります |
これは、誠実なエンジニアリングが楽観主義に勝る点でもあります: フォーラムのスレッドの中には、ハイドロロックやオーバーレブで曲がったロッドをまっすぐにするべきかどうかを尋ねるスレッドもあります。, プロのエンジン構築における有効な答えは、イベントの重大度が決定するということです。. ライト, 健全な鍛造品の測定可能な曲がりは、領域を修復しています; 圧縮されたロッド, ねじれや衝撃による過去の降伏は代替品となります, を押した後のインジケーターの表示は何であれ.
エンジンの稼働状態を反映した合格基準
| 受け入れ要素 | 指定する内容 |
|---|---|
| 穴の平行度 (曲げる) | 規定のゲージ長に対する偏差制限, トルクをかけた状態でアライナー上で測定 |
| ねじれ | 穴軸間の角度偏差限界, 同じセットアップ |
| ボアサイズ, 真円度とテーパー | 最終ホーニング/ボア後の図面ごと, 押した後ではない |
| 中心距離 | 最小値と最大値, ロッドセットのマッチングにより加工段階で制御 |
| クラック検査 | 矯正前および指定された最終修正後の MPI |
| 重量とバランス | エンジンセット内の重量クラス; バランス調整が続く場合のボブウェイトの影響が文書化されている |
| ボルトの状態 | 新品または認定済みのボルト, 記録されたトルク, 伸びたファスナーの再利用禁止 |
よくある質問
曲がったコンロッドを安全に真っすぐに直すことができますか?
ライト付きの鍛造鋼棒, 正確に測定された曲がりときれいな亀裂の検査が定期的に矯正され、再調整されます。. 曲がりが激しいロッド, 過負荷によるねじれ, ボルトの破損, または粉末金属から作られています, アルミニウムまたは破断分割鍛造品が代替候補です. 曲がりを引き起こしたイベントは曲がり自体と同じくらい重要です.
キャップを締めた状態で測定する理由?
大端ボアはキャップ付きのランニングジオメトリ内にのみ存在するため, ボルトと適用トルク. 緩んだキャップで得られた測定値は、曲げと同様にアセンブリのクリアランスとボルト穴の傾斜を測定します。.
矯正はボアに影響しますか?
はい, わずかに, これが、再調整シーケンスにおいてボア修復の前に矯正が行われる理由です。. ビームを押すと、ボアの形状がわずかに変化する可能性があります; 復元サイズに続くパーティング面とホーニング加工, 補正後のビームの真円度と中心距離.
ロッドのねじれはどのように修正されるのか?
ねじれをねじり修正: ロッドの大端が硬い固定具に固定されています, 小端部のビーム軸を中心に制御された逆回転が適用されます。, 段階的に, 矯正のたびにアライナーを再チェックする. ねじれ補正はビームにせん断作用を与えるため、特に注意が必要です。, 焼き付きや過負荷の履歴があるロッドでは、通常は修正ではなく交換の状況になります。.
ロッドの矯正はクランクシャフトの矯正と関係がありますか?
エンジン内で部品が接合されます, どちらも疲労が深刻です, しかし計測法は完全に異なります. クランクシャフトは、次の記事で説明されているように、メインジャーナル軸に忠実です クランクシャフト矯正液, 一方、コネクティングロッドには回転軸がまったくありません。アライメント治具上のボア間の関係に修正されます。.
2 つのボア軸を中心にソリューションを構築する
コネクティングロッド矯正ソリューションは 4 つの固定的な決定に基づいています: 積み込み前の亀裂検査, 実際のアライメント治具上でトルクがかかった状態で測定, プレス補正はパッド間のビームに限定されます, 半径が一致した工具, シーケンス制御を再調整して退屈させます, 面と中心距離はビームが真になった後に終了します. それらを適切に配置した状態で, 専用のロッド矯正装置は、労働集約的な修理判断を再現可能な工場プロセスに変え、いつロッドを交換すべきかを正直に知らせます。.
Whether you are upgrading an existing connecting rod line or buying new, の ストレートナーの選択ウォークスルー そして 矯正機の予算イメージ サプライヤーと話す前にトレードオフを組み立てる.