
Uno spinotto, chiamato anche spinotto o spinotto, è il corto, perno cilindrico a tolleranza ristretta che unisce il pistone al piede di biella. È una delle parti più caricate in un motore alternativo: il carico inverte ogni giro, il diametro esterno funge da perno del cuscinetto all'interno della boccola dell'asta, e il foro funge da superficie di scorrimento per i progetti completamente flottanti. Se il perno è solido, animato da un foro centrale, o forato a ciascuna estremità per la lubrificazione, la sua geometria deve rimanere entro tolleranze a livello micrometrico per il diametro, rotondità e rettilineità.
Perché il perno è corto e rigido, raddrizzarlo non è una questione di forza bruta. È questione di molto piccolo, correzioni plastiche molto controllate applicate esattamente nei punti giusti, con una configurazione di misurazione in grado di distinguere una curvatura dell'asse reale dall'errore di rotondità e dalla variazione del diametro. Una soluzione per la raddrizzatura degli spinotti deve rispondere a cinque domande prima di selezionare una macchina:
- Il perno è solido?, con nucleo centrale o forato all'estremità, e qual è il rapporto lunghezza/diametro??
- In quale fase del processo si manifesta la deviazione? Dopo la macinazione, dopo il trattamento termico, o dopo la manipolazione?
- L'eccentricità radiale misurata è una reale curvatura della linea centrale, oppure errore di rotondità e diametro interpretato erroneamente come piega?
- Quale percorso di correzione è approvato per lo stato del materiale e della durezza: pressatura del punto di precisione, raddrizzatura fine rotativa, o rottame?
- Come verrà rilasciata la geometria, l'integrità della superficie e i criteri di accettazione critici per la fatica devono essere verificati dopo la correzione?
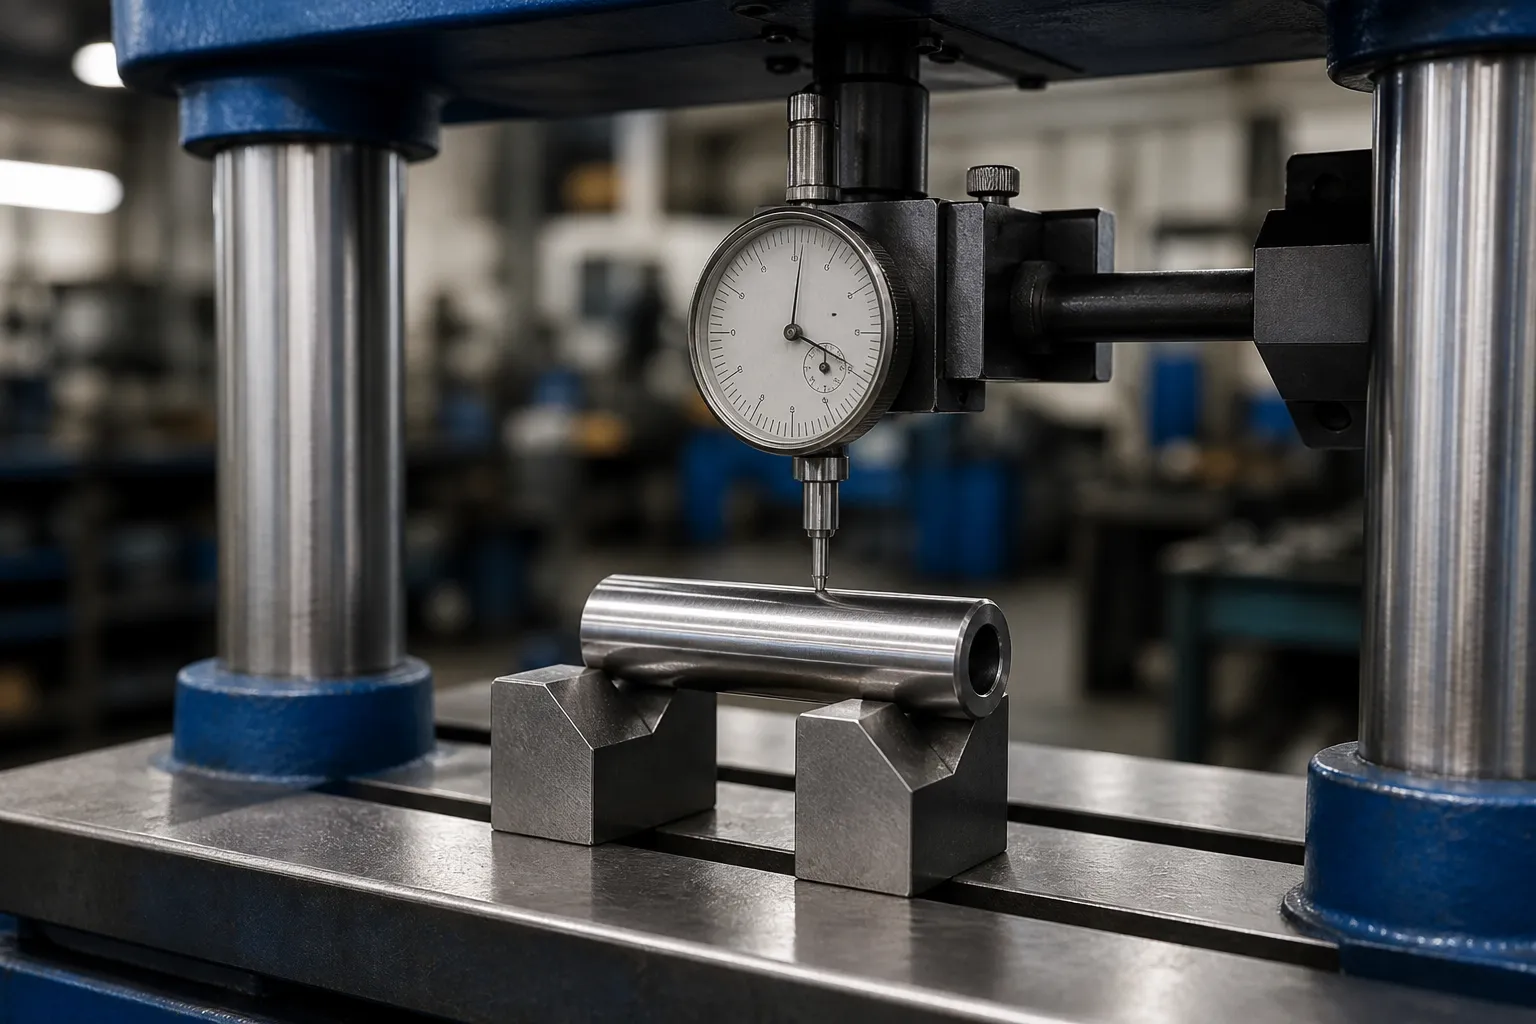
*Illustrazione del concetto di ingegneria: uno spinotto temprato supportato e misurato per uno studio di correzione controllata. Non è una fotografia del sito del cliente. Zone di contatto effettive, i limiti di forza e l'architettura della macchina richiedono disegni e test su campioni rappresentativi.*
Uno spinotto non è una biella
I risultati di ricerca per il raddrizzamento dello spinotto del pistone sono dominati dai forum automobilistici: hobbisti che chiedono come liberare uno spinotto bloccato o se uno spinotto rigido può essere riutilizzato dopo una ricostruzione. Quella conversazione in officina non ha quasi nulla a che fare con il problema della produzione: un produttore di spilli che rettifica migliaia di spilli al giorno e che necessita di una fase di correzione controllata tra il trattamento termico e la rettifica finale. I due intenti non dovrebbero mai condividere le specifiche della macchina.
È altrettanto importante non confondere il perno con il Asta pistone (il componente lungo del cilindro idraulico trattato in una pagina della soluzione separata) o con il biella (una parte della trave a I forgiata, non un cilindro di precisione). Lo spinotto è una famiglia di pezzi a sé stante con i propri vincoli:
| Pezzo | Geometria tipica | Carattere raddrizzante |
|---|---|---|
| Spina del pistone (questa pagina) | Cilindro corto, L/D ≈ 1,3–2,5, temprato, spesso senza torsolo | Molto rigido; piccoli valori di curvatura, elevate forze di correzione, rischio di ovalizzazione |
| Asta del pistone (idraulico) | Asta lunga e sottile con estremità filettate | Bassa rigidità L/D; correzione multipunto su un lungo periodo |
| Biella | Profilo a I forgiato con due fori | 3-D allineamento da foro a foro, non è un problema di linea centrale |
| Valvola del motore | Gambo lungo con testa | Rettilineità dello stelo rispetto alla faccia della testa; logica di microcorrezione simile |
Come si deformano gli spinotti del pistone
I perni di produzione sono tipicamente torniti o trafilati a freddo in acciaio da cementazione, carburato e temprato, poi macinato. La deviazione entra in punti prevedibili:
- Distorsione da trattamento termico. La carburazione e la tempra rilasciano le sollecitazioni di tornitura in modo non uniforme. Un perno con nucleo può piegarsi verso il lato della parete più sottile. Questa è la fonte di deviazione più comune e più correggibile: vedi stiratura dopo il trattamento termico.
- Stress indotto dalla macinazione. L'asportazione pesante o unilaterale sul diametro esterno sbilancia lo stress residuo, e il perno si piega dopo aver lasciato il macinino.
- Danni da manipolazione e bloccaggio. I pin sono corti, duri e pesanti per le loro dimensioni. Una caduta sul bordo di un contenitore può provocare una forte piegatura locale in un perno che era dritto all'ispezione finale: questa classe di danno è solitamente una decisione di scarto, non una decisione correttiva.
- Crescita dell'ovalità nei perni con nucleo. Il foro può deformarsi durante il trattamento termico, e l'OD lo segue. Questo è un errore del modulo, non una curva, e nessuna correzione della stampa lo risolve.

Misurazione: La decisione sul dato viene prima di tutto
Un controllo della rettilineità del perno ha senso solo rispetto ad un asse di rotazione definito. Dominano due convenzioni di supporto:
Tra centri
Se il perno presenta fori centrali prodotti e rettificati come riferimenti di processo, la misurazione tra i centri riproduce l'asse utilizzato dalla smerigliatrice. Questa è solitamente la convenzione più pulita per le decisioni di accettazione finale. I fori centrali stessi devono essere puliti e non danneggiati: un centro intaccato produce un runout fantasma che invia buoni perni alla pressa.
Su V-Block o Supporti Rotanti
Per perni animati senza centri, l'OD stesso diventa il dato. Una configurazione con blocco a V rotante con un indicatore di prova del quadrante o a testa di misura LVDT multipunto runout delle mappe in diverse stazioni assiali. Qui la disciplina critica è separare i tipi di errore: una prima armonica (una volta per giro) il componente che mantiene la sua fase lungo la lunghezza è una curva; una componente della seconda armonica è l'ovalità, e deve essere letto rispetto a distinzione tra rotondità e piegatura. Premendo su un perno ovale per inseguire un numero di runout si distrugge la parte.
Caricato contro rilasciato
Perché i perni sono rigidi e le correzioni sono minuscole, la gravità e la deflessione del supporto non sono trascurabili rispetto alla tolleranza. La condizione di misurazione — supporta in stazioni fisse, indicatore su piani definiti - deve essere congelato nelle istruzioni di lavoro, e la verifica post-stampa deve ripeterlo esattamente. Le argomentazioni generali in misurazione della rettilineità sotto carico rispetto a quella rilasciata applicare con tutta la sua forza su questa scala.
Raddrizzamento dei percorsi del processo per i perni
Pressatura del punto di precisione
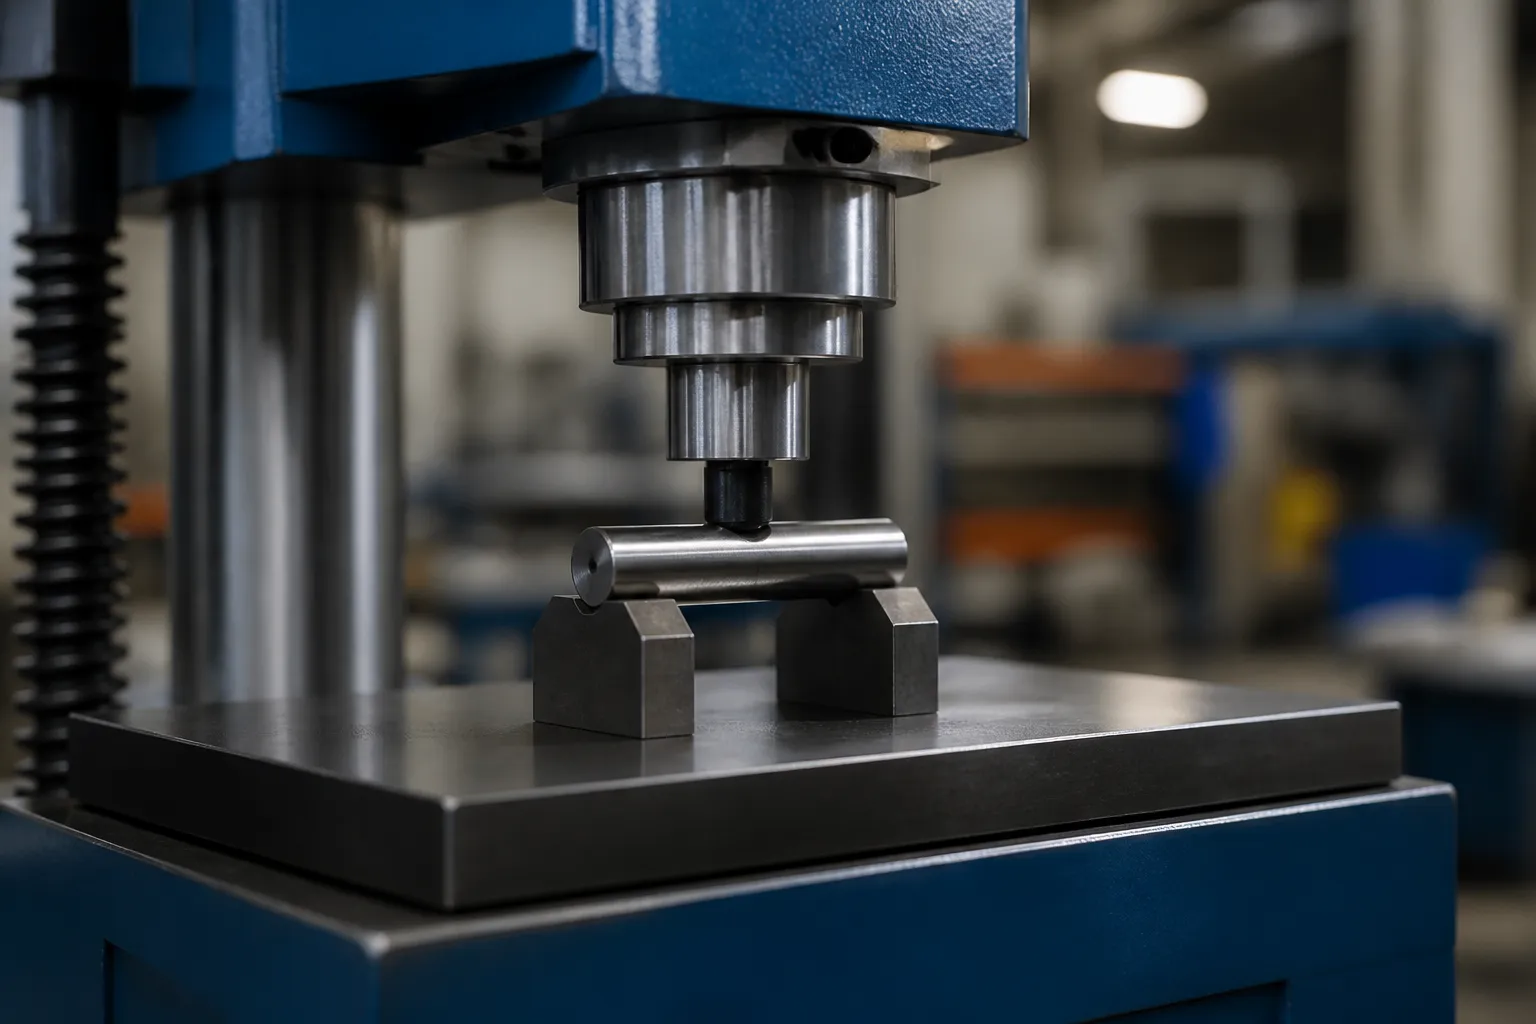
Il percorso predefinito è a processo di raddrizzatura con pressa a punti di precisione: il perno poggia su due stretti, supporti temprati posti in prossimità dell'apice della curvatura, e un piccolo pistone applica una corsa controllata, con spostamento limitato, non limitato dalla forza, nel punto più alto. Tre caratteristiche distinguono la pressatura del perno dalla normale pressatura dell'albero:
- Spaziatura del supporto. Con L/D sotto circa 2.5, i supporti sono vicini e le sollecitazioni di contatto locali sono elevate. Gli inserti di supporto necessitano di un contatto alleggerito o raggiato che liberi il diametro esterno del pin senza brinarlo.
- Risoluzione della corsa. Le corse correttive sono misurate in micrometri. La pressa necessita di una risoluzione della corsa submicrometrica e di una rigidità, guida del pistone senza gioco, perché il rapporto ritorno elastico/corsa in un perno temprato può superare 10:1 nella configurazione sbagliata.
- Compensazione del ritorno elastico. I perni temprati ritornano con forza; il processo deve sovraccaricarsi e rilassarsi nella tolleranza, con le regole di compensazione come previsto compensazione del ritorno elastico del raddrizzamento dell'albero.
Raddrizzamento fine rotativo
Per volumi più elevati, i perni possono essere alimentati attraverso una piccola testa raddrizzatrice rotante: rulli angolari che sottopongono il perno a pieghe di plastica alternate in un unico passaggio. Questo percorso, lo stesso principio discusso in pressa rispetto alla raddrizzatura a rullo, è economico solo se la geometria del perno è uniforme su tutta la sua lunghezza (niente teste, solchi o caratteristiche brusche) e se la deviazione è un morbido arco globale piuttosto che un nodo locale. Le pieghe locali sopravvivono al raddrizzamento del rullo e riappaiono all'ispezione finale.
Quando non lisciare
Uno spillo con un forte nodo da maneggiare, brinellatura visibile, crepe, o l'ovalizzazione all'esterno del disegno è una parte di scarto. Le parti del motore sottoposte a fatica non perdonano i tentativi di salvataggio creativi. Un limite di rilavorazione scritto: quanti cicli di correzione può ricevere un perno, e in quale fase del processo rientra nel piano di controllo; il ragionamento dentro Limiti di smistamento e rilavorazione NOK trasferisce direttamente.
Perché corto, Le parti rigide sono più dure di quanto sembri
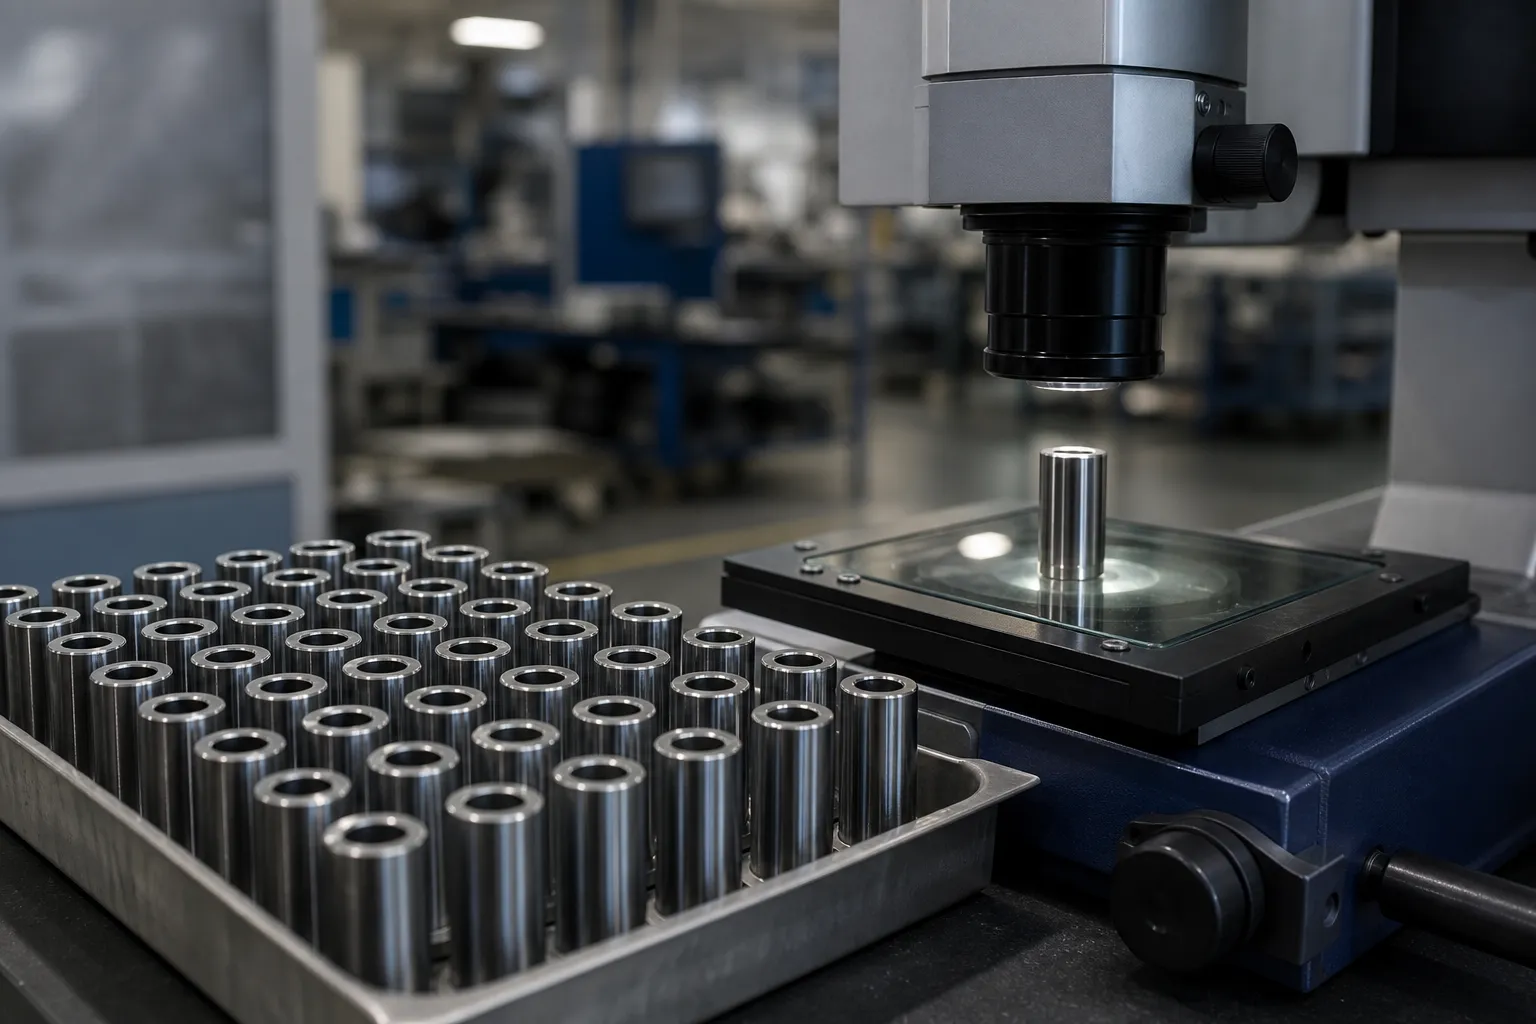
L'intuizione dice che una parte breve dovrebbe essere facile da raddrizzare. È vero il contrario, e il motivo è la relazione tra l'ampiezza della piega, rigidezza della sezione e risoluzione della corsa. Su un albero lungo e sottile, UN 0.5 L'arco da mm viene corretto con un colpo di pochi decimi di millimetro, e la stampa lo risolve comodamente. Su uno spinotto, l’intera popolazione non tollerante può sedersi in mezzo 0.005 mm e 0.020 mm di arco. Correggerlo richiede corse di pochi micrometri, applicato ad una sezione la cui rigidezza alla flessione per deflessione unitaria è un ordine di grandezza superiore a quella di un albero snello. Ne conseguono tre conseguenze:
- La risoluzione della macchina diventa il processo. Una stampa con 0.01 La risoluzione della corsa in mm non può governare a 0.003 correzione mm. Guida dell'ariete, rumore della cella di carico, la crescita termica del telaio e la compressibilità dell'olio rientrano tutti nella fascia di tolleranza. La scelta della macchina per i perni inizia dalla risoluzione della corsa e dalla rigidità del telaio, mai dal tonnellaggio: una pressa per spilli non ha quasi bisogno di forza, solo un controllo estremo.
- La condizione di supporto domina la meccanica. Con supporti ravvicinati sotto una sezione rigida, la correzione si ottiene tanto mediante la distribuzione localizzata della pressione quanto mediante la flessione globale. Spostare un supporto 2 mm cambia la ricetta effettiva, ecco perché le posizioni di supporto fanno parte del record della ricetta, non un dettaglio di configurazione lasciato all'operatore.
- Il rischio di danni locali è elevato. L'elevata rigidità e le piccole zone di contatto equivalgono a un elevato stress da contatto. Ogni incudine e inserto del pistone devono essere della stessa durezza e raggiati; un'incudine piatta in acciaio su un diametro esterno del perno temprato è una macchina brinellatrice.
Congela la fase del processo prima di scrivere la ricetta
Una ricetta di correzione è valida solo per uno stato del materiale e una condizione dello stock. La produzione di spille attraversa diversi stati, e ognuno definisce una finestra diversa:
| Palcoscenico | Opportunità di correzione | Rischio principale |
|---|---|---|
| Vuoto morbido, prima della carburazione | Raramente necessario; la rotazione mantiene la geometria | La ricetta non verrà trasferita agli stati successivi |
| Dopo l'indurimento, prima della macinazione | Arco più grande; la correzione ripristina la distribuzione del materiale macinante | Perdita di stock a sorpresa su un lato se l'arco era mascherato da stock |
| Tra la sgrossatura e la finitura | Punto di correzione classico; magazzino ancora disponibile | Lo stress da macinazione aggiunto dopo la correzione curva nuovamente il perno |
| Dopo la macinazione finale | Solo microcorrezione, strettamente limitato al ciclo | Evidenze superficiali sulla superficie di appoggio finita; interazione ovalità |
| All'ispezione in entrata del cliente | Territorio contestato: rimisurare prima secondo la convenzione concordata | Correzione rispetto a una misurazione non verificata |
Il piano di controllo dovrebbe nominare esplicitamente la fase di correzione e vietare la correzione in qualsiasi altra fase. Un perno corretto dopo la rettifica finale non ha materiale protettivo: qualsiasi segno di stampa, qualsiasi crescita di ovalizzazione, qualsiasi ciclo di sovracorrezione è un difetto funzionale su una parte sottoposta a carico di fatica.
Criteri di accettazione
Un processo di raddrizzamento dei perni è accettato su prova, non solo su un numero di runout di passaggio:
- Rettilineità o TIR ai piani specificati nel disegno e alle condizioni di supporto, tipicamente nei micrometri bassi per i perni di terra.
- Rotondità e diametro ricontrollato dopo la correzione: la pressatura non deve scambiare la tolleranza di piegatura con la tolleranza di forma.
- Integrità della superficie. Nessun segno di stampa, brinell o linee di testimonianza dell'incudine sulla superficie di appoggio del diametro esterno. L'evidenza del contatto su una superficie di giornale funzionale è un rifiuto, non è un problema estetico.
- Sistema di misurazione di verifica. Il misuratore deve effettivamente risolvere la tolleranza: eseguire uno studio formale come descritto in calibro R&R per raddrizzare le linee.
- Capacità di processo tracciato nel tempo, con conteggi di rilavorazione e motivi di scarto registrati per lotto di trattamento termico.
Modalità di guasto comuni nei progetti di raddrizzamento dei perni
- Inseguendo l'ovalizzazione con la stampa. La traccia di runout mostra un errore di due volte per giro, l'operatore preme comunque, e il perno finisce sia ovale che piegato.
- Disadattamento dello stato di durezza. Una ricetta di corsa sviluppata sui perni morbidi viene applicata ai perni temprati; il ritorno elastico triplica e la finestra del processo scompare. Ogni ricetta deve essere vincolata ad uno stato materiale.
- Cicli di sovracorrezione. Premendo avanti e indietro sullo stesso apice si lavora il materiale e, su una parte di fatica, è un rischio di fallimento latente. I limiti del ciclo devono essere applicati dal controllo della macchina, non dalla memoria dell'operatore.
- Dati danneggiati. Fori centrali rovinati o sporchi, o blocchi a V con trucioli incorporati, generare false mappe di piegatura e attivare la correzione dei perni diritti.
- Misurazione in una condizione diversa da quella del cliente. La tua ispezione mostra chiaramente; il cliente misura tra centri puliti su una campata diversa e vede il runout. Allineare contrattualmente le convenzioni di misurazione.
Lettura correlata: la logica generale di selezione della macchina come funziona il raddrizzamento automatico dell'albero, e le pagine delle soluzioni gemelle per bielle dei pistoni E valvole del motore. Per uno studio di fattibilità sulla famiglia degli spilli, preparare i disegni, lo stato del trattamento termico, dati di runout attuali da almeno 50 parti, e le specifiche di accettazione da soddisfare dopo la correzione.
Passando dalla correzione manuale dello spinotto all’automazione? IL guida alla scelta dell'albero, lavorazione di tubi e profili e il Ripartizione dei costi della raddrizzatrice sono i naturali passi successivi.