Un albero del cambio è un componente rotante di trasmissione della potenza che porta i denti dell'ingranaggio integrati: sperone, pignone elicoidale o conico - insieme ai perni, spline, fili e spalle su un asse. La sua specifica di rettilineità è definita su quell'asse: i perni e i cilindri del passo degli ingranaggi devono ruotare attorno a una linea comune all'interno di una lettura totale dell'indicatore (TIR) limite imposto dalla durata dei cuscinetti, qualità dell'ingranaggio e velocità dell'albero. Raddrizzare l'albero di un ingranaggio significa quindi ripristinare l'asse di rotazione di un componente dentato: un problema sostanzialmente diverso dall'appiattimento di una barra dentata, e un problema con metodi di misurazione e correzione consolidati.
Una soluzione per il raddrizzamento degli alberi degli ingranaggi deve rispondere a cinque domande prima di selezionare l'attrezzatura:
- Ciò che definisce l'asse di misurazione: i giornali, centri o il diametro maggiore della scanalatura e il rilievo riflette la disposizione di cuscinetti assemblata?
- La deviazione è un arco a piano singolo, una curva locale su una spalla, una svolta, o una combinazione - e dov'è il vero punto più alto?
- Qual è lo stato del materiale e del trattamento termico: indurito, carburato e temprato, riviste rafforzate per induzione e quali percorsi di correzione sono approvati per questo?
- Il materiale macinato è ancora disponibile, ed è la correzione intesa a recuperare la distribuzione del materiale o la geometria finale?
- Come verrà rilasciata la geometria, verificare l'integrità del fianco del dente e la stabilità a lungo termine?
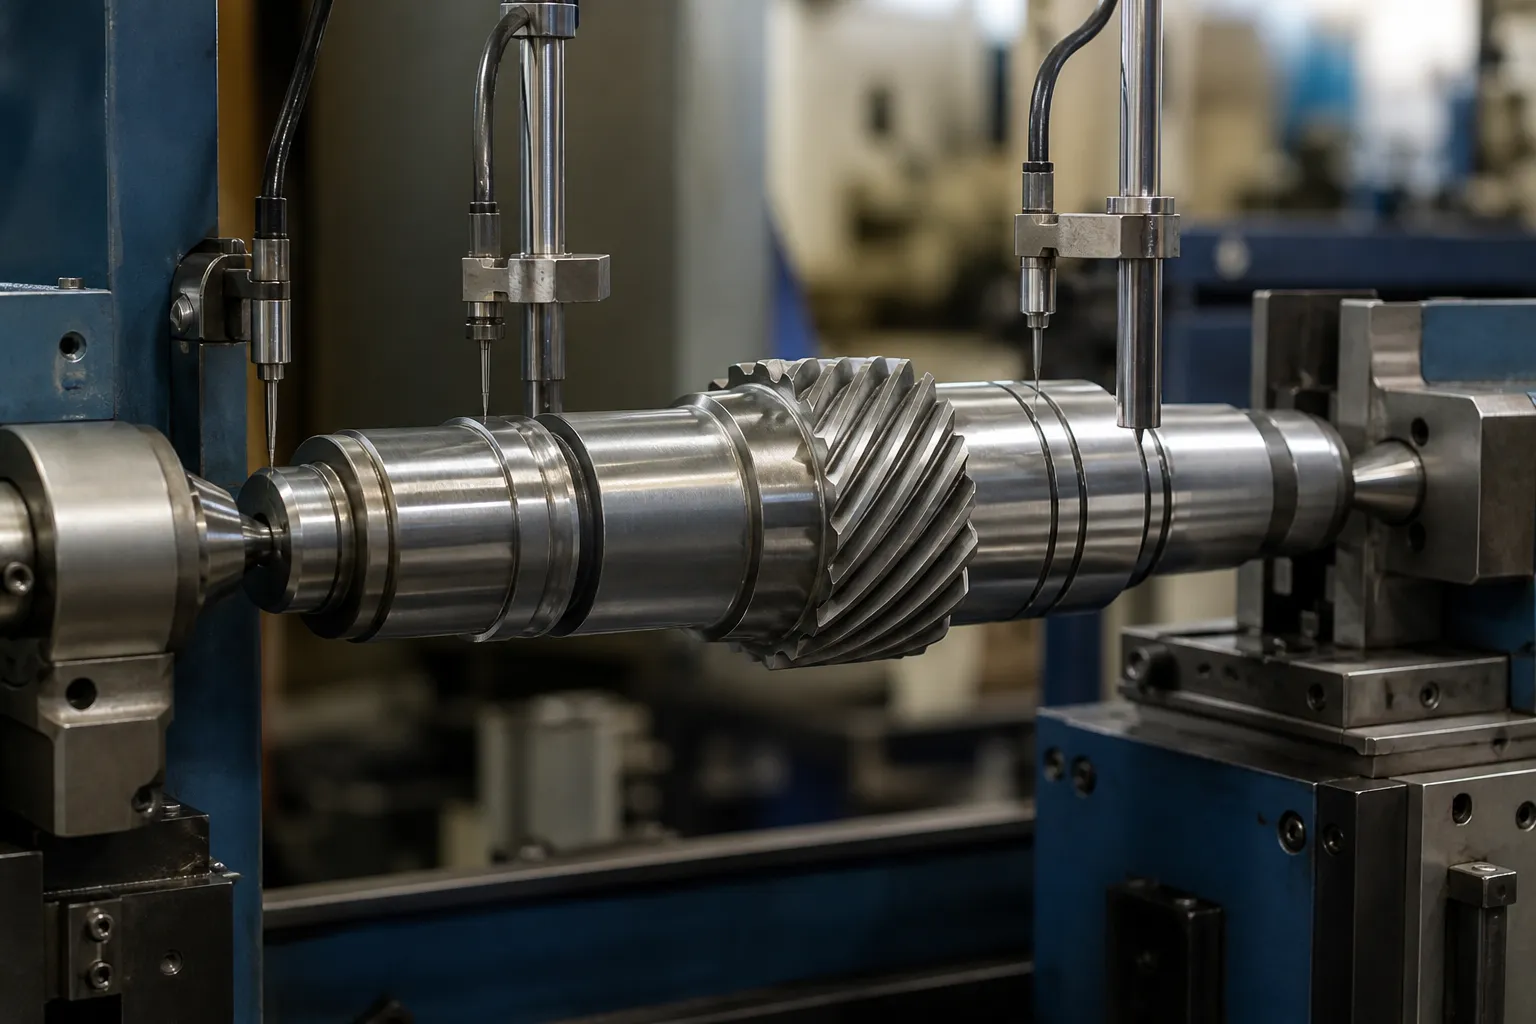
*Illustrazione del concetto di ingegneria: un albero dell'ingranaggio supportato tra i centri con sonde sui diari durante uno studio di correzione. Non una fotografia del sito del cliente. Scelta del dato, le posizioni delle forze e i limiti di accettazione richiedono il disegno e parti campione rappresentative.*
Albero del cambio rispetto alla cremagliera: Due problemi diversi
Questo sito copre già raddrizzatura di cremagliere industriali, e i due pezzi vengono spesso confusi perché entrambi portano denti di ingranaggio. Non condividono quasi alcun contenuto tecnico:
| Cremagliera | Albero dell'ingranaggio | |
|---|---|---|
| Funzione | Converte la rotazione in movimento lineare; barra dritta dentata | Trasmette la coppia tra gli assi rotanti; parte cilindrica dentata |
| Definizione di rettilineità | Planarità e rettilineità di una superficie di riferimento su un piano; planarità della linea primitiva | Deviazione dell'asse di rotazione: TIR misurato attorno alla circonferenza in sezioni definite |
| Misurazione primaria | Lineare: riga, piastra di superficie, linea laser, campionamento longitudinale | Rotazionale: parte arrotolata tra centri o su supporti, sonde a quadrante o elettroniche, mappa di rilievo della curvatura |
| Fallimento se piegato | Legame, innesto irregolare dei denti, errore di posizionamento | Sbilanciare, vibrazione, danni ai cuscinetti e alle guarnizioni, disallineamento degli ingranaggi, fatica |
| Correzione tipica | Pressatura in piano; a volte processi di allungamento o livellamento per prodotti con scaffalature lunghe | Correzione del punto di pressione nel punto più alto mappato, pallinatura selettiva, metodi a calore limitato |
Una cremagliera viene corretta su un piano; l'albero di un ingranaggio viene corretto attorno ad un asse. Il vocabolario della misurazione, infissi, le macchine e i criteri di accettazione sono tutti diversi, ecco perché i due argomenti vengono trattati in pagine separate. Se il pezzo è una lunga barra dentata che ingrana con un pignone per spostare un carico in modo lineare, si applica la pagina rack. Se si tratta di un albero con un ingranaggio che ruota su cuscinetti, continua a leggere.
Anatomia e da dove viene la distorsione
Elencare le caratteristiche che partecipano alla catena di datum e al sistema di sollecitazione:
- perni dei cuscinetti: asse funzionale primario;
- segmenti di ingranaggi: denti speroni o elicoidali, larghezza della faccia dell'ingranaggio, geometria del tono e della radice;
- spline, scanalature per chiavette, discussioni, conicità e caratteristiche di accoppiamento;
- spalle, scanalature degli anelli elastici, perforazioni incrociate e pozzi petroliferi;
- centri o dati temporanei di processo;
- materiale macinato per sezione e fase di processo.
Gli alberi degli ingranaggi si piegano per i classici motivi dell'albero, documentato nella letteratura di riparazione: sovraccarico meccanico durante la movimentazione o il montaggio; lavorazione asimmetrica che allevia le tensioni interne in modo non uniforme; trattamento termico, dove la tempra di un albero carburato o temprato introduce quasi sempre un arco; e pesanti accoppiamenti termorestringenti o a pressione che piegano un albero inizialmente diritto come impilamento. In particolare sugli alberi degli ingranaggi, la dentatura e la rasatura lasciano tensioni residue attorno alle sezioni dentate, e la rettifica post-trattamento termico di un diario può allentare lo stress e spostare un'altra sezione: il punto di correzione nel processo conta tanto quanto la correzione stessa.
Misura prima: La mappa del Bend Survey

La pratica ingegneristica di riparazione di mappare un albero piegato prima di toccarlo si applica pienamente agli alberi degli ingranaggi, e le macchine di produzione lo automatizzano:
- Sostenere l'albero tra i centri o sui suoi perni e verificare che i supporti stessi leggano un runout pari a zero: l'errore del supporto corrompe l'intera mappa.
- Contrassegnare un riferimento di rotazione; registrare il TIR in stazioni assiali equidistanti, conversione in deflessione (metà del TIR) e l'angolo dell'orologio su ciascuno.
- Leggi la mappa: un singolo punto alto dominante con angolo costante indica un arco semplice; l'angolo variabile lungo la lunghezza indica più pieghe o torsioni; il caso più difficile è la combinazione di piegatura e torsione.
- Cerca il vero punto più alto tra le stazioni: il massimo si trova dove dice la tendenza, non necessariamente dove si trovava una sonda.
- Ripetere la mappa dopo ogni ciclo di correzione e alla fine come registro dell'ispezione.
Due trappole specifiche per l'equipaggiamento si trovano all'interno di questo passaggio. Primo, scelta del dato: su un albero a gradini la catena di riferimento corretta è solitamente costituita dai perni, non sui centri: un'asta può leggere direttamente sui centri e piegata sui diari, e i cuscinetti non si preoccupano dei centri. Le regole di selezione sono trattate in dettaglio in selezione del punto di misura per alberi a gradini. Secondo, errore sul fianco del dente rispetto alla piegatura: L'eccentricità del cilindro di passo misurata sui perni o su un verificatore di ingranaggi deve essere separata dall'eccentricità dell'asse dell'albero, oppure un errore di fabbricazione del dente viene “trattato” piegando l’albero. Viene illustrata la logica diagnostica generale per separare l'errore di forma dalla piegatura rotondità rispetto alla piegatura nella misurazione rotante.
Percorsi di correzione
Pressatura meccanica del punto: la via principale
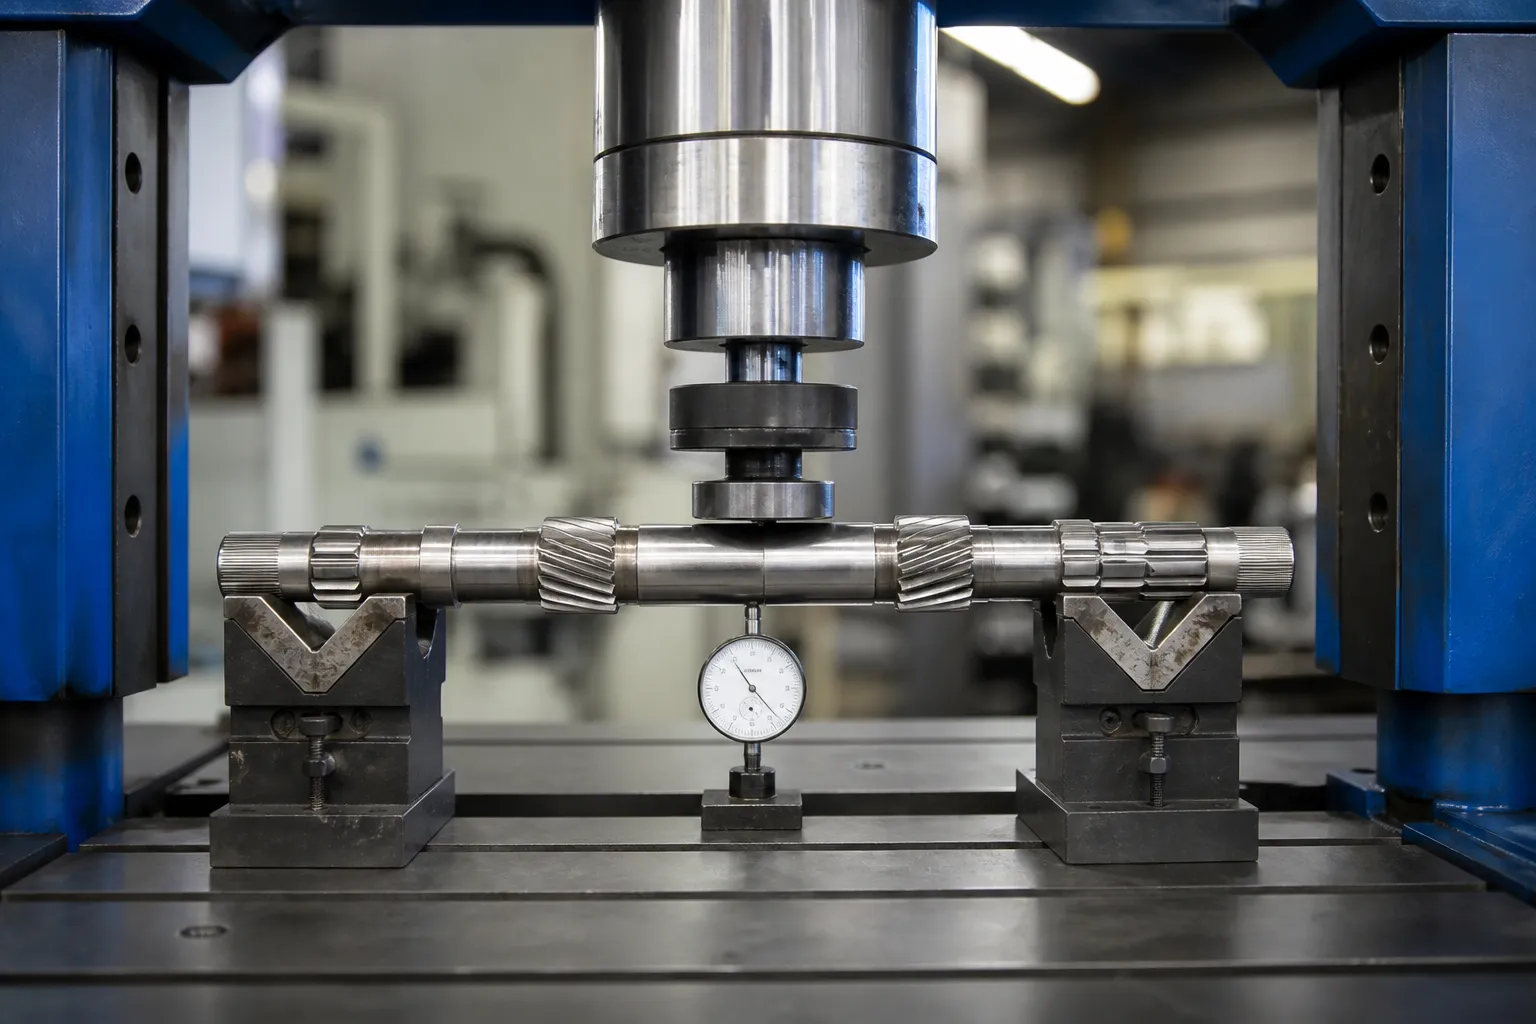
Con la mappa in mano, l'albero è impostato con il punto più alto verso l'alto, sostenuto vicino alla curva, e caricato con un pistone imbottito mentre una sonda monitora la deflessione in tempo reale. Lavora a piccoli colpi e accetta il ritorno elastico: l'obiettivo è il minor numero di correzioni alla tolleranza, perché ogni ciclo plastico aggiunge stress residuo. Sulle macchine di produzione questo ciclo è la mappa, premere, rimappatura: viene eseguito automaticamente con la compensazione del ritorno elastico appresa per famiglia di parti. La parte artigianale del raddrizzamento manuale dell'albero diventa un parametro del controller; la fisica non cambia.
Pallinatura: dove la pressatura non può arrivare
La pallinatura controllata o l'agugliatura del lato concavo comprime le fibre superficiali e le fa crescere leggermente, tirando l'asse verso dritto. Sugli alberi degli ingranaggi la pallinatura è lo strumento di rifinitura fine: corregge piccoli residui dopo la pressatura, e funziona nei punti in cui un ariete non può caricare, adiacente alle spalle, vicino alle sezioni dentate – senza alcun rischio di schiacciamento dei denti. È lento per la correzione e raramente è il percorso principale.
Calore spot: limitato agli alberi degli ingranaggi temprati
Il riscaldamento localizzato di una piccola zona per creare una tensione di trazione locale durante il raffreddamento è un metodo di stiratura legittimo a bassa temperatura- e alberi a medio carbonio in condizioni non temprate. Su carburato, alberi degli ingranaggi temprati a cuore o ad induzione è fortemente limitato o proibito: la zona influenzata dal calore può ammorbidire o indurire nuovamente il materiale locale, creare punti duri e microfessure esattamente dove viene spesa la vita affaticata dai denti e dal diario, e lasciare una protuberanza sollevata che deve essere rimossa prima che la superficie scorra in un cuscinetto o guarnizione. Dove vengono presi in considerazione i metodi termici, appartengono ad una procedura di riparazione approvata dai metallurgisti, non ad un ciclo di correzione della produzione. Le regole materiali sono elaborate in stiratura dopo il trattamento termico.
Cosa non include mai la pressatura di un albero del cambio
I carichi vengono applicati alle sezioni del perno o del corpo dell'albero tra i supporti, mai sui denti degli ingranaggi. Premendo sul segmento dentato si rischia la deformazione del dente che nessuna operazione di raddrizzatura potrà annullare, e il raddrizzamento a rullo del tipo utilizzato sugli alberi piani non viene applicato sui denti. Le sezioni della spline seguono le proprie regole, coperto nel nostro soluzione per raddrizzare alberi scanalati; le famiglie di alberi misurate e corrette all'interno dei riduttori – ingresso, alberi di uscita e intermedi con la loro logica di accettazione multi-journal – sono trattati separatamente nel soluzione per raddrizzare l'albero del cambio.
Criteri di accettazione

La pratica di riparazione dell'albero fornisce una linea di base utilizzabile: Di 0.001 pollici per piede di lunghezza (0.083 mm/m) per apparecchiature rotanti generali, stringendo verso 0.0005 In (0.013 mm) totale in qualsiasi punto per macchinari multistadio ad alta velocità. Per gli alberi del cambio vale il disegno, e la classe di tolleranza segue l'applicazione: una bassa velocità, l'albero del cambio a bassa tolleranza ha una finestra più ampia di un regime ad alto numero di giri, pignone a gioco ridotto. La sequenza di accettazione dovrebbe essere:
- mappa di rilievo finale in tutte le stazioni, entro il TIR specificato;
- controlli di qualità degli ingranaggi: contatto dei denti, runout sui perni, allineamento dell'elica: invariato dalla correzione;
- rilevamento delle crepe adeguato alle condizioni del materiale dopo tutta la correzione;
- verifica dopo l'operazione finale di rettifica o finitura, non solo dopo la stiratura;
- conferma della stabilità laddove l'applicazione è critica: misurare nuovamente dopo un intervallo di riposo o un ciclo di temperatura se la finestra del processo non ha già dimostrato stabilità.
L'ultimo punto è l'onesta debolezza di tutti i raddrizzamenti degli alberi: una correzione che si limita a sovrapporre un nuovo stress alla vecchia curvatura può essere letta oggi e andare alla deriva in servizio. Questo è il motivo per cui il conteggio delle correzioni è limitato, perché la mappa viene ripetuta dopo aver terminato, e perché il numero di corse entro la tolleranza è esso stesso un segnale di qualità del processo: principi applicati a tutta la linea raddrizzamento automatico dell'albero.
Insidie comuni
- Mappatura sul dato sbagliato. I centri che non rappresentano più l’asse portante producono una mappa che non può essere corretta in un albero funzionante.
- Pressing in una stazione invece che nel punto più alto. La deflessione massima solitamente si trova tra le stazioni della sonda; trovarlo prima del caricamento.
- Caricamento di denti o spline temprate. La forza del pistone appartiene alle sezioni piane dell'albero; i denti si deformano in modo permanente e invisibile rispetto alla mappa TIR.
- Inseguendo il twist con le presse a piano singolo. La piega e torsione combinata richiede una sequenza pianificata, non ripetizione dello stesso tratto.
- Confidando solo nella lettura post-stampa. Lo stress residuo si ridistribuisce; il controllo del rilascio avviene dopo la molatura finale, e successivamente il risultato sul campo.
Separare la piegatura dalla torsione prima di impegnarsi in una sequenza
La mappa di rilievo decide non solo se correggere ma in quale ordine. Tre firme diagnostiche coprono la maggior parte degli alberi degli ingranaggi:
- Arco semplice: l'entità della deflessione aumenta e diminuisce lungo la lunghezza con un angolo di clock coerente. Una pressione nel punto più alto mappato, ritorno elastico imparato, fatto: il caso più semplice e quello che la pratica manuale gestisce bene.
- Due piani o curva a S: l'angolo dell'orologio ruota lungo la lunghezza. Sono previste due correzioni in sequenza, ciascuno verificato su una nuova mappa; correggendo prima la curvatura più grande di solito si semplifica la seconda.
- Piegare con torsione: caratteristiche angolari: spline, scanalature per chiavette, fase dell'ingranaggio relativa ai perni: indica lo spostamento torsionale sulla parte superiore dell'arco. Premendo da solo si cura la curva e si lascia la torsione; la correzione della torsione è un'operazione diversa con la propria convalida, e fingere il contrario produce alberi che superano il TIR e falliscono la messa in fase.
Le macchine automatiche rendono i primi due casi routine: il controller si adatta alle stazioni misurate, calcola la posizione della pressa, corsa eccessiva e spaziatura dei supporti, e chiude il ciclo entro due o tre cicli. Il caso di svolta resta quello che separa una seria definizione di processo da una pressa dotata di software, ed è proprio vero che le cinque domande di apertura sono progettate per essere colte in anticipo, prima che l'asta abbia consumato il suo budget di correzione sui colpi mirati alla modalità sbagliata.
Cosa contiene un'indagine seria
Viene specificata una macchina o cella per la raddrizzatura degli alberi degli ingranaggi: il disegno con schema di riferimento e limiti TIR per sezione; stato del materiale e del trattamento termico nel punto di correzione; dati dell'ingranaggio - modulo, angolo dell'elica, durezza: quindi le esclusioni di caricamento sono esplicite; la distribuzione della distorsione attuale nella stazione di misurazione; parti campione nell'intervallo di deviazione; requisiti di durata del ciclo e tracciabilità; e la politica dei limiti di rilavorazione. Con questi input il piano di supporto e sonda, la lezione sulla forza di stampa e la strategia di apprendimento del ritorno elastico seguono direttamente, e la stazione può essere convalidata rispetto a parti piuttosto che a promesse.
Ogni progetto di raddrizzamento degli alberi degli ingranaggi alla fine incontra le stesse due domande – IL guida alla scelta dell'albero, lavorazione di tubi e profili e il Ripartizione dei costi della raddrizzatrice rispondi prima della riunione con il fornitore.