Un fuso a snodo non è un albero. È un componente strutturale tridimensionale: ghisa duttile, fusione di alluminio o acciaio forgiato, la cui funzione dipende dalla geometria relativa di diverse interfacce che non condividono mai un asse di rotazione: il foro del cuscinetto del mozzo e la faccia del mozzo, il braccio dello sterzo con la sua borchia del tirante, le interfacce del montante o del perno, le sporgenze della pinza freno e le aperture del giunto sferico o dell'asse. Raddrizzare una nocca quindi non significa mai “raddrizzare un asse”. Significa ripristinare un insieme di relazioni angolari e posizionali definite tra le caratteristiche.
Una soluzione praticabile per raddrizzare il fuso a snodo deve rispondere a cinque domande prima di specificare qualsiasi macchina o attrezzatura:
- Lo snodo è una parte di produzione con materiale di lavorazione rimanente?, una parte trattata termicamente in processo, o una parte già finita con una storia di danni?
- Quale set di funzionalità definisce la catena di riferimento: foro del mozzo, faccia del mozzo, interfacce kingpin o strut e in quale ordine?
- Ogni deviazione è una distorsione globale del corpo, un'inclinazione angolare di un'interfaccia, un braccio dello sterzo piegato, o distorsione del foro che appartiene a un processo di dimensionamento piuttosto che a raddrizzamento?
- Quale percorso di correzione è approvato per lo stato del materiale e del trattamento termico: punto premendo, correzione del braccio, dimensionamento controllato, o rottame?
- Come verrà rilasciata la geometria, l'integrità della fessura e la stabilità post-lavorazione devono essere verificate prima che la parte venga rilasciata?
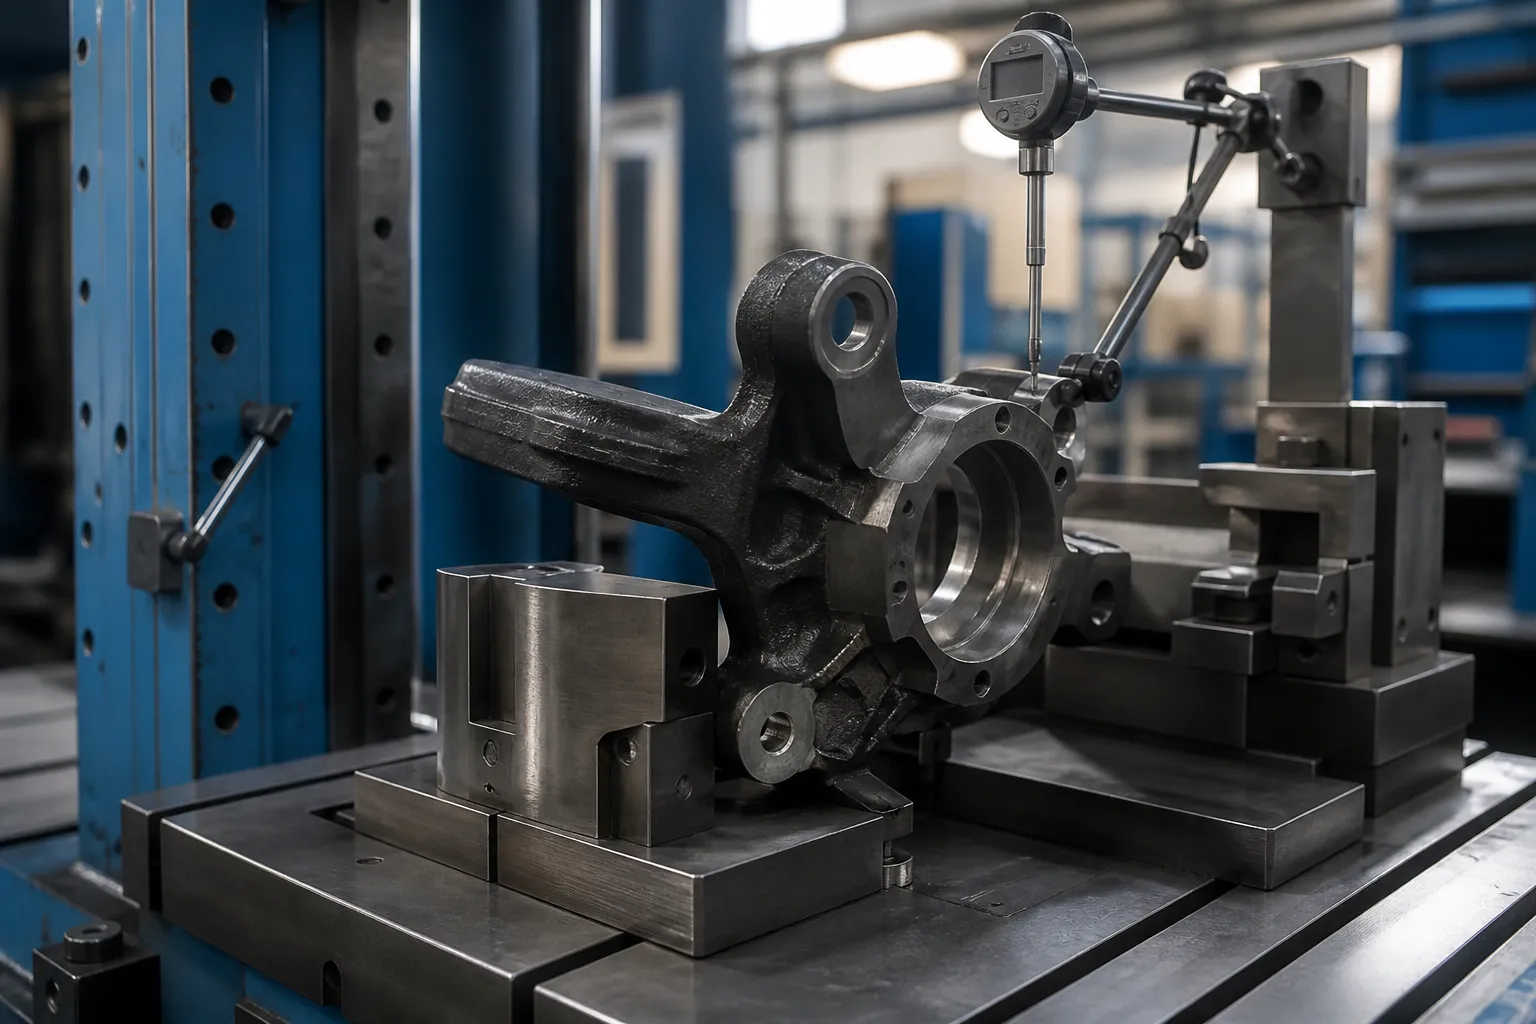
*Illustrazione del concetto di ingegneria: un fuso a snodo fissato in un dispositivo specifico del pezzo con una sonda che monitora la faccia del mozzo durante uno studio di correzione. Non è una fotografia del sito del cliente. Posizioni di forza, le scelte dei dati e i limiti di accettazione richiedono il disegno e parti campione rappresentative.*
Dietro una parola chiave si nascondono due problemi diversi
Risultati DataForSEO per steering knuckle straightening sono dominati da forum di riparazione di collisioni e di appassionati: Discussioni su Reddit che chiedono se un'auto "guida dritta" dopo il lavoro sulle nocche, Bob Is The Oil Guy discute su come distendere una nocca piegata, e richieste di riparazione del gruppo Facebook. L'unica pagina tecnica sostanziale è un articolo di FenderBender sulla diagnosi delle nocche piegate dai dati di allineamento utilizzando SAI, grafici di camber e angoli inclusi – e la sua conclusione per i negozi di collisione è schietta: le nocche ingessate "non sono riparabili e devono essere sostituite se danneggiate".
Questa dottrina è corretta per il suo contesto – una parte di sicurezza caricata in caso di incidente con danni interni sconosciuti – e irrilevante per un altro contesto: l'ambiente di produzione e rigenerazione in cui la distorsione viene misurata, artefatto di processo ripetibile. Questi due mondi non devono essere mescolati in un'unica soluzione offerta:
| Situazione alle nocche | Da dove viene la distorsione | Posizione di ingegneria |
|---|---|---|
| Nocca danneggiata da collisione su un veicolo riparato | Sovraccarico d'impatto, storia di crack sconosciuta | Sostituzione, non si raddrizza: la parte è un componente di sicurezza documentato |
| Fuso a snodo in ferro duttile o forgiato in produzione, prima o tra le operazioni di lavorazione | Distensione dallo stress tramite fusione o forgiatura, tensioni residue di lavorazione, trattamento termico | Correzione misurabile della distorsione nell'ambito di una finestra di processo convalidata |
| Snodo in alluminio pressofuso (tipo di puntone) dopo la lavorazione o l'invecchiamento termico | Sollievo dallo stress legato all'invecchiamento, estinguere la distorsione | Correzione a freddo limitata; valutazione del rischio per lega e stato |
| Nucleo delle nocche rigenerato | Usura di servizio, incidente precedente, calore ceduto ai cuscinetti | Cancello di ispezione completo: crepe, durezza e dimensione prima di qualsiasi correzione |
Questa pagina riguarda la seconda riga e i suoi vicini: controllo misurato della distorsione delle nocche all'interno di un processo di produzione o rigenerazione. Niente qui converte una nocca piegata in un incidente in una parte approvata dalla sicurezza. Per componenti adiacenti del telaio che vengono regolarmente corretti in produzione, vedi il nostro Panoramica del raddrizzamento dei sistemi del telaio e la discussione di 3D raddrizzatura di particolari strutturali in gigafusione.
Definire la catena di Datum prima di ogni altra cosa
Ogni caratteristica funzionale dello snodo deve essere elencata e collegata a un quadro di riferimento sul disegno:
- Foro del cuscinetto del mozzo - riferimento dell'asse primario A;
- faccia del mozzo - dato planare secondario B, controllo del runout del rotore del freno;
- geometria del braccio dello sterzo: posizione e altezza della sporgenza del tirante, controllare gli angoli di collegamento e la convergenza;
- fori del perno (fusi a snodo solidi) o forcella, fessura del bullone di bloccaggio e superficie di montaggio superiore (Nocche MacPherson);
- apertura inferiore del giunto sferico o foro di inserimento a pressione;
- Borchie della staffa della pinza freno e superfici di appoggio;
- Dettagli del foro e della flangia del sensore ABS;
- riferimenti di processo: posizionamento di cuscinetti e punti di bloccaggio utilizzati durante la lavorazione.
Il foro del mozzo normalmente fissa il telaio perché la ruota e il rotore ruotano su di esso. La logica diagnostica FenderBender: dedurre una nocca piegata dall'inclinazione dell'asse dello sterzo, deviazioni di campanatura e angolo incluso: è l'ombra del veicolo assemblato della stessa geometria: uno snodo il cui asse del foro del mozzo è inclinato rispetto alle interfacce del montante o del giunto sferico si presenta come un errore dell'angolo incluso che nessuna regolazione dell'allineamento può assorbire. Nella produzione la stessa deviazione viene misurata direttamente sul componente invece che sull'auto.
Riconoscere separatamente i modelli di deformazione
Trattare la “nocca piegata” come una condizione produce correzioni errate. In pratica dominano quattro modelli, ciascuno con una diversa conseguenza funzionale e un diverso percorso di correzione:
| Modello | Firma | Conseguenza funzionale |
|---|---|---|
| Inclinazione della faccia del mozzo rispetto all'asse del foro | Eccentricità sulla faccia del mozzo con il foro pilotato | Eccentricità del rotore del freno, variazione di spessore, sussulto dei freni |
| Deviazione angolare del foro del mozzo rispetto alle interfacce della sospensione | SAI / Errore di tipo angolo incluso misurato tra le feature di Riferimento | Camber che non può essere allineato; usura dei pneumatici |
| Piegatura o torsione del braccio dello sterzo | La sporgenza del tirante è spostata o ruotata rispetto alla radice del braccio | Errori di punta e Ackerman; affaticamento del braccio sotto carico |
| Distorsione del foro o disallineamento della sporgenza | Errore di rotondità o di posizione nelle caratteristiche di inserimento a pressione | Problemi di adattamento dei cuscinetti e di serraggio della pinza; appartiene al dimensionamento, non piegarsi |
I primi due sono veri e propri problemi di raddrizzamento della geometria della carrozzeria. La terza è una correzione locale del braccio con il proprio supporto e piano di carico. Il quarto dovrebbe essere indirizzato a un'operazione di dimensionamento o calibrazione: premendo un foro durante il "raddrizzamento" si rischia di mascherare un problema di adattamento che si ripresenterà dopo l'assemblaggio. La stessa logica di separazione si applica ai componenti correlati della linea di sterzo come il processo di raddrizzamento automatico della cremagliera dello sterzo E correzione del perno sferico lungo.
Strategia di misurazione: Comparativo, Quindi Assoluto
La diagnostica delle collisioni effettua misurazioni comparative rispetto alla parte del lato opposto o a un grafico di allineamento perché in officina non esistono dati di disegno. La misurazione della produzione non dovrebbe ereditare questo compromesso. La sequenza corretta è:
- Pilotare la parte sul foro del mozzo (o il foro di riferimento della lavorazione) in un dispositivo di rotazione.
- Sondare la faccia del mozzo per verificare l'eccentricità della faccia e il cuscinetto del braccio dello sterzo e la sporgenza del tirante per la posizione e l'altezza.
- Cattura le caratteristiche del perno o del puntone di riferimento: fori su un mandrino, o la forcella del montante su superfici di accoppiamento simulate.
- Confronta con i valori golden-sample o masterizzati CMM, non contro la parte della mano opposta.
- Registrare l'entità e la direzione della deviazione per ciascuna caratteristica prima di tentare qualsiasi correzione.
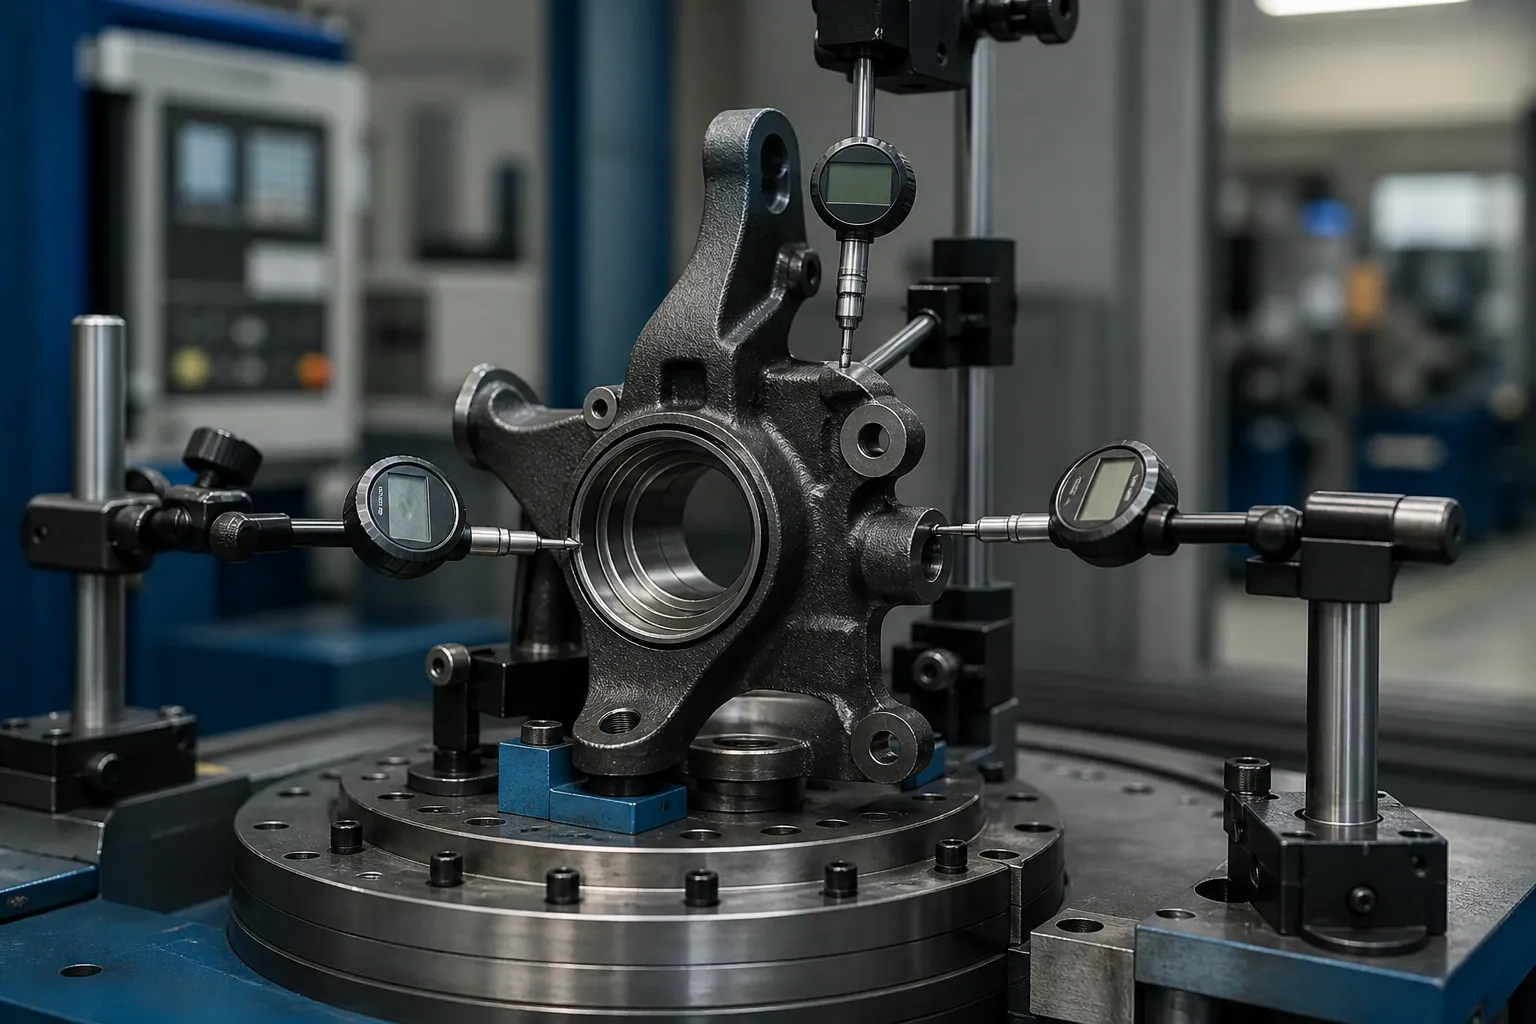
Per lavori di riparazione a basso volume, può bastare una targa in granito con altimetro e una relazione CMM per famiglia. Per volumi di produzione, l'attrezzatura diventa una stazione su una macchina rotativa a indicizzazione: sonde elettroniche multipunto, una testa di pressa servo, e un controller che memorizza la mappa di deviazione di ciascuna parte prima di decidere la correzione. Una mappa pre-correzione non è burocrazia: senza di essa non c’è modo di distinguere una distorsione globale del corpo da un errore locale del braccio, e viene caricata la funzione sbagliata.
Percorsi di correzione e loro limiti

Tiranti in ferro duttile e acciaio forgiato
Questi materiali tollerano la pressatura controllata a punto freddo quando viene convalidata la finestra di correzione. Il piano di carico conta più della capacità della pressa: supporti sotto la struttura rigida del bosso, carico applicato in corrispondenza o in prossimità della caratteristica da correggere, corse brevi con ritorno elastico misurato dopo ogni corsa. Le correzioni sono iterative: stampa, pubblicazione, rimisurare, perché le fusioni rilasciano lo stress in modo non uniforme, e una correzione sul braccio può spostare la lettura della faccia del mozzo. Ripetere la mappatura completa della sonda dopo ogni ciclo, non solo l'unica funzionalità che è stata caricata.
Tirapugni in alluminio pressofuso
I tiranti in alluminio pressofuso negli stati di tipo T6/T7 hanno una bassa duttilità e una meritata reputazione di fessurazione sotto piegatura a freddo incontrollata. Correzioni, dove approvato del tutto, sono di piccolo angolo, bassa velocità, e validato per lega e temperamento su campioni sacrificali, spesso seguito da un trattamento di stabilizzazione. Molti programmi relativi ai prodotti per l'alluminio stabiliscono invece semplicemente un controllo più rigoroso del processo a monte e la distorsione degli scarti: questa decisione spetta al metallurgista, non al venditore della macchina.
Quale punto premendo non è possibile risolvere
I bracci dello sterzo che hanno subito un sovraccarico di flessione sono una questione di fatica e responsabilità, non è una questione di geometria. La correzione dei bracci sottoposti a carico d'urto sulle parti di sicurezza finite dovrebbe essere fuori discussione anche quando la geometria viene letta subito dopo: la stessa dottrina di sostituzione applicata dall'industria delle collisioni. La raddrizzatura guadagna il suo posto nella distorsione indotta dal processo in cui la storia del carico è nota e la finestra di correzione è convalidata.
Cancelli di accettazione

Un processo di raddrizzamento rilasciato per le nocche dovrebbe contenere quattro porte, al fine:
- Pre-gate: rilevamento delle crepe (particella magnetica o equivalente per parti ferrose) prima della correzione: il raddrizzamento su una crepa esistente distrugge le prove e la parte.
- Cancello geometrico: mappa completa delle caratteristiche di riferimento entro i limiti del disegno: eccentricità della faccia del mozzo, angoli tra l'alesaggio e la sospensione, posizione del braccio: misurata dopo la correzione e dopo qualsiasi fase di riduzione dello stress o stabilizzazione.
- Cancello di stabilità: rimisurazione dopo la successiva operazione di lavorazione o riscaldamento; una correzione che rilassa è stata la sovrapposizione dello stress, non correzione.
- Cancello di tracciabilità: la mappa di deviazione di ciascuna parte, conteggio delle correzioni e letture finali memorizzate rispetto al numero di serie, con un limite di rilavorazione definito oltre il quale la parte viene scartata anziché pressata nuovamente.
Definire onestamente il limite di rilavorazione – e le regole di smistamento NOK attorno ad esso – è ciò che separa una linea di raddrizzamento da una pressa in un angolo. La nostra panoramica di Limiti di smistamento e rilavorazione NOK in una linea di raddrizzatura copre la struttura decisionale.
Insidie comuni
- Ordine dei dati errato. La correzione della faccia del mozzo mentre il foro è l'asse funzionale produce una parte che supera un controllo e non supera l'assemblaggio.
- Rimisurazione di una caratteristica. Selezionando solo la funzione corretta si nascondono gli spostamenti incrociati in altre parti del corpo.
- Getti sovrapressati. Inseguendo l’ultima frazione di millimetro con colpi pesanti si scambia la geometria visibile con microfessure invisibili.
- Salta il ricontrollo della stabilità. La distorsione che ritorna dopo la successiva operazione di lavorazione è la classica indicazione di stress residuo non alleviato, e appare al cliente, non nella tua cella.
- Nessun crack gate prima della correzione. Una crepa preesistente diventa un guasto sul campo con la corsa di correzione come causa documentata.
Congelare la fase del processo prima della correzione
Il momento in cui avviene la correzione lungo il percorso è decisivo quanto il modo in cui viene eseguita. Uno snodo misurato immediatamente dopo la fusione o la forgiatura comporta variazioni del materiale e sollecitazioni residue che si allenteranno parzialmente durante la lavorazione; correggere la geometria finale in quella fase significa correggere un corpo che sta per cambiare. Le pratiche finestre lo sono:
- Dopo la lavorazione di sgrossatura, prima del semi-finitura: Esistono elementi di riferimento funzionali e rimane stock, in genere la finestra migliore, perché la correzione sostiene la noia e la noia invece di contrastarla.
- Dopo il trattamento termico o la tempra ad induzione del foro del mozzo: la distorsione è al suo apice e una correzione convalidata recupera parti che altrimenti verrebbero scartate, ma lo stato materiale limita la finestra.
- Dopo aver finito la lavorazione: la correzione è limitata a piccole deviazioni angolari; si applica ogni rischio del cancello di stabilità e il profitto deve giustificarlo.
Il palco decide anche cosa significa “etero”.. Prima di finire noioso, il foro del mozzo non è ancora definitivo e il riferimento deve provenire dai riferimenti di lavorazione; dopo aver finito noioso, la noia stessa diventa il riferimento onesto. Una specifica di raddrizzamento che non nomina il punto del processo è una specifica che due reparti interpreteranno in modo diverso, ovvero il modo in cui le parti vengono corrette correttamente nella fase sbagliata e continuano a fallire durante l'assemblaggio.
Cosa contiene un'indagine seria
Per citare responsabilmente una stazione di raddrizzamento delle nocche, di cui un fornitore ha bisogno: il disegno con lo schema di riferimento e il foglio delle tolleranze; stato del materiale e del trattamento termico nel punto di correzione; dove si misura oggi la distorsione e con quale distribuzione dei risultati; parti del campione che coprono bene, condizioni borderline e NOK; il tempo di ciclo richiesto; e le regole di rilavorazione e scarto che l'impianto accetterà. Con questi input è nato il concetto di attrezzatura, il piano della sonda e l'architettura della macchina da stampa seguono direttamente, senza di essi, qualsiasi proposta di macchina è un'ipotesi su quale caratteristica effettivamente definisce "diritto" da parte tua.
Still weighing options for steering knuckle straightening? IL guida alla scelta della macchina per alberi, tubi e profilati e il ripartizione prezzi per macchine raddrizzatrici sono scritti esattamente per questa fase della decisione.