
Le parti strutturali fuse di grandi dimensioni possono essere complesse, geometria a parete sottile e molteplici interfacce funzionali. Un sistema di raddrizzamento 3D credibile deve controllare la strategia del datum e dell'attrezzatura, stato di misurazione, concetto di correzione multipunto, rischio di contatto/superficie, revisione del rischio di crack e geometria rilasciata. Una stampa generica o un'architettura concorrente pubblicata non costituiscono la prova che un fornitore possa eseguire questo lavoro.
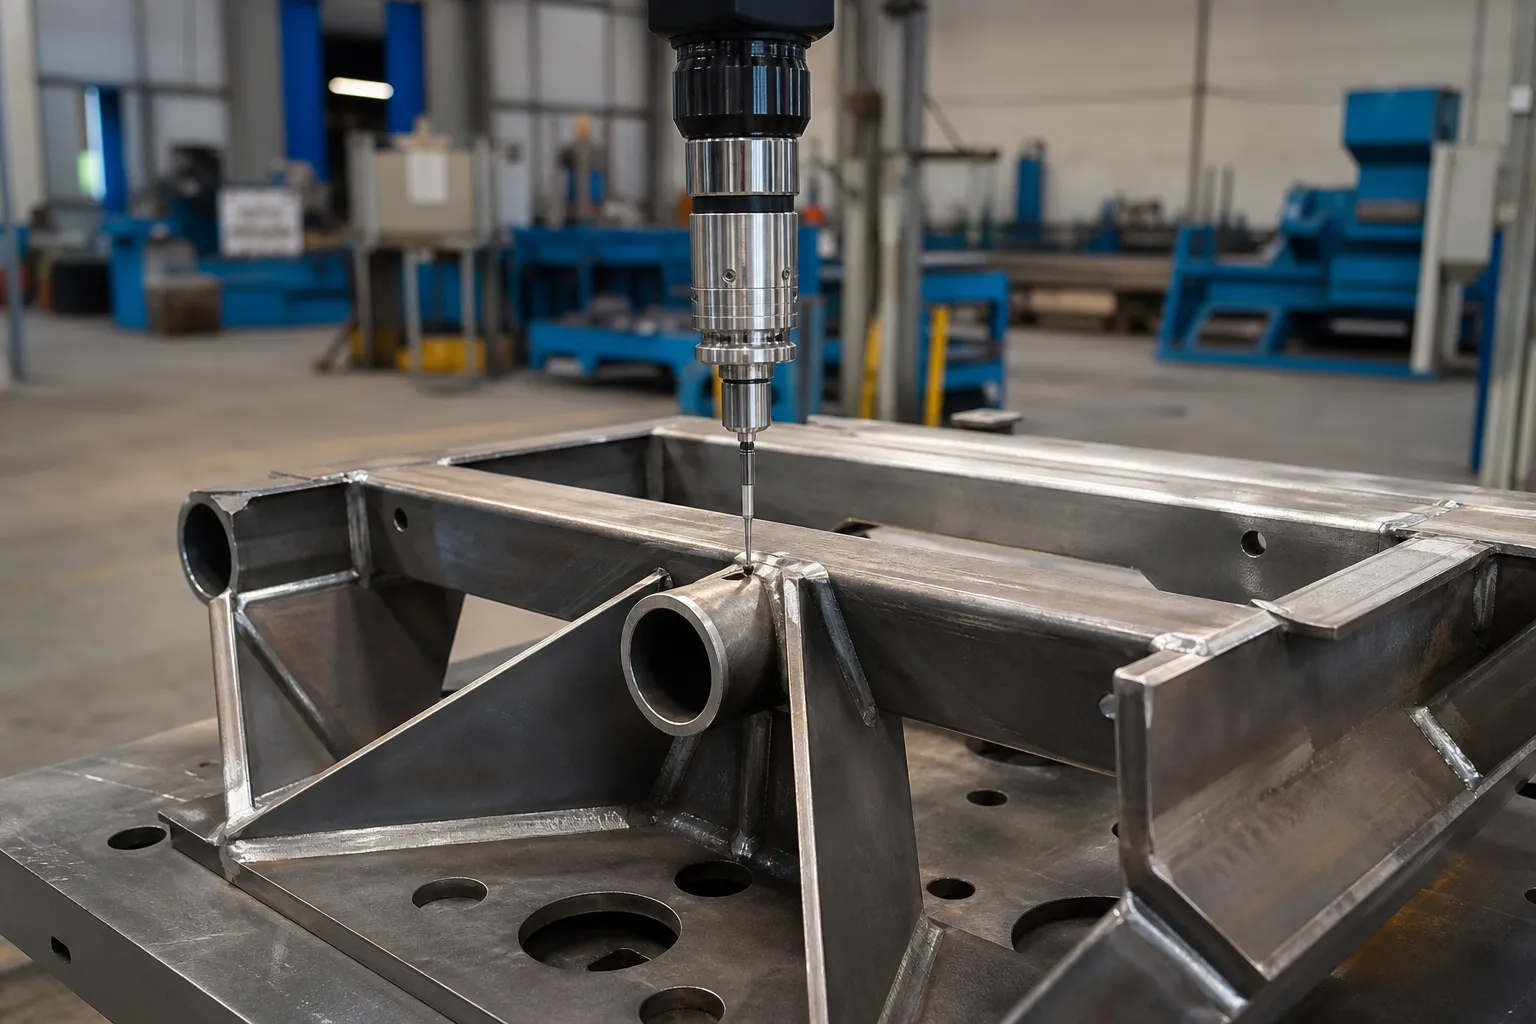
*Illustrazione del concetto di ingegneria. Non dimostra una sequenza di correzione convalidata, set attuatore o risultato parte strutturale.*
Non dichiarare la forza, conteggio dell'attuatore, tempo di ciclo, tolleranza, tasso di rilevamento di crepe o tipo di fusione compatibile senza prove di progetto. Questi valori non sono trasferibili da un sistema cartaceo o concorrente.
Perché i getti di grandi dimensioni si spostano dopo il getto
Le parti strutturali fuse si deformano perché la solidificazione e il raffreddamento non sono mai uniformi su una sezione di spessore variabile. Le caratteristiche spesse si raffreddano lentamente e si contraggono più tardi delle pareti sottili, quindi il getto lascia lo stampo o la matrice con un campo di tensioni residue bloccato. Quel campo di stress da parte sua non è visibile: si annuncia solo più tardi, quando qualcosa cambia. Eiezione, rifilatura, trattamento termico, granigliatura, e soprattutto la lavorazione rimuove o ridistribuisce i vincoli, e la parte si muove verso un nuovo equilibrio. Un pezzo fuso della struttura posteriore che risulta accettabile nello stato grezzo può spostarsi fuori dalla tolleranza di posizione dopo la lavorazione delle interfacce critiche, because removing material from one face releases the balancing stress on the opposite side.
This is why distortion control on structural castings is a sequence problem, not a single-press problem. The timing of the straightening operation inside the process route — before stress relief, dopo la lavorazione di sgrossatura, before finish machining — changes both how much correction is needed and how stable that correction remains. Each of those routes has different risk: correcting an as-cast part may be undone by later machining, while correcting a finish-machined part risks damaging functional surfaces. The route decision belongs to the responsible process engineer, with the distortion history of the part in view.
What Makes Correction “3D” Instead of Planar
Conventional bar and shaft straightening corrects a centerline that is, al primo ordine, una curva piana: inchinarsi su un piano, a volte arco misurato su due piani perpendicolari e combinati. La macchina trova il punto più alto della piega, sostiene la parte su due incudini, e preme al culmine. La geometria controllata è un singolo asse neutro. Questo è il modello dietro come funziona il raddrizzamento automatico dell'albero, e presuppone un rigido, sezione uniforme.
Un getto strutturale a parete sottile infrange questi presupposti. La sezione non è uniforme: rotaie, costolette, le sporgenze e le aperture delle finestre conferiscono rigidità in base alla direzione, quindi la stessa forza applicata produce deflessioni diverse a seconda di dove e in quale direzione agisce. La deviazione non è una curva: è una combinazione di arco su un asse, spazzarne un altro, torsione attorno all'asse longitudinale, e spostamento locale delle singole interfacce funzionali: un supporto di montaggio posizionato in alto su un'estremità, un asse del foro inclinato rispetto al sistema di riferimento. Il misurando è la posizione e l'orientamento di ciascuna interfaccia funzionale nel sistema di coordinate della parte, non una sola lettura di esaurimento. Qualsiasi piano di correzione che insegue solo un arco complessivo sposterà le interfacce che non intendeva spostare.
Praticamente, ciò significa che la mappa degli errori per un getto strutturale è una tabella di deviazioni dell'interfaccia, non un diagramma polare di una linea centrale. Ciò significa anche che gli obiettivi di correzione devono avere la priorità: le interfacce con tolleranze di posizione ristrette e le conseguenze dell'accoppiamento vengono prima di tutto, e la geometria secondaria può fluttuare all'interno delle proprie bande di tolleranza. That prioritization is a drawing-driven engineering decision made before any press stroke is planned.
Datum and Fixture Strategy Comes Before Correction
Measurement and correction of a casting are only as good as the datum system they reference. As-cast surfaces are draft angles and skin — they are neither repeatable nor representative. The part must be located on its drawing-defined machined datums, the same features the customer gauge will use at acceptance. If measurement uses one set of features and the customer gauge uses another, the two systems will disagree by setup error alone, before any real part variation enters. The principles are the same as those covered for selezione del dato di misurazione dell'albero a gradini, applied to a far less symmetric workpiece.
Fixtures for thin-wall castings carry an additional burden: the clamping and support scheme must not load the part into a false shape. A casting supported at the wrong points deflects under its own weight and under clamp force, and the measurement system will faithfully record that deflection as part error. Supports belong under stiff sections — ribs, rails, boss clusters — not in the middle of window openings. Every fixture concept should be proven by reseating: misura, unload, reload, measure again, and treat the spread between those readings as the floor of what the system can resolve. If reseating repeatability is poor, no amount of correction accuracy downstream will close the loop, a lesson that also drives calibro R&R practice for straightening lines.
Correction Concepts and Their Limits
The mechanical idea behind correcting a casting is selective local plastic deformation: apply force at chosen points to shorten one side of the structure or shift its stiffness balance, so the released part settles closer to nominal. Two families of concepts exist. Point pressing — the same family described for stiratura a punti — concentrates deformation at a support-and-press location and is best suited to localized deviations on stiff sections. Distributed or multi-point methods spread smaller corrections over several locations to reshape a longer span. Which concept fits a given casting depends on where the deviations sit and how the stiffness varies between them, which is exactly why a generic press specification answers nothing.
Three limits bound any correction route. Primo, l'alluminio pressofuso ha una duttilità limitata rispetto alle barre trafilate, e una sezione a parete sottile concentra la tensione: la revisione del rischio di crack – dove sono probabili le crepe, come verranno cercati, e chi accetta il risultato deve essere deciso prima del primo colpo di prova, non dopo la comparsa di una parte sospetta. Secondo, la correzione interagisce con il campo di stress residuo che ha causato la distorsione. Una correzione imposta senza riguardo a quel campo può allentarsi durante la gestione successiva, lavorazione o esposizione termica; il comportamento allo stress dopo la correzione è un argomento trattato separatamente stiratura dopo il trattamento termico. Terzo, la correzione eccessiva su un getto di solito non è recuperabile premendo indietro, perché il carico inverso accumula danni da fatica a basso numero di cicli nella sezione.
La disciplina che gestisce tutti e tre i limiti è lo stesso circuito incrementale utilizzato sugli alberi di precisione: piccola correzione, pubblicazione, rimisurare, decidere. Il ciclo misura-correzione-rilascio-rimisurazione descritto per sezioni strutturali lunghe come le guide degli ascensori in linea di principio si riduce ai casting, ma con una regola in più: perché l'obiettivo sono le posizioni dell'interfaccia piuttosto che una singola linea centrale, ogni ciclo deve rileggere la tabella di interfaccia, non solo la peggiore lettura singola.
Misurazione, Integrità e rilascio devono essere d'accordo
Il record di sviluppo dovrebbe preservare la geometria in arrivo, impostazione del dato/apparecchio, metodo di misurazione/versione dei dati, sequenza di correzione, geometria rilasciata, risultati e disposizione della superficie/ispezione. Se è richiesta l'ispezione dell'integrità, il suo metodo, l'ambito e l'autorità di accettazione devono essere specificati dai team di ingegneria e qualità responsabili.
*Illustrazione del concetto di ingegneria. It is not proof of available equipment, safety design or a giga-casting application.*
Vedere ripetibilità dell'attrezzatura e posizionamento dei datum E incertezza di misura nel controllo della rettilineità for relevant controls; neither provides 3D casting capability evidence.
Evidence Required Before Any Supplier Claim
An OPEN publication decision requires a real authorized casting project, drawing-defined 3D datum and fixture, measurement-before/after/release data, correction records, revisione della superficie/integrità, campioni accettati e autorizzazione del cliente. Fino ad allora questa pagina rimane un quadro di ricerca. Per una discussione tecnica mirata, contattare StraighteningTech con informazioni sul progetto autorizzato.
Convalida richiesta prima di una richiesta di sistema
Any system claim for giga-cast correction needs a defined workpiece scope, calibrated datums and fixtures, dati di misurazione tracciabili, and correlation with the customer’s own gauge. A generic machine capability is not a verified result for this topic.
Domande frequenti
Can a giga-cast structural part be straightened on a bar straightening machine?
Not as a drop-in. Le raddrizzatrici per barre presuppongono una sezione rigida uniforme e un unico errore di mezzeria. Un getto strutturale a parete sottile ha una rigidezza dipendente dalla direzione, deviazioni della torsione e della posizione dell'interfaccia, e necessita di un dato, concetto di fissaggio e misurazione costruito attorno al suo disegno, oltre a una revisione del rischio di cricche adeguata alla duttilità del getto. Alcune correzioni fisiche sottostanti sono condivise; la tenuta del lavoro, la misurazione e la validazione non lo sono.
La riduzione dello stress dovrebbe avvenire prima o dopo la stiratura di un getto?
Ciò dipende dalla storia della distorsione e dal percorso del processo, ed è una decisione spettante all'ingegnere di processo responsabile. Correggere prima di alleviare lo stress rischia di allentare successivamente la correzione; la correzione dopo aver rimosso una fonte di instabilità ma potrebbe presentare materiale più duro. Ciò che non dovrebbe essere negoziabile è che la scelta sia deliberata, documentato, e coerente tra la sperimentazione e la produzione.
Quali prove dovrebbe richiedere un acquirente prima di accettare una proposta di raddrizzatura 3D?
Un concetto di riferimento e attrezzatura 3D definito dal disegno, dati di misurazione negli stati ricevuti e rilasciati, il verbale di correzione per ogni parte di prova, un ambito di ispezione dell'integrità o delle crepe concordato con il team di qualità, e l'accettazione giudicata in base al calibro del cliente. Una proposta che offre solo le specifiche della macchina, senza quegli elementi, non è una proposta per questo lavoro.
Risorse StraighteningTech correlate
Vedere come funziona il raddrizzamento automatico dell'albero, prova e accettazione del campione di raddrizzatura E rettilineità dell'albero vs eccentricità vs TIR per i confini di controllo generici che si applicano prima di qualsiasi rivendicazione di capacità 3D Raddrizzamento di parti strutturali Giga-Cast.

*Illustrazione del concetto di ingegneria.*
La correzione del gigacasting è una conversazione incentrata sull'automazione – IL confronto manuale vs automatico affronta il salto di processo, e il Custodia ROI per stiratura automatica affronta la questione capitale.