
La raddrizzatura degli alberi non è un processo macchina universale. Un bar semplice, albero motore a gradini, asse flangiato, l'albero di trasmissione a ingranaggi e l'albero motore cavo lungo possono apparire “piegati”.,” ma non condividono lo stesso dato funzionale, zone di contatto sicure, metodo di misurazione o risposta di correzione.
StraighteningTech valuta i progetti di raddrizzatura alberi dal disegno del pezzo, deformazione in entrata, fase del processo e modalità di accettazione. Questo hub confronta le architetture consolidate di raddrizzamento degli alberi e indirizza una richiesta; non afferma che ogni famiglia di pezzi o architettura di macchina elencata rientri nella nostra attuale gamma di forniture verificate. Una capacità specifica del progetto, il tempo di ciclo e la configurazione dell'apparecchiatura possono essere specificati solo dopo la revisione del disegno, correlazione di calibro, test rappresentativi e risultati di accettazione rilasciati.
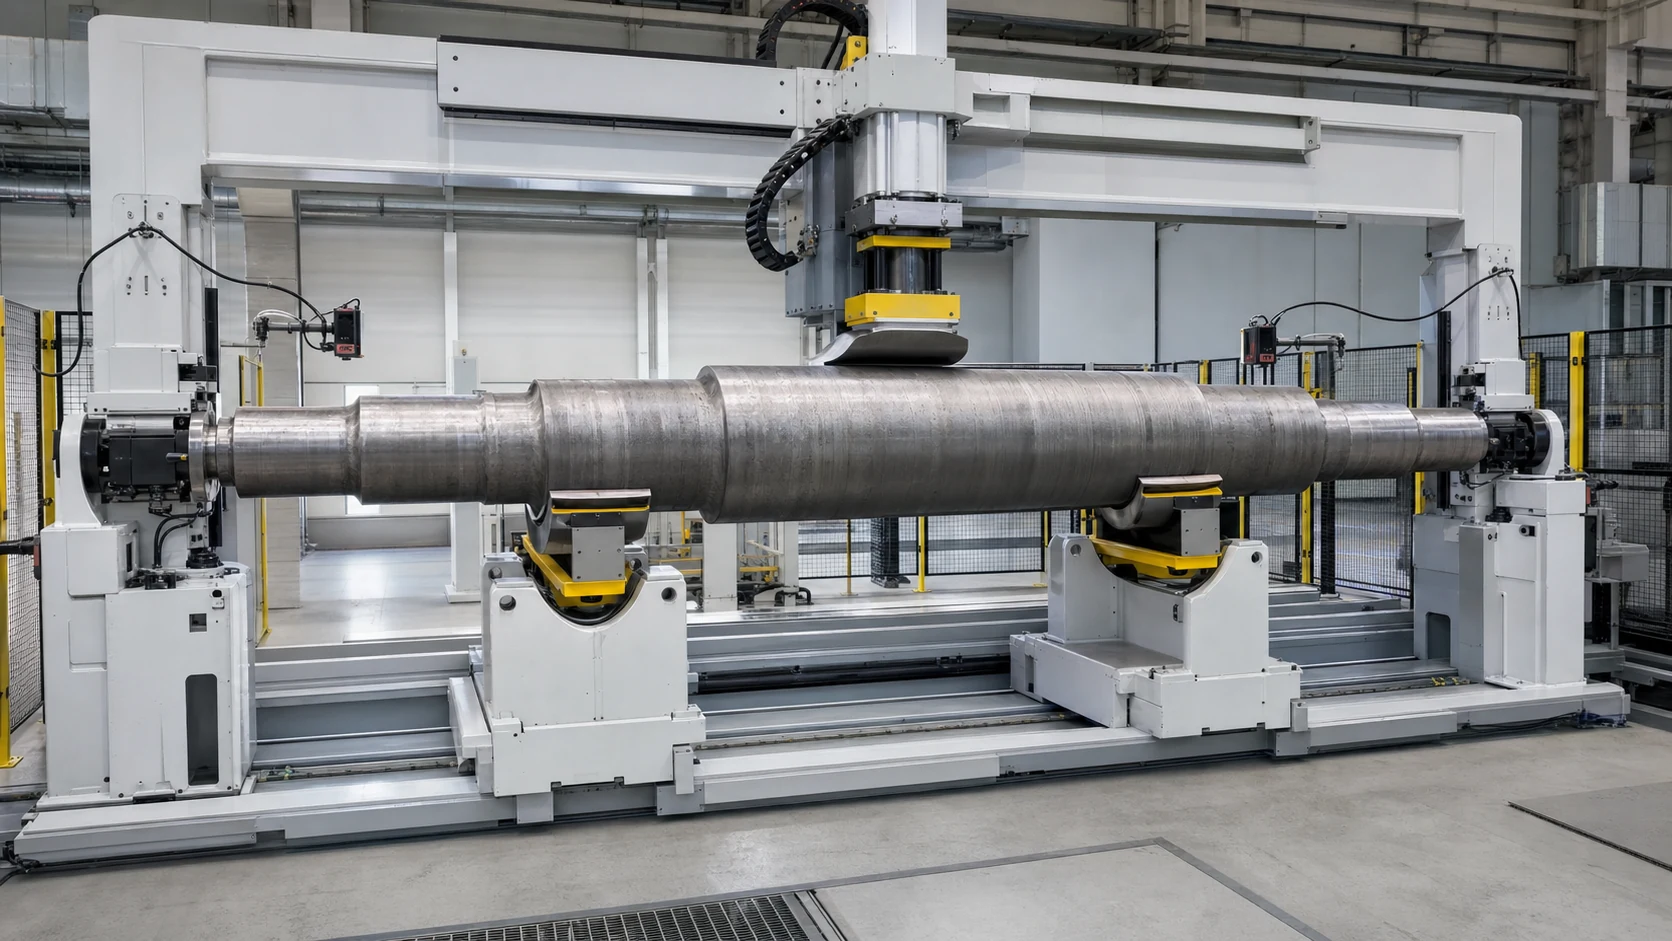
*Illustrazione del concetto di ingegneria. Non rappresenta una macchina consegnata, progetto del cliente, configurazione del sensore verificata, precisione o tempo di ciclo.*
Trova il percorso giusto per il tuo albero
Inizia con geometria e funzione. La domanda utile non è solo “Qual è il diametro dell’albero??" ma "Quali caratteristiche definiscono l'asse nella successiva operazione di lavorazione o assemblaggio?"
| Famiglia di alberi | Caratteristiche tipiche | Rischio ingegneristico primario | Probabile metodo di partenza |
|---|---|---|---|
| Albero liscio o barra grezza | Diametro costante, superficie non finita | Supporto a lunga campata e piegature multiple | Raddrizzatura a rulli o pressa a punti, a seconda della lunghezza e della tolleranza |
| Motore passo-passo o albero pompa | Perni dei cuscinetti, sede del rotore, spalle, chiavetta | Falsa eccentricità dal dato sbagliato; segni sui diari finiti | Misurazione automatica e raddrizzatura a punto |
| Riduttore o albero scanalato | Riviste, ingranaggi, spline, fori radiali | Runout funzionale, misurazione dei denti e zone sensibili alle crepe | Misurazione multipunto e correzione controllata del punto |
| Asse o albero flangiato | Corpo lungo, flangia, spline, filo | Rotazione stabile, riferimento della flangia e rigidezza asimmetrica | Supporto dedicato, rotazione e correzione del punto |
| Verme, vite a ricircolo di sfere o a ricircolo di sfere | Sezione funzionale filettata, riviste, campata snella | Disturbo della sonda, danni alla filettatura e ritorno elastico | Realizzazione di datum definiti dal disegno, ad esempio giornali approvati, centri o un indicatore funzionale, con zone di correzione protette |
| Albero a camme o albero eccentrico | Lobi, riviste e sezione variabile | Superfici di misura irregolari e variazioni locali di rigidezza | Misurazione basata sulle funzionalità e correzione specifica del modello |
| Albero motore cavo o tubo | Parete sottile, saldature, gioghi o flange | Crollo, ammaccatura, relazione di fase e interazione di equilibrio | Attrezzatura di protezione del tubo; stirante e bilanciante trattati separatamente |
| Cremagliera dello sterzo o albero asimmetrico | Diari lisci più cremagliera dentata | Sezione non rotonda, funzione cambio e zone stampa limitate | Supporto basato sul profilo, misurazione e correzione |
Se la parte unisce più famiglie, la caratteristica funzionale più sensibile controlla la soluzione. Un albero motore scanalato cavo, Per esempio, non può essere trattata come una semplice barra tonda.
Questi percorsi stanno valutando ipotesi, incarichi non universali. Il disegno, fase del processo, le zone di contatto consentite e le prove rappresentative decidono il metodo finale.
Definire la misura corretta prima della stiratura
Rettilineità, eccentricità circolare, il runout totale e il TIR di fabbrica sono correlati ma non intercambiabili. Il disegno deve identificare il sistema e l'edizione ISO o ASME applicabili. La rettilineità è un controllo del modulo e non utilizza un riferimento di riferimento esterno. L'eccentricità circolare e totale vengono valutate rispetto a un asse di Riferimento specificato; per realizzare tale dato è necessario mostrare il supporto fisico e l'asse di rotazione della macchina.
| Requisito di disegno | Cosa deve essere concordato | Perché è importante per la macchina |
|---|---|---|
| Rettilineità dell'asse o della superficie | Linea controllata, zona di tolleranza e lunghezza di valutazione | Definisce le posizioni di misurazione e l'obiettivo di correzione |
| Eccentricità circolare | Asse della data, superficie della sonda, stazione assiale e una rotazione completa | Controlla la lettura nella sezione circolare specificata |
| Eccesso totale | Asse della data, superficie controllata, percorso della sonda e regola di rotazione | Estende la valutazione sulla superficie specificata |
| TIR di officina | Dato, stazione o percorso, rotazione e regola di lettura max-min | Non si deve presumere che TIR significhi GD&T runout totale |
| Relazione tra journal e asse di riferimento | Caratteristica esatta del disegno, feature di Riferimento e giornali controllati | Evita di utilizzare la “coassialità” come sostituto indefinito in fabbrica |
| Funzione ingranaggio o spline | Metodo del diametro primitivo o del calibro funzionale | La sola misurazione regolare del giornale potrebbe non rilevare un errore funzionale |
| Comportamento dell'assemblaggio finale | Cuscinetto, foca, accoppiamento, interfacce del rotore o dell'ingranaggio | Impedisce l'ottimizzazione di una dimensione conveniente che non controlla l'assieme |
Prima della citazione, segnare ogni supporto, zona di misurazione e pressione sul disegno. Contrassegnare anche le sedi per chiavetta, scanalature, discussioni, buchi dell'olio, fori trasversali, lobi, denti, pareti sottili, saldature, rivestimenti e superfici rettificate finali che non devono essere contattate senza approvazione.
Per risultati vicini al limite di tolleranza, i metodi della macchina e del cliente dovrebbero documentare lo stesso misurando e modello di misurazione, insieme alla regola di decisione applicabile in materia di incertezza e conformità.
Pressa a punti o stiratura a rulli?
La scelta dipende dalla geometria, fase del processo e metodo di accettazione, non su una preferenza generica per un tipo di macchina.
| Fattore decisionale | Raddrizzamento automatico della pressa a punti | Raddrizzatura a rullo o continua |
|---|---|---|
| La migliore vestibilità iniziale | Alberi a gradini discreti o ricchi di funzionalità | Barre a sezione costante, tubi e pezzi grezzi dell'albero |
| Misurazione | Rotazione su giornali definiti con una o più sonde | Misurazione di rettilineità/eccentricità offline o integrata |
| Correzione | Piegatura eccessiva controllata localmente in una posizione assiale e angolare approvata | Piegature ripetute tramite rulli disposti |
| Protezione delle funzionalità | Elevata flessibilità per zone senza pressa e senza supporto | Limitato quando passi, ingranaggi, le flange o gli elementi finiti entrano nei rulli |
| Cambio di modello | Ricetta, supporto e modifiche degli strumenti | Impostazione del rotolo, modifiche alla guida e all'impostazione della linea |
| Vantaggio tipico | Correzione ad anello chiuso legata alla piega misurata | Lavorazione continua e gestione efficiente di materiale uniforme |
| Principale esigenza di validazione | Modello con ritorno elastico, segni di contatto e limiti massimi di correzione | Geometria del rotolo, protezione superficiale e risultato a tutta lunghezza |
Alcuni percorsi di produzione utilizzano entrambi i metodi in fasi diverse. Un pezzo grezzo di diametro costante può essere raddrizzato a rulli prima della lavorazione, mentre l'albero a gradini finito riceve la correzione del punto basata sul riferimento dopo il trattamento termico o la rettifica.
Processo di raddrizzamento automatico dell'albero a circuito chiuso
Per un albero ricco di funzionalità, la sequenza ingegneristica comune è la misura, calcolare, correggere e rimisurare. I sensori esatti, supporta, la forza di pressatura e i moduli di automazione sono selezionati per la famiglia di pezzi reali.
Il video mostra un concetto automatico di flusso del materiale con albero piccolo e di raddrizzatura della pressa. Dimostra solo la struttura e la sequenza visibili dell'attrezzatura; i suoi metadati pubblici non stabiliscono un'identità dell'albero motore, tipo di sensore, forza, tolleranza o tempo di ciclo.
1. Identificare la parte e selezionare una ricetta convalidata
La ricetta proposta definisce la realizzazione del dato, posizioni di sostegno, stazioni di misurazione, zone di correzione consentite, caratteristica del target e limiti massimi di correzione. Codice a barre, La selezione DMC o dell'ordine di produzione è un'architettura opzionale che può ridurre gli errori del modello misto se inclusa nell'ambito del progetto confermato.
2. Carico, Sostenere e ruotare l'albero
Caricamento manuale, un vassoio, trasportatore, robot o gantry sono architetture di gestione candidate piuttosto che un ambito predefinito. Il pezzo deve ruotare stabilmente in una disposizione di supporto verificata che realizzi il dato specificato. Centri, Supporti a V, i rulli e l'asse di rotazione della macchina non sono automaticamente intercambiabili.
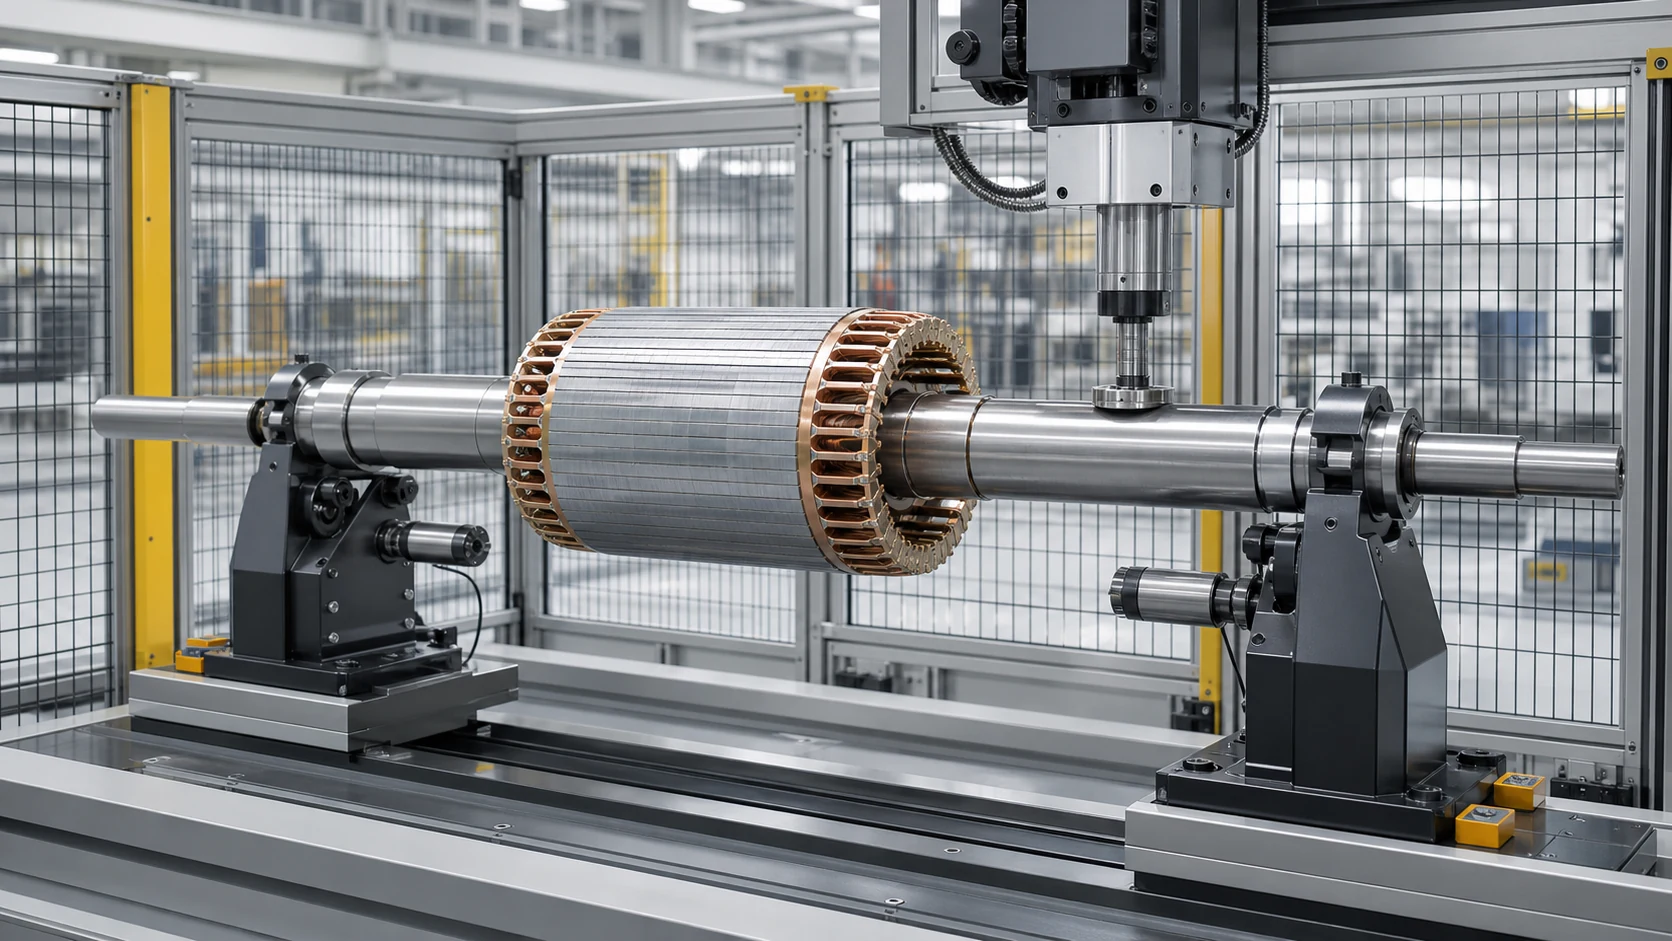
*Illustrazione del concetto di ingegneria. Le geometrie sono esempi di screening generici, Parti del cliente StraighteningTech non verificate o copertura attuale della macchina.*
3. Misurare la deviazione in entrata
Sonde di contatto, sensori senza contatto o indicatori funzionali registrano la deviazione nelle posizioni approvate. Il sistema dovrebbe distinguere una vera piega dalla contaminazione, un solco, una transizione di diametro o una sede instabile.
4. Calcolare la posizione e la direzione della correzione
Il controller identifica la posizione di piega assiale e angolare dominante. Per alberi con più curve, la sequenza deve evitare di correggere una posizione creando un risultato inaccettabile in un'altra.
5. Applicare una flessione eccessiva controllata
La pressa si sposta solo in una zona approvata e piega l'albero oltre la posizione finale desiderata in modo che il ritorno elastico lo lasci più vicino al bersaglio. Ictus e, dove appropriato, i limiti di forza sono sviluppati dalla risposta del campione.
6. Rimisurare e decidere
Vengono riutilizzati gli stessi dati e le stesse stazioni di misurazione. Se il risultato rimane al di fuori del target ma rimane entro i limiti di correzione convalidati, può essere consentita un'altra correzione controllata. Parti che raggiungono un ciclo, colpo, il limite di forza o plausibilità viene inviato a NOK o alla revisione tecnica.
7. Registra e scarica
Se la tracciabilità è inclusa nell'ambito di controllo confermato, una cella configurata può memorizzare valori prima/dopo, ricetta, conteggio delle correzioni e risultato OK/NOK. L'interfaccia dati richiesta resta soggetta alla progettazione e all'accettazione.
Proteggi le caratteristiche funzionali e le superfici
Un albero può raggiungere un valore di eccentricità ed essere comunque inutilizzabile se il processo segna un perno del cuscinetto, danneggia un thread, distorce una parete cava o provoca una crepa. Le regole di strumenti e correzione necessitano quindi di un piano di protezione delle funzionalità.
| Caratteristica | Rischio tipico | Controllo richiesto |
|---|---|---|
| Cuscinetto a terra o perno di tenuta | Supporto o segni di stampa | Contatti sagomati puliti e pressione di contatto approvata |
| Denti o scanalature dell'ingranaggio | Danni ai denti o segnale fuorviante della sonda | Misurazione funzionale dove richiesto; nessun contatto incontrollato con la stampa |
| Chiavetta, scanalatura o foro radiale | Concentrazione degli sforzi e innesco delle cricche | Zona di esclusione e limiti di correzione conservativa |
| Sezione del filo o del verme | Danni al fianco e misurazione instabile | Misura su riviste approvate; proteggere la sezione filettata |
| Flangia | Supporto instabile o distorsione del viso | Concetto di localizzazione e supporto dedicato |
| Sezione cava o a parete sottile | Ovalità, ammaccature o crolli | Supporto distribuito e strumenti specifici per i tubi |
| Transizione rafforzata | Risposta fragile o rischio di rottura | Revisione durezza/lotto, prove campione e limiti di arresto |
| Superficie rivestita o finita | Danni estetici o funzionali | Materiali di contatto compatibili e controllo della pulizia |
Una piattaforma può coprire più modelli di alberi
Una cella flessibile può coprire una famiglia di alberi durante la corsa della macchina, la sovrapposizione della forza e della gamma del sensore e il cambio dell'attrezzatura possono riprodurre il dato corretto. La copertura del modello deve essere comprovata su tutta la busta, non solo su un campione nominale.
*Illustrazione del concetto di ingegneria. Mostra un possibile accordo di verifica dello stato rilasciato senza rivendicare un dato, incertezza, tolleranza o risultato accettato.*
| Modulo cellulare | Domande da risolvere |
|---|---|
| Macchina base e pressa | Viaggio richiesto, finestra di forzatura/risoluzione e accesso alla correzione |
| Supporti e rotazione | Dato, arco, metodo di protezione della superficie e modifica del modello |
| Sistema di misurazione | Tipo di sensore, numero di stazioni, forza della sonda e correlazione del calibro |
| Gestione | Manuale, vassoio, trasportatore, portale o robot; orientamento e dimensione del buffer |
| Controlli | Gestione ricette, modello di correzione, limiti di arresto e logica delle parti anomale |
| Dati di qualità | Valori prima/dopo, tracciabilità, esportazione e interfaccia cliente |
| Sicurezza | Guardia, interblocchi, protezione da sovraccarico e accesso per la manutenzione |
Percorsi di applicazione dell'albero
Questo hub organizza le richieste degli alberi per pezzo perché ogni famiglia ha regole di datum e di protezione della feature diverse. Gli esempi pubblicati esaminati attualmente includono alberi motore, semiassi automobilistici e alberi a vite senza fine per piccoli motori. Altre famiglie, comprese le aste tessili, viti a ricircolo di sfere o a ricircolo di sfere, alberi di trasmissione, rotori, alberi a rulli, alberi a gomito, alberi a camme e bielle: rimangono percorsi di valutazione la cui idoneità del progetto deve essere stabilita da prove dirette e campioni rappresentativi. Assi ferroviari, i mandrini delle macchine utensili e le viti di plastificazione non sono qui rappresentati come attuali capacità verificate di StraighteningTech. Albero solido, le identità di tubo cavo e barra lunga devono essere confermate prima di assegnare un pezzo cilindrico a una famiglia di soluzioni.
Per esempi pubblicati revisionati, Vedere Soluzione automatica per il raddrizzamento degli alberi motore, Soluzione per raddrizzare gli alberi dell'asse nel settore automobilistico E Soluzione per raddrizzare l'albero a vite senza fine di piccoli motori. Ogni nuovo progetto richiede ancora il proprio disegno e la revisione del campione.
Convalida del campione prima di una proposta finale
Prove rappresentative convertono il concetto di macchina in una specifica di progetto difendibile. Il set di campioni dovrebbe includere brevi/lunghi, diametro piccolo/grande, curva in entrata normale/peggiore, e relativi lotti di materiali o trattamenti termici.
| Elemento di convalida | Prove da registrare |
|---|---|
| Accordo sulla misurazione | Dato, posizioni della sonda, metodo del calibro e risultato della correlazione |
| Condizione in arrivo | Distribuzione della piega, stato superficiale e campioni anomali |
| Risposta di correzione | Risposta corsa/forza, conteggio del ritorno elastico e della correzione |
| Risultato finale | Tutte le stazioni di misurazione necessarie, non solo il peggior punto iniziale |
| Integrità della parte | Segni di contatto, crepe, condizioni di filettatura/dente/flangia e altri rischi |
| Adatta alla produzione | Caricamento, cambio, distribuzione del ciclo, Gestione NOK e necessità di dati |
| Confine di accettazione | Famiglia dei pezzi testati e condizioni coperte dal preventivo finale |
Per ogni albero non si applica alcuna affermazione universale sulla precisione o sul tempo di ciclo. Una garanzia finale dovrebbe indicare la famiglia del pezzo, fase del processo, intervallo in entrata, dato, metodo di misurazione, prova del campione e condizioni di accettazione.
Informazioni necessarie per una proposta di raddrizzamento alberi
Si prega di fornire:
- 2Disegno D e, se disponibile, 3Modello D;
- materiale dell'albero, condizioni di durezza e trattamento termico;
- diametro minimo/massimo, lunghezza e matrice del modello;
- centri, diari dei cuscinetti, sedi del rotore, ingranaggi, spline, flange, thread e altre caratteristiche funzionali;
- distribuzione della curvatura o del runout in entrata, compresi i casi peggiori;
- caratteristica richiesta, tolleranza, dato e metodo di ispezione del cliente;
- supporto consentito, zone di misurazione e pressatura;
- superfici sensibili e aree di contatto vietate;
- fase attuale del processo e fase successiva di produzione o assemblaggio;
- volume di produzione, ora takt target, direzione di carico e necessità di cambio formato;
- campioni rappresentativi che coprono l’intera famiglia.
Domande frequenti
Una raddrizzatrice per alberi può gestire ogni tipo di albero?
NO. Una piattaforma può coprire una famiglia convalidata durante il suo viaggio, forza, sensori, supporti e attrezzature corrispondono alla dotazione completa. Un orientato, flangiato, un albero cavo o molto sottile potrebbe richiedere un concetto di misurazione o correzione diverso.
La rettilineità è uguale a TIR?
NO. La rettilineità è un controllo del modulo indipendente dal dato. Una lettura TIR è un'indicazione massimo-minimo in officina il cui dato, stazione o percorso della sonda, la rotazione e la regola di lettura devono essere documentate; non è automaticamente GD&T runout totale. Il metodo del disegno e del calibro del cliente deve determinare ciò che la macchina misura e accetta.
Se un albero a gradini utilizza un raddrizzatore a rulli?
Il raddrizzamento a rulli è un candidato iniziale comune per materiali a sezione costante. Una volta completate le funzionalità funzionali, un albero a gradini può invece richiedere una misurazione basata su dati, zone di contatto protette e correzione del punto locale; il disegno e le prove campione decidono il percorso.
Gli alberi temprati possono essere raddrizzati senza crepe?
Potrebbe essere fattibile, ma durezza, geometria, le concentrazioni di stress e la flessione in entrata modificano il rischio. Limiti di correzione conservativa, devono essere concordate prove rappresentative e requisiti di ispezione di crepe o superfici.
Il raddrizzamento dell'albero sostituisce il bilanciamento?
NO. Il raddrizzamento controlla la geometria o il runout; il bilanciamento controlla la distribuzione della massa durante la rotazione. Un albero motore o un rotore possono richiedere entrambi i processi, con una sequenza definita e criteri di accettazione separati.
Qual è il modo più veloce per ricevere una proposta utile?
Invia il disegno, materiale/durezza, misurazioni in entrata e di destinazione, dato, zone protette, requisiti di produzione e campioni rappresentativi. Ciò consente al team di ingegneri di consigliare un processo e un concetto di macchina invece di tirare a indovinare in base al diametro e alla lunghezza.
Costruisci la soluzione dal pezzo
Il percorso affidabile è la classificazione del pezzo, definizione di misura, selezione del metodo, progettazione di zone protette e validazione dei campioni. Ciò impedisce che una macchina venga selezionata attorno ad una dichiarazione di tolleranza incompleta o ad un dato conveniente ma non funzionale.
Contatta StraighteningTech con il disegno dell'albero e le informazioni sul campione. Il nostro team di soluzioni può preparare una proposta di misurazione, correzione, concetto di gestione e convalida per la revisione ingegneristica; l'ambito finale rimane soggetto al disegno e alla validazione del campione.
Confine di riferimento tecnico
Questo hub utilizza materiale tecnico pubblico proveniente dai quadri delle specifiche dimensionali ISO/ASME e da affermati produttori di macchine raddrizzatrici per descrivere la terminologia del settore, famiglie di pezzi e possibili architetture di processo. Tali fonti non dimostrano la gamma di macchine StraighteningTech, sensori, algoritmi di controllo, precisione, tempo di ciclo, funzioni di tracciabilità o cronologia delle consegne. Le rivendicazioni specifiche del progetto richiedono i disegni StraighteningTech, record di configurazione, studi rappresentativi e prove di accettazione rilasciate.