
Una biella converte il movimento rotatorio in movimento alternativo sotto carico, in tensione, compressione e flessione, milioni di volte per ora di funzionamento. A differenza di un albero, non ha un unico asse di rotazione da allineare. La sua geometria vive nel rapporto tra due fori, la testa grande del perno di biella e la testa piccola del perno del polso, e raddrizzare significa ripristinare quella relazione.: parallelismo tra fori, intrecciare, interasse e geometria del foro, nella condizione assemblata e serrata l'asta rientra.
Questo articolo riguarda il raddrizzamento del corpo della biella stesso. Due risorse correlate in questo sito coprono una famiglia di pezzi più piccola: IL Soluzione per raddrizzare il manicotto della biella e il Raddrizzatore di bielle ZD90 raddrizzare aste di collegamento sottili del tipo a manicotto e spilli (Diametro ø1,5–8 mm, 45–Lunghezza 95 mm) per utensili elettrici e gruppi, non per il corpo dell'asta del motore. Il corpo dell'asta del motore qui discusso viene corretto su presse e supporti di allineamento delle aste dedicati nelle officine di rigenerazione dei motori; il processo e la logica di accettazione riportati di seguito documentano tale pratica.
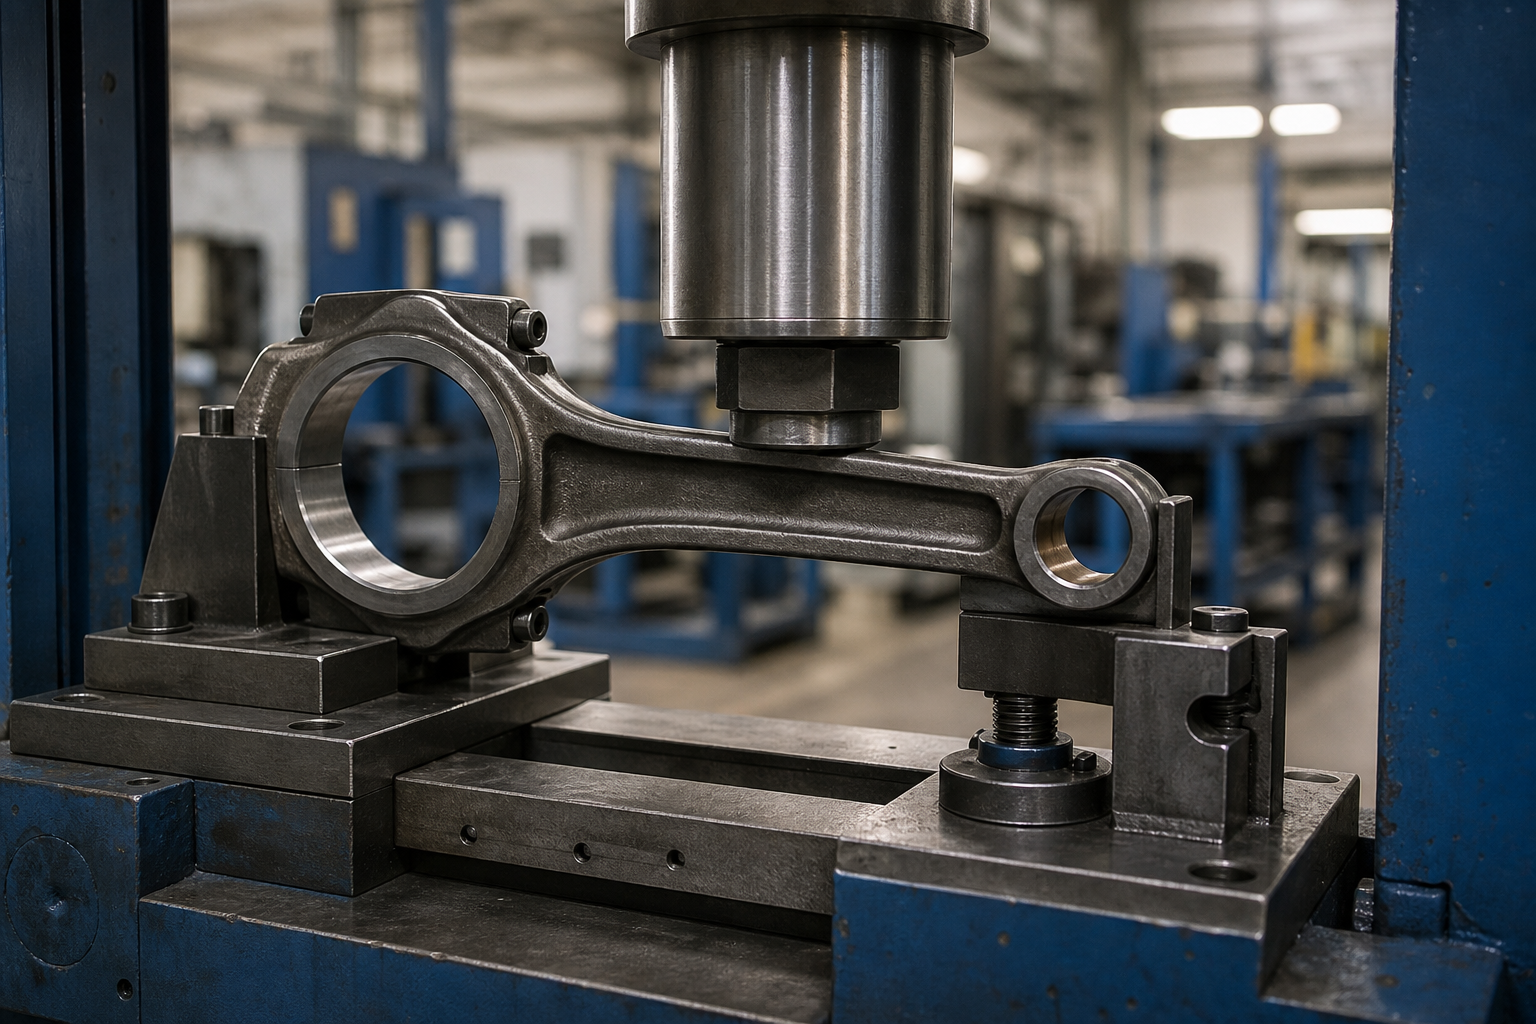
Che cosa “Piegato” Significa su una biella
| Modalità di deformazione | Cosa cambia | Percorso di correzione |
|---|---|---|
| Piegatura della trave | Il gambo si piega tra i fori; i fori rimangono paralleli ma sfalsati | Premere la correzione sul gambo della trave a I tra gli utensili imbottiti |
| Torsione del raggio | Un foro ruota attorno all'asse del gambo rispetto all'altro | Correzione torsionale in un dispositivo ad asta con vincolo terminale controllato |
| Errore di parallelismo del foro (piegare il telaio del foro) | L'asse dell'estremità piccola si inclina fuori parallelo con l'asse dell'estremità grande nel piano dell'asta | Correzione della stampa in punti definiti; verificare sul dispositivo di allineamento |
| Distorsione di fascia alta | Ovalità o conicità nel foro della testa di biella, spesso dopo l'allungamento del bullone o un evento di cedimento dell'asta | Non è un problema di piegatura: lavorazione cap-face e rialesatura/affinatura, il classico percorso di ricondizionamento |
| Distorsione di piccola entità | Alesaggio non circolare o perdita di dimensioni | Forare e ricoprire la manica; vedere la soluzione per lisciare le maniche menzionata sopra |
Le prime tre file sono lavori di raddrizzamento della pressa sul corpo dell'asta. Gli ultimi due appartengono al ricondizionamento della lavorazione. I negozi che li confondono premono un'asta per forzare la lettura dell'indicatore, distorcere ulteriormente i fori, e perdere la parte: ecco perché la fase di misurazione riportata di seguito separa la piegatura e la torsione dalla geometria del foro prima che venga caricato qualsiasi cosa.
Misura nell'assemblato, Condizione di coppia
Una biella è una parte in due pezzi dal punto di vista della testata grande. Il berretto, le facce di separazione, i bulloni e la loro coppia partecipano tutti alla geometria finale del foro, quindi ogni misurazione credibile segue la stessa disciplina:
- Ispezionare prima la presenza di crepe: ispezione con particelle magnetiche del gambo, facce di divisione e alette dei bulloni. Raddrizzare un'asta rotta converte un difetto rilevabile in un guasto futuro.
- Montare il tappo con bulloni nuovi o sicuramente in buone condizioni, serrato secondo le specifiche. Una barra non serrata misura un foro che non esiste in servizio.
- Posizionare l'asta su un dispositivo di allineamento: la testa di biella su un albero fisso o tra piastre di ritegno, uno spillo o un perno attraverso l'estremità piccola.
- Leggi piegamenti e torsioni con i comparatori in punti di riferimento definiti: la classica disposizione di allineamento aste utilizzata per decenni nel ricondizionamento dei motori.
- Misurare le dimensioni del foro, l'interasse e la condizione della faccia del cappuccio separatamente; non lasciare che l'errore noioso venga mascherato da piegatura.

L'apparecchio, non l'occhio, definisce la verità. Le officine senza un allineatore dell'asta tentano di dedurre la curvatura dalle letture del tastatore contro una piastra di superficie, che mescola l'errore del dispositivo, errore di targa ed errore di foratura in un unico numero. Lo standard professionale, riflesso nella pratica di rigenerazione dei motori dai negozi specializzati di aste agli stabilimenti di produzione dei motori, è un supporto di allineamento dedicato con entrambi i fori sull'hardware del misuratore.
Premere Correzione sull'I-Beam
L'errore di flessione della trave e di parallelismo del foro viene corretto premendo il gambo tra i supporti che afferrano zone definite dell'asta:
- Sostenere e premere sul gambo della trave a I e sulle sezioni del mozzo, mai attraverso un foro, un capocorda, la superficie di separazione o un passaggio dell'olio forato.
- Posizionare il punto di stampa nel punto più alto misurato della deviazione, con raggi dell'utensile adattati alla sezione della trave in modo che il contatto rimanga lontano dai bordi della flangia.
- Correggere con piccoli incrementi e ricontrollare l'allineatore dopo ogni pressione; una canna che misura in modo pulito dopo due passaggi leggeri è una parte migliore di una pressata una volta con forza.
- Aspettatevi il ritorno elastico e impostatelo deliberatamente: vale la stessa logica di compensazione utilizzata per gli alberi, e il raggio corto e rigido dell'asta facilita il superamento.
- Dopo il passaggio stampa finale, verificare nuovamente i fori, l'interasse e la coppia della calotta prima di rilasciare il pezzo: premendo la trave si sposta la geometria del foro di alcuni decimi, e la sequenza di ricondizionamento deve conoscere la nuova linea di base.

La rigidità del dispositivo è metà del processo. Le morse da banco si flettono, e il lavoro di correzione eseguito su una base in movimento produce risultati irripetibili: un principio esperto di officina meccanica che si applica alle aste tanto quanto a qualsiasi lavoro di stampa. I raddrizzatori per aste dedicati risolvono il problema con un telaio di bloccaggio rigido e utensili specifici per l'asta. La stessa disciplina – fissaggio rigido e feedback misurato – governa le nostre piastre di produzione come la Raddrizzatore di biella ZD90, che esegue il raddrizzamento automatico a circuito chiuso (foraggio, misura, servo-correzione, ricontrollare) su piccole aste di collegamento a manicotto.
I segni degli utensili sono di per sé un difetto di qualità. Le aste sono parti finite nel momento in cui raggiungono la pressa: fori lavorati, superfici di divisione affrontate, a volte gambi pallinati, quindi incudini e supporti necessitano di inserti imbottiti o con raggio abbinato, e qualsiasi segno di testimone lasciato sul capocorda, il foro dell'olio o la superficie di separazione costituiscono motivo per una nuova ispezione della parte interessata prima che l'asta si sposti.
Il raddrizzamento si trova all'interno di una sequenza di ricondizionamento
La pratica di rigenerazione del motore esegue il ricondizionamento della biella come una sequenza ordinata, e il raddrizzamento ha in esso un posto fisso:
- Ispezione e pulizia delle crepe. Qui partono le aste con le indicazioni.
- Raddrizzamento. Piegatura e torsione del fascio corrette sull'allineatore e pressione; ricontrollato nell'apparecchio.
- Lavorazione della faccia di divisione. Le facce di separazione del cappuccio e dell'asta sono rifinite in superficie, chiudendo il foro più piccolo.
- Sostituzione e coppia dei bulloni. Nuovi bulloni secondo le specifiche prima di qualsiasi lavoro di foratura.
- Restauro del foro. Affila per piccole correzioni o fora/tornisci per quelle più grandi, finendo l'estremità grande a misura, rotondità e interasse.
- Verifica finale e gestione del peso. Parallelismo, intrecciare, distanza centrale, e corrispondenza del peso all'interno del set motore.
L'ordine conta. Il raddrizzamento prima del lavoro sulla faccia di divisione significa che le operazioni di foratura finiscono una trave diritta; il raddrizzamento dopo la noiatura porterebbe fuori posizione un foro finito. E poiché la lavorazione della superficie e il ripristino del foro rimuovono materiale, il controllo della distanza centrale è una disciplina di ricondizionamento, non uno di raddrizzatura: il tornio e l'affilatura dell'asta, non la stampa, tienilo.

Conosci l'evento che piegò la verga
La decisione di correzione inizia con la cronologia dei guasti, perché la stessa lettura dell'indicatore può significare cose molto diverse:
| Evento di fallimento | Firma geometrica tipica | Logica della disposizione |
|---|---|---|
| Idroblocco / ingestione di detriti | Piegatura netta del fascio o offset dell'estremità piccola, spesso con danni al pistone nel set | Parte sottoposta a carico d'urto; controllare eventuali crepe, propendere per la sostituzione |
| Fuorigiri / contatto della valvola | Piegatura della trave combinata con torsione; distorsione di fascia piccola | Modalità multiple caricate dopo il rendimento; sostituzione, a meno che il danno non sia evidentemente lieve |
| Sequestro dei cuscinetti / rotazione | Scolorimento della parte grande e distorsione del foro, tinta termica sul gambo | Il calore altera la risposta del materiale; controllo completo dell'MPI e della durezza prima di qualsiasi decisione |
| Allungamento del bullone dello stelo o coppia non corretta | Ovalizzazione di fascia alta con facce di divisione pulite | Percorso di ricondizionamento: facce, nuovi bulloni, annoiare e affinare |
| Lavorazione / gestire la distorsione | Piccola curvatura uniforme in un lotto di produzione o di riparazione | Il caso di correzione semplice; stabile e ripetibile |
Quali aste possono essere raddrizzate
| Tipo di asta | Posizione sulla stiratura |
|---|---|
| Asta in acciaio forgiato (settore automobilistico, diesel, agricolo) | Il classico candidato alla correzione; le sequenze di ricondizionamento includono la raddrizzatura come standard |
| Metallo in polvere / asta sinterizzata | Generalmente sostituito, non piegato; il comportamento alla fessurazione del materiale rende la correzione della pressa una decisione rischiosa |
| Asta in alluminio (alcune prestazioni e piccoli motori) | Il comportamento a fatica del materiale richiede la sostituzione; seguire la posizione di servizio del produttore del motore |
| Frattura-spaccatura (incrinato) asta | Le facce del cappuccio non possono essere lavorate, quindi il ricondizionamento classico è fuori uso; la correzione dell'alesaggio e l'eventuale piegatura devono seguire le disposizioni OEM |
| Asta con rottura del bullone o storia di grippaggi | Ispezione e smaltimento delle crepe prima di qualsiasi correzione; l'evento di carico che lo ha piegato potrebbe aver causato danni invisibili |
Questo è anche il luogo in cui l’ingegneria onesta batte l’ottimismo: alcuni thread del forum chiedono se un'asta piegata da un idrolock o da un evento di fuorigiri debba essere raddrizzata, e la risposta operativa nella costruzione di motori professionali è che è la gravità dell'evento a decidere. Leggero, una curvatura misurabile in una forgiatura altrimenti solida è un territorio di ricondizionamento; un'asta che è stata compressa, Il rendimento passato distorto o carico di shock è una sostituzione, qualunque cosa dica l'indicatore dopo aver premuto.
Criteri di accettazione che riflettono il motore in funzione
| Elemento di accettazione | Cosa specificare |
|---|---|
| Parallelismo del foro (curva) | Limite di deviazione su una lunghezza di misura stabilita, misurato sull'allineatore in condizione di torsione |
| Intrecciare | Limite di deviazione angolare tra gli assi del foro, stessa configurazione |
| Dimensioni del foro, rotondità e conicità | A disegno dopo l'alesatura/alesatura finale, non dopo aver premuto |
| Distanza dal centro | Minimo e massimo, controllato in fase di lavorazione con abbinamento del set di aste |
| Ispezione delle crepe | MPI prima della raddrizzatura e dopo la correzione finale dove specificato |
| Peso ed equilibrio | Classe di peso all'interno del gruppo motore; influenza del peso corporeo documentata dove segue il bilanciamento |
| Condizioni del bullone | Bulloni nuovi o qualificati, coppia registrata, nessun riutilizzo degli elementi di fissaggio allungati |
Domande frequenti
È possibile raddrizzare in sicurezza una biella piegata??
Un'asta di acciaio forgiato con una luce, la curvatura misurata in modo pulito e un'ispezione pulita delle crepe vengono regolarmente raddrizzate e ricondizionate. Canne con piegature severe, torsione da sovraccarico, guasti ai bulloni, o realizzato in metallo in polvere, i forgiati in alluminio o a frattura sono candidati sostitutivi. L'evento che ha causato la curvatura conta tanto quanto la curvatura stessa.
Perché misurare con il tappo serrato?
Perché il foro della parte grande esiste solo nella sua geometria di corsa con tappo, bulloni e coppia applicata. Le letture effettuate su un tappo allentato misurano il gioco di montaggio e l'inclinazione del foro del bullone tanto quanto la piegatura.
Il raddrizzamento influisce sui fori?
SÌ, leggermente, ecco perché nella sequenza di ricondizionamento il raddrizzamento viene prima del ripristino del foro. Premendo la trave è possibile spostare di piccole quantità la geometria del foro; le operazioni di troncatura e levigatura che seguono il ripristino della dimensione, rotondità e interasse sulla trave corretta.
Come viene corretta la torsione dell'asta?
La torsione viene corretta torsionalmente: l'asta è fissata all'estremità di biella in un dispositivo rigido, e una controrotazione controllata viene applicata attorno all'asse della trave all'estremità piccola, con incrementi, con un ricontrollo dell'allineatore dopo ogni correzione. La correzione della torsione merita particolare attenzione perché agisce sulla trave a taglio, e su una canna con una storia di grippaggio o sovraccarico di solito si tratta di una situazione di sostituzione piuttosto che di correzione.
Il raddrizzamento dell'asta è correlato al raddrizzamento dell'albero motore?
Le parti si incontrano nel motore, ed entrambi sono critici per la fatica, ma la metrologia differisce completamente. Un albero motore è allineato al suo asse del perno principale come descritto nel ns soluzione per la raddrizzatura dell'albero motore, mentre una biella non ha alcun asse di rotazione: viene corretta in una relazione foro-foro su un dispositivo di allineamento.
Costruisci la soluzione attorno ai due assi del foro
Una soluzione di raddrizzatura di bielle si basa su quattro decisioni fisse: ispezione delle crepe prima del carico, misurazione in condizione di torsione su un dispositivo di allineamento reale, correzione della stampa limitata alla trave tra le imbottiture, utensili con raggio corrispondente, e il controllo della sequenza di ricondizionamento è così noioso, le facce e l'interasse vengono completati dopo che la trave è allineata. Con quelli a posto, un'attrezzatura dedicata per il raddrizzamento delle aste trasforma un processo di riparazione ad alta intensità di manodopera in un processo ripetibile in officina e ti dice onestamente quando è invece necessario sostituire un'asta.
Sia che tu stia aggiornando una linea di bielle esistente o acquistandone di nuova, IL procedura dettagliata per la selezione della piastra e il immagine economica per una macchina per lisciare definire i compromessi prima di parlare con i fornitori.