
Esettanulmányok
Esettanulmány: Fúrószár kiegyenesítése koreai vásárlóknak
Esettanulmány: fúrószár kiegyenesítése koreai vásárló számára – mintavizsgálat, folyamatablak és kifutási eredmények a precíziós fúrószár egyengetésénél.
Esettanulmány: fúrószár kiegyenesítése koreai vásárló számára – mintavizsgálat, folyamatablak és kifutási eredmények a precíziós fúrószár egyengetésénél.

Mérnöki szerszámgép orsótengelyének kiegyenesítése a csapágyülés alappontjai körül, védett szerszám interfészek, átmenő furathatárok, elengedett kifutás, őrlés.
Javasolt automatikus tengelyegyenesítő megoldás 1000-1350 mm-es karimás tengelyekhez, borító folyóirat, tengely, spline és karima-lyuk kifutási követelmények.
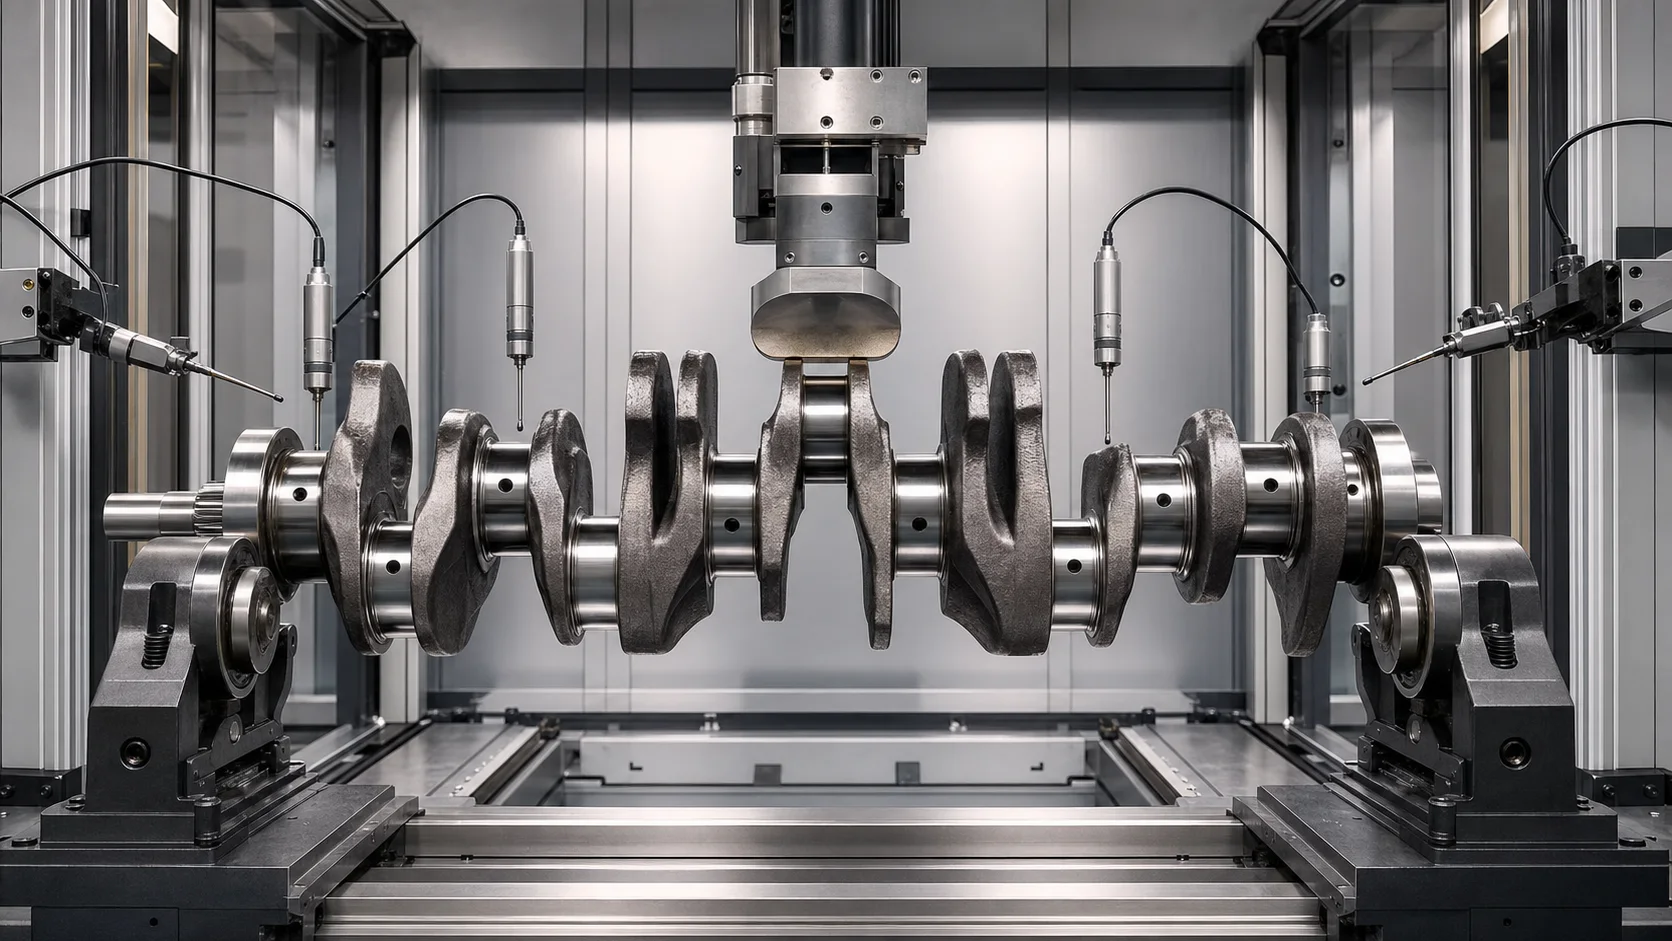
Mérnöki forgattyús tengely kiegyenesítése a főnapló kifutása körül, offset forgattyús csapok, védett filé, felszabadult geometria, repedésvizsgálat, köszörülés és kiegyensúlyozás.
A hajtórúd a forgó mozgást terhelés alatti oda-vissza mozgássá alakítja át, feszültségben, összenyomás és hajlítás.
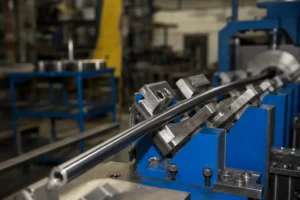
Tervezze meg a pisztolyfúrást és a mélyfurat-egyenesítést a megfelelő alappont körül, védett fuvola és fej zónák, ellenőrzött korrekció és felszabadított állapotú ellenőrzés.
Ismerje meg a tengely egyenességét, kör alakú kifutás, a teljes kifutás és a műhelyszinti TIR különbözik – és milyen adat, szonda útvonala és elfogadási módszere egy kiegyenesítési projekthez szükséges.

Mérnöki felvonó vezetősín kiegyenesítése a gyártási szakasz geometriája körül, szakasz dátuma, íj és csavar leképezés, védett érintkező és feloldott állapotú elfogadás.

Mérnöki útmutató a kormánycsukló-torzuláshoz: dátum architektúra, deformációs minták, mérési stratégia, korrekciós útvonalak öntött és kovácsolt csuklókhoz, elfogadó kapuk és gyakori buktatók.

Kétáramú megoldás kis hatszögletű csapok optikai árnyékolására és zárt hurkú egyengetésére, szabályozott tájolással, dátum és alkatrészkezelés.
Praktikus görgős kiegyenesítő megoldás Ø4-6 mm hosszú szegekhez, sima és menetes szárakat borító, kerék kiválasztása, egyszerű váltás, lekvár megelőzés.
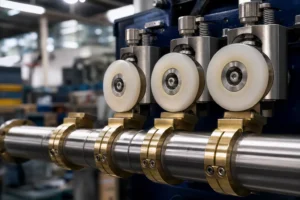
Védje a munkadarab felületeit egyengetés közben henger- vagy érintkezési geometria meghatározásával, engedélyezett zónák, tisztaság, kopási határok, nyomásellenőrzés.