
A tengely egyengetése nem egy univerzális gépi eljárás. Egy egyszerű bár, lépcsős motortengely, karimás tengely, A fogaskerekes erőátviteli tengely és a hosszú üreges hajtótengely mind „elgörbültnek” tűnhet,”, de nem ugyanazt a funkcionális adatot, biztonságos érintkezési zónák, mérési módszer vagy korrekciós válasz.
A StraighteningTech kiértékeli a tengelyegyenesítési projekteket a munkadarab rajzából, bejövő deformáció, folyamat szakasza és elfogadási módja. Ez a kerékagy összehasonlítja a kialakult tengelykiegyenesítő architektúrákat, és leirányítja a kérdőívet; nem állítja, hogy minden felsorolt munkadarabcsalád vagy géparchitektúra a jelenlegi ellenőrzött szállítási kínálatunkon belül van. Projektspecifikus képesség, a ciklusidőt és a berendezés konfigurációját csak a rajz áttekintése után lehet megadni, mérőkorreláció, reprezentatív tesztelés és kiadott átvételi eredmények.
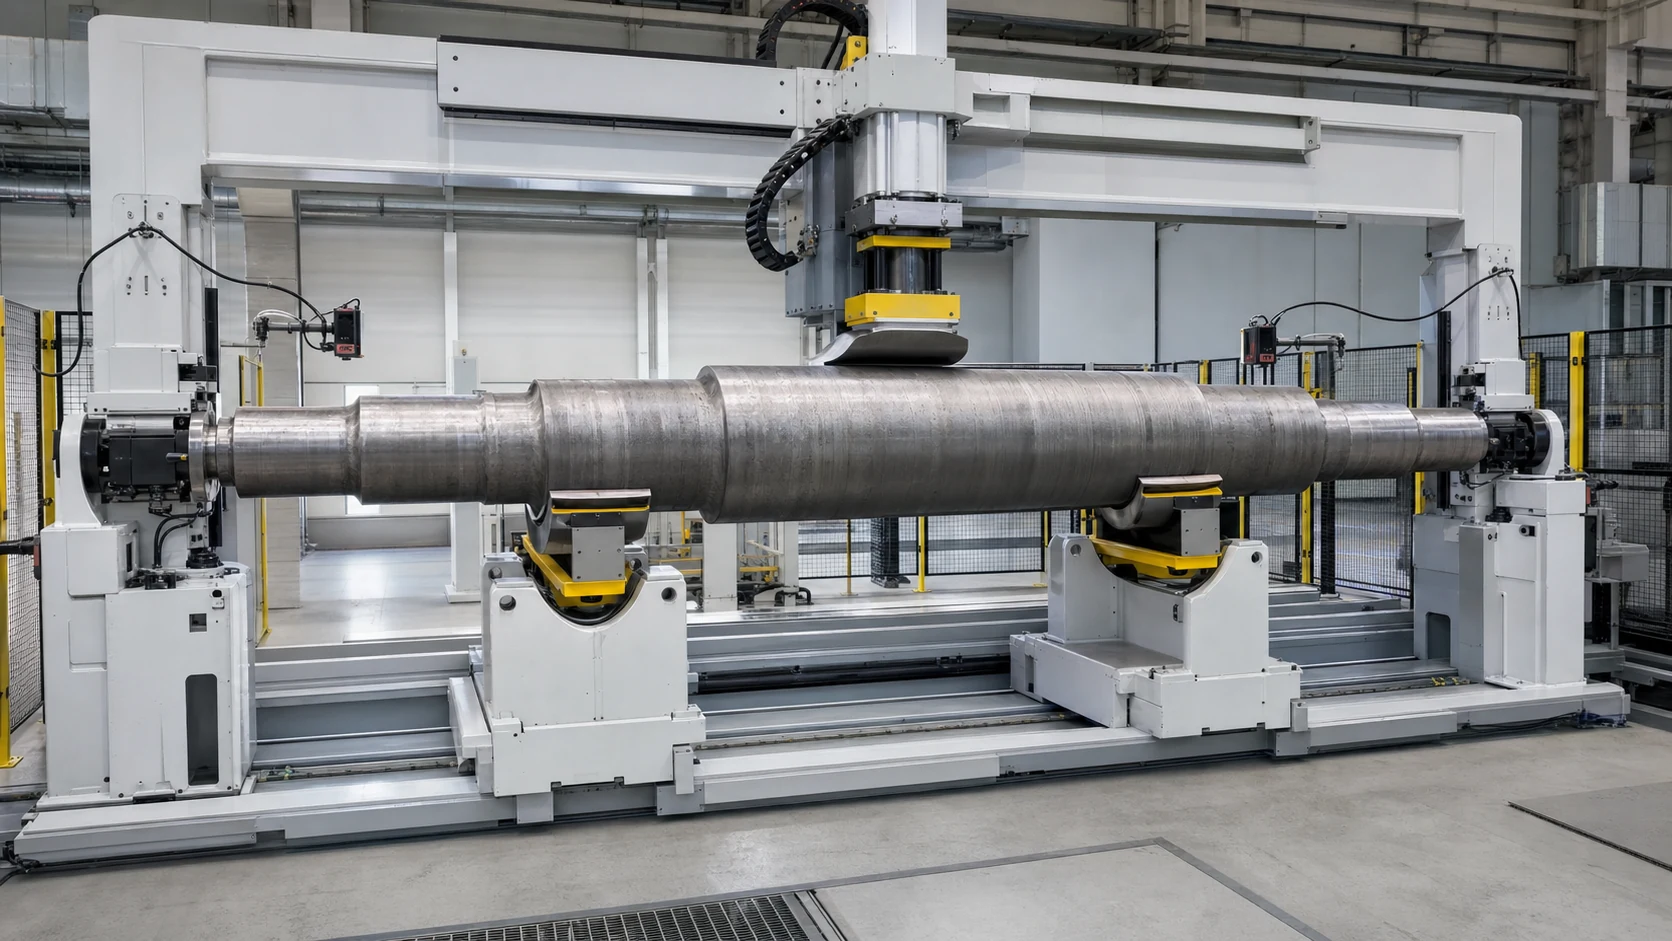
*Mérnöki koncepció illusztráció. Nem egy leszállított gépet jelent, ügyfél projekt, ellenőrzött érzékelő konfiguráció, pontosság vagy ciklusidő.*
Találja meg a megfelelő útvonalat az aknához
Kezdje a geometriával és a funkcióval. A hasznos kérdés nem csak az, hogy „Mi a tengely átmérője?” hanem „Mely jellemzők határozzák meg a tengelyt a következő megmunkálási vagy összeszerelési műveletben?”
| Tengely család | Tipikus jellemzők | Elsődleges műszaki kockázat | Valószínű indítási módszer |
|---|---|---|---|
| Sima tengely vagy rúd üres | Állandó átmérő, befejezetlen felület | Hosszú fesztávú támaszték és több hajlítás | Görgős egyengetés vagy pontprés, hossztól és tűréstől függően |
| Lépcsőzetes motor vagy szivattyú tengely | Csapágynaplók, rotorülés, vállak, kulcshorony | Hamis kifutás rossz dátumból; jelek a kész folyóiratokon | Automatikus mérés és pontnyomásos egyengetés |
| Sebességváltó vagy bordás tengely | Folyóiratok, fogaskerekek, spline, radiális lyukak | Funkcionális kifutás, fogmérés és repedésérzékeny zónák | Többpontos mérés és ellenőrzött pontkorrekció |
| Tengely vagy karimás tengely | Hosszú test, karima, spline, szál | Stabil forgás, karima nullapontja és aszimmetrikus merevsége | Dedikált támogatás, forgatás és pontkorrekció |
| Féreg, ólom vagy golyós csavar | Menetes funkcionális szakasz, folyóiratok, karcsú fesztáv | Szonda zavar, menetsérülés és visszaugrás | Rajz által definiált dátum-megvalósítás – például jóváhagyott naplók, központok vagy funkcionális mérőműszer – védett korrekciós zónákkal |
| Vezérműtengely vagy excenter tengely | Lebenyek, folyóiratok és változó rovat | Szabálytalan mérőfelületek és lokális merevségváltozások | Funkció-tudatos mérés és modell-specifikus korrekció |
| Üreges hajtótengely vagy cső | Vékony falú, hegesztési varratok, jármák vagy karimák | Összeomlás, horpadás, fáziskapcsolat és egyensúly kölcsönhatás | Csővédő szerszámok; az egyengetést és a kiegyensúlyozást külön kezeljük |
| Kormányrúd vagy aszimmetrikus tengely | Sima naplók és fogasléc | Nem kerek szakasz, sebességváltó funkció és korlátozott sajtózónák | Profilismeretű támogatás, mérés és korrekció |
Ha a rész több családot egyesít, a legérzékenyebb funkcionális jellemző vezérli a megoldást. Üreges bordás hajtótengely, például, nem kezelhető egyszerű kerek rúdként.
Ezek az útvonalak szűrési hipotézisek, nem univerzális feladatok. A rajz, folyamat szakaszában, Az engedélyezett érintkezési zónák és a reprezentatív kísérletek döntik el a végső módszert.
Határozza meg a helyes mérést az egyengetés előtt
Egyenesség, kör alakú kifutás, a teljes kifutás és a műhelyszinti TIR összefüggenek, de nem felcserélhetők. A rajzon azonosítani kell az irányadó ISO vagy ASME rendszert és kiadást. Az egyenesség egy formavezérlő, és nem használ külső nullapont-hivatkozást. A kör alakú és a teljes kifutást a rendszer egy megadott nullaponttengelyhez viszonyítva értékeli ki; a fizikai támasztékot és a gép forgástengelyét meg kell mutatni, hogy megvalósítsa ezt a nullapontot.
| Rajzkövetelmény | Amiben meg kell állapodni | Miért számít a gépnek? |
|---|---|---|
| Tengely vagy felületi egyenesség | Ellenőrzött vonal, tolerancia zóna és értékelési hossz | Meghatározza a mérési pozíciókat és a korrekciós célt |
| Körkörös kifutás | Dátum tengely, szonda felülete, axiális állomás és egy teljes forgás | Szabályozza a leolvasást a megadott körszelvénynél |
| Teljes kifutás | Dátum tengely, ellenőrzött felület, szonda útvonala és elforgatási szabálya | Kiterjeszti az értékelést a megadott felületre |
| Bolti TIR | Datum, állomás vagy út, forgatás és max-min olvasási szabály | A TIR-ről nem szabad feltételezni, hogy GD-t jelent&T teljes kifutás |
| Napló-pont-tengely kapcsolat | Pontos rajzjellemző, alapjellemzők és ellenőrzött naplók | Kerüli a „koaxialitás” nem definiált üzlethelyiség-helyettesítő használatát |
| Fogaskerék vagy spline funkció | Hangosztás-átmérő vagy funkcionális mérőmódszer | A sima naplómérés önmagában kihagyhat egy funkcionális hibát |
| Végső összeszerelési viselkedés | Hordozó, pecsét, csatolás, rotor vagy hajtómű interfészek | Megakadályozza egy kényelmes méret optimalizálását, amely nem szabályozza az összeállítást |
Idézet előtt, jelöljön meg minden támogatást, mérési és préselési zóna a rajzon. Jelölje meg a kulcshornyokat is, barázdák, szálak, olajlyukak, kereszt lyukak, lebenyek, fogak, vékony falak, hegesztési varratok, bevonatok és végső csiszolt felületek, amelyekhez jóváhagyás nélkül nem szabad hozzányúlni.
A tűréshatár közelében lévő eredményekhez, a gépnek és az ügyfél módszereinek ugyanazt a mérési mennyiséget és mérési modellt kell dokumentálniuk, az alkalmazandó bizonytalansági és megfelelőségi döntési szabállyal együtt.
Pontprés vagy görgős egyenesítés?
A választás a geometriától függ, folyamatszakasz és elfogadási módszer – nem egy géptípus általános preferenciája.
| Döntési tényező | Automatikus pontnyomás kiegyenesítése | Hengeres vagy átmenő kiegyenesítés |
|---|---|---|
| A legjobb kezdési illeszkedés | Diszkrét lépcsős vagy funkciókban gazdag tengelyek | Állandó keresztmetszetű rudak, csövek és tengelydarabok |
| Mérés | Forgatás meghatározott naplókban egy vagy több szondával | Offline vagy integrált egyenesség/kifutásmérés |
| Javítás | Helyi vezérlésű túlhajlítás jóváhagyott axiális és szöghelyzetben | Ismételt hajlítás elrendezett tekercseken keresztül |
| Funkcióvédelem | Nagy rugalmasság a nyomás- és támasztásmentes zónákhoz | Korlátozott lépések, fogaskerekek, karimák vagy kész elemek kerülnek a tekercsekbe |
| Modellváltás | Recept, támogatási és szerszámozási változások | Tekercs beállítása, útmutató és vonalbeállítás változások |
| Tipikus előny | A mért hajlításhoz kapcsolódó zárt hurkú korrekció | Egységes anyag folyamatos feldolgozása és hatékony kezelése |
| Fő érvényesítési igény | Springback modell, érintkezési jelek és maximális korrekciós határok | Hengergeometria, felületvédelem és teljes hosszúságú eredmény |
Egyes termelési útvonalak mindkét módszert alkalmazzák különböző szakaszokban. Az állandó átmérőjű nyersdarab megmunkálás előtt hengerrel kiegyenesíthető, míg a kész lépcsős tengely hőkezelés vagy köszörülés után nullapont alapú pontkorrekciót kap.
Zárt hurkú automatikus tengelyegyenesítő eljárás
A funkciókban gazdag tengelyhez, a közös mérnöki sorrend a mérték, kiszámítani, helyesbíteni és újramérni. Pontos érzékelők, támogatja, préserő és automatizálási modulok vannak kiválasztva a valódi alkatrészcsaládhoz.
A videó egy automatikus kistengelyű anyagáramlási és prés-egyenesítő koncepciót mutat be. Csak a látható berendezés szerkezetét és sorrendjét mutatja be; nyilvános metaadatai nem állapítanak meg motortengely azonosságot, érzékelő típusa, erő, tolerancia vagy ciklusidő.
1. Azonosítsa az alkatrészt, és válasszon egy érvényes receptet
A javasolt recept meghatározza a nullapont megvalósítását, támogató pozíciók, mérőállomások, engedélyezett korrekciós zónák, céljellemző és maximális korrekciós határértékek. Vonalkód, A DMC vagy a gyártási rendelés kiválasztása egy opcionális architektúra, amely csökkentheti a vegyes modellhibákat, ha szerepel a megerősített projekt hatókörében.
2. Terhelés, Támassza meg és forgassa el a tengelyt
Kézi betöltés, egy tálcát, szállítószalag, A robot vagy a portál inkább jelölt kezelési architektúrák, mint alapértelmezett hatókör. A munkadarabnak stabilan kell forognia egy ellenőrzött támasztékelrendezésben, amely megvalósítja a megadott nullapontot. Központok, V-tartók, A görgők és a gép forgástengelye nem cserélhető fel automatikusan.
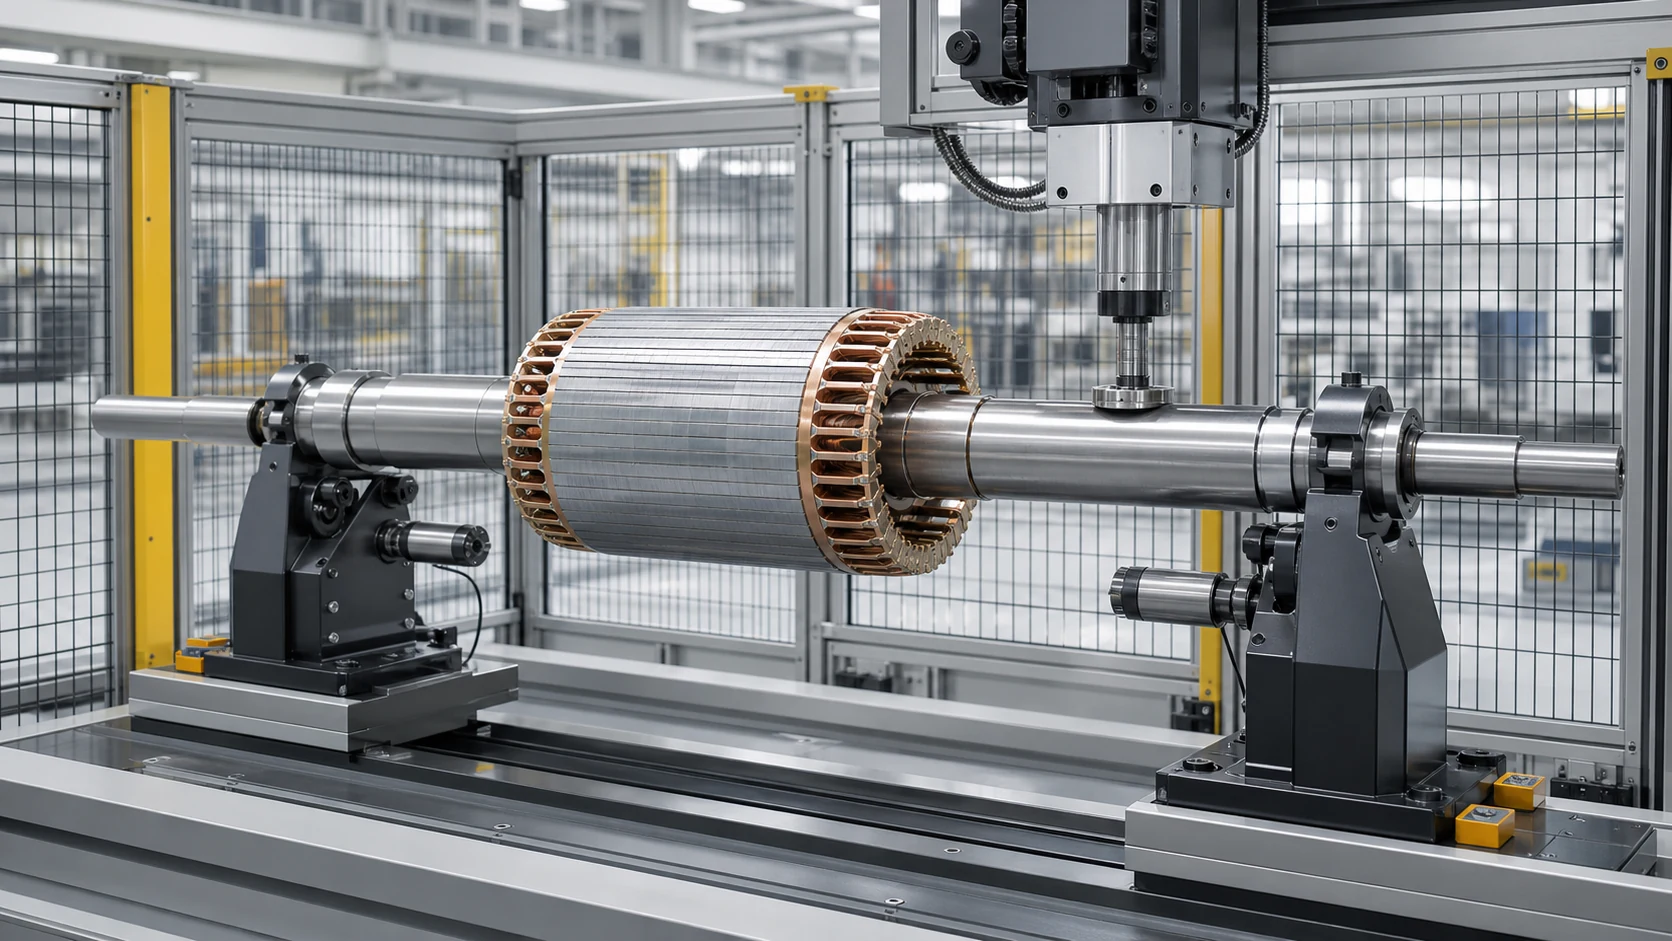
*Mérnöki koncepció illusztráció. A geometriák általános szűrési példák, nem ellenőrzött StraighteningTech vásárlói alkatrészek vagy jelenlegi géplefedettség.*
3. Mérje meg a bejövő eltérést
Érintkezési szondák, érintésmentes érzékelők vagy funkcionális mérőeszközök eltérést rögzítenek a jóváhagyott helyeken. A rendszernek meg kell különböztetnie a valódi kanyart a szennyeződéstől, egy barázda, átmérőjű átmenet vagy instabil ülés.
4. Számítsa ki a korrekciós pozíciót és irányt
A vezérlő azonosítja a domináns tengelyirányú és szöghajlítási pozíciót. Több ívű tengelyekhez, a sorozatnak kerülnie kell az egyik hely javítását, miközben egy másik helyen elfogadhatatlan eredményt hoz létre.
5. Alkalmazzon szabályozott túlhajlítást
A prés csak egy jóváhagyott zónába mozdul, és a tengelyt a kívánt véghelyzeten túlra hajlítja, így a rugalmas rugózás közelebb hagyja a célhoz. Stroke és, adott esetben, az erőhatárok a minta válaszából alakulnak ki.
6. Mérje meg újra és döntse el
Ismét ugyanaz a nullapont és mérőállomás kerül felhasználásra. Ha az eredmény kívül esik a célon, de az érvényesített korrekciós határokon belül marad, más ellenőrzött korrekció is engedélyezhető. A ciklust elérő részek, stroke, erőt vagy valószínűsíthetőségi korlátot elküldik a NOK-nak vagy a műszaki felülvizsgálatnak.
7. Felvétel és kirakás
Ha a nyomon követhetőség szerepel a megerősített ellenőrzési körben, egy konfigurált cella tárolhat előtte/utána értékeket, receptet, korrekciós szám és OK/NOK eredmény. A szükséges adatfelület a projekttervezés és az elfogadás függvénye marad.
Védje a funkcionális jellemzőket és felületeket
Egy tengely elérheti a kifutási értéket, és továbbra is használhatatlan lehet, ha a folyamat megjelöl egy csapágycsapot, megsért egy szálat, eltorzítja az üreges falat vagy repedést okoz. A szerszámozási és korrekciós szabályokhoz ezért jellemző-védelmi tervre van szükség.
| Funkció | Tipikus kockázat | Szükséges vezérlés |
|---|---|---|
| Földelési csapágy vagy tömítéscsap | Támogassa vagy nyomja meg a jeleket | Tisztítsa meg a kontúrozott érintkezőket és a jóváhagyott érintkezési nyomást |
| Fogaskerekes fogak vagy bordák | Fogsérülés vagy félrevezető szondajelzés | Funkcionális mérés, ahol szükséges; nincs ellenőrizetlen sajtókontaktus |
| Kulcshorony, horony vagy radiális furat | Stresszkoncentráció és repedés keletkezése | Kizárási zóna és konzervatív korrekciós határok |
| Menet vagy féregszakasz | Oldalsérülés és instabil mérés | Mérés jóváhagyott naplókon; védi a menetes részt |
| Karima | Instabil támogatás vagy arctorzulás | Dedikált helymeghatározási és támogatási koncepció |
| Üreges vagy vékony falú rész | Ovalitás, horpadás vagy összeomlás | Elosztott támaszték és csőspecifikus szerszámok |
| Edzett átmenet | Törékeny reakció vagy repedésveszély | Keménység/tétel felülvizsgálata, mintapróbák és stop limitek |
| Bevont vagy kész felület | Kozmetikai vagy funkcionális károsodás | Kompatibilis érintkezési anyagok és tisztaság-ellenőrzés |
Egy platform többtengelyes modelleket is lefedhet
Egy rugalmas cella lefedhet egy tengelycsaládot a gép mozgatásakor, Az erő és az érzékelő tartománya átfedésben van, és a szerszámok megváltoztatása a megfelelő nullapontot reprodukálhatja. A modell lefedettségét a teljes borítékon igazolni kell, nem csak névleges mintán.
*Mérnöki koncepció illusztráció. Megmutat egy lehetséges feloldott állapot-ellenőrzési elrendezést, nullapont igénylés nélkül, bizonytalanság, tolerancia vagy elfogadott eredmény.*
| Cell Modul | Megoldandó kérdések |
|---|---|
| Alapgép és prés | Kötelező utazás, erő/felbontás ablak és korrekciós hozzáférés |
| Kitámasztások és forgás | Datum, span, felületvédelem és modellváltás módszere |
| Mérőrendszer | Érzékelő típusa, állomások száma, szonda erő és mérőkorreláció |
| Kezelés | Kézikönyv, tálca, szállítószalag, portál vagy robot; tájolás és pufferméret |
| Vezérlők | Receptkezelés, korrekciós modell, stop határok és abnormális alkatrész logika |
| Minőségi adatok | Előtte/utána értékek, nyomon követhetőség, export és ügyfél felület |
| Biztonság | Őrzés, reteszelések, túlterhelés elleni védelem és karbantartási hozzáférés |
Tengely alkalmazási utak
Ez az agy munkadarabonként szervezi a tengelylekérdezéseket, mivel minden családnak más-más alappont- és jellemzővédelmi szabályai vannak. Az áttekintett közzétett példák jelenleg motortengelyeket tartalmaznak, autóipari tengelytengelyek és kismotoros csigatengelyek. Más családok – beleértve a textilszárakat is, ólom vagy golyós csavarok, hajtótengelyek, rotorok, görgős tengelyek, főtengelyek, vezérműtengelyek és dugattyúrudak – maradjanak azok a kiértékelési útvonalak, amelyeknek a projekt illeszkedését közvetlen bizonyítékok és reprezentatív minták alapján kell megállapítani. Vasúti tengelyek, A szerszámgépek orsói és a lágyítócsavarok nem jelennek meg a jelenlegi ellenőrzött StraighteningTech képességekként. Tömör tengely, Az üreges cső és a hosszú rúd azonosságát meg kell erősíteni, mielőtt egy hengeres munkadarabot egy megoldáscsaládhoz rendelnénk.
Áttekintett publikált példákhoz, lásd Automatikus motortengely-egyenesítő megoldás, Autóipari tengelytengely-egyenesítő megoldás és Kis motor csigatengely-egyenesítő megoldás. Minden új projektnek továbbra is saját rajza és mintavizsgálata szükséges.
Mintaellenőrzés a végső ajánlattétel előtt
A reprezentatív kísérletek a gépkoncepciót védhető projektspecifikációvá alakítják át. A mintakészletnek tartalmaznia kell a rövidet/hosszúságot, kis/nagy átmérőjű, normál/legrosszabb bejövő kanyar, és a vonatkozó anyag- vagy hőkezelési tételek.
| Érvényesítési elem | Bizonyítékot rögzíteni |
|---|---|
| Mérési megállapodás | Datum, szonda pozíciók, mérőmódszer és korrelációs eredmény |
| Bejövő állapot | Hajlítási eloszlás, felületi állapot és abnormális minták |
| Helyesbítő válasz | Ütés/erőreakció, visszaugrás és korrekciók száma |
| Végeredmény | Minden szükséges mérőállomás, nemcsak a legrosszabb kezdeti pont |
| Alkatrész integritás | Kontaktjelek, repedések, menet/fog/karima állapota és egyéb kockázatok |
| Termelési illeszkedés | Terhelés, átállás, cikluseloszlás, NOK kezelési és adatigények |
| Elfogadási határ | A tesztelt alkatrészcsalád és a végső árajánlat által lefedett feltételek |
Nem érvényes minden tengelyre univerzális pontosság vagy ciklusidő-igény. A végső garanciában fel kell tüntetni a munkadarab családot, folyamat szakaszában, bejövő tartomány, dátum, mérési módszer, minta bizonyítékok és elfogadási feltételek.
Tengelyegyenesítési javaslathoz szükséges információk
Kérjük, adja meg:
- 2D rajz és, ha elérhető, 3D modell;
- tengely anyaga, keménység és hőkezelési állapot;
- minimális/maximális átmérő, hossz és modell mátrix;
- központok, csapágynaplókat, rotorülések, fogaskerekek, spline, karimák, szálak és egyéb funkcionális jellemzők;
- bejövő kanyar vagy kifutás elosztása, beleértve a legrosszabb eseteket is;
- szükséges jellemző, tolerancia, dátum és ügyfélvizsgálati módszer;
- engedélyezett támogatást, mérési és préselési zónák;
- érzékeny felületekre és tiltott érintkezési területekre;
- jelenlegi folyamatszakasz és a következő gyártási vagy összeszerelési lépés;
- termelési mennyiség, cél ütem óra, rakodási irány és átállási igények;
- a teljes családot lefedő reprezentatív minták.
GYIK
Egy tengelyegyenesítő gép képes minden tengelytípust kezelni?
Nem. Egy platform lefedheti az érvényesített családot utazása során, erő, érzékelők, a támasztékok és a szerszámok illeszkednek a teljes borítékhoz. Egy áttételes, karimás, üreges vagy nagyon karcsú tengely esetén más mérési vagy korrekciós koncepcióra lehet szükség.
Az egyenesség ugyanaz, mint a TIR?
Nem. Az egyenesség egy nullapont-független formavezérlő. A TIR-leolvasás egy üzemszinti max-min jelzés, amelynek nullapontja, szonda állomás vagy útvonal, a forgatást és az olvasási szabályt dokumentálni kell; ez nem automatikusan GD&T teljes kifutás. A rajzi és ügyfélmérési módszernek meg kell határoznia, hogy a gép mit mér és fogad el.
Ha egy lépcsős tengelyhez használjon görgős egyengetőt?
A hengeres egyengetés gyakori kiindulási jelölt az állandó keresztmetszetű anyagokhoz. A funkcionális funkciók befejezése után, egy lépcsős tengely ehelyett nullapont alapú mérést igényelhet, védett érintkezési zónák és helyi pontkorrekció; a rajz és mintapróbák döntik el az útvonalat.
Az edzett tengelyek repedés nélkül kiegyenesíthetők?
Lehet, hogy megvalósítható, hanem keménység, geometria, a feszültségkoncentráció és a bejövő kanyar megváltoztatja a kockázatot. Konzervatív korrekciós határok, meg kell állapodni a reprezentatív kísérletekről és a repedés- vagy felületvizsgálati követelményekről.
A tengelyegyengetés helyettesíti a kiegyensúlyozást?
Nem. Az egyengetés a geometriát vagy a kifutást szabályozza; a kiegyensúlyozás szabályozza a tömegeloszlást forgás közben. A hajtótengely vagy a forgórész mindkét eljárást megkövetelheti, meghatározott sorrenddel és külön elfogadási kritériumokkal.
Mi a leggyorsabb módja annak, hogy hasznos ajánlatot kapjon?
Küldje el a rajzot, anyag/keménység, bejövő és célmérések, dátum, védett zónák, gyártási követelmény és reprezentatív minták. Ez lehetővé teszi a mérnöki csapat számára, hogy eljárás- és gépkoncepciót javasoljon az átmérő és a hossz alapján történő találgatás helyett.
Építse meg a megoldást a munkadarabból
A megbízható út a munkadarabok osztályozása, mérés meghatározása, módszer kiválasztása, védett zóna tervezése és mintaellenőrzés. Ez megakadályozza, hogy a gépet egy hiányos tűréshatározat vagy egy kényelmes, de nem működő nullapont körül válasszák ki..
Lépjen kapcsolatba a StraighteningTech céggel tengelyrajzával és mintainformációival. Megoldó csapatunk elkészítheti a mérési javaslatot, javítás, kezelési és érvényesítési koncepció mérnöki felülvizsgálathoz; a végső hatály a rajz és a mintaellenőrzés függvénye marad.
Műszaki referenciahatár
Ez a központ az ISO/ASME méretspecifikációs keretrendszerek és a bejáratott egyengetőgép-gyártók nyilvános műszaki anyagait használja az iparági terminológia leírására, munkadarab családok és lehetséges folyamatarchitektúrák. Ezek a források nem igazolják a StraighteningTech gépcsaládot, érzékelők, vezérlő algoritmusok, pontosság, ciklusidő, nyomon követhetőségi funkciók vagy szállítási előzmények. A projektspecifikus igényekhez StraighteningTech rajzok szükségesek, konfigurációs rekordok, reprezentatív vizsgálatok és nyilvánosságra hozott elfogadási bizonyítékok.