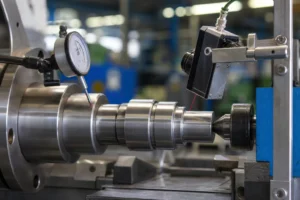
花鍵軸透過齒面傳遞扭矩, 不單獨通過其外表面. 樣條線剖面.
比較工件組合的手動矯正和自動矯正, 測量迴路, 轉換, 可追溯性, 異常處理及樣品驗收計劃.
根據被測量選擇接觸式或非接觸式直線度測量, 基準, 表面, 部分, 速度, 環境, 支持和相關證據.
擬議的瑞銀 300 適用於 Ø8–18 mm 軸的馬達軸調直解決方案, 涵蓋基於數據的測量, 受控修正, 自動送料和最終驗證.
在製造階段計劃醫療芯軸矯直, 基準, 塗層風險, 低力測量, 受控修正和發布部件驗證.
提出的兩階段扭轉和彎曲矯正解決方案 1800 mm 304L液冷歧管焊接前後.
基於樣品的細線矯直和定長切割解決方案,涵蓋放線控制, 滾筒或旋轉矯直, 伺服送料, 切割, 表面保護和最終檢驗.
基於繪圖的電動工具加長桿矯正解決方案, 覆蓋功能數據, 不對稱端處理, 控制點校正.
工程工字鋼和 H 型鋼翼緣變形矯直, 外傾角, 掃, 捻, 網路防護, 重型搬運和發布驗證.
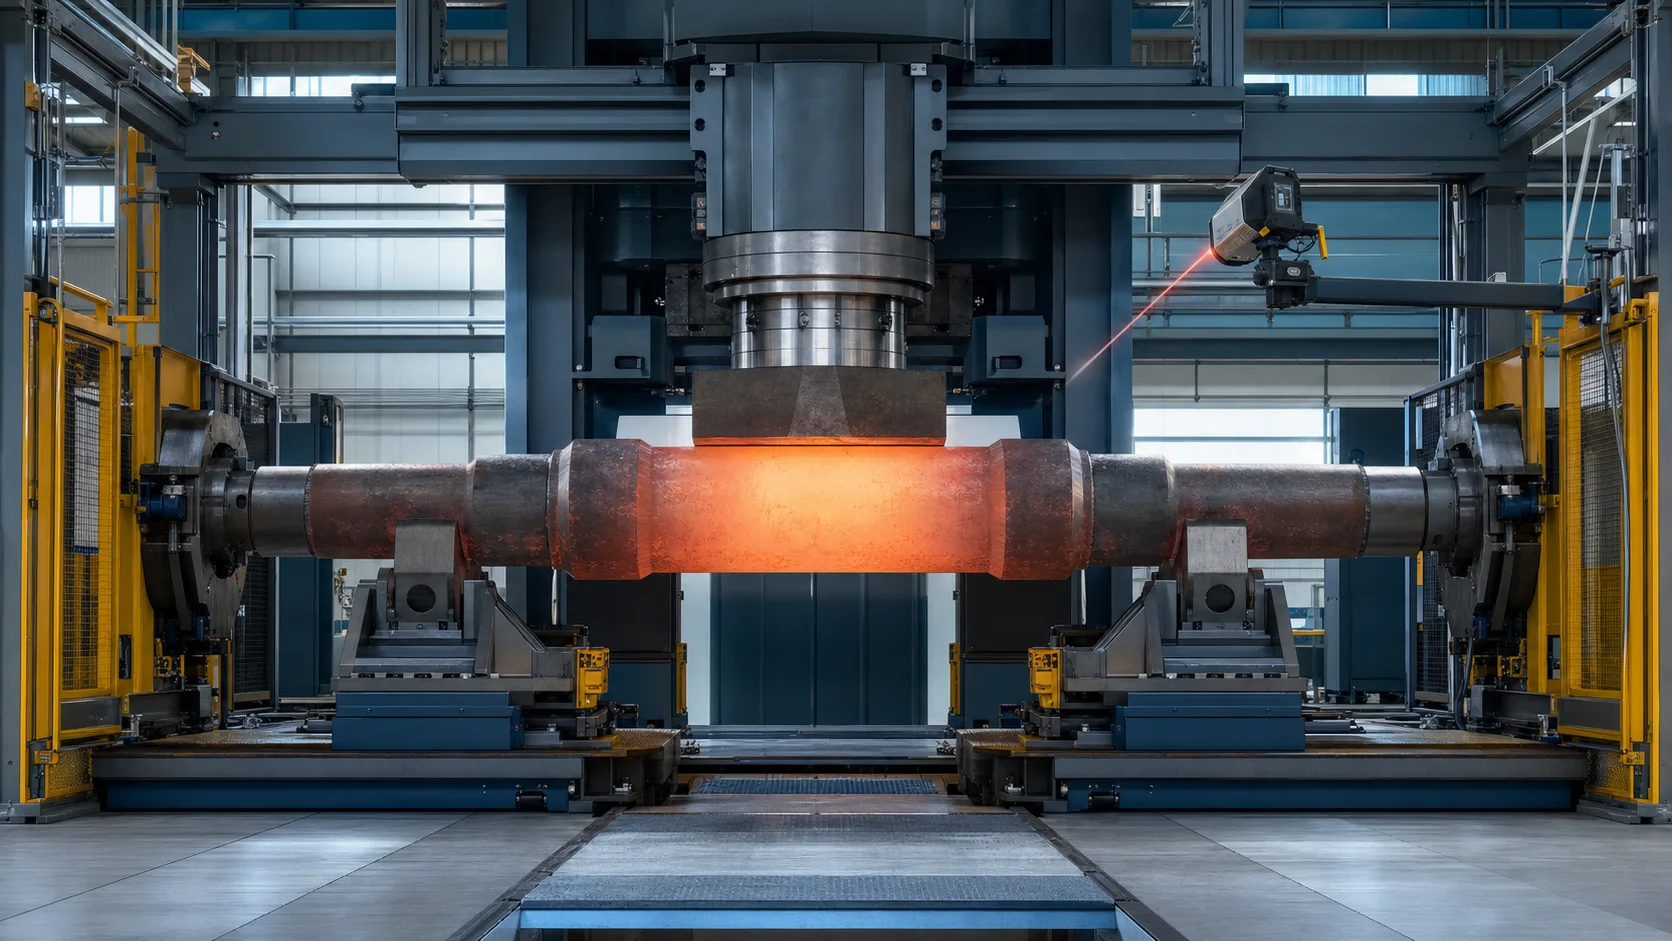
在製造階段將鐵路車軸調直, 溫度狀態, 重型搬運, 功能基準, 受保護的新聞區.
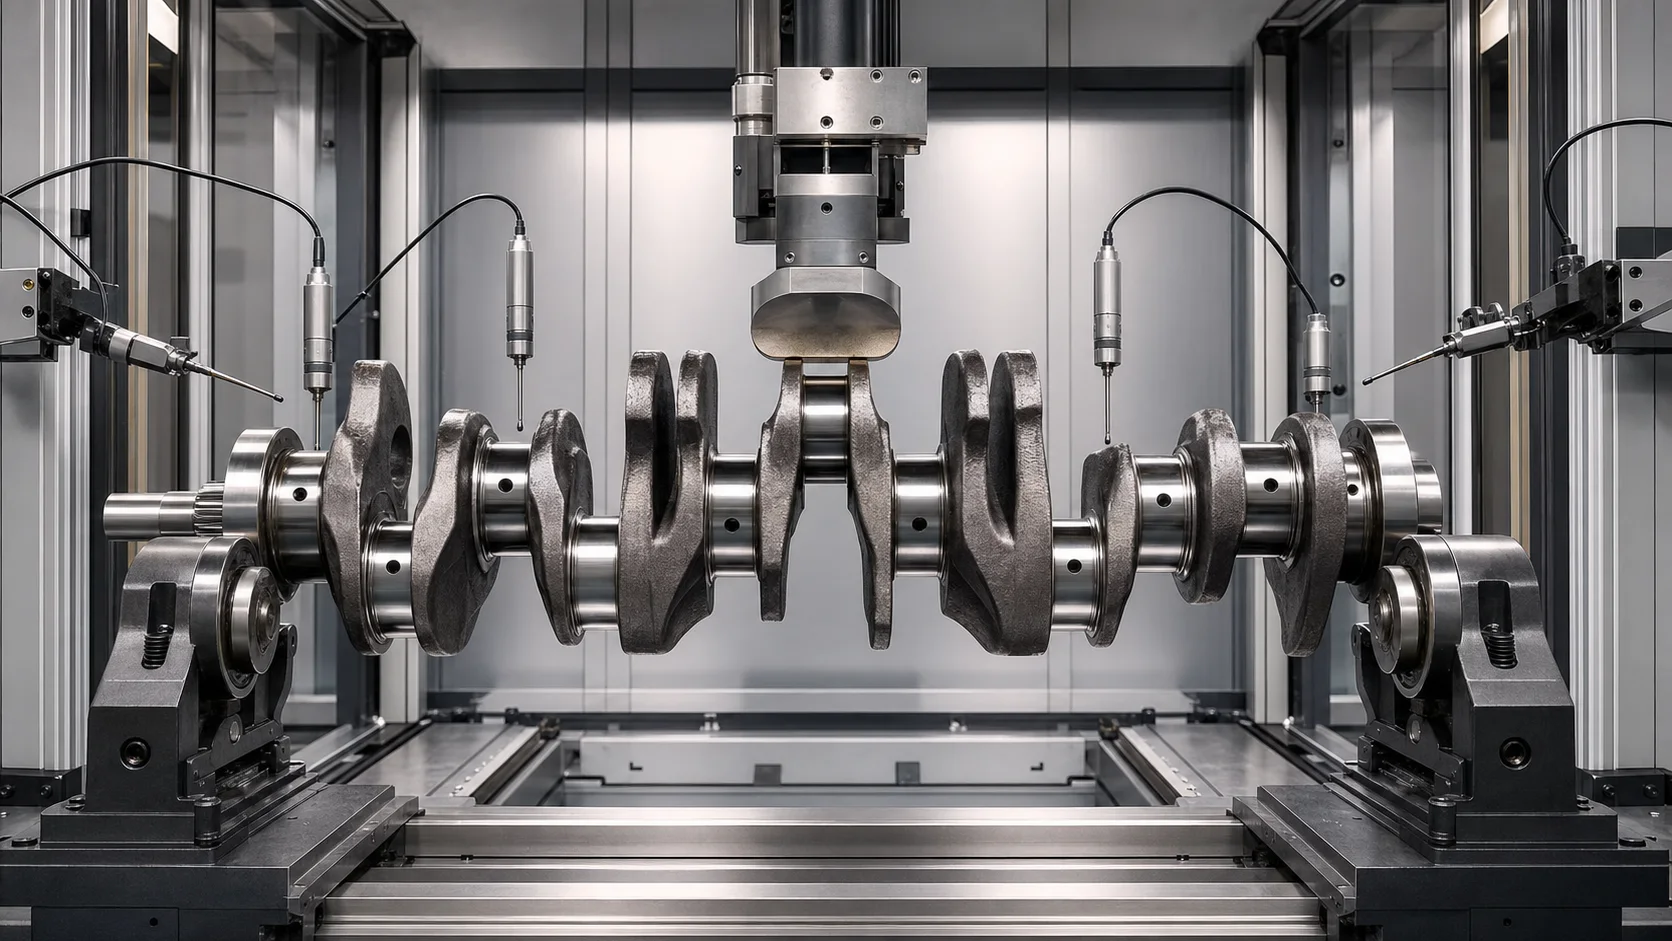
工程師曲軸繞主軸頸跳動校直, 偏置曲柄銷, 受保護的魚片, 發布的幾何圖形, 裂紋檢查, 研磨和平衡.
計劃槍鑽和深孔鑽圍繞正確的基準調直, 受保護的凹槽和頭部區域, 受控糾正和釋放狀態檢查.