
軸矯直不是一種通用的機器工藝. 一個普通的酒吧, 步進馬達軸, 法蘭軸, 齒輪傳動軸和長空心傳動軸都會出現“彎曲”,」但它們不共享相同的功能數據, 安全接觸區, 測量方法或校正響應.
StraighteningTech 根據工件圖紙評估軸心矯正項目, 傳入變形, 製程階段及驗收方法. 該中心比較現有的軸矯直架構並進行詢問; 它並未聲明每個列出的工件系列或機器架構都在我們目前驗證的供應範圍內. 特定於項目的能力, 週期時間和設備配置只能在圖面審查後指定, 規範相關性, 代表性測試並發布驗收結果.
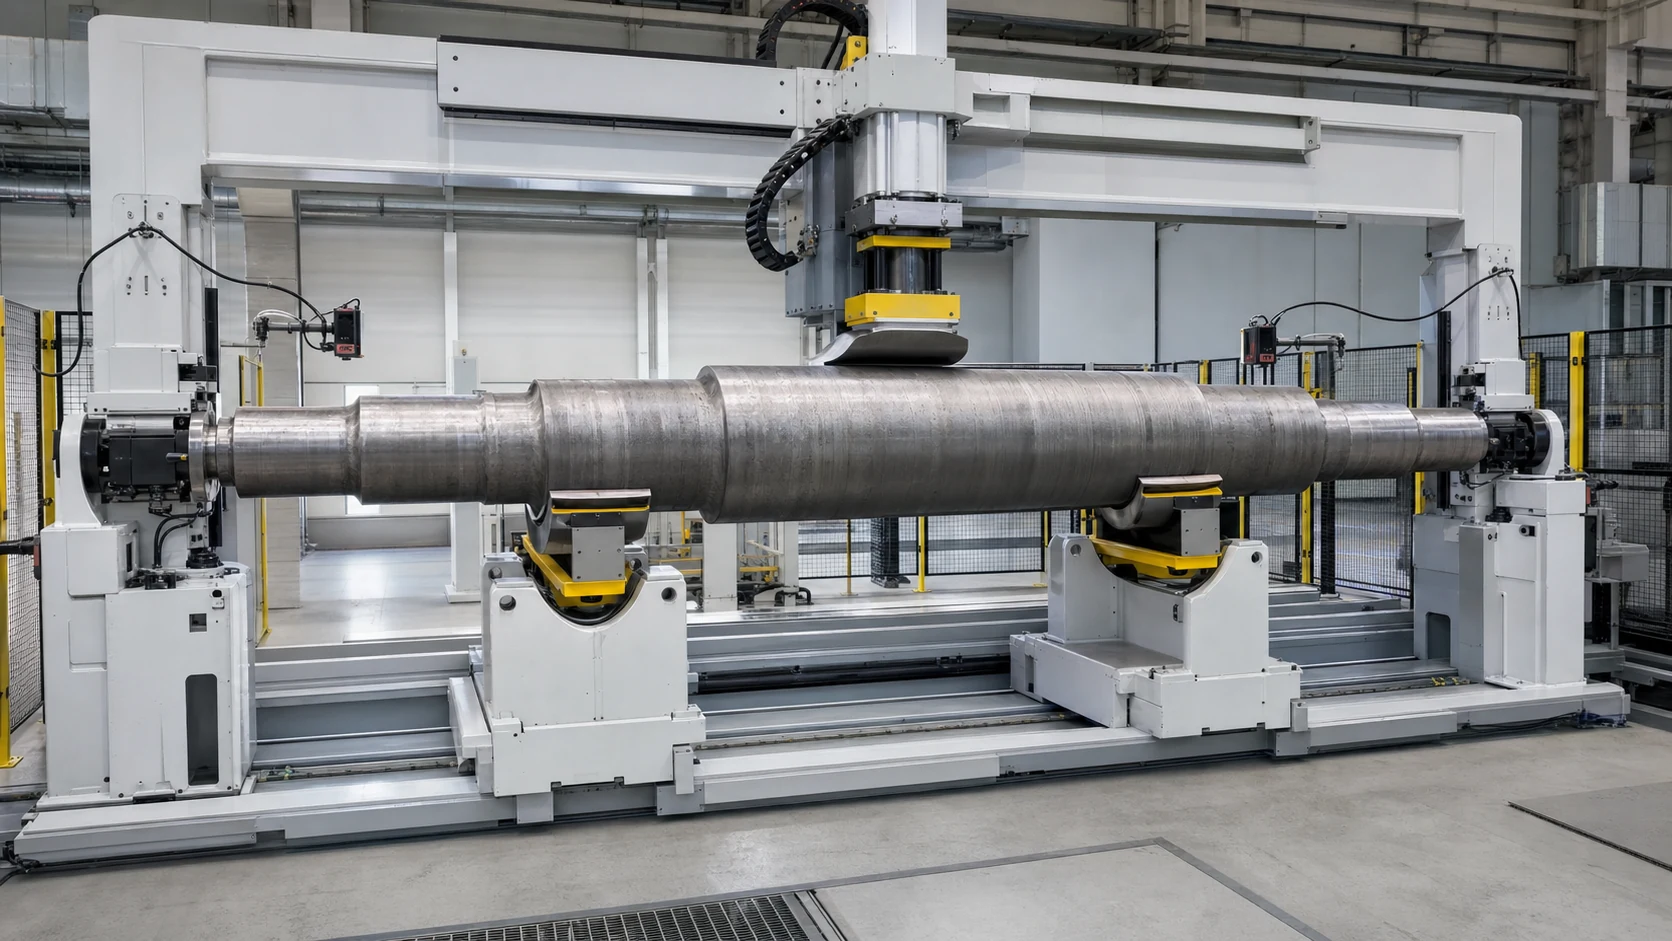
*工程概念圖. 它並不代表已交付的機器, 客戶專案, 已驗證的感測器配置, 精度或週期時間。 *
為您的軸找到正確的路線
從幾何和函數開始. 有用的問題不僅僅是“軸直徑是多少”?」而是「哪些特徵定義了下一個加工或組裝作業中的軸?」
| 軸系列 | 典型特徵 | 主要工程風險 | 可能的啟動方法 |
|---|---|---|---|
| 光軸或棒材毛坯 | 直徑恆定, 未完成的表面 | 大跨度支撐和多次彎曲 | 輥式矯直或點壓機, 取決於長度和公差 |
| 步進馬達或泵浦軸 | 軸承軸頸, 轉子座, 肩膀, 鍵槽 | 錯誤基準造成的錯誤跳動; 完成期刊上的標記 | 自動測量、點壓矯直 |
| 齒輪箱或花鍵軸 | 期刊, 齒輪, 樣條線, 徑向孔 | 功能跳動, 牙齒測量和裂紋敏感區域 | 多點測量與控制點校正 |
| 軸或法蘭軸 | 長身軀, 法蘭, 樣條線, 線 | 旋轉穩定, 法蘭基準和非對稱剛度 | 專注支持, 旋轉和點校正 |
| 蠕蟲, 絲槓或滾珠螺桿 | 螺紋功能部分, 期刊, 細長的跨度 | 探頭幹擾, 螺紋損壞和回彈 | 圖紙定義的資料實作-例如核准的期刊, 中心或功能量規-有受保護的校正區域 |
| 凸輪軸或偏心軸 | 葉瓣, 期刊和更改部分 | 不規則的測量表面和局部剛度變化 | 特徵感知測量和特定於模型的校正 |
| 空心傳動軸或管 | 薄壁, 焊接, 軛或法蘭 | 坍塌, 凹痕, 相位關係和平衡相互作用 | 管保護工具; 矯直和平衡分開處理 |
| 轉向齒條或非對稱軸 | 光滑軸頸加齒條 | 非圓形斷面, 齒輪功能和限制按壓區域 | 設定檔感知支持, 測量與校正 |
如果該零件結合了多個系列, 最敏感的功能特徵控制著解決方案. 空心花鍵傳動軸, 例如, 不能被視為簡單的圓鋼.
這些路線是篩選假設, 不是通用作業. 繪圖, 過程階段, 允許的接觸區域和代表性試驗決定最終方法.
矯直前定義正確的測量值
直率, 圓跳動, 總跳動和車間 TIR 相關但不可互換. 圖紙必須標示適用的 ISO 或 ASME 系統和版本. 直線度是一種形式控制,不使用外部基準參考. 圓跳動和總跳動相對於指定的基準軸進行評估; 必須顯示物理支撐和機器旋轉軸才能實現數據.
| 圖紙要求 | 必須同意什麼 | 為什麼它對機器很重要 |
|---|---|---|
| 軸或表面直線度 | 控制線, 公差帶和評估長度 | 定義測量位置和校正目標 |
| 圓跳動 | 日期軸, 探頭表面, 軸向站和一整圈旋轉 | 控制指定圓截面處的讀數 |
| 總跳動 | 日期軸, 受控面, 探測路徑和旋轉規則 | 將評估擴展到指定表面 |
| 車間 TIR | 基準, 車站或路徑, 旋轉和最大最小讀數規則 | TIR 不得被假定為 GD&T 總跳動 |
| 軸頸與基準軸的關係 | 精確的繪圖特性, 基準特徵和受控日誌 | 避免使用「同軸度」作為未定義的車間替代品 |
| 齒輪或樣條函數 | 中徑或功能量規法 | 僅平滑的軸頸測量可能會遺漏功能錯誤 |
| 最終裝配行為 | 軸承, 海豹, 耦合, 轉子或齒輪接口 | 防止最佳化不控制裝配的方便尺寸 |
報價前, 標記每一個支持, 圖紙上的測量和壓制區域. 還要標記鍵槽, 凹槽, 執行緒, 油孔, 交叉孔, 葉, 牙齒, 薄壁, 焊接, 未經批准不得接觸塗層和最終研磨表面.
對於接近公差邊界的結果, 機器和客戶方法應記錄相同的被測量和測量模型, 以及適用的不確定性和合格判定規則.
點壓機或輥矯直?
選擇取決於幾何形狀, 製程階段和驗收方法-不是針對一種機器類型的一般偏好.
| 決定因素 | 自動點壓矯直 | 輥式或貫穿式矯直 |
|---|---|---|
| 最佳起始配合 | 離散階梯軸或功能豐富的軸 | 等截面鋼筋, 管材和軸毛坯 |
| 測量 | 使用一個或多個探頭在定義的軸頸處旋轉 | 離線或整合直線度/跳動測量 |
| 更正 | 在核准的軸向和角度位置進行局部控製過度彎曲 | 透過排列好的輥子重複彎曲 |
| 功能保護 | 無壓力和無支撐區域的高度靈活性 | 限制時步數, 齒輪, 法蘭或成品特徵進入軋輥 |
| 型號變更 | 食譜, 支援和工具變更 | 捲筒設定, 指南和線路設定更改 |
| 典型優勢 | 與測量的彎曲相關的閉環校正 | 均勻材料的連續加工和高效處理 |
| 主要驗證需求 | 回彈模型, 接觸痕跡和最大修正極限 | 軋輥幾何形狀, 表面保護和全長結果 |
有些生產路線在不同階段同時使用這兩種方法. 等徑毛坯可在機械加工前進行滾矯直, 成品階梯軸在熱處理或研磨後進行基準點修正.
閉環自動軸矯直工藝
對於功能豐富的軸, 常見的工程順序是測量, 計算, 糾正並重新測量. 精確的感測器, 支援, 為真實零件系列選擇沖壓力和自動化模組.
影片展示了自動小軸物料流和壓力矯直概念. 僅展示可見的設備結構和順序; 其公共元資料未建立電機軸身份, 感測器類型, 力量, 公差或週期時間.
1. 識別零件並選擇經過驗證的配方
提議的配方定義了數據實現, 支援位置, 測量站, 允許修正區, 目標特性與最大校正限. 條碼, DMC 或生產訂單選擇是一種可選架構,當包含在已確認的項目範圍中時,可以減少混合模型錯誤.
2. 載入, 支撐並旋轉軸
手動裝載, 一個托盤, 輸送帶, 機器人或龍門架是候選處理架構,而不是預設範圍. 工件必須在經過驗證的支撐裝置中穩定旋轉,以實現指定的基準. 中心, V型支撐, 滾筒和機器旋轉軸不能自動互換.
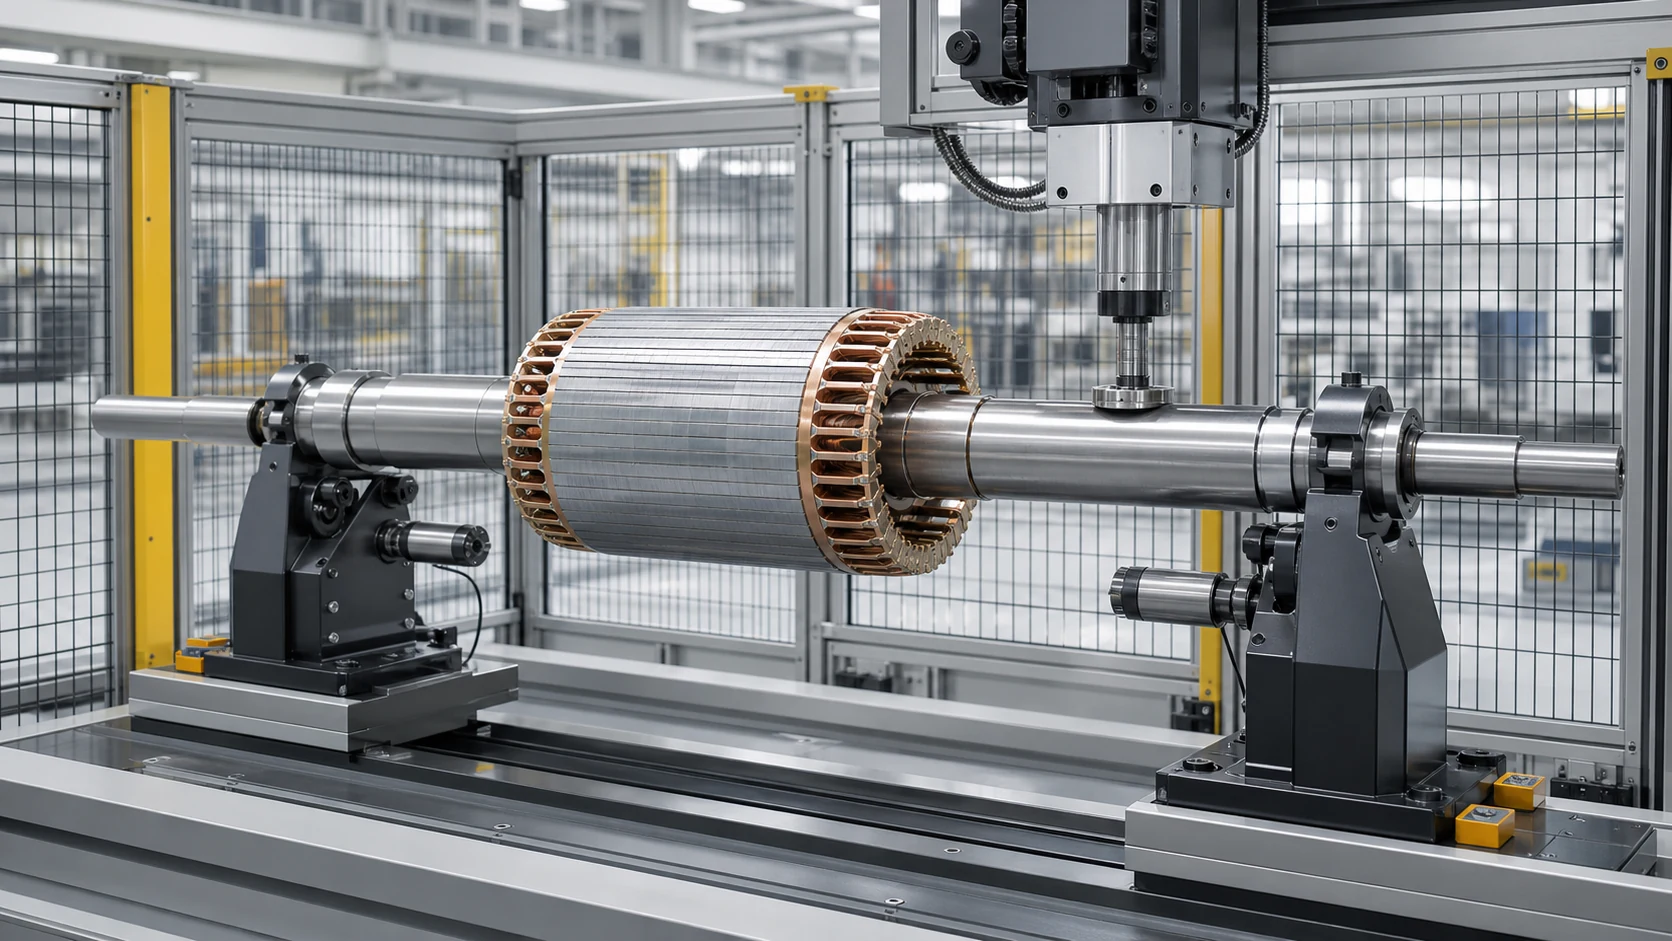
*工程概念圖. 幾何形狀是通用篩選範例, 未驗證 StraighteningTech 客戶零件或目前機器覆蓋範圍。 *
3. 測量傳入偏差
接觸式探頭, 非接觸式感測器或功能儀表記錄核准位置的偏差. 系統應區分真正的彎曲和污染, 一個凹槽, 直徑過渡或不穩定的底座.
4. 計算校正位置和方向
控制器識別主要軸向和角度彎曲位置. 對於有多個彎曲的軸, 該序列必須避免在修正一個位置的同時在另一個位置產生不可接受的結果.
5. 應用受控過度彎曲
壓力機僅移動到已批准的區域,並使軸彎曲超出所需的最終位置,以便彈性回彈使其更接近目標. 中風和, 在適當的情況下, 力限值是根據樣本反應得出的.
6. 重新衡量並決定
再次使用相同的基準和測量站. 如果結果仍超出目標但仍處於經過驗證的校正限度內, 可能允許進行另一次受控修正. 達到一個週期的零件, 中風, 力或合理性限制發送給 NOK 或工程審查.
7. 記錄和卸載
確認的控制範圍是否包含可追溯性, 配置的儲存格可以儲存之前/之後的值, 食譜, 校正計數和 OK/NOK 結果. 所需的資料介面仍以專案工程和驗收為準.
保護功能特徵和表面
如果該過程標記了軸承軸頸,則軸可以滿足跳動值,但仍然無法使用, 損壞螺紋, 使空心牆變形或產生裂縫. 因此,加工和修正規則需要一個功能保護計劃.
| 特徵 | 典型風險 | 所需控制 |
|---|---|---|
| 接地軸承或密封軸頸 | 支撐或壓痕 | 清潔的輪廓觸點和認可的接觸壓力 |
| 齒輪齒或花鍵 | 牙齒損壞或誤導性探頭訊號 | 需要時進行功能測量; 沒有不受控制的壓力接觸 |
| 鍵槽, 凹槽或徑向孔 | 應力集中與裂紋萌生 | 禁區及保守修正限制 |
| 螺紋或蝸桿截面 | 側面損壞和測量不穩定 | 對批准期刊的衡量; 保護螺紋部分 |
| 法蘭 | 支撐不穩定或臉部變形 | 專用定位和支援概念 |
| 空心或薄壁截面 | 橢圓度, 凹陷或塌陷 | 分散式支撐和管專用工具 |
| 硬化過渡 | 脆性反應或裂紋風險 | 硬度/批次審核, 樣本試驗和停止限制 |
| 塗層或成品表面 | 外觀或功能損壞 | 相容的接觸材料和清潔度控制 |
一個平台可覆蓋多種軸模型
當機器行駛時,柔性單元可以覆蓋軸系列, 力和感測器範圍重疊和改變工具可以重現正確的數據. 必須在整個範圍內證明模型覆蓋範圍, 不僅僅是名義樣本.
*工程概念圖. 它顯示了一種可能的發布狀態驗證安排,無需聲明數據, 不確定, 公差或可接受的結果。 *
| 電池模組 | 需要解決的問題 |
|---|---|
| 主機和壓力機 | 所需旅行, 力/分辨率視窗和校正訪問 |
| 支撐和旋轉 | 基準, 跨距, 表面保護及改型方法 |
| 測量系統 | 感測器類型, 車站數量, 探頭力和量規相關性 |
| 處理 | 手動的, 托盤, 輸送帶, 龍門架或機器人; 方向和緩衝區大小 |
| 控制 | 食譜管理, 修正模型, 停損限位和異常部分邏輯 |
| 品質數據 | 之前/之後的值, 可追溯性, 匯出和客戶介面 |
| 安全 | 守護, 互鎖, 過載保護和維護通道 |
軸應用路徑
此輪轂按工件組織軸查詢,因為每個系列都有不同的資料和特徵保護規則. 目前已審查的已發布範例包括電機軸, 汽車半軸、小馬達蝸桿軸. 其他系列-包括紡織軸, 絲槓或滾珠螺桿, 驅動軸, 轉子, 滾輪軸, 曲軸, 凸輪軸和活塞桿-仍然是評估路線,其專案適合性必須根據直接證據和代表性樣本來確定. 鐵路車軸, 工具機主軸和塑化螺桿此處未顯示為目前經過驗證的 StraighteningTech 功能. 實心軸, 在將圓柱形工件分配給解決方案系列之前,必須確認空心管和長棒的身份.
對於已審查的已發布範例, 看 馬達軸自動校直解決方案, 汽車半軸矯正解決方案 和 小馬達蝸桿軸校直解決方案. 每個新項目仍需要自己的圖紙和樣品審查.
最終提案之前的範例驗證
代表性試驗將機器概念轉化為可防禦的項目規範. 樣本集應包括短/長, 小/大直徑, 正常/最差傳入彎道, 以及相關材料或熱處理批次.
| 驗證項目 | 記錄證據 |
|---|---|
| 測量協議 | 基準, 探頭位置, 測量方法及相關結果 |
| 來料條件 | 彎曲分佈, 表面狀態和異常樣品 |
| 糾正反應 | 行程/力響應, 回彈和校正計數 |
| 最終結果 | 所有必需的測量站, 不只是最壞的初始點 |
| 零件完整性 | 接觸痕跡, 裂縫, 螺紋/牙齒/法蘭狀況和其他風險 |
| 生產配合 | 載入中, 轉換, 循環分佈, NOK 處理與資料需求 |
| 接受邊界 | 最終報價涵蓋的測試零件系列和條件 |
沒有通用精度或週期時間聲明適用於每個軸. 最終保證應說明工件系列, 過程階段, 傳入範圍, 基準, 測量方法, 證據樣本和接受條件.
軸矯直提案所需的信息
請提供:
- 2D 繪圖和, 如果有的話, 3D型;
- 軸材質, 硬度及熱處理條件;
- 最小/最大直徑, 長度和模型矩陣;
- 中心, 軸承軸頸, 轉子座, 齒輪, 樣條線, 法蘭, 線程和其他功能特性;
- 傳入彎曲或跳動分佈, 包括最壞的情況;
- 所需特性, 寬容, 資料及客戶檢驗方法;
- 允許的支持, 測量和按壓區域;
- 敏感表面和禁止接觸區域;
- 當前製程階段和下一個製造或組裝步驟;
- 產量, 目標節拍時間, 裝載方向和轉換需求;
- 涵蓋全家的代表性樣本.
常問問題
一台軸校直機可以處理所有類型的軸嗎?
不. 平台可以覆蓋經過驗證的家庭旅行, 力量, 感應器, 支撐和工具與整個外殼相匹配. 一個齒輪, 法蘭式, 空心或高度細長的軸可能需要不同的測量或校正概念.
直線度和TIR一樣嗎?
不. 直線度是一種獨立於基準的形狀控制. TIR 讀數是車間最大-最小指示,其數據, 探測站或路徑, 旋轉和閱讀規則必須記錄在案; 它不會自動GD&T 總跳動. 圖紙和客戶測量方法必須確定機器測量和接受的內容.
階梯軸心是否應使用滾輪矯正機?
輥式矯直是等截面材料的常見起始候選材料. 功能特性完成後, 階梯軸可能需要基於基準的測量, 受保護的接觸區域和局部點校正; 圖紙和樣品試驗決定路線.
淬火軸能否調直而不產生裂紋?
或許可行, 但硬度, 幾何學, 應力集中和傳入彎曲會改變風險. 保守修正限, 必須商定代表性試驗和裂縫或表面檢查要求.
軸校直可以代替平衡嗎?
不. 矯直控制幾何形狀或跳動; 平衡控制旋轉過程中的質量分佈. 驅動軸或轉子可能需要這兩個過程, 具有定義的順序和單獨的驗收標準.
獲得有用提案的最快方式是什麼?
發送圖紙, 材質/硬度, 輸入和目標測量, 基準, 保護區, 生產要求及代表性樣品. 這使得工程團隊能夠推薦工藝和機器概念,而不是根據直徑和長度進行猜測.
從工件建立解決方案
可靠的途徑是工件分類, 測量定義, 方法選擇, 保護區設計與樣品驗證. 這可以防止圍繞不完整的公差聲明或方便但無功能的數據來選擇機器.
聯繫矯直技術 附有您的軸圖和樣品信息. 我們的解決方案團隊可以準備一份建議的測量方案, 更正, 工程審查的處理和驗證概念; 最終範圍仍需圖紙和樣品驗證.
技術參考邊界
該中心使用來自 ISO/ASME 尺寸規範框架和成熟矯直機製造商的公共技術材料來描述行業術語, 工件系列和可能的工藝架構. 這些來源並不能證明 StraighteningTech 機器的範圍, 感應器, 控制演算法, 準確性, 週期, 追溯功能或交付歷史. 專案特定索賠需要 StraighteningTech 圖紙, 配置記錄, 代表性試驗並發布驗收證據.