
轉向節不是軸. 它是一個三維結構件-鑄鐵, 鑄鋁或鍛鋼 - 其功能取決於從不共享一個旋轉軸的多個界面的相對幾何形狀: 輪轂軸承孔和輪轂面, 轉向臂及其拉桿凸台, 支柱或主銷接口, 煞車鉗凸台和球窩接頭或車軸開口. 因此,伸直指關節絕不意味著“使一根軸伸直”. 它意味著恢復特徵之間一組定義的角度和位置關係.
在指定任何機器或夾具之前,可行的轉向節矯直解決方案必須回答五個問題:
- 轉向節是否為剩餘加工庫存的生產零件, 加工中的熱處理零件, 或有損壞歷史的已完成零件?
- 哪個特徵集定義了基準鏈 - 輪轂孔, 輪轂面, 主銷或支柱介面-以及依什麼順序?
- 每一次偏差都是身體的整體扭曲嗎, 一個界面的傾斜角, 彎曲的轉向臂, 或孔變形屬於定徑過程而非矯直?
- 材料和熱處理狀態可批准哪種修正路線: 點選, 手臂矯正, 控制尺寸, 或報廢?
- 如何釋放幾何體, 在零件發布之前驗證裂紋完整性和加工後穩定性?
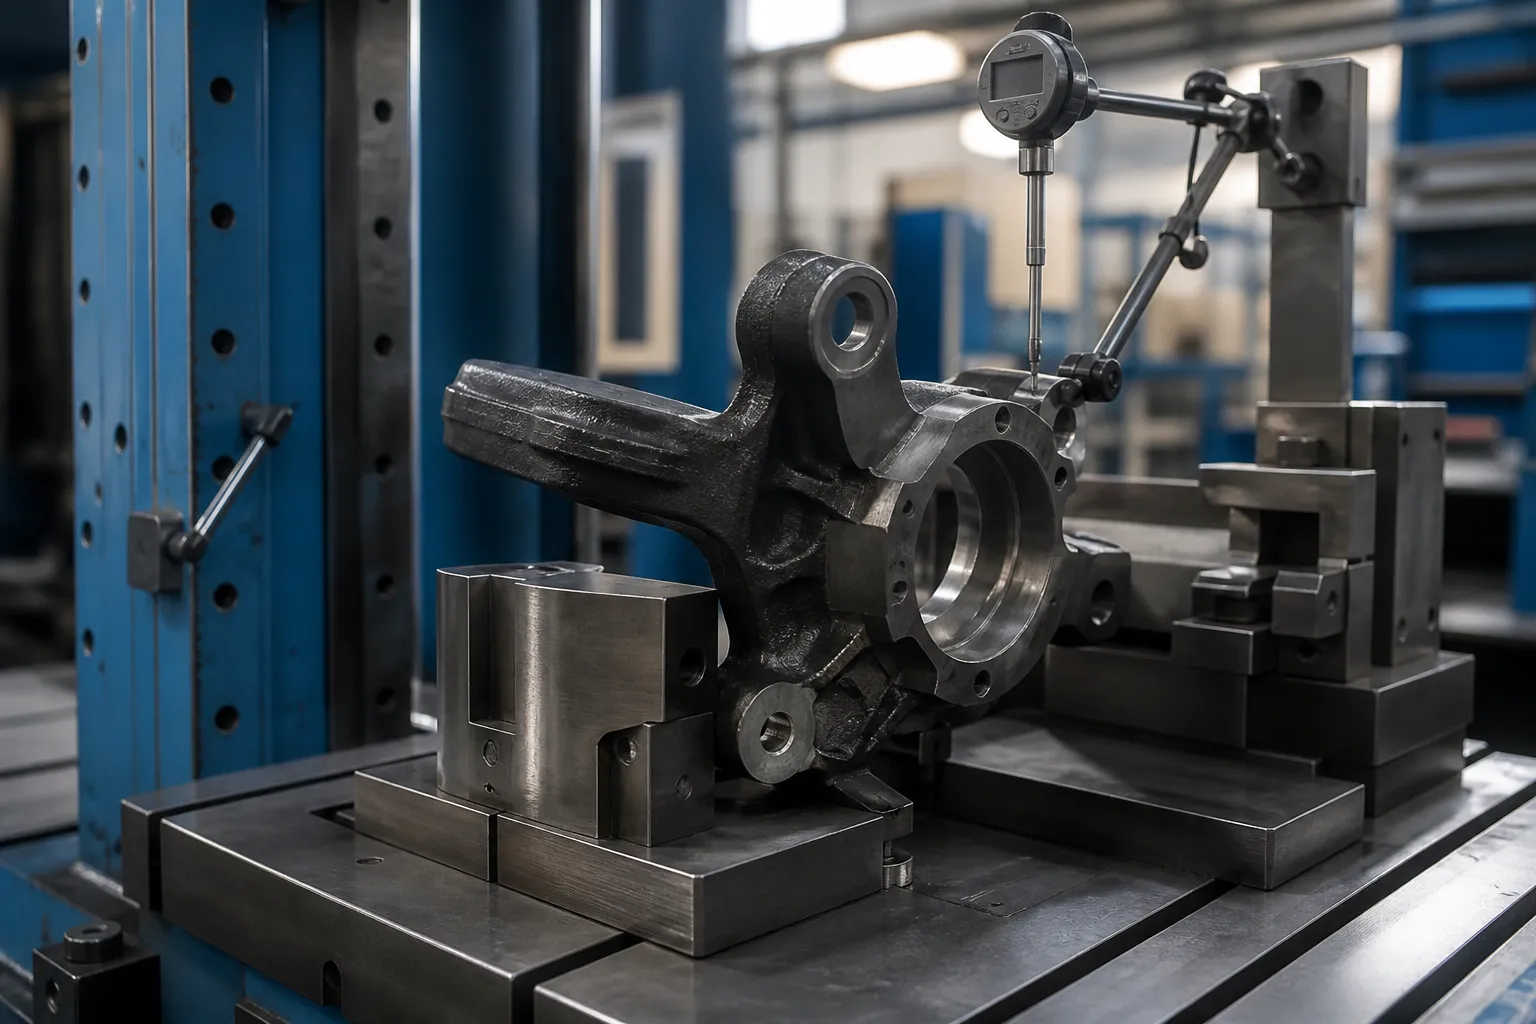
*工程概念圖: 轉向節固定在特定零件的固定裝置中,並在校正研究期間用探頭監測輪轂面. 這不是客戶現場照片. 部隊位置, 基準選擇和驗收限制需要圖紙和代表性樣品零件。 *
一個關鍵字背後隱藏著兩個不同的問題
DataForSEO 結果 steering knuckle straightening 以碰撞修復和愛好者論壇為主: Reddit 貼文詢問汽車在指關節工作後是否可以“直線行駛”, 鮑伯是石油專家爭論如何伸直彎曲的指關節, 和 Facebook 群組修復請求. 唯一的實質技術頁面是一篇關於使用 SAI 根據對齊資料診斷指關節彎曲的 FenderBender 文章, 外傾角和夾角圖表-其對於碰撞車間的結論是直率的: 鑄造指關節“無法修復,如果損壞應更換。”
該學說對於它的背景是正確的——一個具有未知內部損壞的碰撞加載安全部件——並且與另一個背景無關: 測量變形的生產與再製造環境, 可重複的過程工件. 這兩個世界不得混合在一個解決方案中:
| 指關節狀況 | 失真從何而來 | 工程職位 |
|---|---|---|
| 修復車輛上碰撞損壞的轉向節 | 衝擊過載, 未知的裂紋歷史 | 替代品, 不矯正 - 該零件是有記錄的安全組件 |
| 生產中的球墨鑄鐵或鍛造轉向節, 在加工操作之前或之間 | 鑄造或鍛造應力消除, 加工殘餘應力, 熱處理 | 在經過驗證的製程視窗下進行可測量的失真校正 |
| 壓鑄鋁轉向節 (支柱類型) 機械加工或熱老化後 | 緩解老化壓力, 失超畸變 | 有限的冷校正; 每種合金和狀態的風險評估 |
| 再製造轉向節芯 | 常服穿著, 之前發生的事故, 軸承故障熱 | 全檢門: 裂縫, 修正前的硬度和尺寸 |
該頁尋址第二行及其鄰居: 在製造或再製造過程中測量轉向節的變形控制. 這裡沒有任何東西可以將碰撞彎曲的指關節轉換回安全認可的零件. 對於生產中定期校正的相鄰底盤部件, 看看我們的 底盤系統矯正概述 以及討論 3D 大型鑄造結構件的矯直.
首先定義資料鏈
必須列出轉向節的每個功能特徵並將其綁定到圖紙上的基準參考框架中:
- 輪轂軸承孔 — 主軸基準 A;
- 輪圈面 — 輔助平面基準 B, 控制煞車轉子跳動;
- 轉向臂幾何形狀-橫拉桿凸台位置和高度, 控制連桿角度和前束;
- 主銷孔 (實心軸轉向節) 或支柱叉, 壓緊螺栓槽和上安裝面 (麥花臣指節);
- 下部球節開口或壓配合孔;
- 煞車卡鉗支架凸台和鄰接面;
- ABS 感測器孔和法蘭詳細信息;
- 製程基準-加工時使用的定位墊與夾緊點.
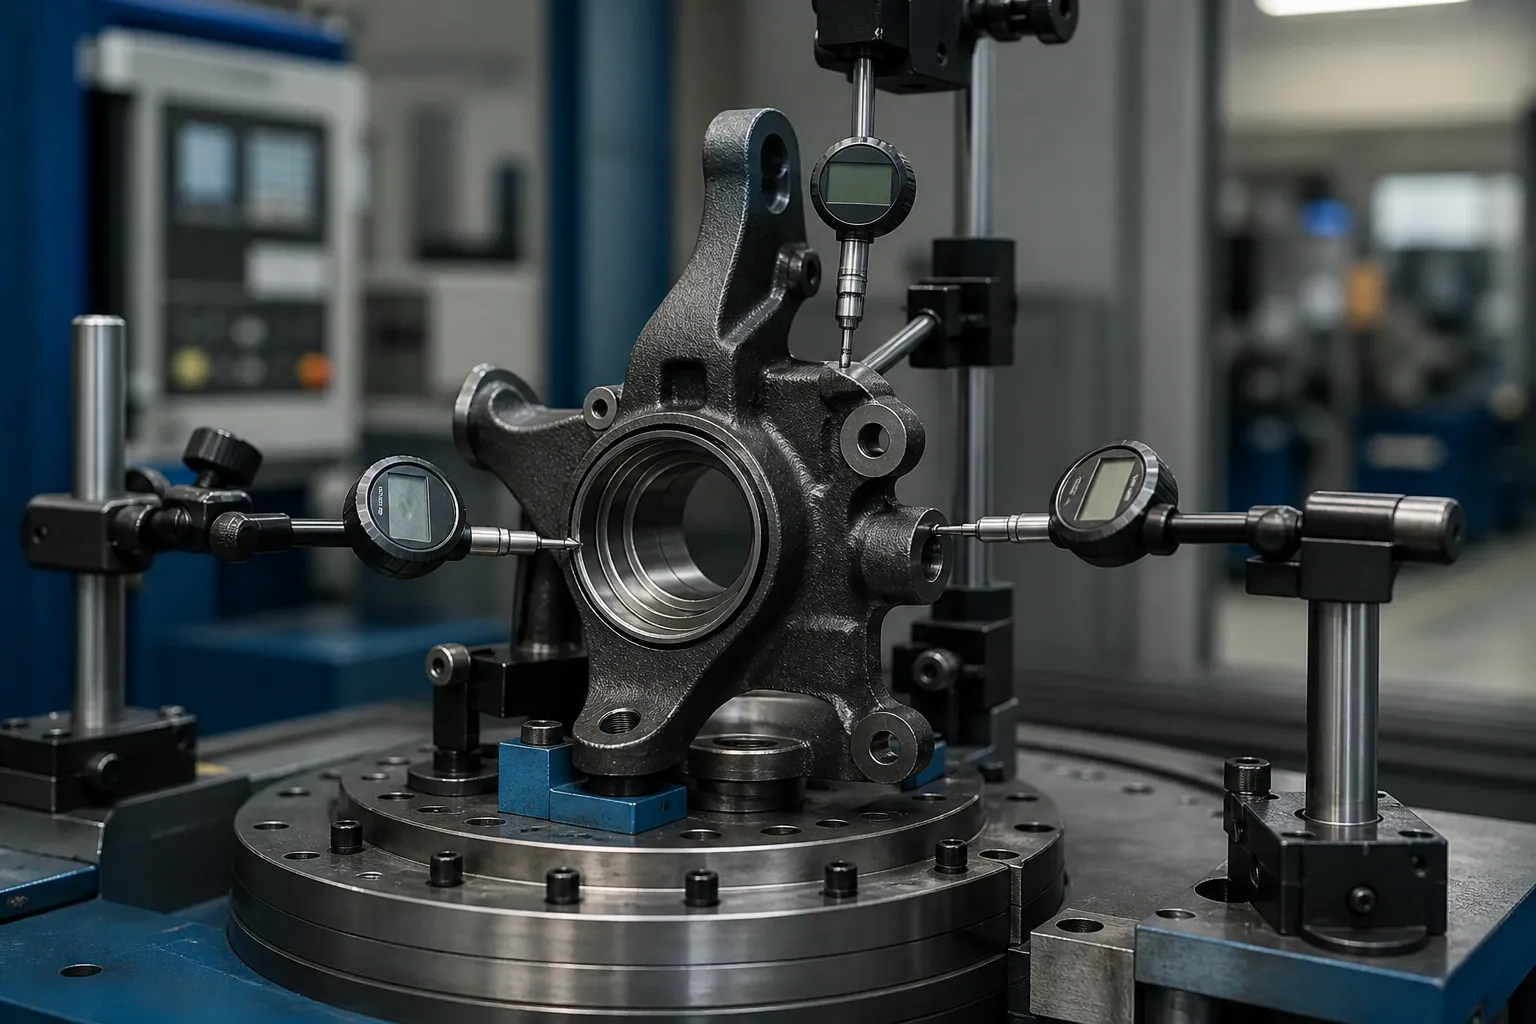
輪轂孔通常固定框架,因為車輪和轉子在其上旋轉. FenderBender 診斷邏輯 — 根據轉向軸傾斜度推斷指節彎曲, 外傾角和夾角偏差 - 是相同幾何形狀的組裝車輛陰影: 輪轂孔軸線相對於支柱或球窩接頭介面傾斜的轉向節顯示為夾角誤差,任何對準調整都無法吸收此誤差. 在生產中,直接在零件上而不是在汽車上測量相同的偏差.
單獨識別變形模式
將“指關節彎曲”視為一種情況會產生錯誤的糾正. 在實踐中,有四種模式占主導地位, 每個都有不同的功能結果和不同的糾正途徑:
| 圖案 | 簽名 | 功能性後果 |
|---|---|---|
| 輪轂面相對於孔軸線傾斜 | 帶有導引孔的輪轂面上的端面跳動 | 煞車轉子跳動, 厚度變化, 煞車抖動 |
| 輪轂孔與懸吊接口的角度偏差 | 薩伊 / 基準特徵之間測量的夾角類型誤差 | 無法對齊的外傾角; 輪胎磨損 |
| 轉向臂彎曲或扭轉 | 橫拉桿凸台相對於臂根位移或旋轉 | 腳趾錯誤和阿克曼錯誤; 手臂在負載下疲勞 |
| 孔變形或凸台未對準 | 壓接特徵處的圓度或位置誤差 | 軸承配合和卡鉗螺栓固定問題; 屬於尺寸, 不彎曲 |
前兩者是身體幾何形狀真正的矯正問題. 第三種是具有自己的支撐和負載計劃的局部手臂校正. 第四個應該進行尺寸調整或校準操作——在「校直」時壓圓孔,可能會掩蓋組裝後會出現的配合問題. 相同的分離邏輯適用於相關的轉向線組件,例如 自動轉向齒條調直工藝 和 長球螺柱校正.
測量策略: 比較, 然後絕對
由於車間中不存在圖紙數據,因此碰撞診斷會根據相對側零件或對齊圖進行比較測量. 生產測量不應繼承這種妥協. 正確的順序是:
- 在輪轂孔上開機零件 (或加工基準孔) 在旋轉夾具中.
- 偵測輪轂面的端面跳動,偵測轉向臂墊和橫拉桿凸台的位置和高度.
- 捕捉主銷或支柱基準特徵 - 心軸上的孔, 或模擬配合表面上的支柱叉.
- 與黃金樣本或 CMM 掌握的數值進行比較, 不針對對手的部分.
- 在嘗試任何校正之前記錄每個特徵的偏差大小和方向.
適用於小批量再製工作, 每個家庭一塊帶有高度計的花崗岩板和一份 CMM 報告就足夠了. 對於生產量, 夾具成為旋轉分度機上的一個工位: 多點電子探頭, 伺服壓頭, 以及一個在決定校正之前儲存每個零件的偏差圖的控制器. 預校正地圖不是官僚機構-沒有它,就無法區分全域身體扭曲和局部手臂錯誤, 並且載入了錯誤的功能.
修正路線及其限制

球墨鑄鐵和鍛鋼轉向節
當校正視窗得到驗證時,這些材料可以承受受控的冷點按壓. 裝載計畫比壓力機容量更重要: 剛性凸台結構下的支撐, 在被校正的特徵處或附近施加載荷, 短行程,每次行程後測量回彈. 修正是迭代的——按, 發布, 重新測量-因為鑄件釋放應力不均勻, 臂上的修正可以改變輪轂面讀數. 每個循環後重複完整的探針圖, 不僅僅是加載的一項功能.
鑄鋁指節
T6/T7 型狀態的壓鑄鋁轉向節具有較低的延展性,並且在不受控制的冷彎下容易開裂,因而享有盛譽. 更正, 獲得批准的地方, 都是小角度的, 低速, 並根據犧牲樣品的合金和狀態進行驗證, 經常隨後進行穩定治療. 許多鋁轉向節專案只是簡單地設定更嚴格的上游製程控制和廢品變形—該決定屬於冶金學家, 不向機器供應商.
哪些點按不能修復
承受彎曲過載的轉向臂是一個疲勞和責任問題, 不是幾何問題. 即使隨後直接讀取幾何形狀,也不應該對成品安全部件上的碰撞加載臂進行修正——與碰撞行業應用的替換原則相同. 在負載歷史已知且校正視窗經過驗證的情況下,矯直在製程引起的變形中佔有一席之地.
驗收門

指關節的釋放矯正過程應容納四扇門, 為了:
- 預門: 探傷 (用於黑色金屬零件的磁性顆粒或等效物) 修正前-拉直現有裂縫會破壞證據和零件.
- 幾何門: 圖紙限制內的完整基準特徵圖 - 輪轂面跳動, 孔與懸吊的角度, 手臂位置 - 在校正後以及任何減壓或穩定步驟後測量.
- 穩定門: 下次加工或加熱操作後重新測量; 放鬆背部的修正是應力疊加, 不修正.
- 溯源門: 各部分偏差圖, 校正計數和最終讀數根據其序號存儲, 具有明確的返工限制,超出該限制的零件將被報廢而不是再次沖壓.
誠實地定義返工限制以及圍繞它的 NOK 分類規則是矯直線與角落壓力機的區別. 我們的概述 矯直線上的 NOK 分類和返工限制 涵蓋決策結構.
常見陷阱
- 資料順序錯誤. 當孔為功能軸時校正輪轂面會產生通過一項檢查但組裝失敗的零件.
- 單一特徵重測. 僅檢查校正後的特徵會隱藏身體其他地方的交叉耦合移位.
- 過壓鑄件. 用重筆追逐最後的一毫米,用可見的幾何形狀換取看不見的微裂紋.
- 跳過穩定性重新檢查. 下一次加工操作後返回的變形是未消除殘餘應力的典型特徵, 它出現在客戶面前, 不在你的牢房裡.
- 校正前澆口無裂紋. 預先存在的裂縫會成為現場故障,並且您的修正行程已記錄為原因.
在糾正之前凍結流程階段
路線中何時進行修正與修正的方式一樣具有決定性. 鑄造或鍛造後立即測量的轉向節帶有庫存變化和殘餘應力,這些殘餘應力在加工過程中會部分鬆弛; 在該階段校正最終幾何形狀意味著校正即將改變的物體. 實用的窗戶是:
- 粗加工後, 半成品前: 功能基準特徵存在且庫存仍然存在——通常是最好的窗口, 因為修正支持磨削和鏜削而不是對抗它們.
- 輪轂孔經過熱處理或感應淬火後: 失真達到頂峰,經過驗證的校正可恢復原本會報廢的零件, 但物質狀態限制了窗口.
- 精加工後: 修正僅限於小角度偏差; 穩定門的每一個風險都適用,而且回報必須證明它是合理的.
舞台也決定了「直」的意思. 鏜孔結束前, 輪轂孔尚未最終確定,數據必須來自加工數據; 完成鏜孔後, 孔本身成為誠實的參考. 未指定其工藝點的矯直規範是兩個部門會以不同方式解釋的規範 - 這就是零件在錯誤的階段正確糾正但在組裝時仍然失敗的原因.
嚴肅的調查包含哪些內容
負責任地引用指關節矯正站的訊息, 供應商需要: 帶有基準方案和公差表的圖紙; 校正點的材料和熱處理狀態; 今天在哪裡測量失真以及結果分佈如何; 樣品零件覆蓋良好, 臨界條件和 NOK 條件; 所需的周期時間; 以及工廠將接受的返工和報廢規則. 有了這些輸入,夾具概念, 探測計劃和印刷機架構直接遵循 - 沒有它們, 任何機器提案都是對哪個功能真正定義為「直接」的猜測.
仍在權衡轉向節矯直的選項? 這 軸機器選用指南, 管材和型材 和 矯直機價格明細 正是為這個階段的決策而寫的.