
齒輪軸是一種旋轉動力傳輸部件,具有整合齒輪齒 - 正齒輪, 斜齒輪或錐齒輪 - 連同軸頸, 樣條線, 一根軸上的螺紋和台肩. 其直線度規格是在該軸上定義的: 軸頸和齒輪節距圓柱體必須在總指示器讀數內圍繞一條公共線旋轉 (TIR) 由軸承壽命設定的極限, 齒輪嚙合質量和軸轉速. 因此,矯直齒輪軸意味著恢復帶齒部件的旋轉軸線——這與壓平齒桿是一個根本不同的問題, 以及完善的測量和校正方法的問題.
在選擇設備之前,齒輪軸矯正解決方案必須回答五個問題:
- 測量軸的定義是什麼-期刊, 中心或花鍵大徑 - 調查是否反映了組裝後的軸承佈置?
- 偏差是單平面弓嗎, 肩膀局部彎曲, 一個轉折, 或組合——真正的最高點在哪裡?
- 材質及熱處理狀態是什麼-淬火, 滲碳淬火, 感應硬化期刊 - 以及核准的修正路線?
- 研磨庫存還有嗎, 修正是否旨在恢復庫存分佈或最終幾何形狀?
- 如何釋放幾何體, 驗證齒面完整性和長期穩定性?
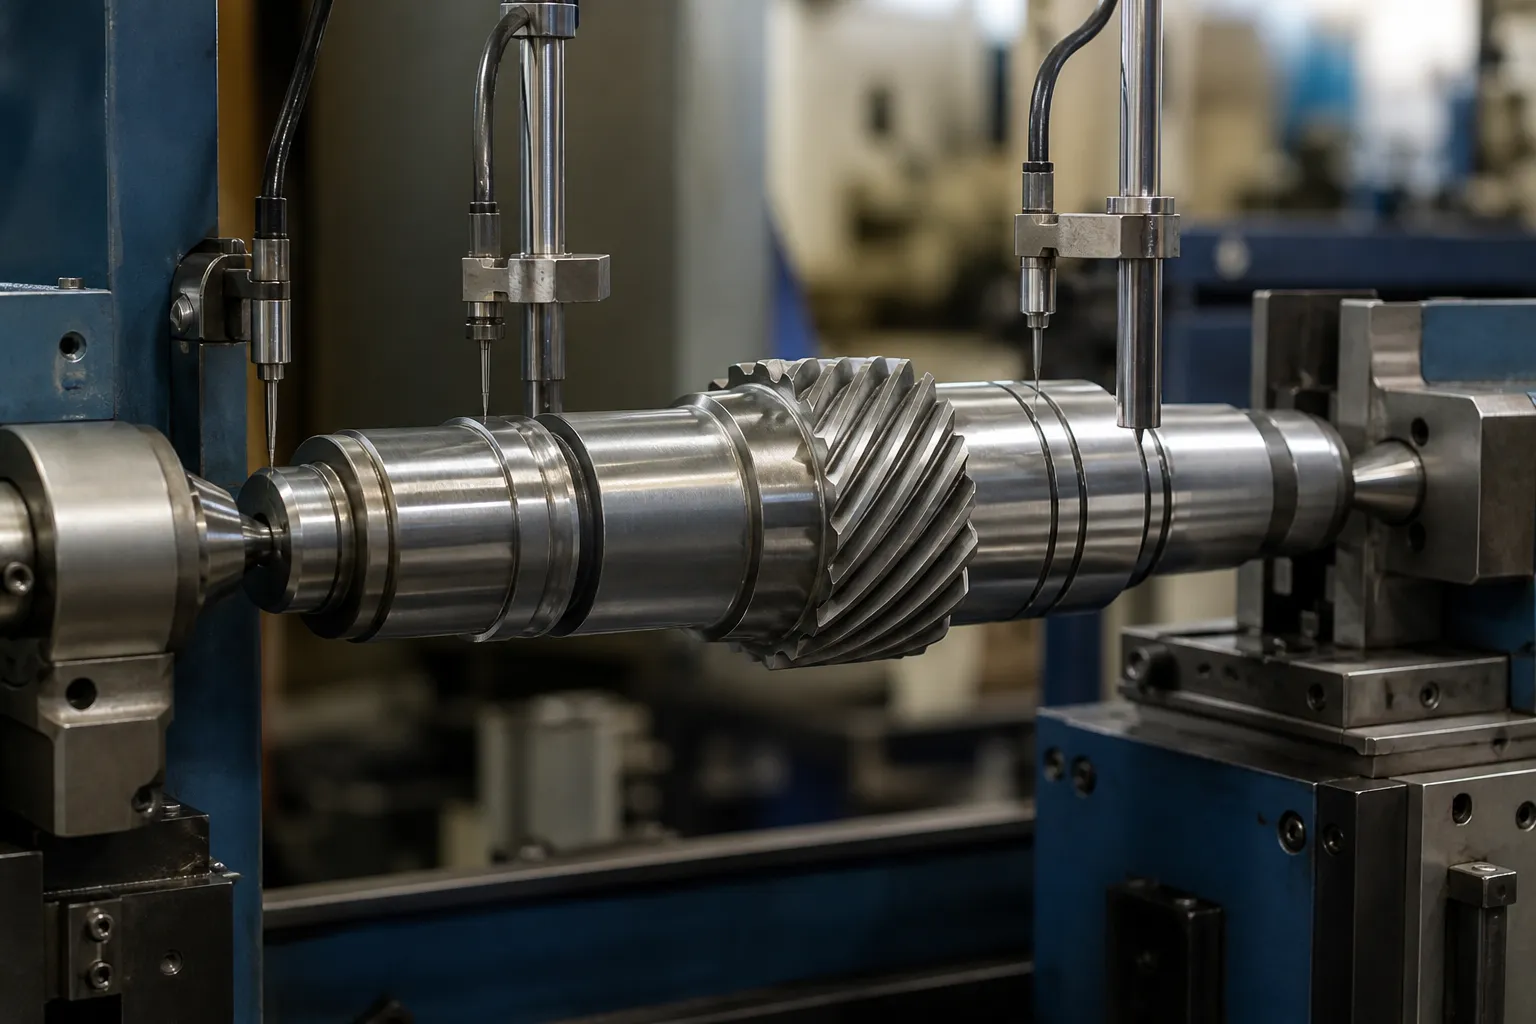
*工程概念圖: 在校正研究期間,齒輪軸由軸頸上的探針支撐在中心之間. 不是客戶現場照片. 基準選擇, 力位置和驗收限制需要圖面和代表性樣品零件。 *
齒輪軸與齒輪架: 兩個不同的問題
這個網站已經涵蓋了 工業齒輪齒條矯正, 這兩個工件經常被混淆,因為兩者都帶有齒輪齒. 他們幾乎沒有共享工程內容:
| 齒輪架 | 齒輪軸 | |
|---|---|---|
| 功能 | 將旋轉運動轉換為直線運動; 齒形直桿 | 在旋轉軸之間傳遞扭矩; 帶齒圓柱零件 |
| 直線度定義 | 一個平面內基準面的平面度和直線度; 節線平面度 | 旋轉軸偏差: 在定義的部分沿圓週測量 TIR |
| 初級測量 | 線性 — 尺, 表面板, 雷射線, 縱向取樣 | 旋轉-零件在中心之間或軸頸上滾動, 錶盤式或電子式探頭, 彎道測量圖 |
| 如果彎曲就會失敗 | 裝訂, 齒嚙合不均勻, 定位誤差 | 不平衡, 振動, 軸承和密封件損壞, 齒輪嚙合不對中, 疲勞 |
| 典型校正 | 壓在平面上; 有時會對長貨架庫存進行拉伸或矯平處理 | 映射高點處的點壓校正, 選擇性噴丸, 限制加熱法 |
齒條在平面上被校正; 齒輪軸繞軸線校正. 測量詞彙, 固定裝置, 機器和驗收標準都不同, 這就是為什麼這兩個主題在不同的頁面上處理的原因. 如果工件是與小齒輪嚙合以線性移動負載的長齒條, 機架頁適用. 如果是帶有齒輪並在軸承中旋轉的軸, 繼續閱讀.
解剖學和畸變從何而來
列出參與資料鍊和應力系統的特徵:
- 軸承軸頸 — 主要功能軸;
- 齒輪段: 直齒或斜齒, 齒輪面寬, 節距和根部幾何形狀;
- 樣條線, 鍵槽, 執行緒, 錐度和聯軸器特徵;
- 肩膀, 卡環槽, 交叉鑽孔和油孔;
- 中心或臨時流程基準;
- 按部分和工藝階段劃分的磨削量.
齒輪軸因經典軸原因而彎曲, 維修文獻中有記錄: 搬運或組裝過程中的機械過載; 不均勻地消除內應力的非對稱加工; 熱處理, 淬火滲碳或淬火軸幾乎總是會產生弓形; 以及重熱縮或壓配合,將最初直的軸彎曲為堆疊形式. 特別是在齒輪軸上, 滾齒和剃齒會在齒形部分周圍留下殘餘應力, 一個軸頸的熱處理後研磨可以放鬆應力並移動另一部分-過程中的校正點與校正本身一樣重要.
首先測量: 本德調查地圖

在接觸彎曲軸之前繪製彎曲軸的修復工程實務完全適用於齒輪軸, 和生產機器自動化:
- 在中心之間或其軸頸上支撐軸,並驗證支撐本身讀取零跳動 - 支撐錯誤會損壞整個地圖.
- 標記旋轉參考; 在均勻分佈的軸向站處記錄 TIR, 轉換為偏轉 (TIR 的一半) 和每個時鐘角度.
- 閱讀地圖: 具有一致角度的單一主導高點表示簡單的弓形; 沿長度方向變化的角度表示多次彎曲或扭曲; 最困難的情況是彎曲和扭曲的組合.
- 尋找各站之間的真正高點-最高點就在趨勢顯示的地方, 不一定是探針所在的位置.
- 每個校正週期後和最後重複繪製圖作為檢查記錄.
兩個特定於齒輪的陷阱位於此台階內. 第一的, 基準選擇: 在階梯軸上,正確的基準鏈通常是軸頸, 不是中心 - 軸可以在中心上直接讀取並在軸頸上彎曲, 並且軸承不關心中心. 選擇規則詳見 階梯軸測量基準的選擇. 第二, 齒面誤差與彎曲: 透過銷釘或齒輪檢查器測量的節距圓柱跳動必須與軸軸跳動分開, 或透過彎曲軸來「處理」牙齒製造錯誤. 將形狀錯誤與彎曲分開的一般診斷邏輯包含在 旋轉測量中的圓度與彎曲度.
修正路線
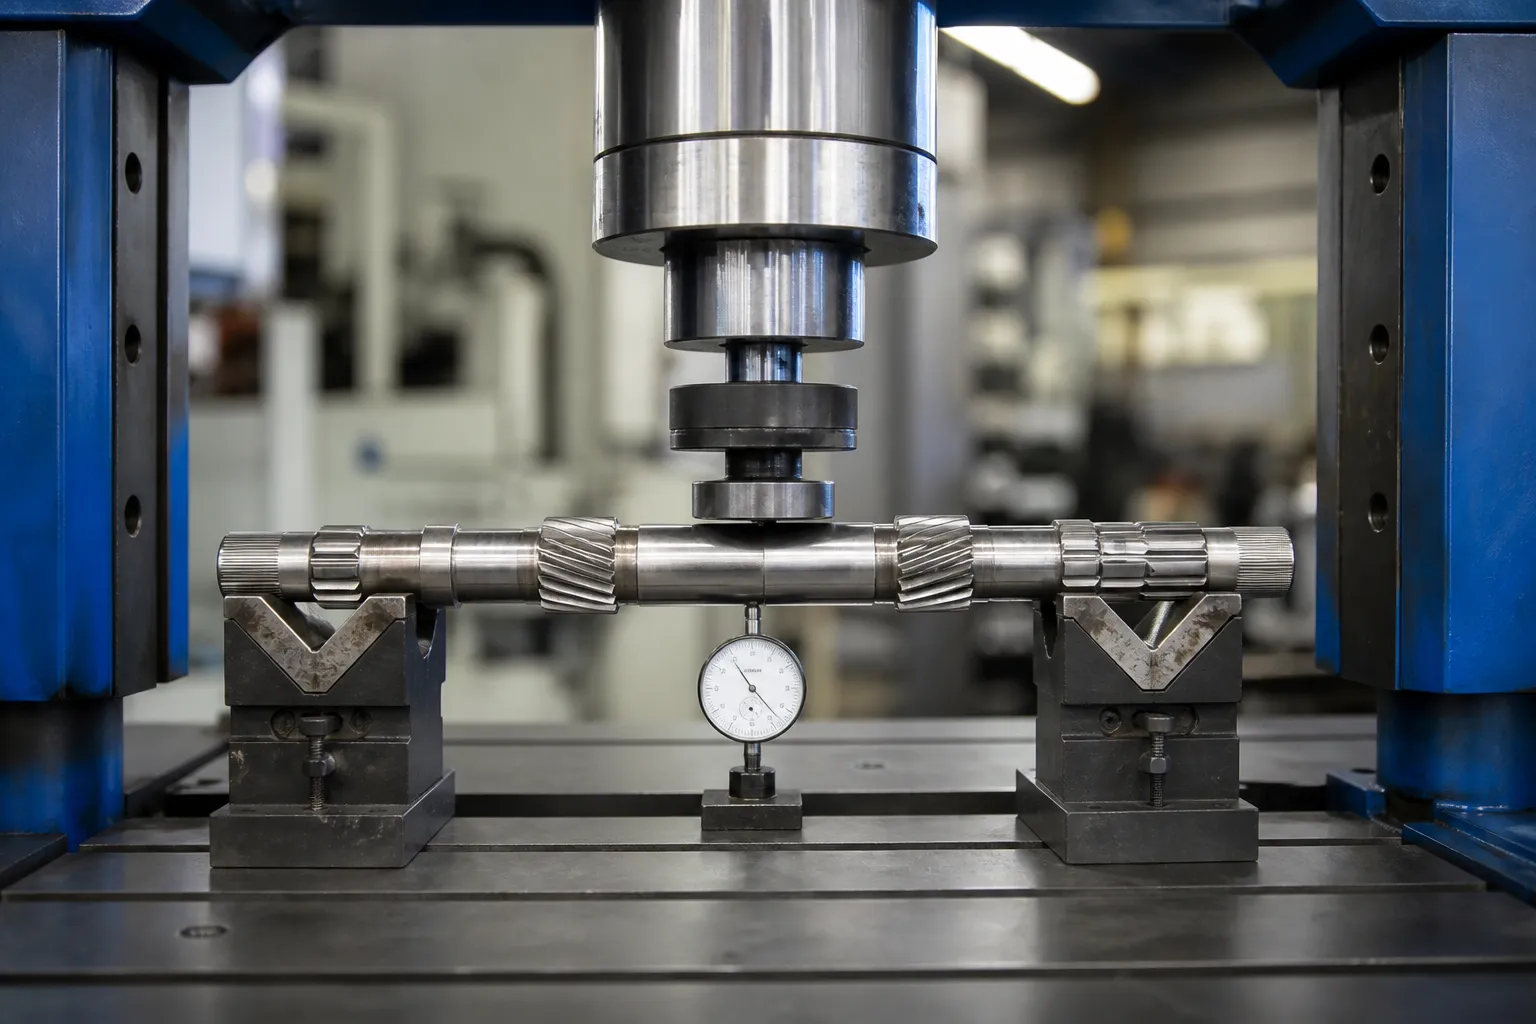
機械穴位按壓-主要途徑
地圖在手, 軸設定為高點朝上, 靠近彎曲處支撐, 並裝載有襯墊的公羊,同時探頭監測即時偏轉. 小行程工作並接受回彈: 目標是對公差的修正最少, 因為每個塑性循環都會增加殘餘應力. 在生產機器上這個循環 - 地圖, 按, 重新映射 - 自動運行,並根據每個零件族學習回彈補償. 手動軸校直的製程部分成為控制器參數; 物理原理沒有改變.
噴丸-壓力無法到達的地方
凹側的受控噴丸或針噴丸壓縮表面纖維並使其稍微生長, 將軸拉向直線. 在齒輪軸上噴丸是精修工具: 它可以糾正按下後的小殘留, 它適用於公羊無法裝載的地方——靠近肩膀的地方, 近齒部分-沒有任何壓碎牙齒的風險. 每次修正都很慢且很少是主要路線.
局部加熱 - 僅限於硬化齒輪軸
局部加熱小區域以在冷卻時產生局部拉應力是一種合法的低矯直方法。- 和未硬化狀態的中碳軸. 滲碳上, 嚴格限製或禁止使用全淬火或感應淬火齒輪軸: 熱影響區可以軟化或重新硬化局部材料, 在齒和軸頸疲勞壽命耗盡的地方產生硬點和微裂紋, 並留下凸起的凸起,在軸承或密封件的表面運行之前必須將其去除. 正在考慮加熱方法的地方, 它們屬於冶金學家批准的維修程序, 不進入生產修正週期. 材料規則詳述於 熱處理後矯正.
按壓齒輪軸不包含什麼
載重施加在支撐件之間的軸頸或軸體部分上,而不是施加在齒輪齒上. 按壓齒段可能會導致齒變形,而這種變形是任何矯直操作都無法消除的, 並且在光軸上使用的類型的輥矯直不適用於齒. 樣條線截面遵循自己的規則, 涵蓋在我們的 花鍵軸校直解決方案; 軸族在齒輪箱內進行測量和校正 – 輸入, 輸出軸和中間軸及其多軸驗收邏輯 – 中分別處理 變速箱軸校直解決方案.
驗收標準

軸修復實踐提供了可用的基線: 關於 0.001 每英尺長度 (0.083 毫米/米) 用於一般旋轉設備, 收緊朝向 0.0005 在 (0.013 毫米) 高速多級機械任意點的總計. 對於齒輪軸,以圖紙為準, 公差等級根據應用而定: 一個低速的, 低公差齒輪軸比高轉速齒輪軸具有更寬的窗口, 小間隙小齒輪. 驗收順序應為:
- 所有站點的最終測量圖, 在指定的 TIR 內;
- 齒輪品質檢查-齒接觸, 銷軸跳動, 螺旋排列 - 修正後未改變;
- 全部校正後適合材料狀況的裂痕檢測;
- 最終磨削或精加工操作後的驗證, 不僅在矯正後;
- 應用至關重要的穩定性確認: 如果製程視窗尚未證明穩定性,則在靜置間隔或溫度循環後重新測量.
最後一點是所有軸矯直的誠實弱點: 僅將新應力疊加到舊彎曲上的修正今天可以直接讀取並在使用中漂移. 這就是修正次數有上限的原因, 為什麼完成後地圖會重複, 以及為什麼公差行程數本身就是一個製程品質訊號-全線應用的原則 自動軸校直.
常見陷阱
- 映射到錯誤的基準上. 不再代表軸承軸線的中心產生的映射無法校正為正常工作的軸.
- 按某個站而不是高點. 最大偏轉通常位於探針站之間; 加載前找到它.
- 裝載齒或硬化花鍵. 沖頭力屬於光軸截面; 牙齒永久變形,在 TIR 圖上不可見.
- 用單平面壓力機追逐扭曲. 組合彎曲和扭轉需要有計劃的順序, 不重複相同的筆畫.
- 只相信印後閱讀. 殘餘應力重新分佈; 釋放檢查屬於最終研磨後, 以及之後的現場結果.
在進行序列之前將彎曲與扭曲分開
調查圖不僅決定是否修正,也決定修正的順序. 三個診斷特徵覆蓋大多數齒輪軸:
- 簡單的弓: 偏轉幅度沿長度上升和下降,時鐘角度一致. 在映射的高點處按一下, 回彈學習, 完成-最簡單的情況和一次手動練習就可以很好地處理.
- 兩平面或 S 彎: 時鐘角度沿長度旋轉. 計劃按順序進行兩次修正, 每個都在新地圖上經過驗證; 首先修正較大的彎曲通常會簡化第二個彎曲.
- 彎曲並扭轉: 角度特徵—樣條線, 鍵槽, 齒輪相對於軸頸的相位 - 表示弓頂部的扭轉位移. 單獨按壓可處理彎曲並留下扭曲; 扭轉校正是一種不同的操作,有自己的驗證, 並假裝生產出通過 TIR 但無法定相的軸.
自動機器使前兩種情況成為常態: 控制器適合測量站, 計算壓力機位置, 超程和支撐間距, 並在兩到三個週期內關閉循環. 扭曲的情況仍然是將嚴格的流程定義與軟體印刷機區分開來的一個因素, 正是如此,五個開頭問題的設計目的是為了儘早發現——在軸耗盡針對錯誤模式的筆畫的校正預算之前.
嚴肅的調查包含哪些內容
齒輪軸矯正機或單元指定為: 帶有基準方案和按截面劃分的 TIR 限制的圖紙; 校正點的材料和熱處理狀態; 齒輪數據——模組, 螺旋角, 硬度 - 因此加載排除是明確的; 測量站的電流畸變分佈; 偏差範圍內的樣品零件; 週期時間和可追溯性要求; 和返工限制政策. 有了這些投入,支持和探索計劃, 壓力等級和回彈學習策略直接遵循, 並且可以根據零件而不是承諾來驗證該站.
每個齒輪軸矯正項目最終都會遇到同樣的兩個問題 – 這 軸選型指南, 管材和型材加工 和 矯直機成本明細 在供應商會議之前回答他們.