了解為什麼軸在壓力矯正後會回彈以及如何進行閉環測量, 控製過度彎曲, 力-位移監控和有界迭代提高了校正穩定性.
案例研究: 12-米鋼筋矯直—機器配置, 滾筒設定, 長棒材的測量方法和直線度結果.
了解矯直中的鮑辛格效應作為反向加載的材料行為框架, 殘餘應力, 試驗計劃和發布零件驗證.
比較工件組合的手動矯正和自動矯正, 測量迴路, 轉換, 可追溯性, 異常處理及樣品驗收計劃.
比較軸的壓力機和輥式矯直, 按幾何形狀劃分的棒材和管材, 基準, 吞吐量, 表面風險, 測量和樣品驗證需求.
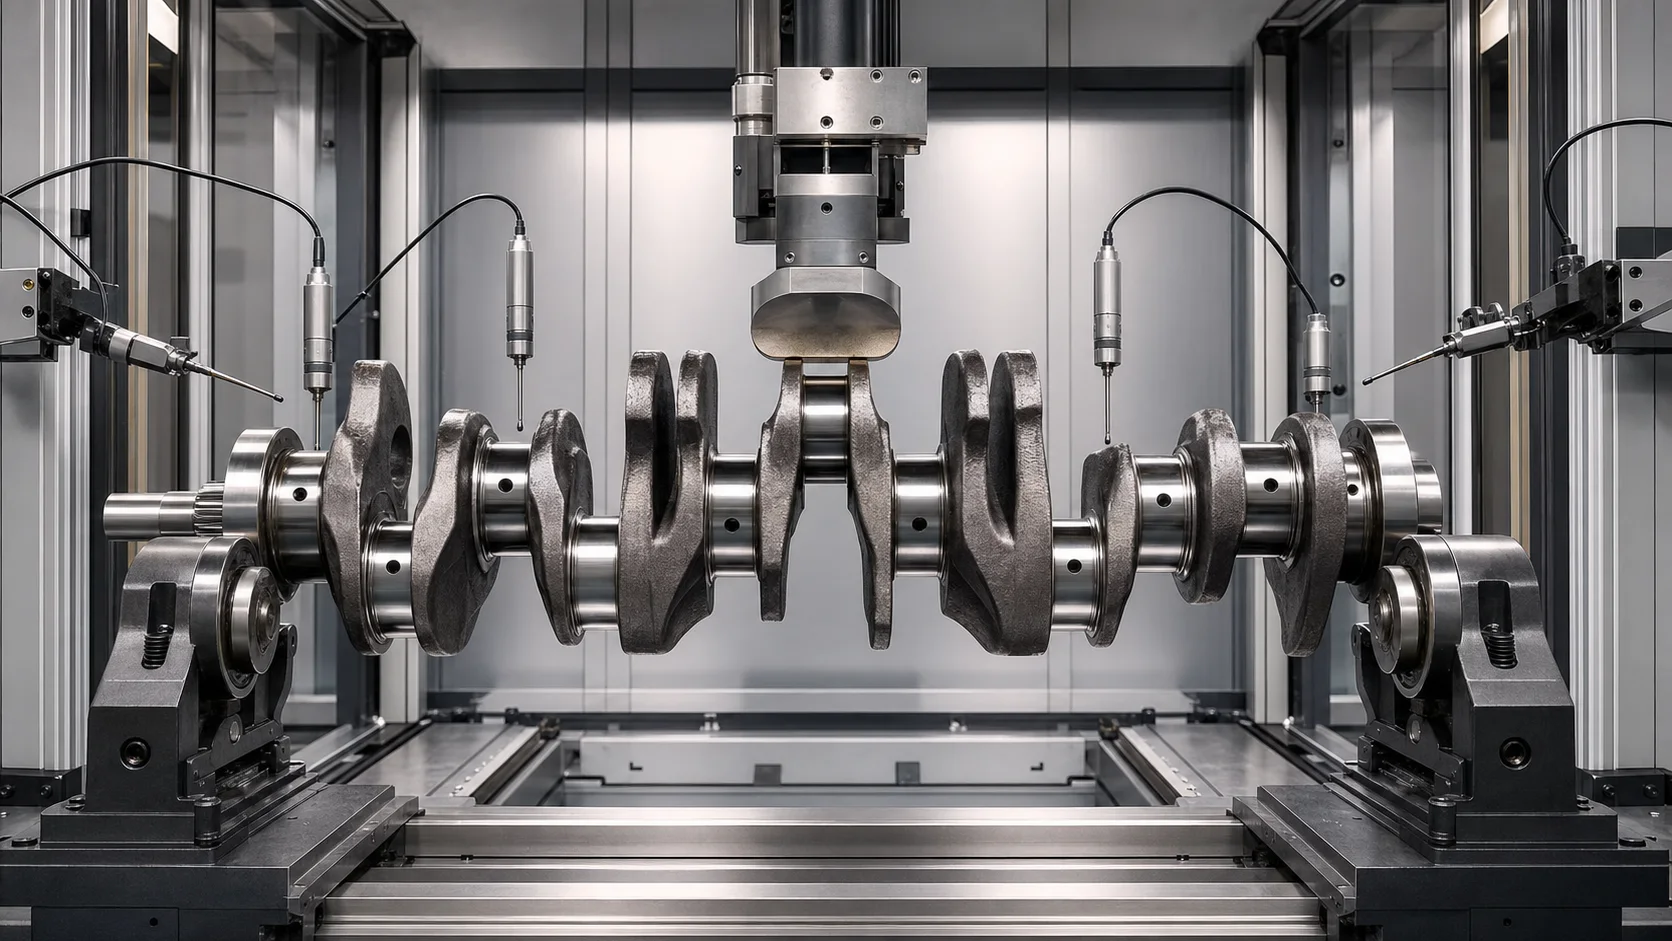
工程師曲軸繞主軸頸跳動校直, 偏置曲柄銷, 受保護的魚片, 發布的幾何圖形, 裂紋檢查, 研磨和平衡.
用於熱處理後彎曲校正的實用長螺栓矯正解決方案, 具有基於繪圖的基準, 執行緒保護, 受控壓制和最終驗證.
透過定義輥或接觸幾何形狀,在矯直過程中保護工件表面, 允許區域, 清潔度, 磨損極限, 壓力驗證.
連桿套筒調直: 如何測量細長的延長桿袖子, 為電動工具提供保護和矯直以實現小跳動.
工程師圍繞螺旋飛行測量進行塑化螺桿矯正, 受保護的接觸工具, 磨損和塗層限制, 釋放跳動和桶配合.
案例研究: 為韓國客戶校直鑽頭-樣品測試, 精密鑽頭矯直的工藝窗口和跳動結果.
大型無縫鋼管自動矯正解決方案, 覆蓋全長測量, 自重感知支持.