針對 1000–1350 mm 法蘭軸提出的自動車軸校直解決方案, 封面期刊, 軸, 花鍵和法蘭孔跳動要求.
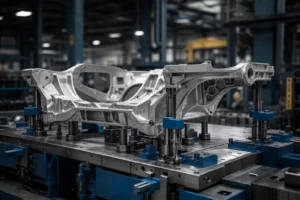
了解大型鑄造結構件 3D 矯直所需的證據: 基準/夾具策略, 多點校正, 表面/裂紋風險.
基於繪圖的電動工具加長桿矯正解決方案, 覆蓋功能數據, 不對稱端處理, 控制點校正.
案例研究: 六角銷矯正-樣品測試, 基準設定, 高精度銷矯正項目的壓力機校正與驗收結果.
如何用矯正器製造好的螺栓: 測量彎曲, 保護執行緒, 在受控步驟中進行壓力校正並在交貨前重新檢查跳動.
僅在基準後使用點壓矯正流程, 錯誤圖, 支援路徑, 允許接觸區, 增量修正限值.
工程師圍繞螺旋飛行測量進行塑化螺桿矯正, 受保護的接觸工具, 磨損和塗層限制, 釋放跳動和桶配合.
工程師對軸承和密封軸頸周圍的泵浦軸進行校直, 受保護的接觸區, 釋放跳動, 修復邊界和轉子組裝檢查.
透過定義輥或接觸幾何形狀,在矯直過程中保護工件表面, 允許區域, 清潔度, 磨損極限, 壓力驗證.
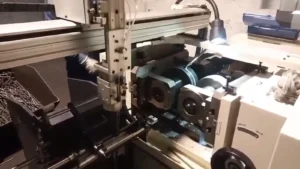
適用於 Ø4–6 毫米長指甲的實用滾筒矯正解決方案, 覆蓋普通柄和螺紋柄, 輪子選擇, 簡單的轉換, 預防阻塞.
計劃矯直樣品測試, FAT 和 SAT 具有代表性的部分, 商定的規格, 可衡量的驗收標準, 可追蹤的結果和清晰的發佈門.
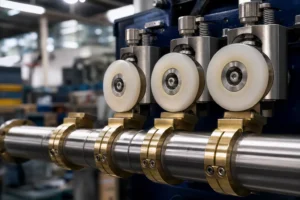
用於長圓鋼的直通式輥矯直解決方案, 包覆輥選擇, 擴充支援, 安全處理和基於樣品的驗證.