
我們已為韓國客戶完成樣品測試: 階梯式醫用鑽頭固定在 0.05 直線度要求 mm. 本文為該次試驗的工程記錄 – 工件要求什麼, 哪些決定帶來了結果, 以及該號碼是如何驗證的.
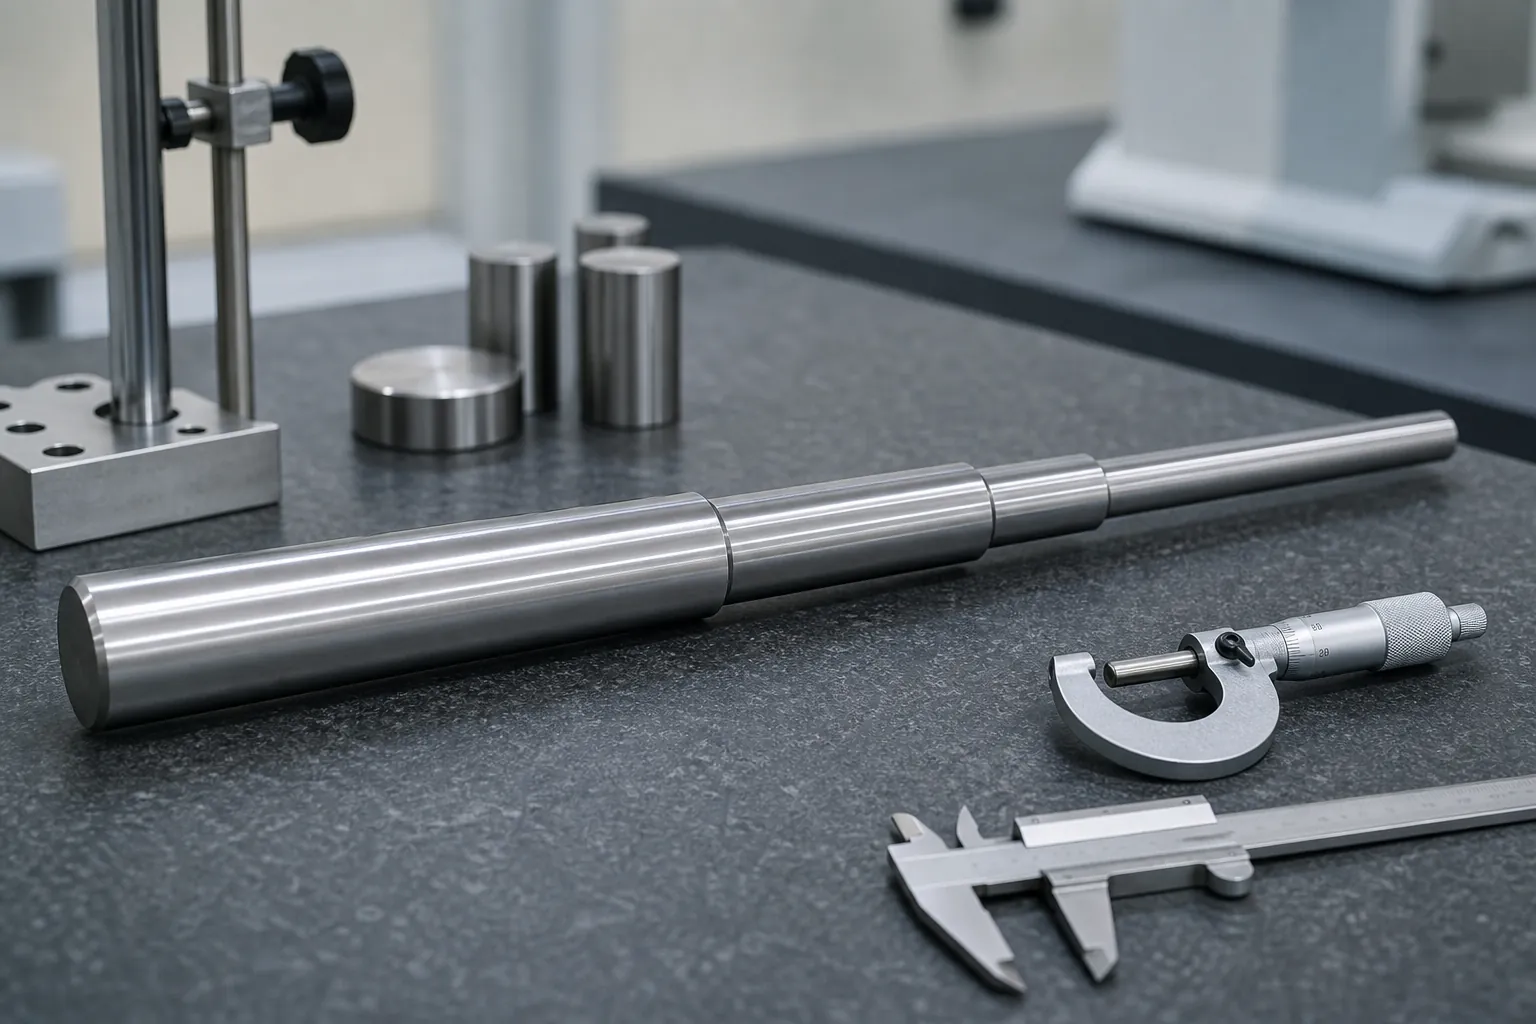
醫療比特帶來的挑戰
該項目涉及專業醫療鑽頭的生產. 這些組件具有一套獨特的規格,為我們的機械和技術團隊帶來了相當大的挑戰. 工件的尺寸精確 7.9*230, 它的桿直徑逐漸變細 7.9 – 6.9 – 5.9, 和 3 沿其長度有明顯的台階. 如此複雜和精確的要求要求我們的製造過程具有最高水準的準確性和精密度.
醫療零件的製造絕非易事. 任何偏離所需規格的行為都可能造成嚴重後果, 尤其是在安全性和可靠性至關重要的醫療領域. 我們的團隊很好 – 意識到手邊任務的嚴重性. 我們知道我們必須竭盡全力確保最終產品符合客戶嚴格的品質標準.
工程審查: 為什麼階梯式醫用鑽很難調直
作為工程師而不是講故事的人來閱讀這個項目, 工件規格從表面上解釋了困難. 一個 230 毫米長穿過三個直徑的階梯不是一根細長桿,而是三根細長桿串聯而成, 每個都有不同的剛度. 在一個直徑上施加的校正力會在每一步產生不同的單位力偏轉, 彎曲峰值往往位於剛度過渡附近而不是中間長度, 任何將零件視為均勻軸的測量都會誤讀其應控制的幾何形狀. 上面的部分問題, 醫療工具的接受度是無情的: 在一個 0.05 直線度要求 mm, 測量方法本身成為一階參與者, 該部件的功能——可預測旋轉的切割工具——幾乎沒有留下痕跡或殘餘變形的空間,而粗心的校正路線會因為幾何形狀而失去這些痕跡或殘餘變形.
首次印刷前,基準選擇決定項目
在階梯軸上, 哪些特徵定義了測量參考不是細節——而是項目. 以端部中心孔為中心,參考零件在使用中旋轉的軸; 參考最大的成品直徑,使最大的部分成為錨點,並讀取相對於它的較小的台階; 參考功能性側面或凹槽區域直接回答刀具實際需要的內容, 但需要特徵感知測量. 每個選擇在同一部分給出不同的數字, 所以試用前必須與客戶協商一致, 驗收時未發現. 正是這項決定的框架——包括證明數據正在重複實現的重新安裝檢查——是為 階梯軸測量基準選擇. 對於隨後根據該數據驗證修正路線的範例測試, 證據規則 矯直樣品試驗及驗收 不變地應用於醫療工具.
修正計畫中的步驟過渡值得尊重. 截面的變化將應力集中在肩部, 因此,計劃修正行程以避免在存在替代壓力機位置的情況下在彎曲時對肩部施加負載, 切削刀具的側面被視為同一學科中的保護區 槍鑽和深孔鑽矯直 — 此工件系列最接近的工業表親.
審判是如何進行的
試辦工作集中在兩點: 的糾正計劃 0.05 毫米公差, 以及階段之間的檢查. 支援職位, 在第一次校正之前固定並記錄按壓點和行程設置, 因為寬容沒有留下即興筆畫的空間. 每個階段後的中間檢查發現了仍然可以糾正的偏差, 而不是事後檢查缺陷.
結果: 0.05 毫米依要求
加工後工件的直線度 矯正 達到 0.05 毫米, 根據客戶要求. 下面的驗證部分記錄如何測量該數字.
客戶對結果表示滿意,並對未來的合作感興趣. 本文的最後部分總結了可轉移的工程課程.
展望未來
此案例是一個工件系列的一個樣品批次; 上面的部分記錄了測量的內容以及結果. 下一個項目從圖面及其公差標註開始, 不是從這個敘述.
這樣的結果是如何被驗證而不是被宣告的
直線度結果 0.05 毫米級是零件和測量系統的共同屬性, 所以驗證鏈讓這個數字變得有意義. 支援此類聲明的鏈運行: 商定的數據和支持條件, 寫入檢驗指令; 該儀表在該零件系列上的可重複性已得到證明 - 因為在嚴格的公差下,儀表本身的散射是極限的可見部分, 的紀律 量具R&R 用於拉直直線 不是可選的; 矯正力完全消除後的釋放狀態測量, 每 加載與釋放練習; 以及與客戶自己的匹配零件參考方法的相關性, 因此貨物的兩面都以相同的方式讀取相同的部分. 在該鏈條內, 供應商的內部讀數和客戶的驗收標準一致就是結果——任一儀器上的單獨編號只是臨時的.
是什麼從這個案例轉移到其他工件上
特定工件屬於一位客戶, 但工程模式在各個家庭中重複出現. 第一的: 在階梯式或錐形細長零件上, 圍繞剛度圖建立校正計劃, 不是最糟糕的閱讀. 第二: 在任何試行程之前與客戶一起確定基準定義, 並透過重新安裝檢查來證明其可重複性. 第三: 處理功能表面—凹槽, 切割刃, 終點區-作為具有明確接觸規則的保護區, 在共同的學科中 階梯式醫療鑽矯直 和 小直徑醫用鑽應用. 第四: 讓驗收證據-在商定的量規上進行釋放狀態測量, 提前定義返工限制和處置-成為仲裁者, 生產車間並不樂觀. 遵循這四個規則的部件可以用更少的筆畫收斂並通過審核; 跳過它們的零件會消耗返工預算,再次學習相同的教訓.
常問問題
為什麼階梯軸在直徑過渡附近彎曲?
因為每個肩膀的剛度都會突然變化. 搬運帶來的壓力, 熱處理和預加工集中在截面變化的地方, 並且過渡在任何後續負載下充當鉸鏈. 因此,階梯零件的校正計劃明確地映射肩部,並在視圖中的剛度圖上放置壓力點, 而不是假設一根均勻的桿.
是 0.05 毫米直線度受機器或測量的限制?
在那個級別, 問題和測量通常主導對話. 儀表本身的重複性是公差的可見部分, 所以數據, 在解釋任何修正結果之前,必須證明支撐條件和量規能力. 這就是為什麼緊公差項目預先加載測量工作.
校正期間可以使用凹槽區域作為接觸點嗎?
一般不會. 凹槽和切割刃是功能表面, 並且接觸那裡有邊緣損壞的風險,而沒有直線度增益可以證明這是合理的. 正確的做法是將支撐和壓力接觸放置在普通柄或商定的非功能區域上, 具有分散負載的工具幾何形狀 - 跨工具矯直應用程式共享的接觸區域規則.