
曲軸是多軸疲勞關鍵部件, 不是傳統的圓軸. 其主軸承軸頸應建立共同的旋轉軸線, 而每個連桿曲柄銷有意遵循偏移軌道. 網, 配重, 推力面, 圓角半徑, 油孔, 機頭特徵和飛輪法蘭都會影響測量和安全負載路徑.
因此,可靠的曲軸矯直解決方案必須在選擇機器之前回答五個問題:
- 這是量產曲軸嗎, 再製造零件或小型引擎維修?
- 哪個主軸頸軸和支撐條件定義了折彎圖?
- 偏差是可校正的全域彎曲嗎, 本地日記帳格式錯誤, 磨料問題或裂痕/損壞情況?
- 哪個壓力, 材料和製程階段批准滾矯或噴丸路線?
- 如何釋放幾何體, 圓角完整性, 磨削餘裕和最終平衡進行驗證?
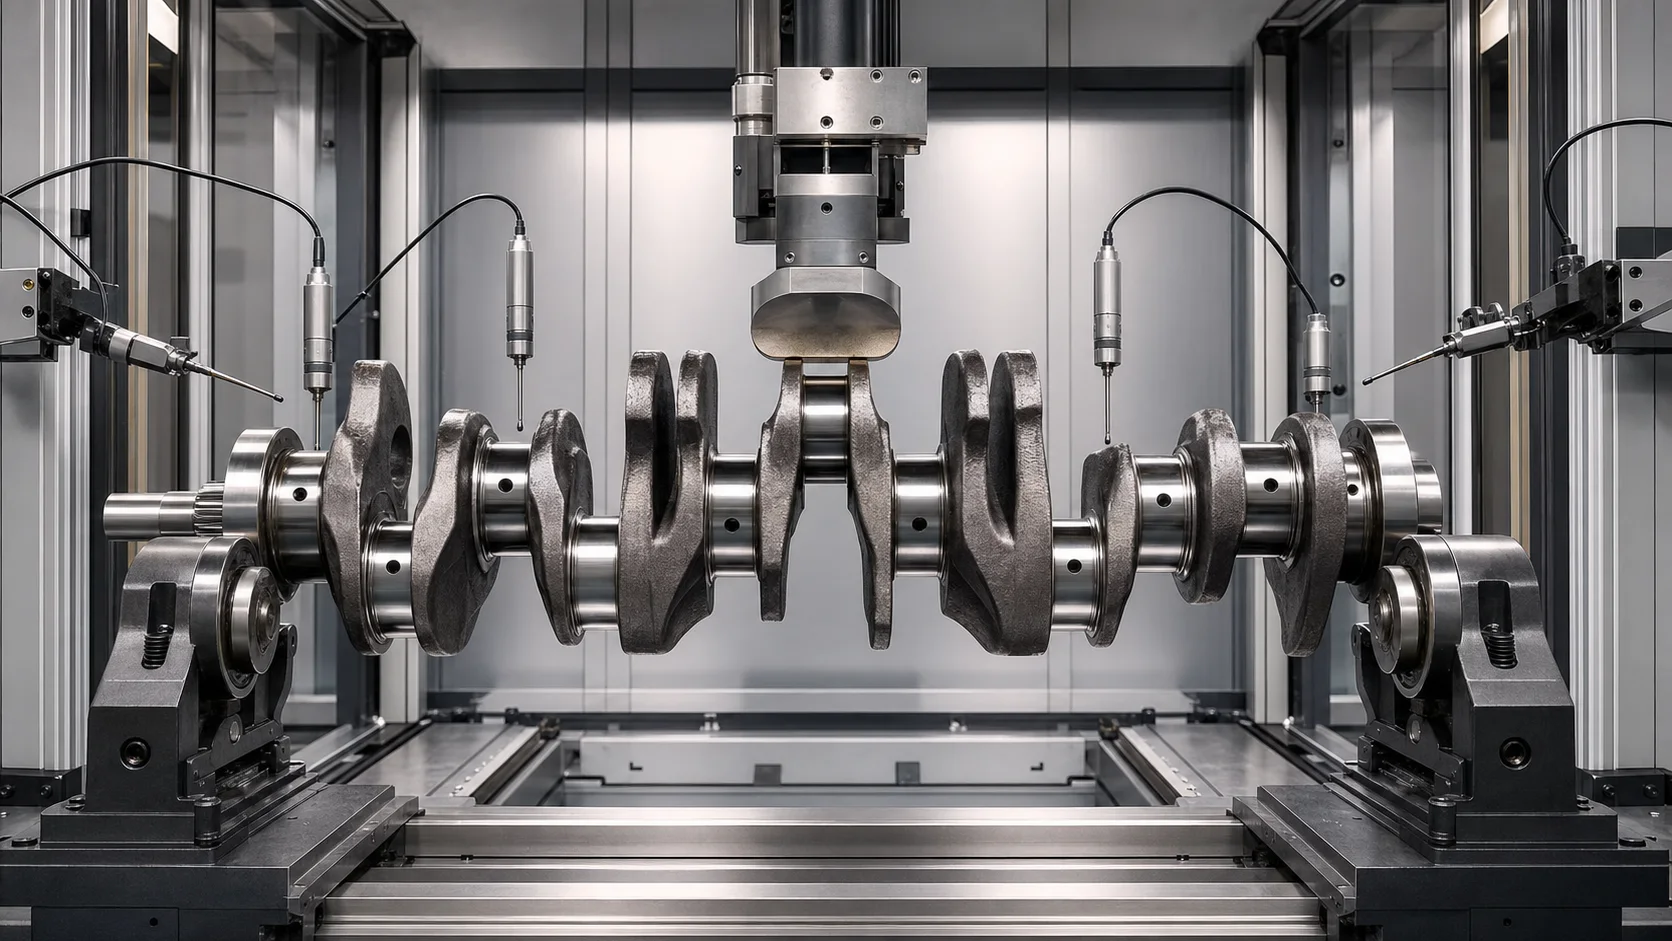
*工程概念圖: 為受控校正研究而支撐和測量的多行程曲軸. 這不是客戶現場照片. 實際接觸區域, 力限制和機器架構需要圖面和代表性樣品測試。 *
曲軸矯正不是一個市場
DataForSEO 結果 crankshaft straightening machine 在同一結果頁面上顯示幾種不同的搜尋意圖: 小型引擎維修工具, 車間液壓機, 大型曲軸修復設備及高產深滾/矯直系統. 這些不應合併為一種通用機器報價.
| 曲軸系列 | 典型環境 | 工程路線 |
|---|---|---|
| 鍛造汽車曲軸 | 加工操作之間的受控生產 | 自動測量加上經過驗證的壓力或輥矯直過程 |
| 大型柴油引擎, 船用或工業曲軸 | 新生產或專門修理 | 重型搬運, 多種支撐和特定於項目的壓力/滾動路線 |
| 再製造曲軸 | 穿, 熱, 碰撞或軸承故障歷史 | 檢查, 矯直前的研磨與修復決策 |
| 小型立軸發動機曲柄 | 緊湊型維修工具市場 | 單獨的產品, 固定裝置及安全圍護結構 |
| 組合曲軸或沖壓曲軸 | 多個組裝的網, 插銷和過盈配合 | 裝配對準過程; 不是一件式鍛造曲柄配方 |
| 鑄鐵或球鐵曲軸 | 特定材料的疲勞和裂紋行為 | 冶金審批及限制修正研究 |
本頁重點介紹一體式工業與汽車曲軸. 小型草坪設備矯正機或組合式摩托車曲軸需要不同的解決方案.
定義曲軸解剖結構和基準鏈
技術方案應明確每個功能特徵:
- 所有主軸承軸頸及其編號;
- 連桿曲柄銷, 行程和角相位;
- 腹板和配重;
- 前鼻, 定時, 鍵槽, 花鍵或齒輪特徵;
- 後法蘭, 先導孔和飛輪接口;
- 推力面和軸向基準;
- 主要的- 和銷軸頸圓角半徑;
- 油孔, 交叉鑽孔和內部通道;
- 硬化或深軋區域;
- 平衡孔, 銑削墊或添加平衡功能;
- 中心或臨時流程基準;
- 按軸頸和製程階段劃分的磨削量.
主期刊公共軸通常控制全局彎曲決策. 曲柄銷故意偏心,必須相對於主軸進行評估, 行程和相位. 曲柄銷的原始徑向運動並不是軸彎曲的直接證據.
凍結製造或維修階段
鍛造和粗加工後
該零件可能含有水垢, 庫存變化和未完成的基準特徵. 修正可以支持下游加工, 但測量系統必須區分庫存變化和實際軸位移.
主要之後- 和銷軸頸預加工
功能軸頸軌跡和製程資料可用,同時保留磨削餘裕. Hegenscheidt 描述了預先加工後的深滾壓和軋輥矯直, 修正計算前測量主軸承 TIR. 這證實了工藝階段和庫存計劃是密不可分的.
熱處理或表面硬化後
殘餘應力, 硬度和回彈可能會改變. 軟毛坯的力/位移配方無法自動轉移到硬化曲軸. 裂紋風險和後處理檢查成為明確的驗收門.
圓角深滾壓後
深滾壓用於在高負載圓角產生壓縮殘餘應力. 隨後的校正操作不得破壞預期的圓角條件或施加未經驗證的應變路徑. 除非曲軸設計者批准專用工藝,否則禁止對圓角進行壓力接觸.
最終研磨前
拉直可能會減少產生公共主軸線所需的庫存. 出圖必須證明每個軸頸仍有足夠的研磨餘裕.
最終研磨後
軸頸直徑, 圓度, 表面光潔度, 圓角幾何形狀和推力面有效. 聯繫變得更加嚴格, 重新研磨/修理/剔除路線可能比進一步的壓力修正更安全.
服務或再製退貨
熱損傷, 軸承卡死, 得分, 裂縫, 前次磨削, 焊接, 電鍍或預先矯正可能會改變風險. 施力前需有維修紀錄及檢查紀錄.
| 階段 | 主要機會 | 主要風險 | 所需證據 |
|---|---|---|---|
| 粗鍛造件 | 減少加工不平衡 | 庫存變化掩蓋了幾何形狀 | 合格的製程數據和庫存圖 |
| 預加工 | 提供多軸折彎圖 | 支援參考錯誤 | 主要期刊TIR和磨削餘量 |
| 熱處理 | 修正熱處理變形 | 回彈和裂紋萌生 | 材料/硬度和力-位移試驗 |
| 深軋 | 協調跳動和圓角強度過程 | 壓縮圓角狀態損壞 | 流程擁有者批准和圓角保護 |
| 精磨 | 最終幾何形狀內的打撈 | 表面/形狀損壞和庫存損失 | 全軸頸/圓角檢查與修復極限 |
| 服務退貨 | 恢復可修復組件 | 隱藏的疲勞, 熱損壞或維修前損壞 | 無損檢測, 歷史, 庫存和處置規則 |
將主軸頸與偏置曲柄銷分開
馬波斯描述了曲軸測量,可測量繞主幾何軸旋轉的主軸頸直徑和沿著繞該軸的軌道路徑的銷軸頸直徑. 這是基本的訊號分離要求.
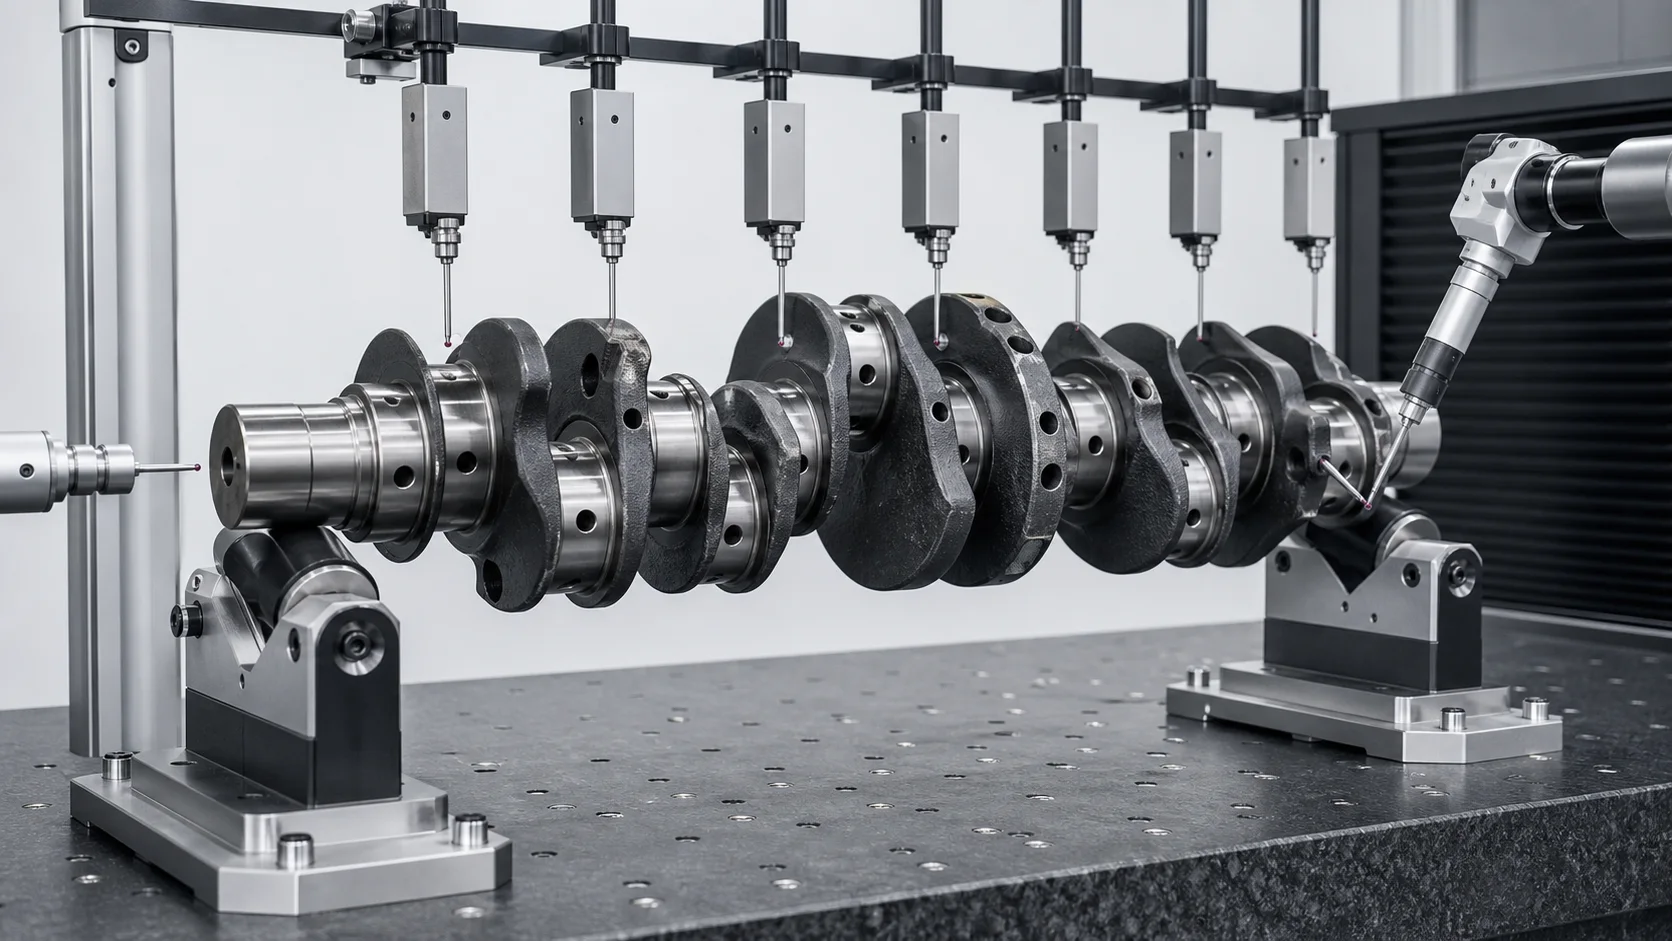
*工程概念圖: 主軸頸彎曲圖和偏置曲柄銷幾何形狀需要單獨的測量軌道. 實際探頭位置, 旋轉模型和特徵掩模遵循繪圖和規格相關計劃。 *
| 測量軌道 | 它建立了什麼 | 誤用時常見錯誤 |
|---|---|---|
| 所有主要期刊 | 共軸跳動和彎曲圖 | 局部波瓣被解釋為全域彎曲 |
| 前後主軸頸 | 支撐/參考軸 | 結束傷害會影響整個地圖 |
| 曲柄銷 | 直徑, 軌道, 行程與相位關係 | 故意偏心被解釋為跳動 |
| 推力面 | 軸向位置和端面跳動 | 毛邊或局部磨損主導讀數 |
| 前鼻和後法蘭 | 連通分量關係 | 特徵誤差被視為軸彎曲 |
| 軸頸圓度/圓柱度 | 本地形式 | 較低的 TIR 值隱藏了本機表單錯誤 |
| 圓角和油孔區域 | 結構和表面狀況 | 遺漏了疲勞關鍵缺陷 |
| 平衡校正平面 | 質量軸條件 | 平衡被誤認為幾何直線度 |
日本電產的曲軸測量系統分別對軸頸和銷外徑進行分級. 馬波斯也支持最終或互通維度, 幾何和無損測量. 可轉移的教訓不是競爭對手的準確度值; 需要一個基於圖紙的多特性檢驗計劃.
選擇正確的支援參考
可測量曲軸跳動:
- 合格中心之間;
- 最新主要期刊;
- 在選定的 V 型滾輪上;
- 在軸承等效支撐中;
- 在磨床或專用量具裝置中.
Hegenscheidt 列出了參考中心或 V 形塊的跳動測量. 這些設定不會自動產生相同的結果. 解決方案應該定義:
- 物理支援日誌和座標;
- 中心條件及資格認定方法;
- 軸頸圓度補償;
- 軸向約束和允許的運動;
- 曲柄角和角度分度;
- 大型曲軸的重力下垂;
- 感測器力和特徵掩模;
- 釋放狀態重複性;
- 與磨床和客戶規格的相關性.
在沒有建立轉換和相關性研究的情況下,機器不得在校正循環中途更改數據.
壓力, 輥矯直和噴丸是不同的過程
受控壓力矯直
印刷機在核准的主要期刊區域施加局部三點或約束負載. 格里森的重型維修設備展示了一種市場路線,其中支持, 頂部的壓具和可移動的滑枕將工作定位在選定的軸頸周圍. 確切的競爭對手佈局和容量並非 StraighteningTech 的規格.
壓力矯正需要:
- 經過驗證的全局彎曲診斷;
- 透過期刊/網站的批准加載路徑;
- 寬半徑接觸工具;
- 力和位移上限;
- 回彈表徵;
- 驗收前全部卸貨;
- 修正後裂痕和表面檢查.
輥矯直
Hegenscheidt 結合了角度相關的深滾壓, 主軸承 TIR 測量和軋輥矯直. 這是一種與圓角處理和預磨幾何形狀相關的生產技術. 它不應被描述為通用的多輥鋼筋矯直機.
噴丸
維修市場 SERP 也顯示了噴丸方法. 噴丸會改變局部殘餘應力,需要單獨合格的工作指導, 操作員控制, 表面規則和檢查. 它不能自動替代壓力矯正, 且本文並未提出通用的噴丸配方.
| 方法 | 潛在契合度 | 主要控制 | 不要假設 |
|---|---|---|---|
| 壓力矯直 | 經批准的裸機曲軸,具有安全負載路徑 | 力量, 位移, 支援跨度和發布的 TIR | 成品魚片/日誌可以承受接觸 |
| 輥矯直 | 生產流程與軸頸/圓角操作集成 | 角度相關滾動和主期刊圖 | 相同的工具適合每個曲柄系列 |
| 噴丸 | 專業維修方法 | 地點, 強度, 殘餘應力和表面檢查 | 錘擊本質上是安全的或可重複的 |
| 磨削 | 庫存內的局部形狀/直徑和有限的偏心率 | 軸頸幾何形狀和切削量 | 磨削可以消除所有整體彎曲 |
| 更換/拒絕 | 裂縫, 燒傷, 庫存不足或裝載路徑不安全 | 工程配置 | 每個彎曲的曲軸都是可修復的 |
建構受保護的聯繫圖
預設無新聞和無支援區域
- 主要的- 和銷軸頸圓角半徑;
- 油孔和交叉鑽孔;
- 偏置曲柄銷,除非專用路線批准它們;
- 推力面和成品法蘭面;
- 鍵槽, 樣條線, 線程和計時功能;
- 平衡孔和局部質量校正功能;
- 尖銳的腹板過渡和薄的配重邊緣;
- 深軋, 感應淬火, 氮化, 焊接的, 電鍍或修復區域;
- 破裂的, 燒毀, 刻痕或受熱影響的表面;
- 未經受保護工具批准的成品日誌.
潛在核准區
- 擁有充足庫存的毛坯或半成品主期刊土地;
- 工藝軸環或犧牲延伸件;
- 設計師認可的網頁/期刊載入路徑;
- 由製造流程定義的專用滾動接觸位置.
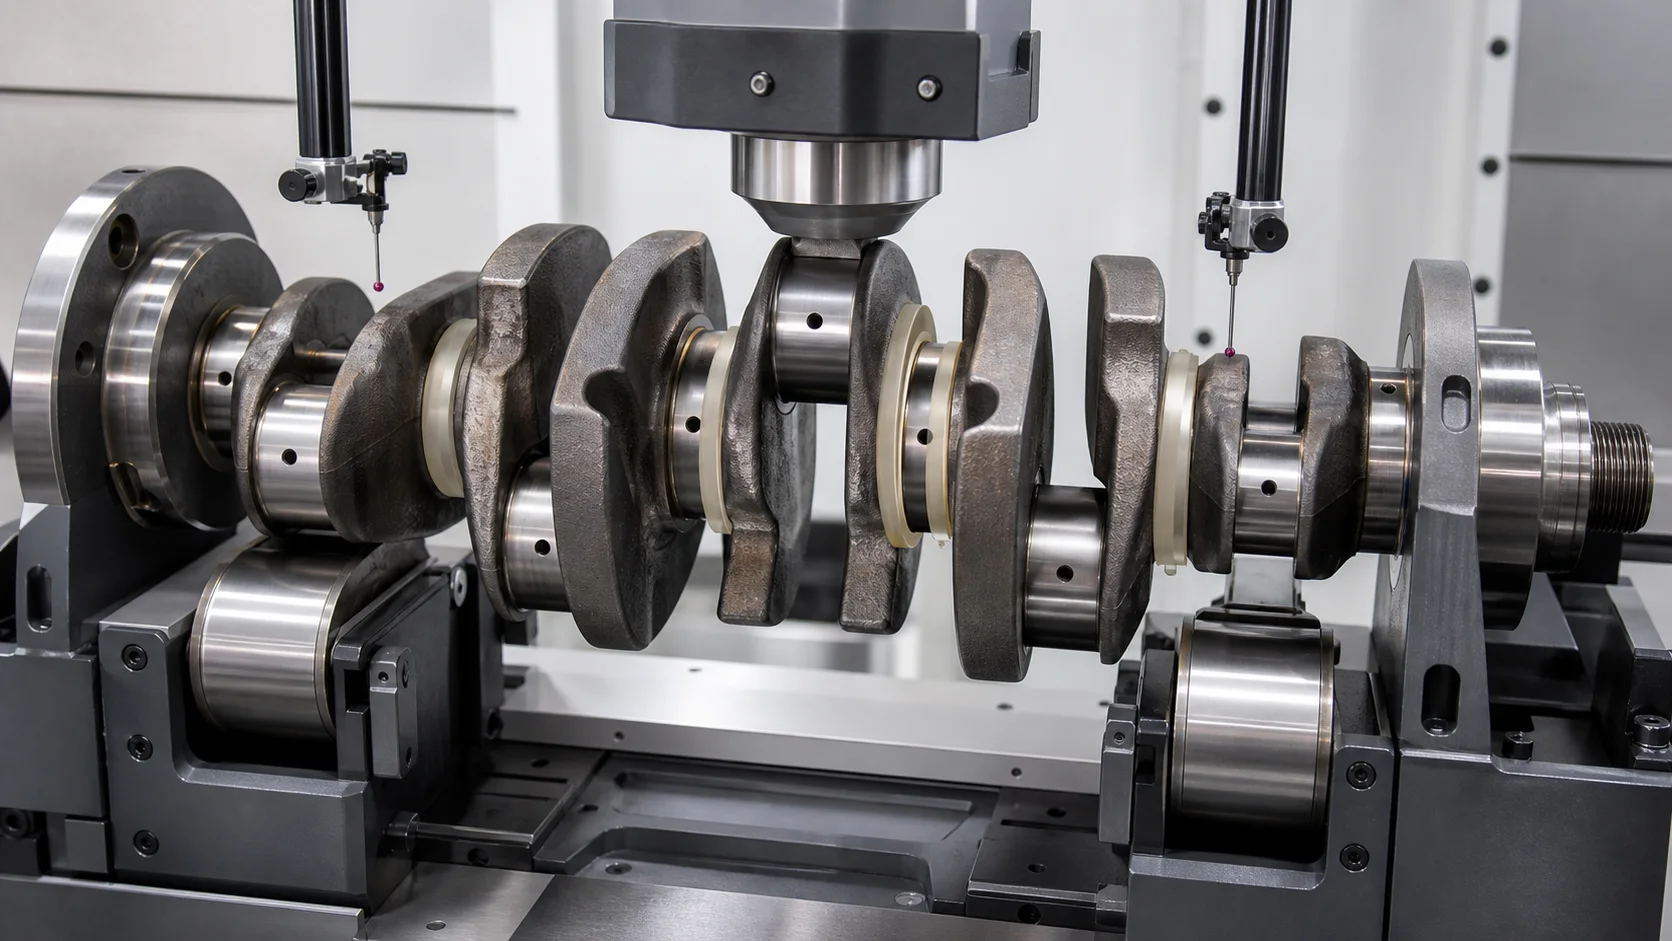
*工程概念圖: 修正僅限於核准的主軸頸載重路徑,而圓角, 油孔, 曲柄銷和推力面仍受到保護. 該影像未授權這些位置用於真實零件。 *
安全接觸圖應按零件號碼和圖紙修訂版存儲. 磨削前安全的軸頸可能會在以後成為受保護的最終表面.
控制回彈和交叉耦合
一個主軸頸的修正會改變相鄰腹板和軸頸的彈性形狀. 該過程應使用完整的主要期刊彎曲圖,而不是追逐一個指標峰值.
對於每個校正步驟:
- 旋轉並測量所有受控主軸頸;
- 將局部形式與中心位移分開;
- 確定校正座標和曲柄角;
- 應用經過驗證的增量負載;
- 記錄力和位移;
- 完全卸載;
- 旋轉並重新測量完整地圖;
- 檢查相鄰的曲柄銷, 推力/法蘭和受保護表面;
- 異常僵硬時停止, 不可重複性或檢查指示.
加載位移不是最終結果. 只有發布並重複的圖片才能確定回彈是否已安全補償.
矯直與磨削
磨削可產生軸頸直徑, 圓度, 圓柱度和表面光潔度. 它還可以在庫存剩餘的情況下消除有限的偏心率. 如果所需的庫存去除量違反了尺寸,則不能假設恢復公共主軸日記軸, 圓角或硬度限制.
該決定需要逐一期刊的庫存圖:
- 輸入直徑和跳動;
- 最小成品尺寸;
- 剩餘硬層或修復塗層;
- 允許的尺寸過小/維修等級;
- 圓角和推力面幾何形狀;
- 磨床支撐和基準設置;
- 調整後預期庫存.
馬波斯線上磨削量規顯示主軸頸直徑和銷軸頸直徑有不同的運動和測量要求. 因此,矯直和研磨應計劃為相連但獨立的操作.
矯直與平衡
曲軸平衡可校正相對於定義的校正平面的質量分佈,並且, 在引擎應用中, 可能與體重和旋轉/往復質量假設有關. 它不糾正主要期刊的同軸性, 針狀日記形式或彎曲的全局軸.
如果矯直, 磨削, 鑽孔, 銑削, 焊接, 平衡後發生電鍍或材料去除, 必須重新驗證最終平衡條件. 曲軸可能會通過幾何跳動但仍不符合平衡要求, 或在主軸頸發生幾何位移時透過平衡.
裂縫, 表面和疲勞敏感檢測
如果校正引入有害跡像或損壞疲勞關鍵表面,則滿足跳動目標還不夠. 檢查計劃應定義:
- 預清潔和目視檢查;
- 磁性粒子, 按材料/製程劃分的渦流或其他核准的無損檢測路線;
- 圓角和油孔覆蓋率;
- 日記凹痕, 擦傷和表面光潔度限制;
- 磨燒或熱損傷檢查;
- 需要時進行硬度/深度檢查;
- 先前焊接的驗收標準, 電鍍或修復;
- 修正/研磨前後的檢查時間;
- 邊界指示的工程配置.
Hegenscheidt 關於疲勞強度保留的製程聲明屬於其經過驗證的滾動系統. 沒有我們自己的樣品,無法轉移到壓力矯正方案, 材料批准和疲勞敏感驗證.
閉環曲軸矯直工藝
1. 識別零件
從曲軸編號載入正確的配方, 引擎系列, 材料, 過程階段, 圖紙修改和修復歷史.
2. 檢查和清潔
清潔軸頸和基準面. 檢查油孔, 魚片, 軸頸表面, 網, 鼻子和法蘭. 完成所需的預處理無損檢測.
3. 驗證基準設定
驗證中心或支援期刊, 軸向位置, 旋轉和就位重複性.
4. 建構多期刊地圖
透過旋轉測量每個主軸頸. 紀錄 pin-journal, 推力, 如有需要,請分別提供鼻端和法蘭特性.
5. 對偏差進行分類
將整體彎曲與軸頸凸角分開, 錐度, 磨料誤差, 曲柄銷相位/行程誤差, 法蘭損壞, 裂縫, 熱變形或不平衡.
6. 選擇核准的方法和載入路徑
選擇壓力, 捲動, 噴丸, 根據經過驗證的零件路線進行研磨或剔除. 確認所有保護區.
7. 應用增量修正
控制力, 位移, 曲柄角度和工具位置. 響應異常停止.
8. 發布並重新測量
完全卸載並再次旋轉曲軸. 更新完整的主要期刊地圖,而不是只檢查正確的位置.
9. 檢查並路由下游
執行校正後無損檢測/表面檢查並確認研磨庫存. 磨削路線, 最終測量, 平衡和組裝檢查.
10. 記錄結果
店鋪形象, 配方修改, 基準設定, 之前/之後的地圖, 校正座標, 力-位移曲線, 警報, 檢查和處置.
擬議的曲軸矯直單元
特定於項目的系統可能包括:
- 透過樣品測試確定尺寸的機電或液壓校正裝置;
- 可調式主軸頸滾輪, 中心或 V 形支撐;
- 伺服旋轉和曲柄角分度;
- 主要期刊地圖的多個跳動感測器;
- 獨立曲柄銷, 推力, 鼻端和法蘭測量模組;
- 寬闊的可互換壓鞋和受保護的支撐;
- 圓角的自動排除邏輯, 油孔和配重;
- 力/位移監控和回彈補償;
- 重型零件裝載, 提升和防滾安全;
- 配方控制, 可追溯性和品質數據導出;
- 磨削接口, 無損檢測及平衡記錄.
小型汽車曲軸的配置並不自動適用於大型船用曲軸或修理廠零件.
樣品測試和驗收計劃
代表性樣品應涵蓋:
- 最小和最大曲軸長度, 搖擺, 質量和軸頸直徑;
- 主要期刊數量不同, 曲柄銷行程和配重佈局;
- 鍛造的, 鑄造和批准的維修條件;
- 粗糙的, 預加工的, 熱處理的, 深軋和精磨階段;
- 材料和硬度極限;
- 預期的彎曲形狀和曲柄角度;
- 日記帳形式錯誤樣本不應觸發更正;
- 最小磨削量;
- 批准和禁止的接觸區域;
- 力/位移和回彈包絡線;
- 相鄰期刊交叉耦合;
- 主軸頸和曲柄銷規格相關性;
- 無損檢測前/後及表面結果;
- 最終研磨和平衡驗證;
- 可重複性和 NOK 路由.
使用 矯直樣品測試及驗收指南 分離可行性, 胖的, SAT及生產能力.
技術提案所需的數據
請提供:
- 曲軸圖紙及修改;
- 引擎/應用和曲軸系列;
- 一體式鍛造/鑄造或組合結構;
- 材料, 熱處理, 硬度和圓角處理;
- 目前製造或維修階段;
- 主要期刊, 曲柄銷, 推力, 鼻部和法蘭尺寸;
- 中風, 銷釘相位和配重佈局;
- 油孔和內部通道圖;
- 按角度輸入的主期刊跳動圖;
- 軸頸圓度, 圓柱度和錐度結果;
- 繪圖基準和客戶測量設置;
- 核准的支撐/校正區域和禁止的功能;
- 按日記帳磨削庫存;
- 裂縫, 燒傷, 表面和修復驗收標準;
- 下游磨削, 平衡和組裝順序;
- 報告和可追溯性要求;
- 試驗代表性樣品.
常見問題解答
曲軸可以調直嗎?
有些曲軸可以修正, 但可行性取決於材料, 建造, 過程階段, 彎曲形狀, 磨料, 圓角條件和安全載重路徑. 一條裂縫, 熱損壞的期刊或庫存不足可能需要維修或拒絕.
如何判斷曲軸是否彎曲?
測量合格支撐裝置中的所有主軸頸,並將局部圓度與中心位移分開. 曲柄銷軌道運動, 推力面跳動和法蘭/鼻部特徵需要單獨的軌道.
你能按曲柄銷或圓角嗎?
不要這麼認為. 曲柄銷是偏置特徵,圓角對疲勞至關重要. 預設接觸圖可保護曲柄銷, 魚片, 油孔和成品推力表面,除非批准專用工藝.
噴丸比壓力矯正更好嗎?
它們是不同的殘餘應力和校正過程. 正確的路線取決於曲軸設計, 材料, 生產/維修階段和經過驗證的工作說明. 兩者都不應該從通用互聯網程序中選擇.
磨削可以去除曲軸彎曲嗎?
磨削可以消除庫存餘量內的有限偏心並產生最終軸頸形狀. 它無法安全地解決每個共軸誤差. 使用逐期庫存圖.
還需要曲軸平衡嗎?
是,指定時. 矯直校正幾何形狀; 平衡修正質量分佈. 在任何改變幾何或質量的操作後重新驗證平衡.
是否應檢查維修曲軸是否有裂痕?
是的, 根據材料, 維修標準及客戶要求. 不得使用矯直來隱藏裂紋, 燒傷, 咬合或先前維修狀況.
圍繞主軸構建解決方案
我們圍繞實際曲柄系列開發曲軸矯直解決方案, 主要期刊日期, 偏置曲柄銷幾何形狀, 過程階段, 受保護的魚片, 安全裝載路徑, 發布的彎曲圖, 研磨原料和最終檢查順序. 機器架構遵循圖紙和樣品試驗的證據,而不是通用軸配方或競爭對手的規格.
曲軸專案的後續步驟: 確認機器概念 軸, 管材和型材矯正機選擇指南, 然後用以下內容建立業務案例 矯直機的成本結構.
發送曲軸圖紙, 過程階段, 物質條件, 傳入日誌地圖, 磨削餘量, 檢驗標準及代表性樣品. 然後我們可以定義測量策略, 壓力或滾動路線, 工裝圖, 適用於您的曲軸應用的修正範圍和可追溯的驗收計劃.
有關的: 凸輪軸矯直遵循相同的基準邏輯 - 請參閱 凸輪軸校直解決方案.