
工字鋼或 H 型鋼不是直徑較大的圓鋼. 它的兩個翼緣和腹板形成一個開放截面,其剛度隨方向變化. 焊接, 切割, 處理和製造可能會造成法蘭角度變形, 縱向外傾角, 橫向掃描, 扭轉或局部腹板變形. 每個錯誤都需要不同的數據, 載重路徑及修正方法.
一台有效的工字鋼矯正機在選擇設備前必須回答五個問題:
- 工件是否為軋製型材, 焊接組合梁, 錐形梁, T 型截面或附附件的組裝式組件?
- 是受控誤差法蘭角度畸變, 外傾角, 掃, 捻, 腹板波紋度或組合?
- 哪裡可以滾輪, 支撐件和沖壓工具接觸,不會壓碎卷材, 標記成品表面或裝載敏感焊接區域?
- 所需的校正是否屬於連續法蘭矯正機, 點按站, 扭轉/外傾系統或工程審查路線?
- How will the fully released beam be remeasured and accepted under the customer's drawing and applicable fabrication procedure?

*連續翼緣矯直單元中焊接 H 型鋼的工程概念圖. 這不是客戶現場照片或表演聲明. 實際滾筒, 指南, 截面範圍, 力和驗收極限需要受控梁系列和代表性樣本測試。 *
定義梁族和生產階段
| 工件族 | 主要區別 | 所需路線 |
|---|---|---|
| 熱軋Ⅰ- 或 H 型截面 | 幾何形狀來自工廠; 在處理或後製過程中可能會出現變形 | 確認磨機狀況, 截面特性和允許的冷校正 |
| 焊接組合H型鋼 | 腹板和翼板以縱向焊縫連接; 法蘭角度變形是一種常見的焊後誤差 | 特定於法蘭的測量和連續或階段校正 |
| T型樑 | 一個法蘭和一個腹板形成不對稱的載重路徑 | 專用支援和指南佈局 |
| 錐形或可變深度梁 | 腹板深度和剛度沿長度變化 | 配方和工具位置必須遵循剖面圖 |
| 不對稱 I/H 截面 | 不等邊法蘭或偏置腹板改變中性軸和回彈 | 單獨的族和樣本驗證 |
| 帶加勁肋的梁, 端板或支架 | 附件會中斷接觸區域並可能鎖定變形 | 功能感知處理和本地工程審查 |
| 鍍鋅, 塗漆或飾面的梁 | 接觸痕跡和塗層損壞成為驗收項目 | 合格的墊/輥和後處理表面檢查 |
| 安裝或使用損壞的結構構件 | 負載, 裂縫和連接歷史可能未知 | 結構工程及檢驗路線, 不是生產配方 |
本頁重點介紹最終發布之前軋製或焊接梁組件的受控車間矯直. 它不授權對使用中的結構進行現場校正.
分離失真模式
法蘭角度變形
縱向焊接可以使法蘭邊緣相對於腹板旋轉或傾斜. 專用法蘭矯正機使用受控的滾輪負載作用於法蘭,同時引導梁穿過機器. Stierli-Bieger 描述了焊梁連續運作中的液壓滾輪校正; Corimpex 描述了作為焊接線一部分校正焊接 H 型鋼翼緣的水平系統.
This is not the same as correcting the full beam's longitudinal centerline.
縱向外傾角
Camber is curvature in the beam's strong-axis plane. 可能是有意的,也可能是無意的. 在發出任何修正指令之前,圖紙必須區分設計的外傾角和變形.
橫向掃描
掃描是弱軸平面上的曲率. 它需要與外傾角不同的支撐和負載方向, 細長的腹板/法蘭關係會使截面對局部不穩定敏感.
捻
扭曲是截面沿其長度的旋轉. 僅法蘭滾道可能會保持扭曲不變或重新分佈扭曲. 扭轉需要索引截面測量和受控扭轉路徑.
腹板波紋度, 屈曲或局部損壞
局部腹板變形不會自動成為矯正機的輸入. 薄腹板屈曲, 凹痕, 裂縫, 焊接缺陷和熱影響損壞需要在施加力之前進行檢查和工程處理.
| 觀察結果 | 可能的原因 | 路線 |
|---|---|---|
| 焊接後兩個法蘭邊緣顯示一致的角度誤差 | 焊接收縮和法蘭旋轉 | 專用法蘭滾輪矯直的候選者 |
| 梁中心線垂直彎曲,但截面角度保持穩定 | 彎弓或強軸弓 | 測量的壓力或上弧路線 |
| 光束向側面彎曲 | 後掠弓或弱軸弓 | 側向支撐和修正路線 |
| 橫截面角度沿長度旋轉 | 捻 | 扭轉測量和專用扭轉校正 |
| 附件或焊接停止點附近短暫的急劇變化 | 局部約束, 熱輸入, 損壞或製造錯誤 | 檢查並轉至工程; 不平均到全域曲率 |
| 腹板顯示波浪,而法蘭保持對齊 | 局部腹板不穩定或焊接收縮 | Web特定工程路線; 法蘭矯正器可能無法解決問題 |
| 當支撐位置移動時測量的形狀會改變 | 重樑下垂或基準不穩定 | 凍結支撐和測量條件, 然後重複 |
建立特定於樑的基準鏈
長而重的橫梁可能會在輸送機上下垂,並且可能會以不同的方式放置在磨損或不對稱的滾筒上. 檢查計劃應定義:
- 光束方向和軸向原點;
- 參考法蘭, 腹板中心平面和端部截面;
- 支持數, 間距, 滾子高度和懸伸量;
- 結果是否為自由態, 受控支撐或夾具參考;
- 全長外傾角和掃掠輪廓;
- 受控軸向站處的截面旋轉或扭曲;
- 兩側翼緣與腹板角度;
- 法蘭寬度, 厚度, 平整度和邊緣狀況;
- 網路深度, 厚度, 平整度和局部波紋度;
- 焊接位置, 焊趾狀況和排除的測量區域;
- 卸載後的重複性, 反轉或旋轉光束;
- correlation with the customer's fixtures, 儀表和圖紙定義.

*單獨的全長和橫斷面測量的工程概念圖. 這不是規定的儀表佈局. 實際感測器位置, 支撐間距和驗收計算需要圖面和客戶規格的相關性。 *
保護網路, 焊縫和成品表面
預設受保護或審查區域
- 集中壓力負載下無支撐的薄幅區域;
- 焊趾, 焊接開始/停止和未經檢查的焊接指示;
- 定義成品介面的法蘭邊緣;
- 螺栓孔, 插槽, 頂蓋和切口;
- 加強筋, 括號, 端板和連接細節;
- 識別標記和可追溯性標籤;
- 鍍鋅, 沒有合格接觸墊的塗漆或建築暴露表面;
- 凹痕, 裂縫, 疊片, 鑿痕, 嚴重腐蝕或先前的修復區域.
可能批准的接觸區
- 由受控剖面圖確定的寬法蘭區域;
- 加強腹板/凸緣負載轉移區域,支撐局部屈曲;
- 可更換的滾子輪廓與翼緣和腹板幾何形狀相匹配;
- 在製程計劃允許的情況下,在最終精加工之前清潔未塗層的表面;
- handling points verified for the beam's mass, 重心和附件佈局.
聯繫圖應由部分族進行修訂控制. 適合平行翼緣 H 型鋼的滾輪位置可能會與錐形翼緣干涉, 加勁肋或不對稱截面.
從錯誤圖中選擇修正方法
連續法蘭滾輪矯直
當受控問題是沿著焊接製造樑的可重複翼緣角度變形時,此方法適用. Stierli-Bieger 描述了一次或多次通過,其中滾輪設置在工件上並進行所需的校正. Corimpex 描述了具有獨立定位校正組的水平進給系統. 生產解決方案仍需定義:
- 支撐梁方向;
- 每個翼緣和腹板範圍的輥型和間隙;
- 導向位置和防扭轉控制;
- 道次順序和限界輥設置;
- 入口/出口輸送機高度和同步;
- 焊接, 表面和邊緣保護;
- 發布法蘭角和全光束驗證.
外傾角或後掠角的點校正
當支撐和壓力點形成安全負載路徑時,液壓機可以解決測量的全局或局部中心線誤差. 它需要廣泛的工具, 光束穩定性, 力/位移限制, 回彈控制和完全釋放的重新測量. 不得僅因幾何上方便而將集中載重放置在無支撐的薄腹板上.
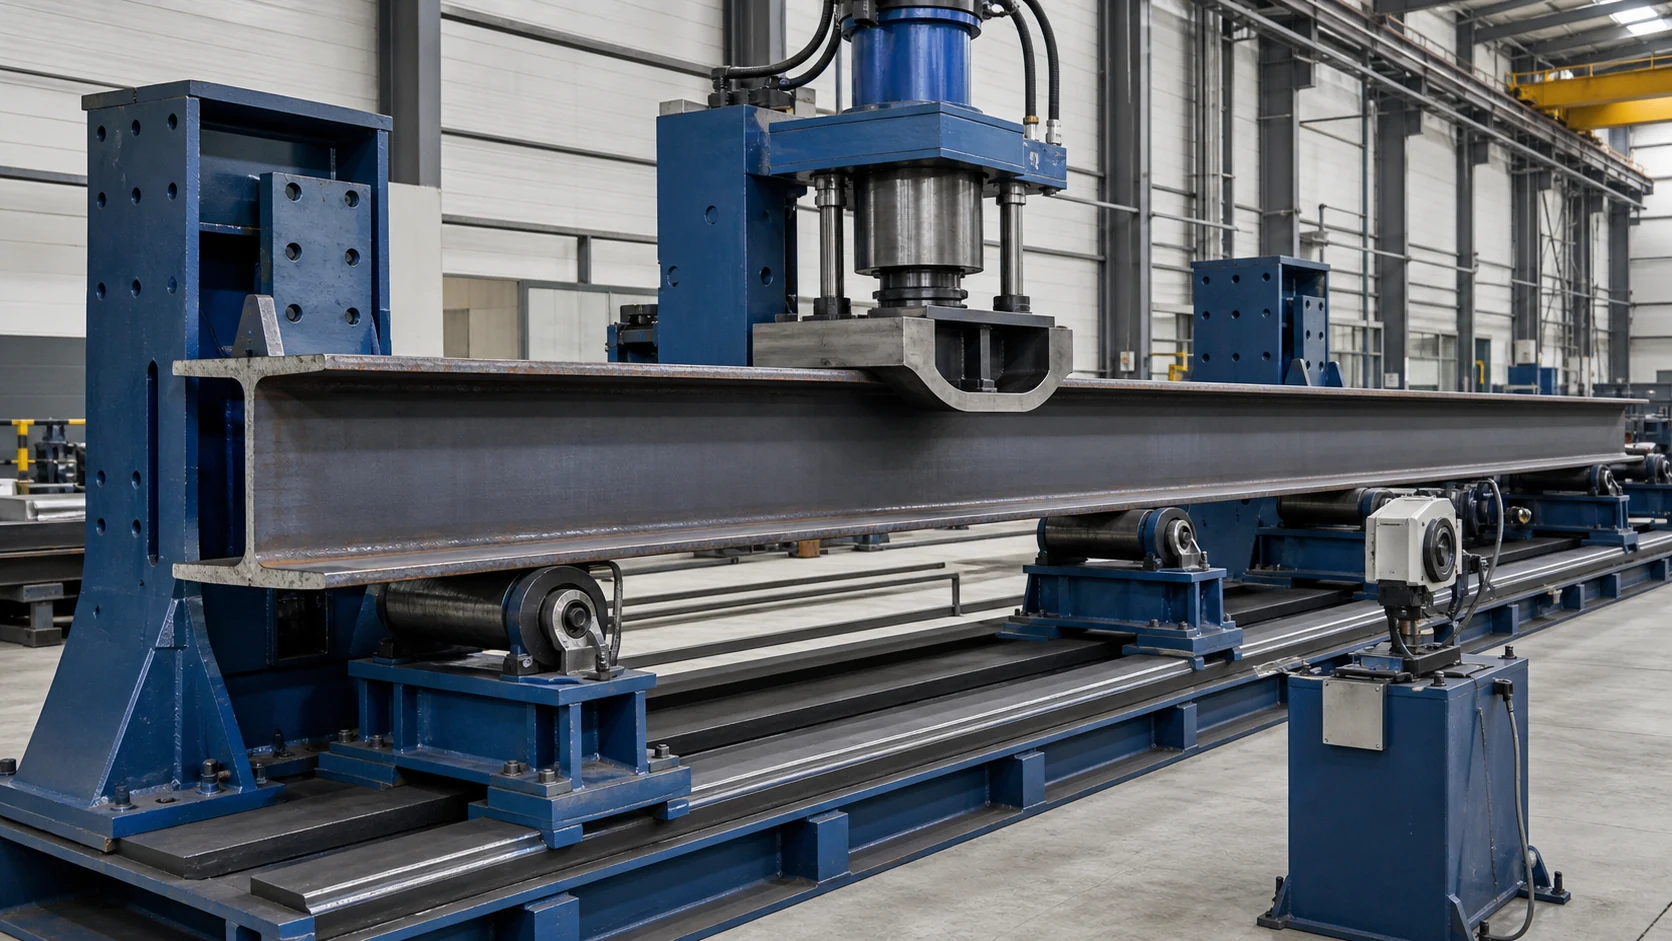
*長梁壓機站的工程概念圖. 它不是通用負載情況. 支撐跨距, 工裝, 局部應力, 抗屈曲性, 回彈和表面狀況需要樣品驗證和工程批准。 *
扭曲或多軸校正
當截面旋轉沿長度變化時, 機器需要受控的反應點和扭矩應用. 法蘭角, 外傾角, 每次校正後必須重新檢查掃描和扭曲,因為一項操作可能會移動另一個誤差分量.
熱矯直
熱矯直是一個單獨的受控製造過程. 需要經過批准的程序, 材料和焊縫審查, 溫度控制及合格人員. 本頁不會將不受控制的割炬加熱視為測量機械矯直過程的替代品.
讀 壓力矯正與滾筒矯直 用於一般方法比較, 然後應用上面特定於樑的載重路徑和不穩定性檢查.
綜合測量, 操作和安全
重型長梁使材料處理成為矯直系統的一部分,而不是附件. 生產單元可能需要:
- 動力入口和出口滾筒輸送機;
- 透過校正區同步傳輸;
- 側導軌可保持穩定,不會鎖定錯誤基準;
- 起重, 當雙方都需要訪問時轉動或 180 度旋轉設備;
- 可調式滾輪高度以適應截面變化;
- 端部和側面存在檢測;
- 移動梁端和夾點周圍的安全區域;
- 部分系列和方向的配方聯鎖;
- 來料可追溯, 中間和發布的測量.
當法蘭或腹板翹曲時,Bendmak 在製造之前或之後公開定位 H 型材矯直. Corimpex 將水平梁矯正器與焊接整合在一起, 裝配和梁旋轉設備. 這些市場範例支援整合生產線架構; 他們沒有確定擬議的 StraighteningTech 單元的容量或準確性.
圍繞矯直建立檢查門
修正前, 確認:
- 部分名稱, 材料證書和加熱或製造歷史;
- 圖紙修改和有意的弧度或錐度;
- 焊接狀態和所需的目視或無損檢查配置;
- 依戀, 孔和切口圖;
- 表面/塗層條件和允許的接觸區域;
- 傳入法蘭角度, 外傾角, 掃, 扭曲和局部缺陷圖;
- 糾正資格和拒絕/工程審查條件.
修正後, 重複受控尺寸檢查以及任何所需的焊接或表面檢查. 矯直無法修復裂縫, 不可接受的焊縫, 層壓, 破洞, 局部嚴重彎曲或斷面喪失.
The governing tolerance should come from the customer's drawing and applicable fabrication or product standard. Do not copy a machine supplier's sample range into a project acceptance specification.
外部H型鋼製矯正演示
以下外部影片展示了H型鋼翼緣矯直機. 包含它是為了說明設備類別, 不作為 StraighteningTech 客戶案例, 機器規格或驗收證明.
技術提案所需的信息
| 輸入 | 最小細節 |
|---|---|
| 梁家 | 軋製或焊接; 我, h, 時間, 錐, 不對稱或裝配式裝配 |
| 斷面範圍 | 總長, 法蘭寬度/厚度, 腹板高度/厚度和質量 |
| 材質與階段 | 年級, 熱條件, 焊接工藝, 製造前/後和塗層狀態 |
| 錯誤模式 | 法蘭角, 外傾角, 掃, 捻, 網路波紋度和局部缺陷圖 |
| 所需結果 | 圖紙公差, 基準, 支援條件, 站位及檢驗方法 |
| 受保護的功能 | 焊接, 洞, 因應, 加強筋, 端板, 塗層和成品介面 |
| 處理 | 裝載方式, 方向, 重心, 輸送機高度和轉彎要求 |
| 生產需要 | 產品組合, 擊敗目標, 轉換, 自動化和可追溯性 |
| 品質計劃 | 焊接/無損檢測狀態, 表面檢查, 規範相關性, FAT/SAT 和報告格式 |
如果輸入不完整, 第一個交付成果應該是測量和樣品測試計劃,而不是發明的力量, 準確度或吞吐量值.
從樣品測試到生產發布
- 審查圖紙, 科系, 焊接工藝及驗收文件.
- 分離式法蘭角, 外傾角, 掃, 扭曲和局部損壞.
- 凍結支持, 數據及測量方法.
- 確定受保護和允許的接觸區域.
- 測量有代表性的正常和最壞情況樣本.
- 試用所選滾筒, 沖壓或多軸校正路線.
- 量化回彈, 交叉耦合, 表面標記和重複性.
- 根據品質計劃重新檢查焊接和表面.
- Correlate released results with the customer's gauges.
- 冷凍工具, 食譜, 停止限制, 處理邏輯和可追溯性字段.
- 跑步 樣品測試及驗收 在釋放經過驗證的家庭之前.
對於像這樣的工字鋼和 H 型鋼應用, 採購團隊通常將 直髮器選擇演練 與 矯正機預算圖 在篩選供應商之前.
將您的梁圖紙發送給我們, 截面範圍, 畸變圖及驗收方法 獲得矯直和處理概念. StraighteningTech 開發設備, 工裝, 圍繞實際梁系列的測量和驗證工作流程,而不是將一種通用設定應用於每個配置文件.