
Krank mili, çok eksenli, yorulma açısından kritik bir bileşendir, geleneksel bir yuvarlak şaft değil. Ana yatak muyluları ortak bir dönme ekseni oluşturmalıdır, her biyel kolu krank pimi kasıtlı olarak bir denge yörüngesini takip ederken. Ağlar, karşı ağırlıklar, itme yüzleri, fileto yarıçapı, yağ delikleri, burun özellikleri ve volan flanşının tümü ölçümü ve güvenli yük yolunu etkiler.
Bu nedenle güvenilir bir krank mili düzeltme çözümü, makine seçiminden önce beş soruyu yanıtlamalıdır:
- Bu bir üretim krank mili mi, yeniden imalat parçası veya küçük motor onarımı?
- Büküm haritasını hangi ana günlük ekseni ve destek koşulu tanımlar??
- Sapma düzeltilebilir bir küresel bükülme midir?, yerel günlük formu hatası, öğütme stoğu sorunu veya çatlak/hasar durumu?
- Hangi baskı, malzeme ve proses aşaması için rulo doğrultma veya çekiçleme rotası onaylanmıştır?
- Geometri nasıl serbest bırakılacak, fileto bütünlüğü, öğütme payı ve son denge doğrulanır?
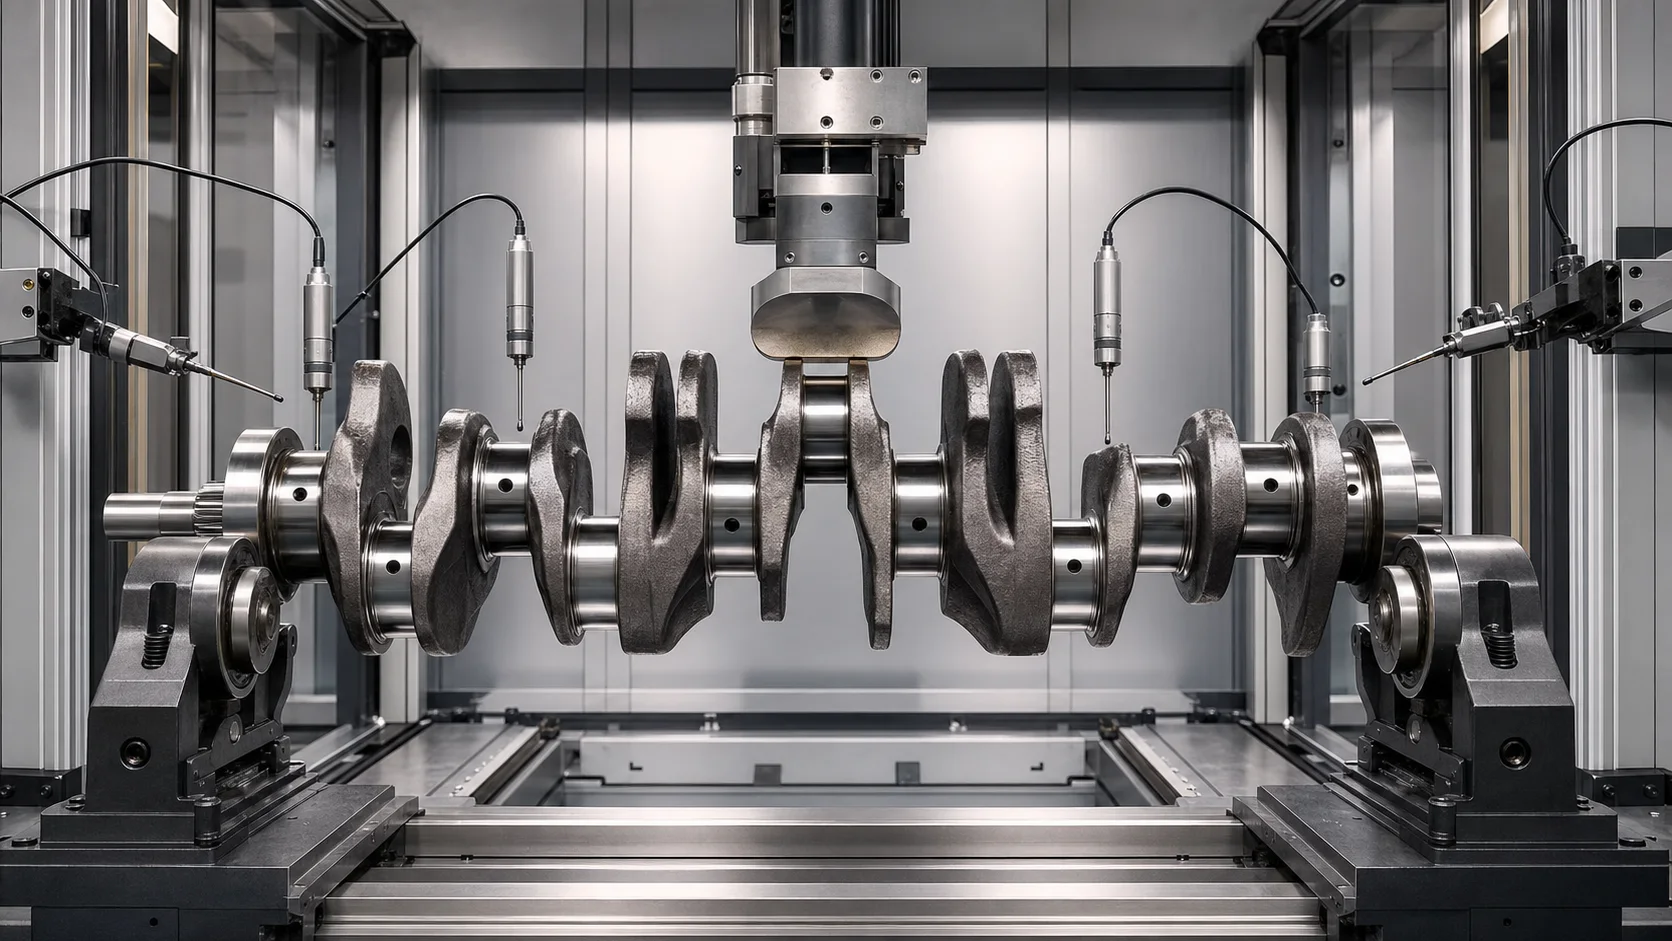
*Mühendislik konsept illüstrasyonu: kontrollü bir düzeltme çalışması için desteklenen ve ölçülen çok atışlı bir krank mili. Müşteri sitesi fotoğrafı değil. Gerçek temas bölgeleri, kuvvet sınırları ve makine mimarisi, çizimler ve temsili örnek testler gerektirir.*
Krank Mili Doğrultma Tek Pazar Değil
DataForSEO sonuçları crankshaft straightening machine aynı sonuçlar sayfasında birkaç farklı arama amacı göster: küçük motor tamir aletleri, atölye hidrolik presleri, büyük krank mili onarım ekipmanı ve yüksek üretimli derin haddeleme/yuvarlanma doğrultma sistemleri. Bunlar tek bir genel makine teklifinde birleştirilmemelidir.
| Krank Mili Ailesi | Tipik Bağlam | Mühendislik Rotası |
|---|---|---|
| Dövme otomotiv krank mili | İşleme operasyonları arasında kontrollü üretim | Otomatik ölçüm artı doğrulanmış basınç veya rulo düzeltme işlemi |
| Büyük dizel, denizcilik veya endüstriyel krank mili | Yeni üretim veya özel onarım | Ağır kullanım, çoklu destekler ve projeye özel basınç/dönme rotası |
| Krank milinin yeniden imalatı | Giymek, sıcaklık, çarpışma veya rulman arızası geçmişi | Denetleme, düzeltmeden önce öğütme stoğu ve onarım kararı |
| Küçük dikey şaftlı motor krank | Kompakt onarım aletleri pazarı | Ayrı ürün, fikstür ve güvenlik zarfı |
| Yerleşik veya preslenmiş krank mili | Çoklu birleştirilmiş ağlar, pimler ve girişim uyumu | Montaj hizalama işlemi; tek parça dövme krank tarifi değil |
| Dökme veya sfero demir krank mili | Malzemeye özgü yorulma ve çatlak davranışı | Metalurji onayı ve sınırlı düzeltme çalışması |
Bu sayfa tek parça endüstriyel ve otomotiv krank millerine odaklanmaktadır. Küçük bir çim ekipmanı düzleştiricisi veya yerleşik bir motosiklet krank milinin farklı bir çözüme ihtiyacı vardır.
Krank Mili Anatomisini ve Veri Zincirini Tanımlayın
Teknik teklif her işlevsel özelliği tanımlamalıdır:
- tüm ana yatak muyluları ve numaralandırmaları;
- biyel kolu krank pimleri, strok ve açısal faz;
- ağlar ve karşı ağırlıklar;
- ön burun, zamanlama, kama yuvası, spline veya dişli özellikleri;
- arka flanş, pilot deliği ve volan arayüzü;
- baskı yüzleri ve eksenel veri;
- ana- ve pin-günlük fileto yarıçapları;
- yağ delikleri, çapraz delikler ve iç geçişler;
- sertleştirilmiş veya derin haddelenmiş bölgeler;
- denge delikleri, öğütülmüş pedler veya ek denge özellikleri;
- merkezler veya geçici süreç verileri;
- Günlüğe ve proses aşamasına göre stok öğütme.
Ana derginin ortak ekseni normalde küresel viraj kararını kontrol eder. Krank pimleri kasıtlı olarak eksantriktir ve ana eksene göre değerlendirilmelidir, vuruş ve faz. Bir krank piminin ham radyal hareketi, şaftın bükülmüş olduğunun doğrudan kanıtı değildir.
Üretim veya Onarım Aşamasını Dondurun
Dövme ve Kaba İşleme Sonrası
Parça ölçek içerebilir, stok değişimi ve tamamlanmamış datum özellikleri. Düzeltme, sonraki işlemeyi destekleyebilir, ancak ölçüm sistemi stok değişimini gerçek eksen yer değiştirmesinden ayırt etmelidir.
Ana Sonra- ve Pin-Günlük Ön İşleme
Taşlama payı kalırken fonksiyonel muylu izleri ve proses verileri mevcuttur. Hegenscheidt, ön işlemeden sonra derin haddeleme ve merdaneli doğrultmayı anlatıyor, düzeltme hesabından önce ölçülen ana yataklı TIR ile. Bu, süreç aşaması ile stok planının birbirinden ayrılamaz olduğunu doğrular.
Isıl İşlem veya Yüzey Sertleştirme Sonrası
Artık stres, sertlik ve geri yaylanma değişebilir. Yumuşak bir ham parçadan alınan kuvvet/yer değiştirme tarifi otomatik olarak sertleştirilmiş bir krank miline aktarılamaz. Çatlak riski ve süreç sonrası denetim açık kabul kapıları haline gelir.
Fileto Derin Haddeleme Sonrası
Derin haddeleme, yüksek yüklü filetolarda artık basınç stresini tetiklemek için kullanılır. Sonraki bir düzeltme işlemi, amaçlanan fileto durumunu bozmamalı veya doğrulanmamış bir gerinim yolu oluşturmamalıdır. Krank mili tasarımcısı özel bir prosesi onaylamadığı sürece fileto üzerinde basınç teması yasaktır.
Son Taşlamadan Önce
Doğrultma, ortak bir ana jurnal ekseni oluşturmak için gereken stoğu azaltabilir. Giden harita, her derginin hala yeterli öğütme payına sahip olduğunu kanıtlamalıdır.
Son Taşlamadan Sonra
Dergi çapı, yuvarlaklık, yüzey kalitesi, dolgu geometrisi ve baskı yüzleri işlevseldir. Temas daha kısıtlayıcı hale geliyor, ve yeniden taşlama/tamir/reddetme yolu, daha fazla basınç düzeltmesinden daha güvenli olabilir.
Servis veya Yeniden Üretim İadesi
Isı hasarı, rulman nöbeti, puanlama, çatlaklar, önceki taşlama, kaynak, kaplama veya önceden düzeltme riski değiştirebilir. Kuvvet uygulanmadan önce bir onarım geçmişi ve inceleme kaydı gereklidir.
| Sahne | Ana Fırsat | Ana Risk | Gerekli Kanıtlar |
|---|---|---|---|
| Kaba dövme | İşleme dengesizliğini azaltın | Stok varyasyon maskeleri geometrisi | Nitelikli süreç verileri ve stok haritası |
| Önceden işlenmiş | Çok günlüklü viraj haritası mevcuttur | Yanlış destek referansı | Ana yevmiye TIR ve öğütme ödeneği |
| Isıl işlem görmüş | Isıl işlem bozulmasını düzeltin | Geri yaylanma ve çatlak başlangıcı | Malzeme/sertlik ve kuvvet-yer değiştirme denemeleri |
| Derin haddelenmiş | Salgı ve fileto mukavemeti sürecini koordine edin | Sıkıştırılmış fileto durumunda hasar | Süreç sahibi onayı ve fileto koruması |
| Bitiş alanı | Son geometride kurtarma | Yüzey/form hasarı ve stok kaybı | Tam jurnal/fileto incelemesi ve onarım limiti |
| Hizmet iadesi | Onarılabilir bir bileşeni kurtarma | Gizli yorgunluk, ısı veya onarım öncesi hasar | NDT, tarih, stok ve elden çıkarma kuralları |
Ana Günlükleri Ofset Krank Pimlerinden Ayırın
Marposs, hem ana geometrik eksen etrafında dönen ana yatak çaplarını hem de bu eksen etrafında bir yörünge yolu izleyen pim yatak çaplarını ölçen krank mili ölçümünü açıklamaktadır.. Bu temel bir sinyal ayırma gereksinimidir.
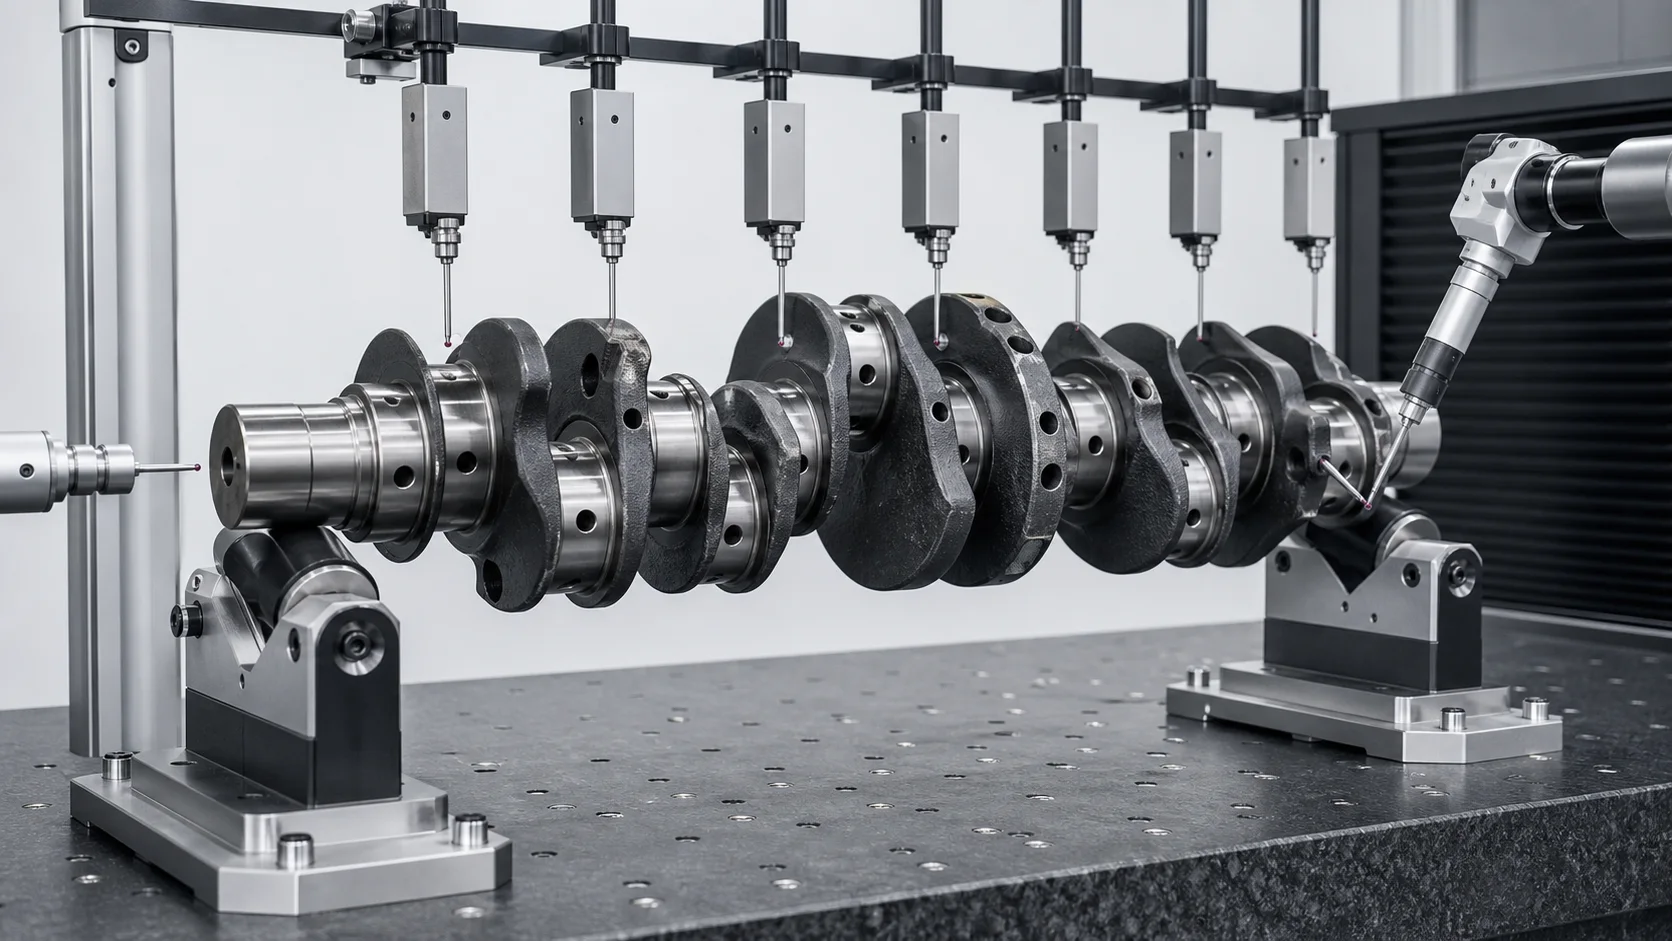
*Mühendislik konsept illüstrasyonu: ana yatak büküm haritası ve ofset krank pimi geometrisi ayrı ölçüm izleri gerektirir. Gerçek prob konumları, Döndürme modeli ve özellik maskeleri, çizimi ve gösterge-korelasyon planını takip eder.*
| Ölçüm Parçası | Neyi Belirliyor | Yanlış Kullanıldığında Yaygın Hata |
|---|---|---|
| Tüm ana dergiler | Ortak eksen salgısı ve büküm haritası | Yerel lobicilik küresel bükülme olarak yorumlanıyor |
| Ön ve arka ana dergiler | Destek/referans ekseni | Son hasar haritanın tamamını etkiler |
| Krank pimleri | Çap, yörünge, vuruş ve faz ilişkisi | Kasıtlı eksantriklik, kaçma olarak yorumlanır |
| İtme yüzleri | Eksenel konum ve yüz salgısı | Çapaklar veya yerel aşınma okumaya hakimdir |
| Ön burun ve arka flanş | Bağlı bileşen ilişkisi | Özellik hatası şaft bükülmesi olarak değerlendirilir |
| Günlük yuvarlaklığı/silindirliği | Yerel biçim | Düşük TIR değeri yerel form hatasını gizler |
| Fileto ve yağ deliği bölgeleri | Yapısal ve yüzey durumu | Yorgunluk açısından kritik bir kusur gözden kaçırılıyor |
| Denge düzeltme düzlemleri | Kütle ekseni durumu | Denge geometrik düzlükle karıştırılıyor |
Nidec'in krank mili ölçüm sistemi, muylu ve pimin dış çaplarını ayrı ayrı derecelendirir. Marposs ayrıca nihai veya işlemler arası boyutu da destekler, geometrik ve tahribatsız ölçüm. Aktarılabilir ders, bir rakip doğruluk değeri değildir; çizim bazlı çok karakteristikli bir muayene planına ihtiyaç vardır.
Doğru Destek Referansını Seçin
Krank mili salgısı ölçülebilir:
- nitelikli merkezler arasında;
- son ana dergilerde;
- seçilen V-silindirlerde;
- rulman eşdeğeri desteklerde;
- bir taşlama makinesinde veya özel ölçüm düzeneğinde.
Hegenscheidt, merkezlere veya V bloklarına göre salgı ölçümlerini listeliyor. Bu ayarlar otomatik olarak aynı sonuçları üretmez. Çözüm tanımlamalıdır:
- Fiziksel destek günlükleri ve koordinatları;
- merkez koşulu ve yeterlilik yöntemi;
- dergi yuvarlaklığı telafisi;
- eksenel kısıtlama ve izin verilen hareket;
- krank açısı ve açısal indeksleme;
- büyük krank milleri için yerçekimi sarkması;
- sensör kuvveti ve özellik maskeleri;
- serbest bırakılmış durum tekrarlanabilirliği;
- öğütücü ve müşteri göstergesiyle korelasyon.
Makine, yerleşik bir dönüşüm ve korelasyon çalışması olmadan düzeltme döngüsünün ortasında verileri değiştirmemelidir.
Basınç, Rulo Doğrultma ve Peening Farklı İşlemlerdir
Kontrollü Basınç Doğrultma
Bir baskı makinesi, onaylı bir ana dergi bölgesinde lokalize üç noktalı veya kısıtlı bir yük uygular. Gleason'un ağır hizmet onarım ekipmanı, desteklerin olduğu bir pazar yolunu gösteriyor, Baş üstü tutucular ve hareketli bir koç, işi seçilen bir günlük etrafında yerelleştirir. Tam rakip düzeni ve kapasitesi bir StraighteningTech spesifikasyonu değildir.
Basınç düzleştirme gerektirir:
- doğrulanmış bir küresel bükülme teşhisi;
- dergiler/web'ler aracılığıyla onaylanmış bir yükleme yolu;
- geniş radyal temaslı takımlar;
- kuvvet ve yer değiştirme tavanları;
- geri yaylanma karakterizasyonu;
- kabulden önce tam boşaltma;
- düzeltme sonrası çatlak ve yüzey kontrolleri.
Rulo Doğrultma
Hegenscheidt açıya bağlı derin yuvarlanmayı birleştirir, ana yataklı TIR ölçümü ve rulo doğrultma. Bu, fileto işleme ve ön öğütme geometrisine bağlı bir üretim teknolojisidir. Genel bir çoklu yuvarlanma çubuğu düzleştirici olarak tanımlanmamalıdır..
Dövme
Tamir pazarı SERP'leri aynı zamanda dövme yöntemlerini de gösteriyor. Dövme, yerel artık gerilimi değiştirir ve ayrıca nitelikli bir çalışma talimatı gerektirir, operatör kontrolleri, Yüzey kuralları ve muayene. Basınç düzleştirmenin otomatik bir alternatifi değildir, ve bu makale evrensel bir dövme tarifi iddiasında değildir.
| Yöntem | Potansiyel Uyum | Birincil Kontrol | Varsaymayın |
|---|---|---|---|
| Basınç düzeltme | Güvenli yük yolu ile onaylanmış çıplak krank mili | Güç, yer değiştirme, destek aralığı ve serbest bırakılan TIR | Bitmiş filetolar/günlükler teması tolere eder |
| Rulo doğrultma | Günlük/fileto işlemleriyle entegre üretim süreci | Açıya bağlı yuvarlanma ve ana dergi haritası | Aynı takım her krank ailesine uyar |
| Dövme | Uzman onarım yöntemi | Konum, yoğunluk, artık gerilim ve yüzey muayenesi | Çekiçleme doğası gereği güvenlidir veya tekrarlanabilir |
| Bileme | Stokta yerel form/çap ve sınırlı dışmerkezlilik | Muylu geometrisi ve talaş kaldırma | Taşlama her küresel kıvrımı ortadan kaldırabilir |
| Değiştirme/reddetme | Çatırtı, yakmak, yetersiz stok veya güvenli olmayan yükleme yolu | Mühendislik eğilimi | Bükülmüş her krank mili onarılabilir |
Korumalı Bir İletişim Haritası Oluşturun
Varsayılan Baskı Olmayan ve Desteklenmeyen Bölgeler
- ana- ve pin-günlük fileto yarıçapları;
- yağ delikleri ve çapraz delikler;
- Özel bir rota onaylamadığı sürece krank pimlerini dengeleyin;
- baskı yüzleri ve bitmiş flanş yüzleri;
- kama yolları, eğri çizgiler, Konular ve zamanlama özellikleri;
- denge delikleri ve yerel kütle düzeltme özellikleri;
- keskin web geçişleri ve ince karşı ağırlık kenarları;
- derin haddelenmiş, indüksiyonla sertleştirilmiş, nitrürlenmiş, kaynaklı, kaplanmış veya onarılmış bölgeler;
- çatlak, yanmış, çentikli veya ısıdan etkilenen yüzeyler;
- Korumalı takım onayı olmadan tamamlanmış günlükler.
Potansiyel Olarak Onaylanmış Bölgeler
- yeterli stok bulunan kaba veya yarı mamul ana yevmiye arazileri;
- proses tasmaları veya kurban uzantıları;
- tasarımcı onaylı web/dergi yükleme yolları;
- üretim süreci tarafından tanımlanan özel döner temas konumları.
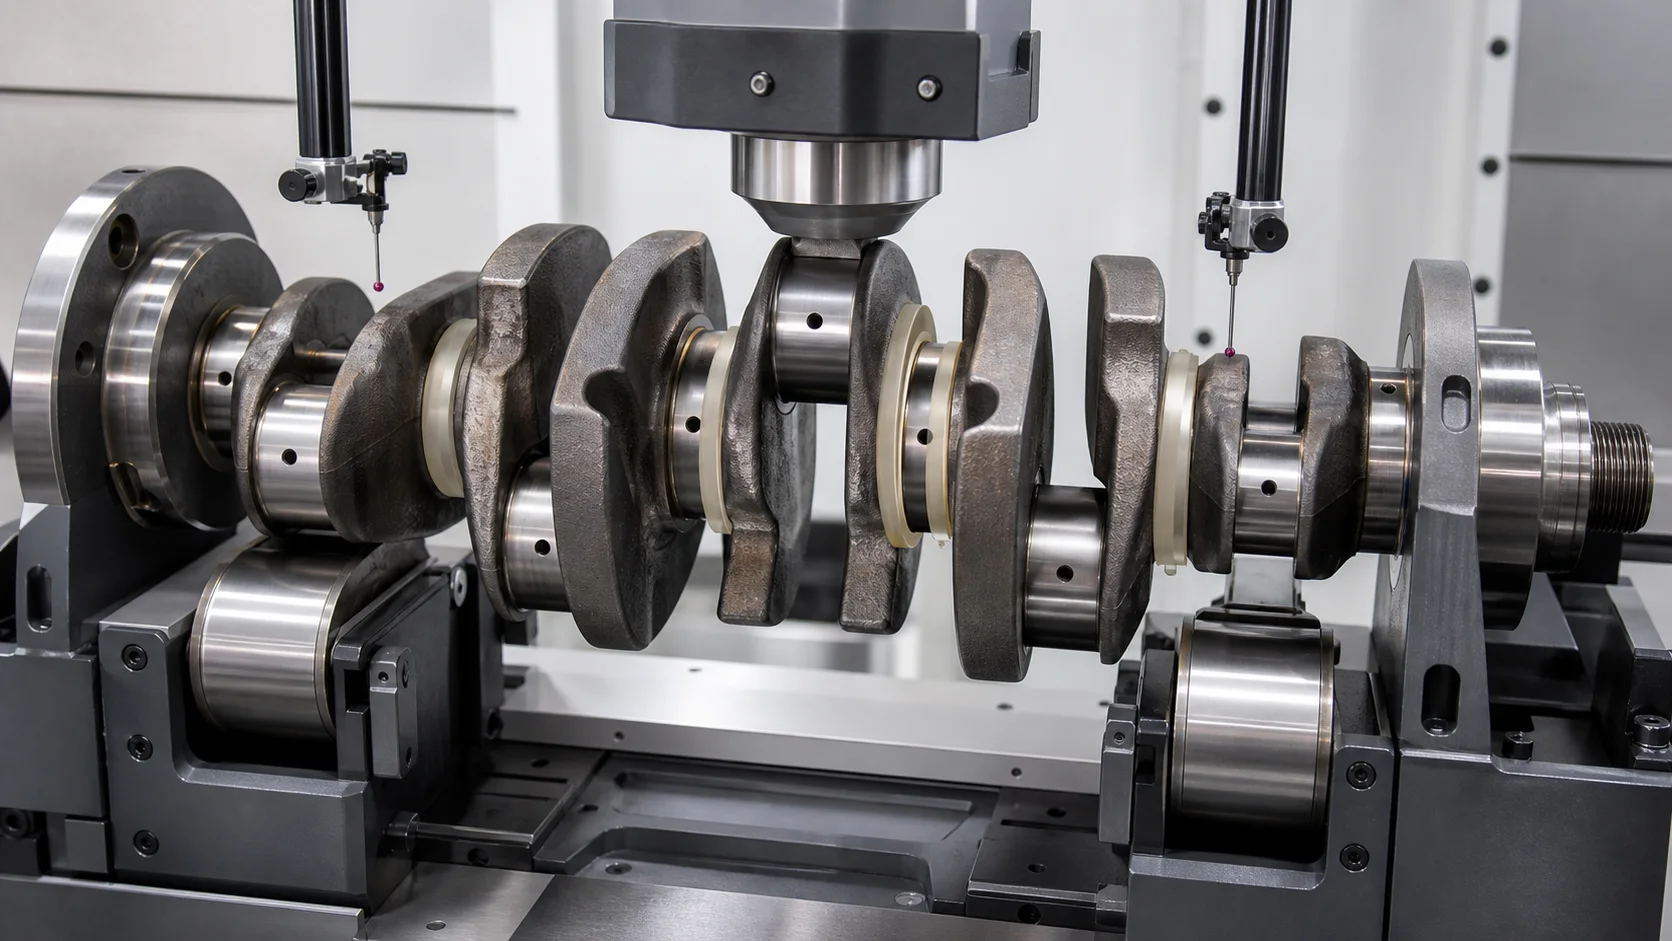
*Mühendislik konsept illüstrasyonu: düzeltme, filetolar yapılırken onaylanmış bir ana günlük yükleme yolu ile sınırlıdır, yağ delikleri, krank pimleri ve baskı yüzeyleri korunur. Resim bu konumların gerçek kısmına izin vermiyor.*
Güvenli iletişim haritası parça numarasına ve çizim revizyonuna göre saklanmalıdır.. Taşlamadan önce güvenli olan bir muylu daha sonra korunan bir son yüzey haline gelebilir.
Geri Yaylanma ve Çapraz Kaplin Kontrolü
Bir ana muyludaki düzeltme, bitişik ağların ve muyluların elastik şeklini değiştirir. Süreç, tek bir gösterge zirvesini takip etmek yerine tam bir ana dergi viraj haritası kullanmalıdır.
Her düzeltme adımı için:
- tüm kontrollü ana muyluları döndürün ve ölçün;
- Yerel formu merkezi yer değiştirmeden ayırın;
- düzeltme koordinatını ve krank açısını tanımlayın;
- doğrulanmış bir artımlı yük uygulayın;
- kuvvet ve yer değiştirmeyi kaydedin;
- tamamen boşalt;
- haritanın tamamını döndürün ve yeniden ölçün;
- bitişik krank pimlerini kontrol edin, baskı/flanş ve korunan yüzeyler;
- anormal sertlikte dur, tekrarlanamazlık veya muayene göstergesi.
Yüklü yer değiştirme nihai sonuç değildir. Yalnızca yayımlanan ve tekrarlanan harita, geri esnemenin güvenli bir şekilde telafi edilip edilmediğini belirleyebilir.
Doğrultma ve Taşlama
Taşlama muylu çapı oluşturabilir, yuvarlaklık, silindiriklik ve yüzey kalitesi. Ayrıca stok kalırken sınırlı eksantrikliği ortadan kaldırabilir. Gerekli talaş kaldırma işlemi boyutu ihlal edecekse, ortak bir ana yatak ekseninin yeniden kurulacağı varsayılamaz., fileto veya sertlik sınırları.
Kararın dergi bazında bir stok haritasına ihtiyacı var:
- gelen çap ve salgı;
- minimum bitmiş boyut;
- kalan sert tabaka veya onarım kaplaması;
- izin verilen küçük boyut/onarım sınıfı;
- dolgu ve baskı yüzü geometrisi;
- öğütücü desteği ve veri kurulumu;
- düzeltmenin ardından beklenen hisse senedi.
Marposs proses içi taşlama mastarları, ana ve pim muylusu çaplarının farklı hareket ve ölçüm gereksinimlerine sahip olduğunu göstermektedir. Bu nedenle düzeltme ve taşlama birbiriyle bağlantılı ancak ayrı işlemler olarak planlanmalıdır..
Doğrultma ve Dengeleme
Krank mili dengelemesi, tanımlanmış düzeltme düzlemlerine göre kütle dağılımını düzeltir ve, motor uygulamalarında, Bob ağırlığı ve dönen/karşılıklı kütle varsayımlarıyla bağlantılı olabilir. Ana dergi eşeksenliliğini düzeltmez, pin-dergi formu veya bükülmüş bir küresel eksen.
Düzleştirme ise, bileme, sondaj, frezeleme, kaynak, dengeleme sonrasında kaplama veya malzeme çıkarılması meydana gelir, Nihai bakiye koşulu yeniden doğrulanmalıdır. Bir krank mili geometrik salgıyı aşabilir ve yine de denge gereksinimini karşılayamaz, veya ana dergi geometrik olarak yer değiştirirken bakiyeyi geçin.
Çatırtı, Yüzey ve Yorgunluğa Duyarlı Muayene
Düzeltmenin zararlı bir belirtiye yol açması veya yorulma açısından kritik bir yüzeye zarar vermesi durumunda salgı hedefine ulaşmak yeterli değildir.. Denetim planı şunları tanımlamalıdır::
- ön temizlik ve görsel inceleme;
- manyetik parçacık, malzemeye/sürece göre girdap akımı veya diğer onaylı NDT rotası;
- fileto ve yağ deliği kapsamı;
- dergi göçüğü, morarma ve yüzey bitirme sınırları;
- taşlama-yanma veya ısı hasarı muayenesi;
- Gerektiğinde sertlik/derinlik kontrolleri;
- önceki kaynak için kabul kriterleri, kaplama veya onarım;
- düzeltme/taşlama öncesi ve sonrası muayene zamanlaması;
- Sınırda endikasyonlar için mühendislik düzenlemesi.
Hegenscheidt'in yorulma mukavemetinin korunmasına ilişkin proses iddiası, onaylanmış yuvarlanma sistemine aittir. Kendi numunelerimiz olmadan basınç düzeltme teklifine aktarılamaz, malzeme onayı ve yorulmaya duyarlı doğrulama.
Kapalı Çevrim Krank Mili Doğrultma İşlemi
1. Parçayı Tanımlayın
Krank mili numarasından doğru tarifi yükleyin, motor ailesi, malzeme, süreç aşaması, revizyon ve onarım geçmişi çizimi.
2. İnceleyin ve Temizleyin
Günlükleri ve veri yüzeylerini temizleyin. Yağ deliklerini inceleyin, fileto, günlük yüzeyleri, ağlar, burun ve flanş. Gerekli ön işlem NDT'sini tamamlayın.
3. Veri Kurulumunu Niteleştirin
Merkezleri veya destek günlüklerini doğrulayın, eksenel konum, rotasyon ve oturma tekrarlanabilirliği.
4. Çoklu Dergi Haritasını Oluşturun
Her ana muyluyu rotasyon yoluyla ölçün. Pin-günlüğünü kaydet, itme, Gerektiğinde burun ve flanş özellikleri ayrı ayrı.
5. Sapmayı Sınıflandırın
Global virajı günlük lobinginden ayırın, konik, öğütme stok hatası, krankpin fazı/strok hatası, flanş hasarı, çatırtı, ısı bozulması veya dengesizlik.
6. Onaylanan Yöntemi ve Yükleme Yolunu Seçin
Basıncı seçin, yuvarlamak, dövme, Onaylanmış parça rotasına göre taşlama veya reddetme. Tüm korunan bölgeleri onaylayın.
7. Artımlı Düzeltme Uygula
Kontrol gücü, yer değiştirme, krank açısı ve takım konumu. Anormal yanıtta dur.
8. Serbest Bırakma ve Yeniden Ölçme
Krank milini tamamen boşaltın ve tekrar döndürün. Yalnızca düzeltilmiş konumu kontrol etmek yerine ana dergi haritasının tamamını güncelleyin.
9. Aşağı Akışı Denetleyin ve Yönlendirin
Düzeltme sonrası NDT/yüzey kontrollerini gerçekleştirin ve öğütme stoğunu onaylayın. Taşlamaya giden yol, son ölçüm, dengeleme ve montaj muayenesi.
10. Sonucu Kaydet
Mağaza kimliği, tarif revizyonu, veri kurulumu, haritalardan önce/sonra, düzeltme koordinatları, kuvvet-yer değiştirme eğrileri, alarmlar, muayene ve düzenleme.
Önerilen Krank Mili Düzeltme Hücresi
Projeye özel bir sistem şunları içerebilir::
- numune testiyle boyutlandırılmış elektromekanik veya hidrolik düzeltme ünitesi;
- ayarlanabilir ana yatak silindirleri, merkezler veya V-destekler;
- Servo rotasyon ve krank açısı indeksleme;
- ana günlük haritası için çoklu salgı sensörleri;
- ayrı krank pimi, itme, burun ve flanş ölçüm modülleri;
- geniş değiştirilebilir pres pabuçları ve korumalı destekler;
- filetolar için otomatik uzak tutma mantığı, yağ delikleri ve karşı ağırlıklar;
- kuvvet/yer değiştirme izleme ve geri esneme telafisi;
- ağır parça yükleme, kaldırma ve devrilme önleme güvenliği;
- tarif kontrolü, izlenebilirlik ve kaliteli veri aktarımı;
- taşlama arayüzleri, NDT ve dengeleme kayıtları.
Küçük bir otomotiv krank milinin konfigürasyonu, büyük bir deniz krank mili veya tamir atölyesi parçası için otomatik olarak uygun değildir.
Örnek Test ve Kabul Planı
Temsili numuneler kapsamalıdır:
- en küçük ve en büyük krank mili uzunluğu, sallanmak, kütle ve dergi çapı;
- farklı ana dergi sayıları, krank pimi vuruşları ve karşı ağırlık düzenleri;
- dövme, döküm ve onaylı onarım koşulları;
- kaba , önceden işlenmiş, ısıl işlem görmüş, derin haddelenmiş ve bitiş zemin aşamaları;
- malzeme ve sertlik aşırılıkları;
- beklenen gelen viraj şekilleri ve krank açıları;
- Düzeltmeyi tetiklememesi gereken günlük formu hatası örnekleri;
- minimum öğütme stoğu;
- onaylı ve yasaklı temas bölgeleri;
- kuvvet/yer değiştirme ve geri yaylanma zarfı;
- bitişik dergi çapraz bağlantısı;
- ana dergi ve krank mili göstergesi korelasyonu;
- NDT öncesi/sonrası ve yüzey sonuçları;
- son taşlama ve denge doğrulaması;
- tekrarlanabilirlik ve NOK yönlendirme.
Şunu kullanın: Doğrultma Numune Testi ve Kabul Kılavuzu fizibiliteyi ayırmak, YAĞ, SAT ve üretim kapasitesi.
Teknik Teklif için Gerekli Veriler
Lütfen sağlayın:
- krank mili çizimi ve revizyonu;
- motor/uygulama ve krank mili ailesi;
- tek parça dövme/döküm veya yerleşik yapı;
- malzeme, ısıl işlem, sertlik ve fileto tedavisi;
- mevcut üretim veya onarım aşaması;
- ana dergi, krank pimi, itme, burun ve flanş boyutları;
- felç, pin fazı ve karşı ağırlık düzeni;
- yağ deliği ve iç geçiş haritası;
- açıya göre gelen ana dergi akışı haritası;
- günlüğün yuvarlaklığı, silindiriklik ve koniklik sonuçları;
- veri çizimi ve müşteri ölçüm kurulumu;
- onaylı destek/düzeltme bölgeleri ve yasaklanmış özellikler;
- dergiye göre stok öğütme;
- çatırtı, yakmak, yüzey ve onarım kabul kriterleri;
- aşağı yönde taşlama, dengeleme ve montaj sırası;
- rapor ve izlenebilirlik gereksinimleri;
- denemeler için temsili örnekler.
Sıkça Sorulan Sorular
Krank Mili Düzeltilebilir mi??
Bazı krank milleri düzeltilebilir, ancak fizibilite malzemeye bağlıdır, yapı, süreç aşaması, viraj şekli, öğütme stoğu, fileto durumu ve güvenli yükleme yolu. Bir çatlak, ısıdan zarar görmüş dergi veya yetersiz stok bunun yerine onarımı veya reddedilmesini gerektirebilir.
Krank Mili Bükülmüşse Nasıl Anlaşılır?
Tüm ana muyluları nitelikli bir destek kurulumunda ölçün ve yerel yuvarlaklığı merkezi yer değiştirmeden ayırın. Krankpin yörünge hareketi, baskı yüzü salgısı ve flanş/burun özellikleri ayrı raylar gerektirir.
Bir Crankpin veya Filetoya Basabilir misiniz??
Öyle varsaymayın. Krank pimleri ofset unsurlardır ve dolgular yorulma açısından kritik öneme sahiptir. Varsayılan iletişim haritası krank pimlerini korur, fileto, Özel bir işlem onaylanmadıkça yağ delikleri ve bitmiş baskı yüzeyleri.
Dövme, Pres Düzleştirmeden Daha mı İyidir??
Bunlar farklı artık gerilim ve düzeltme süreçleridir.. Doğru rota krank mili tasarımına bağlıdır, malzeme, üretim/onarım aşaması ve doğrulanmış çalışma talimatları. Hiçbiri genel bir internet prosedüründen seçilmemelidir.
Taşlama Krank Mili Bükülmesini Kaldırabilir?
Taşlama, stok payı içindeki sınırlı eksantrikliği ortadan kaldırabilir ve nihai yevmiye formunu oluşturabilir. Her ortak eksen hatasını güvenli bir şekilde çözemez. Her dergi için bir stok haritası kullanın.
Krank Mili Dengelemesi Hala Gerekli mi??
Evet belirtildiğinde. Doğrultma geometriyi düzeltir; dengeleme kütle dağılımını düzeltir. Geometriyi veya kütleyi değiştiren herhangi bir işlemden sonra dengeyi yeniden doğrulayın.
Servis Krank Mili Çatlaklar Açısından İncelenmeli mi??
Evet, malzemeye göre, onarım standardı ve müşteri gereksinimi. Çatlağı gizlemek için düzeltme yapılmamalıdır, yakmak, nöbet veya önceki onarım durumu.
Çözümü Ana Dergi Ekseni Etrafında Oluşturun
Gerçek krank ailesi çerçevesinde krank mili düzeltme çözümleri geliştiriyoruz, ana dergi tarihi, ofset krank pimi geometrisi, süreç aşaması, korumalı filetolar, güvenli yükleme yolu, viraj haritası yayınlandı, öğütme stoğu ve son denetim sırası. Makine mimarisi, genel bir şaft tarifi veya bir rakibin spesifikasyonunu değil, çizimlerden ve örnek denemelerden elde edilen kanıtları takip eder.
Krank mili projesi için sonraki adımlar: makine konseptini şu şekilde onaylayın: şaft, tüp ve profil düzleştirici seçim kılavuzu, daha sonra iş senaryosunu şu şekilde çerçeveleyin: doğrultma makinesinin maliyet yapısı.
Krank mili çizimini gönderin, süreç aşaması, maddi durum, gelen günlük haritası, öğütme payı, muayene standardı ve temsili numuneler. Daha sonra ölçüm stratejisini tanımlayabiliriz, basınç veya yuvarlanma yolu, takım haritası, Krank mili uygulamanız için düzeltme zarfı ve izlenebilir kabul planı.
İlgili: Eksantrik mili düzleştirme aynı veri mantığını takip eder — bkz. eksantrik mili düzeltme çözümü.