
Şaft düzeltme tek bir evrensel makine işlemi değildir. Sade bir çubuk, kademeli motor mili, flanşlı aks, dişli transmisyon mili ve uzun içi boş tahrik milinin tümü "bükülmüş" görünebilir,” ancak aynı işlevsel veriyi paylaşmıyorlar, güvenli temas bölgeleri, ölçüm yöntemi veya düzeltme yanıtı.
StraighteningTech, şaft düzeltme projelerini iş parçası çiziminden değerlendirir, gelen deformasyon, süreç aşaması ve kabul yöntemi. Bu merkez, yerleşik şaft düzeltme mimarilerini karşılaştırır ve bir sorgulamayı yönlendirir; listelenen her iş parçası ailesinin veya makine mimarisinin mevcut doğrulanmış tedarik aralığımız dahilinde olduğunu belirtmez. Projeye özel bir yetenek, çevrim süresi ve ekipman konfigürasyonu yalnızca çizimin incelenmesinden sonra belirtilebilir, gösterge korelasyonu, temsili testler ve yayınlanan kabul sonuçları.
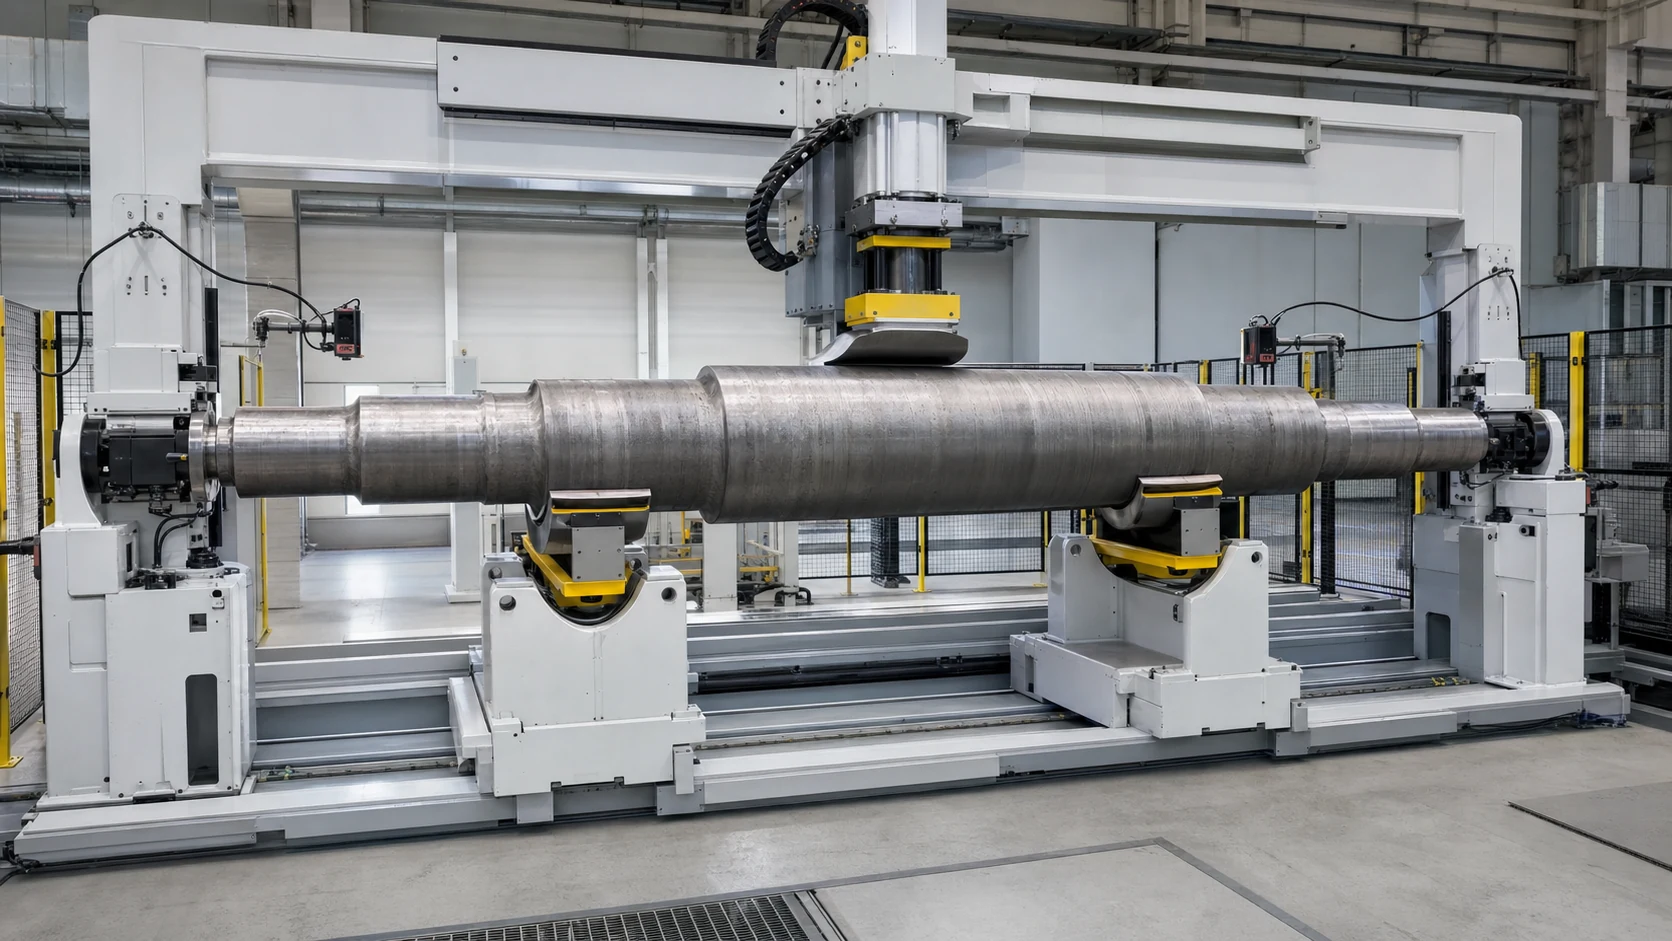
*Mühendislik konsept illüstrasyonu. Teslim edilen bir makineyi temsil etmez, müşteri projesi, doğrulanmış sensör konfigürasyonu, doğruluk veya döngü süresi.*
Şaftınız için Doğru Rotayı Bulun
Geometri ve fonksiyonla başlayın. Yararlı soru sadece "Şaft çapı nedir?"?” değil “Bir sonraki işleme veya montaj işleminde ekseni hangi özellikler tanımlar??”
| Şaft Ailesi | Tipik Özellikler | Birincil Mühendislik Riski | Olası Başlangıç Yöntemi |
|---|---|---|---|
| Düz şaft veya boş çubuk | Sabit çap, tamamlanmamış yüzey | Uzun açıklıklı destek ve çoklu bükümler | Rulo doğrultma veya nokta basma, uzunluğa ve toleransa bağlı olarak |
| Kademeli motor veya pompa mili | Rulman muyluları, rotor koltuğu, omuzlar, kama yuvası | Yanlış veriden hatalı salgı; bitmiş dergilerdeki işaretler | Otomatik ölçüm ve nokta baskı doğrultma |
| Şanzıman veya yivli mil | Dergiler, dişliler, eğri çizgiler, radyal delikler | Fonksiyonel salgı, diş ölçümü ve çatlamaya duyarlı bölgeler | Çok noktalı ölçüm ve kontrollü nokta düzeltme |
| Aks veya flanşlı mil | Uzun gövde, flanş, eğri, iplik | Kararlı dönüş, flanş verisi ve asimetrik sertlik | Özel destek, döndürme ve nokta düzeltme |
| Solucan, kurşun veya vidalı | Dişli fonksiyonel bölüm, dergiler, ince açıklık | Prob bozukluğu, iplik hasarı ve geri yaylanma | Onaylanmış günlükler gibi çizim tanımlı veri gerçekleştirme, korumalı düzeltme bölgelerine sahip merkezler veya işlevsel bir ölçüm cihazı |
| Eksantrik mili veya eksantrik mili | Loblar, günlükler ve değiştirme bölümü | Düzensiz ölçüm yüzeyleri ve yerel sertlik değişiklikleri | Özelliğe duyarlı ölçüm ve modele özel düzeltme |
| İçi boş tahrik mili veya tüpü | İnce duvar, Kaynaklar, boyunduruklar veya flanşlar | Yıkılmak, girintili çıkıntılı, faz ilişkisi ve denge etkileşimi | Tüp koruyucu takımlar; düzleştirme ve dengeleme ayrı ayrı ele alınır |
| Direksiyon rafı veya asimetrik şaft | Pürüzsüz dergiler artı dişli kremayer | Yuvarlak olmayan bölüm, vites fonksiyonu ve sınırlı baskı bölgeleri | Profile duyarlı destek, ölçüm ve düzeltme |
Parça birkaç aileyi birleştiriyorsa, en hassas fonksiyonel özellik çözümü kontrol eder. İçi boş yivli tahrik mili, Örneğin, basit bir yuvarlak çubuk olarak değerlendirilemez.
Bu yollar tarama hipotezleridir, evrensel görevler değil. çizim, süreç aşaması, izin verilen temas bölgeleri ve temsili denemeler nihai yöntemi belirler.
Düzleştirmeden Önce Doğru Ölçümü Tanımlayın
Doğruluk, dairesel salgı, toplam salgı ve atölyedeki TIR birbiriyle ilişkilidir ancak birbirinin yerine kullanılamaz. Çizimde geçerli ISO veya ASME sistemi ve sürümü belirtilmelidir.. Doğruluk bir form kontrolüdür ve harici bir veri referansı kullanmaz. Dairesel ve toplam salgı, belirli bir referans eksenine göre değerlendirilir; Verinin gerçekleştirilmesi için fiziksel destek ve makine dönüş ekseni gösterilmelidir..
| Çizim Gereksinimi | Neler Anlaşılması Gerekiyor | Makine İçin Neden Önemlidir? |
|---|---|---|
| Eksen veya yüzey düzgünlüğü | Kontrollü hat, Tolerans bölgesi ve değerlendirme uzunluğu | Ölçüm konumlarını ve düzeltme hedefini tanımlar |
| Dairesel salgı | Tarih ekseni, prob yüzeyi, eksenel istasyon ve bir tam dönüş | Belirtilen dairesel bölümdeki okumayı kontrol eder |
| Toplam salgı | Tarih ekseni, kontrollü yüzey, prob yolu ve rotasyon kuralı | Değerlendirmeyi belirtilen yüzey boyunca genişletir |
| Atölye içi TIR | Veri, istasyon veya yol, döndürme ve maksimum-minimum okuma kuralı | TIR'ın GD anlamına geldiği varsayılmamalıdır&T toplam salgı |
| Günlük-veri ekseni ilişkisi | Tam çizim özelliği, datum özellikleri ve kontrollü günlükler | "Eşeksenliliği" tanımlanmamış bir üretim alanı ikamesi olarak kullanmaktan kaçınır |
| Dişli veya spline işlevi | Hatve çapı veya fonksiyonel ölçüm yöntemi | Düzgün günlük ölçümü tek başına işlevsel bir hatayı gözden kaçırabilir |
| Son montaj davranışı | Rulman, fok, kaplin, rotor veya dişli arayüzleri | Montajı kontrol etmeyen uygun bir boyutun optimize edilmesini önler |
Tekliften önce, her desteği işaretleyin, çizimdeki ölçüm ve presleme bölgesi. Ayrıca kama kanallarını da işaretleyin, oluklar, Konular, yağ delikleri, çapraz delikler, loblar, dişler, ince duvarlar, Kaynaklar, Onay olmadan temas edilmemesi gereken kaplamalar ve son zemin yüzeyleri.
Tolerans sınırına yakın sonuçlar için, makine ve müşteri yöntemleri aynı ölçülen büyüklüğü ve ölçüm modelini belgelemelidir, geçerli belirsizlik ve uygunluk kararı kuralıyla birlikte.
Nokta Pres veya Rulo Doğrultma?
Seçim geometriye bağlıdır, süreç aşaması ve kabul yöntemi — tek bir makine türü için genel bir tercih değil.
| Karar Faktörü | Otomatik Nokta Pres Doğrultma | Rulo veya Beslemeli Doğrultma |
|---|---|---|
| En iyi başlangıç uyumu | Ayrık kademeli veya zengin özellikli şaftlar | Sabit kesitli çubuklar, tüpler ve şaft boşlukları |
| Ölçüm | Bir veya daha fazla araştırmayla tanımlanmış günlüklerde rotasyon | Çevrimdışı veya entegre doğrusallık/salgı ölçümü |
| Düzeltme | Onaylanmış eksenel ve açısal konumda yerel kontrollü aşırı bükülme | Düzenlenmiş rulolar aracılığıyla tekrarlanan bükme |
| Özellik koruması | Baskısız ve desteksiz bölgeler için yüksek esneklik | Adımlar sınırlı olduğunda, dişliler, flanşlar veya bitmiş özellikler rulolara girer |
| Model değişikliği | Yemek tarifi, destek ve takım değişiklikleri | Rulo ayarı, kılavuz ve hat kurulumu değişiklikleri |
| Tipik avantaj | Ölçülen bükülmeye bağlı kapalı döngü düzeltmesi | Tekdüze malzemenin sürekli işlenmesi ve verimli kullanımı |
| Ana doğrulama ihtiyacı | Geri yaylanma modeli, temas işaretleri ve maksimum düzeltme sınırları | Rulo geometrisi, yüzey koruması ve tam uzunlukta sonuç |
Bazı üretim rotaları farklı aşamalarda her iki yöntemi de kullanır. Sabit çaplı bir iş parçası, işlemeden önce silindirle doğrultulabilir, Bitmiş kademeli şaft, ısıl işlem veya taşlama sonrasında veri bazlı nokta düzeltmesi alırken.
Kapalı Çevrim Otomatik Şaft Düzeltme Prosesi
Zengin özelliklere sahip bir şaft için, ortak mühendislik sırası ölçüdür, hesaplamak, düzeltin ve yeniden ölçün. Kesin sensörler, destekler, Pres kuvveti ve otomasyon modülleri gerçek parça ailesi için seçilmiştir.
Videoda bir otomatik küçük şaftlı malzeme akışı ve presle doğrultma konsepti gösterilmektedir. Yalnızca görünür ekipman yapısını ve sırasını gösterir; halka açık meta verileri bir motor şaftı kimliği oluşturmaz, sensör tipi, güç, tolerans veya çevrim süresi.
1. Parçayı Tanımlayın ve Doğrulanmış Bir Tarif Seçin
Önerilen tarif veri gerçekleştirmeyi tanımlar, destek pozisyonları, ölçüm istasyonları, izin verilen düzeltme bölgeleri, hedef karakteristiği ve maksimum düzeltme limitleri. Barkod, DMC veya üretim siparişi seçimi, onaylanmış proje kapsamına dahil edildiğinde karma model hatalarını azaltabilecek isteğe bağlı bir mimaridir.
2. Yük, Şaftı Destekleyin ve Döndürün
Manuel yükleme, bir tepsi, konveyör, robot veya portal, varsayılan bir kapsamdan ziyade aday işleme mimarileridir. İş parçası, belirtilen veriyi gerçekleştiren doğrulanmış bir destek düzenlemesinde stabil bir şekilde dönmelidir.. Merkezler, V-destekler, silindirler ve makinenin dönme ekseni otomatik olarak değiştirilemez.
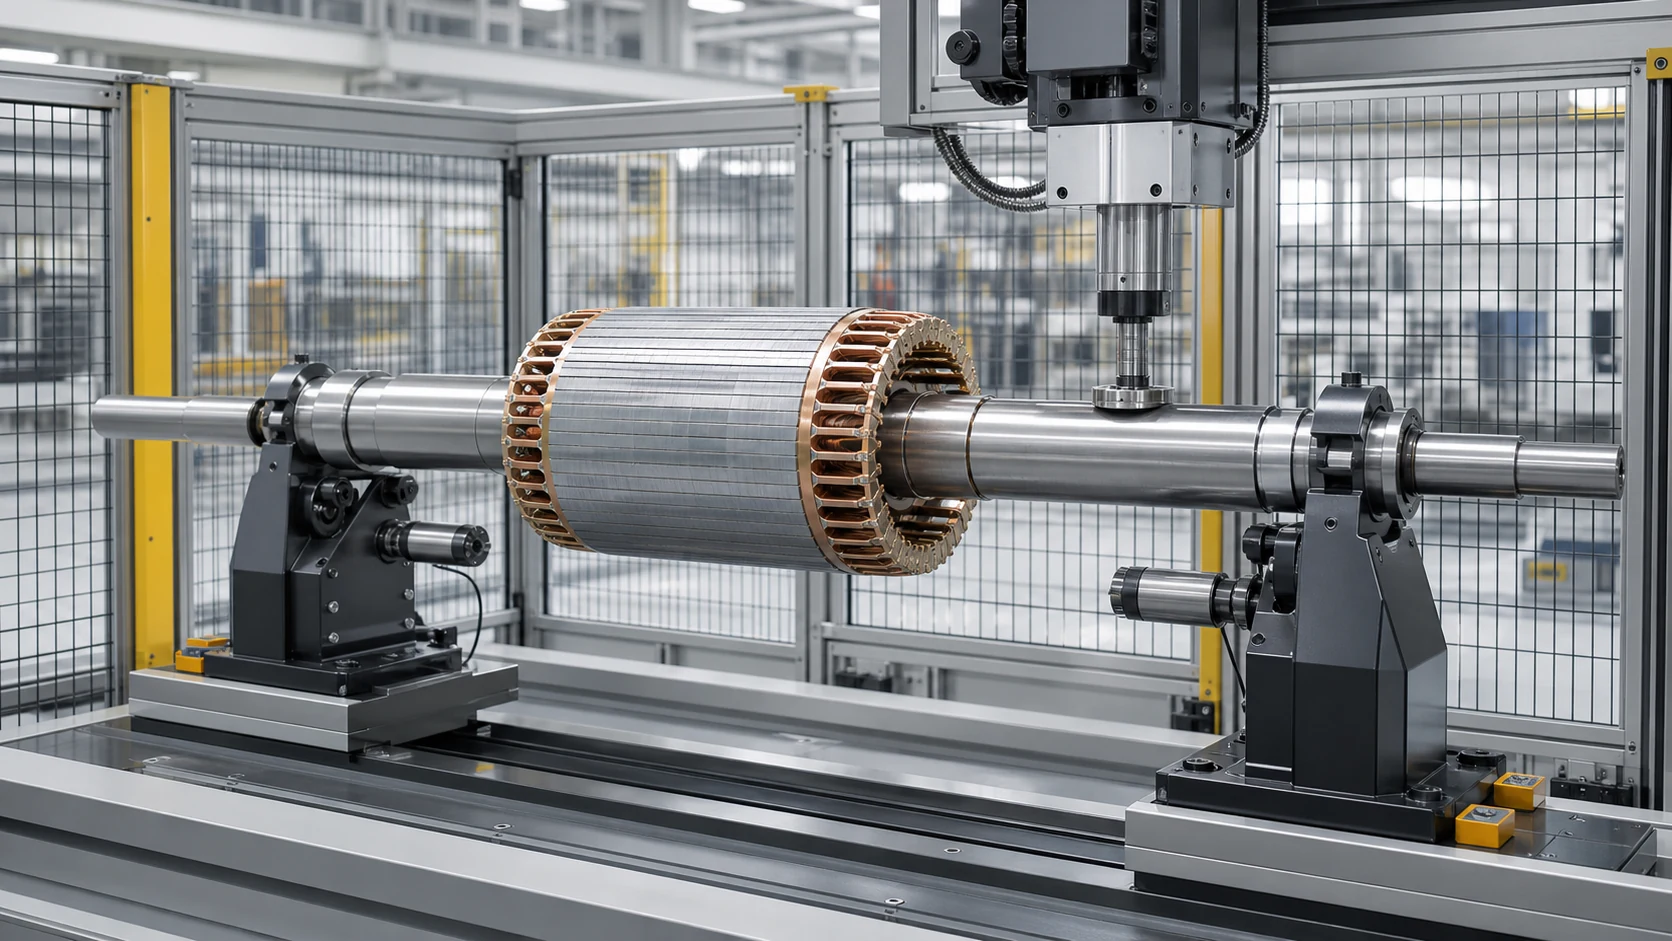
*Mühendislik konsept illüstrasyonu. Geometriler genel tarama örnekleridir, StraighteningTech müşteri parçaları veya mevcut makine kapsamı doğrulanmadı.*
3. Gelen Sapmayı Ölçün
Temas probları, temassız sensörler veya işlevsel göstergeler, onaylanmış konumlardaki sapmayı kaydeder. Sistem gerçek bir bükülmeyi kirlenmeden ayırt etmelidir, bir oluk, çap geçişi veya dengesiz oturma.
4. Düzeltme Konumunu ve Yönünü Hesaplayın
Kontrolör baskın eksenel ve açısal büküm konumunu tanımlar. Birkaç kıvrımlı miller için, sıralama, bir konumu düzeltirken diğerinde kabul edilemez bir sonuç yaratmaktan kaçınmalıdır.
5. Kontrollü Aşırı Bükme Uygulayın
Pres yalnızca onaylanmış bir bölgeye hareket eder ve mili istenen son konumun ötesinde büker, böylece elastik geri yaylanma onu hedefe daha yakın bırakır. İnme ve, uygun olduğu yerde, kuvvet sınırları numune yanıtından geliştirilir.
6. Yeniden Ölçün ve Karar Verin
Aynı veri ve ölçüm istasyonları tekrar kullanılıyor. Sonuç hedefin dışında kalıyor ancak doğrulanmış düzeltme limitleri dahilinde kalıyorsa, başka bir kontrollü düzeltmeye izin verilebilir. Bir döngüye ulaşan parçalar, felç, kuvvet veya olasılık sınırı NOK'a veya mühendislik incelemesine gönderilir.
7. Kaydet ve Kaldır
Onaylanmış kontrol kapsamına izlenebilirlik dahilse, yapılandırılmış bir hücre önceki/sonraki değerleri saklayabilir, yemek tarifi, düzeltme sayısı ve OK/NOK sonucu. Gerekli veri arayüzü proje mühendisliğine ve kabulüne tabi olmaya devam eder.
Fonksiyonel Özellikleri ve Yüzeyleri Koruyun
Proses bir rulman muylusunu işaretlerse şaft bir salgı değerine ulaşabilir ve yine de kullanılamaz durumda olabilir, bir ipliğe zarar verir, içi boş bir duvarı bozar veya bir çatlak başlatır. Bu nedenle takım oluşturma ve düzeltme kuralları bir özellik koruma planına ihtiyaç duyar.
| Özellik | Tipik Risk | Gerekli Kontrol |
|---|---|---|
| Zemin yatağı veya conta muylusu | Destek veya basın işaretleri | Temiz konturlu temas noktaları ve onaylanmış temas basıncı |
| Dişli dişleri veya spline | Diş hasarı veya yanıltıcı prob sinyali | Gerektiğinde fonksiyonel ölçüm; kontrolsüz basın teması yok |
| Kama yuvası, oluk veya radyal delik | Gerilme konsantrasyonu ve çatlak başlangıcı | Hariç tutma bölgesi ve muhafazakar düzeltme sınırları |
| İplik veya solucan bölümü | Yan hasar ve kararsız ölçüm | Onaylanmış günlüklerde ölçüm yapın; dişli bölümü koruyun |
| Flanş | Kararsız destek veya yüz bozulması | Özel konum belirleme ve destek konsepti |
| İçi boş veya ince duvarlı bölüm | ovallik, çentiklenme veya çökme | Dağıtılmış destek ve boruya özel takımlar |
| Sertleştirilmiş geçiş | Gevrek tepki veya çatlak riski | Sertlik/toplu inceleme, örnek denemeler ve durdurma limitleri |
| Kaplamalı veya bitmiş yüzey | Kozmetik veya işlevsel hasar | Uyumlu kontak malzemeleri ve temizlik kontrolü |
Bir Platform Birden Fazla Şaft Modelini Kapsayabilir
Esnek bir hücre, makine seyahat ederken bir şaft ailesini kapsayabilir, kuvvet ve sensör aralığı örtüşür ve takım değişimi doğru veriyi yeniden üretebilir. Model kapsamı zarfın tamamında kanıtlanmalıdır, sadece nominal bir örnek üzerinde değil.
*Mühendislik konsept illüstrasyonu. Bir veri talebinde bulunmadan olası bir serbest bırakılmış durum doğrulama düzenlemesini gösterir, belirsizlik, tolerans veya kabul edilen sonuç.*
| Hücre Modülü | Çözülmesi Gereken Sorular |
|---|---|
| Temel makine ve pres | Gerekli seyahat, kuvvet/çözünürlük penceresi ve düzeltme erişimi |
| Destekler ve rotasyon | Veri, açıklık, yüzey koruma ve model değiştirme yöntemi |
| Ölçüm sistemi | Sensör tipi, istasyon sayısı, prob kuvveti ve ayar korelasyonu |
| Taşıma | Manuel, tepsi, konveyör, portal veya robot; yönlendirme ve arabellek boyutu |
| Kontroller | Tarif yönetimi, düzeltme modeli, durdurma limitleri ve anormal parça mantığı |
| Kalite verileri | Önceki/sonraki değerler, izlenebilirlik, ihracat ve müşteri arayüzü |
| Emniyet | Koruma, kilitler, aşırı yük koruması ve bakım erişimi |
Şaft Uygulama Yolları
Bu merkez, şaft sorgulamalarını iş parçasına göre düzenler çünkü her aile farklı veri ve özellik koruma kurallarına sahiptir. İncelenen yayınlanmış örnekler şu anda motor millerini içermektedir, otomotiv aks milleri ve küçük motor sonsuz dişli milleri. Tekstil milleri dahil diğer aileler, kurşun veya bilyalı vidalar, Sürücü Milleri, rotorlar, makaralı miller, krank milleri, eksantrik milleri ve piston çubukları - projeye uygunluğunun doğrudan kanıtlardan ve temsili numunelerden oluşturulması gereken değerlendirme yolları olarak kalır. Demiryolu aksları, takım tezgahı milleri ve plastikleştirme vidaları burada güncel doğrulanmış StraighteningTech yetenekleri olarak temsil edilmemektedir. Katı mil, Silindirik bir iş parçasını bir çözüm ailesine atamadan önce içi boş boru ve uzun çubuk kimlikleri doğrulanmalıdır.
İncelenen yayınlanmış örnekler için, Görmek Otomatik Motor Mili Düzeltme Çözümü, Otomotiv Aks Mili Düzeltme Çözümü Ve Küçük Motorlu Sonsuz Mil Doğrultma Çözümü. Her yeni proje hala kendi çizimini ve örnek incelemesini gerektirir.
Nihai Tekliften Önce Örnek Doğrulama
Temsili denemeler, bir makine konseptini savunulabilir bir proje spesifikasyonuna dönüştürür. Örnek set kısa/uzun içermelidir, küçük/büyük çap, normal/en kötü gelen viraj, ve ilgili malzeme veya ısıl işlem partileri.
| Doğrulama Öğesi | Kaydedilecek Kanıtlar |
|---|---|
| Ölçüm anlaşması | Veri, prob pozisyonları, ölçüm yöntemi ve korelasyon sonucu |
| Gelen durum | Büküm dağılımı, yüzey durumu ve anormal örnekler |
| Düzeltme yanıtı | Strok/kuvvet tepkisi, geri yaylanma ve düzeltme sayısı |
| Nihai sonuç | Gerekli tüm ölçüm istasyonları, sadece en kötü başlangıç noktası değil |
| Parça bütünlüğü | Temas işaretleri, çatlaklar, diş/diş/flanş durumu ve diğer riskler |
| Üretime uygunluk | Yükleniyor, değişim, çevrim dağıtımı, NOK kullanımı ve veri ihtiyaçları |
| Kabul sınırı | Test edilmiş parça ailesi ve son teklifin kapsadığı koşullar |
Her şaft için evrensel doğruluk veya çevrim süresi iddiası geçerli değildir. Nihai garantide iş parçası ailesi belirtilmelidir, süreç aşaması, gelen aralık, veri, ölçüm yöntemi, örnek kanıtlar ve kabul koşulları.
Şaft Düzeltme Teklifi İçin Gerekli Bilgiler
Lütfen sağlayın:
- 2D çizimi ve, eğer mevcutsa, 3D modeli;
- şaft malzemesi, sertlik ve ısıl işlem durumu;
- minimum/maksimum çap, uzunluk ve model matrisi;
- merkezler, Rulman muyluları, rotor koltukları, dişliler, eğri çizgiler, flanşlar, Konular ve diğer işlevsel özellikler;
- gelen viraj veya salgı dağılımı, en kötü durumlar dahil;
- gerekli karakteristik, tolerans, veri ve müşteri inceleme yöntemi;
- izin verilen destek, ölçüm ve presleme bölgeleri;
- hassas yüzeyler ve yasaklı temas alanları;
- mevcut süreç aşaması ve bir sonraki üretim veya montaj adımı;
- üretim hacmi, hedef takt saati, yükleme yönü ve değişim ihtiyaçları;
- tüm aileyi kapsayan temsili örnekler.
SSS
Bir şaft doğrultma makinesi her şaft tipini işleyebilir mi??
HAYIR. Bir platform, seyahat sırasında doğrulanmış bir aileyi kapsayabilir, güç, sensörler, destekler ve takımlar zarfın tamamıyla eşleşiyor. Bir dişli, flanşlı, içi boş veya çok ince şaft farklı bir ölçüm veya düzeltme konseptine ihtiyaç duyabilir.
Doğruluk TIR ile aynı mıdır??
HAYIR. Doğruluk, veriden bağımsız bir form kontrolüdür. Bir TIR okuması, verisi, sonda istasyonu veya yolu, döndürme ve okuma kuralı belgelenmelidir; otomatik olarak GD değildir&T toplam salgı. Çizim ve müşteri ölçüm yöntemi, makinenin neyi ölçtüğünü ve kabul ettiğini belirlemelidir..
Kademeli bir şaftta rulo düzleştirici kullanılmalı mıdır??
Silindirle doğrultma, sabit kesitli malzemeler için yaygın bir başlangıç adayıdır. Fonksiyonel özellikler tamamlandıktan sonra, kademeli bir şaft bunun yerine veri bazlı ölçüm gerektirebilir, korumalı temas bölgeleri ve yerel nokta düzeltmesi; çizim ve örnek denemeler rotayı belirler.
Sertleştirilmiş miller çatlak olmadan düzeltilebilir mi??
Mümkün olabilir, ama sertlik, geometri, stres konsantrasyonları ve gelen virajlar riski değiştirir. Muhafazakar düzeltme sınırları, temsili denemeler ve çatlak veya yüzey muayene gereksinimleri üzerinde anlaşmaya varılmalıdır.
Şaft düzleştirme dengelemenin yerini alır mı??
HAYIR. Doğrultma geometriyi veya salgıyı kontrol eder; dengeleme dönüş sırasında kütle dağılımını kontrol eder. Bir tahrik mili veya rotor her iki işlemi de gerektirebilir, tanımlanmış bir sıra ve ayrı kabul kriterleri ile.
Yararlı bir teklif almanın en hızlı yolu nedir??
Çizimi gönder, malzeme/sertlik, gelen ve hedef ölçümler, veri, korunan bölgeler, üretim gereksinimi ve temsili numuneler. Bu, mühendislik ekibinin çap ve uzunluğa göre tahmin yapmak yerine bir süreç ve makine konsepti önermesine olanak tanır.
Çözümü İş Parçasından Oluşturun
Güvenilir yol iş parçası sınıflandırmasıdır, ölçüm çözünürlüklü, yöntem seçimi, korunan bölge tasarımı ve örnek doğrulama. Bu, bir makinenin eksik bir tolerans beyanı veya kullanışlı ancak işlevsel olmayan bir veri etrafında seçilmesini önler.
StraighteningTech ile iletişime geçin Şaft çiziminiz ve örnek bilgilerinizle. Çözüm ekibimiz önerilen bir ölçüm hazırlayabilir, düzeltme, Mühendislik incelemesi için işleme ve doğrulama konsepti; Nihai kapsam çizime ve numune doğrulamaya tabidir.
Teknik Referans Sınırı
Bu merkez, endüstri terminolojisini tanımlamak için ISO/ASME boyutsal spesifikasyon çerçevelerinden ve köklü düzleştirme makinesi üreticilerinden alınan genel teknik materyalleri kullanır, iş parçası aileleri ve olası süreç mimarileri. Bu kaynaklar StraighteningTech makine serisini kanıtlamaz, sensörler, kontrol algoritmaları, kesinlik, döngü süresi, izlenebilirlik işlevleri veya teslimat geçmişi. Projeye özel talepler, StraighteningTech çizimlerini gerektirir, konfigürasyon kayıtları, temsili denemeler ve yayınlanan kabul kanıtları.