
Çoklu yer değiştirme okumaları, uzun şaft denetimini tek bir tepe noktasından bir hata haritasına dönüştürebilir. Bu değer sensörden daha fazlasına bağlıdır: destek geometrisi, referans oturma yeri, prob kontağı, döndürme/indeksleme, senkronizasyon, çevresel koşullar ve hesaplama kuralının tamamı rapor edilenleri etkiler.

*Mühendislik konsept illüstrasyonu. Bu bir sensör özelliği değildir, kurulu sistem veya doğrulanmış ölçüm sonucu.*
Sensör Seçmeden Önce Özelliği Tanımlayın
İlk olarak kabul karakteristiğinin merkez hattı düzlüğü olup olmadığını belirtin, yerel yay, bir veriye göre salgı, profil sapması veya başka bir kontrollü sonuç. Bir sensör voltajı veya yer değiştirme izi, müşterinin gereksinimi değildir. Denetim planı veri özelliklerini tanımlamalıdır, destekler, istasyonlar, yönelimler, açıklık, hesaplama, birimler, sınırlar ve parçanın kabul edildiği durum.
| Öğe | Kapatılacak soru |
|---|---|
| Veri | Hangi özellikler referans eksenini veya yüzeyini oluşturur?? |
| Destek | Müşterinin veya serbest bırakılan parçanın durumunu kopyalıyor mu?? |
| Prob yolu | Temas noktaları işlevsel yüzeyler mi ve hasara karşı korunuyor mu?? |
| İstasyonlar | Bilinen bükülme bölgelerini ve özellik geçişlerini yakalıyorlar mı?? |
| Döndürme/indeksleme | Okumalar arasında oryantasyon nasıl korunur?? |
| Hesaplama | Okumalar kontrollü karakteristiğe nasıl dönüştürülür?? |
Veri kontrolleri için, Görmek Şaft merkez deliği temizliği ve veri hazırlama Ve Fikstür tekrarlanabilirliği ve veri oturması.
LVDT Nasıl Çalışır?, ve Fiziği Neden Önemli?
Doğrusal değişken diferansiyel transformatör, üretim makinelerindeki yerini fiziksel avantajların kısa bir listesiyle kazanır. Konutun içinde, birincil bobin alternatif akımla uyarılır, ve iki ikincil bobin her iki yanında bulunur; ferromanyetik bir çekirdek, ince bir itme çubuğu ile prob ucuna tutturulmuştur, eksen boyunca kayar. Çekirdek merkezli, iki ikincil dengede indüklenen voltajlar; merkezin ve denge uçlarının harekete orantılı olarak yer değiştirmesi. Elektronikler bu dengesizliğin genliğini ve fazını okur ve yer değiştirmeyi bildirir. Çünkü çekirdek asla bobinlere temas etmiyor, sensörün içinde sürtünme veya aşınma yoktur; çünkü bağlantı endüktiftir, okuma büyük ölçüde toza karşı kayıtsız, Optik sensörleri kör eden yağ buharı ve nem; ve hareketli kütle küçük olduğundan, uç orta düzey yüzey hareketini sadık bir şekilde takip edebilir. Takaslar eşit derecede fizikseldir: bir referansa göre sinyal koşullandırma ve kalibrasyona ihtiyaç duyar, ham çıktı mutlak olmaktan ziyade görecelidir, ve prob ucunun kendisi de kendi durumuna sahip mekanik bir bileşendir, kuvvet ve aşınma hikayesi.
Prob ve Sayı Arasına Hataların Girdiği Yer
Zinciri tek bir sistem olarak ele almak, yukarıdaki bölümün gerektirdiği gibi, hatanın içeri gireceği belirli kapıları bilmek anlamına gelir. Termal sürüklenme: sensör gövdesi, Fikstür ve parçanın tamamı sıcaklıkla genişler ve daralır, ve vardiya boyunca ısınan bir makinede, a morning zero and an afternoon reading are not the same event — hence reference checks on a master at intervals the procedure defines. Mounting: a probe on a long, unsupported bracket is a cantilever with its own compliance, and vibration or cable pull moves the whole assembly relative to the part, indistinguishable from part movement in the data. Dynamics: when the part or probe moves during scanning, the stylus mass and tip force set a speed limit beyond which the tip skips or lags, writing false features into the trace. Contact condition: tip wear flattens the intended radius and changes where the reading sits on a curved surface. None of these is exotic; each is controlled by written procedure — zero method, master check interval, scan speed, tip inspection — which is precisely what the validation framework above asks the system description to contain.
Ölçüm Zincirini Tek Sistem Olarak İşleyin
Bir LVDT göreceli yer değiştirme için uygun olabilir, ancak ölçülen sonuç aynı zamanda sensör montajını da içerir, fikstür sapması, sinyal koşullandırma, zamanlama, parça yerleştirme ve operatör veya otomasyon davranışı. Sonuçtaki daha sonraki bir değişikliğin araştırılabilmesi için zincirdeki her öğeyi kaydedin.
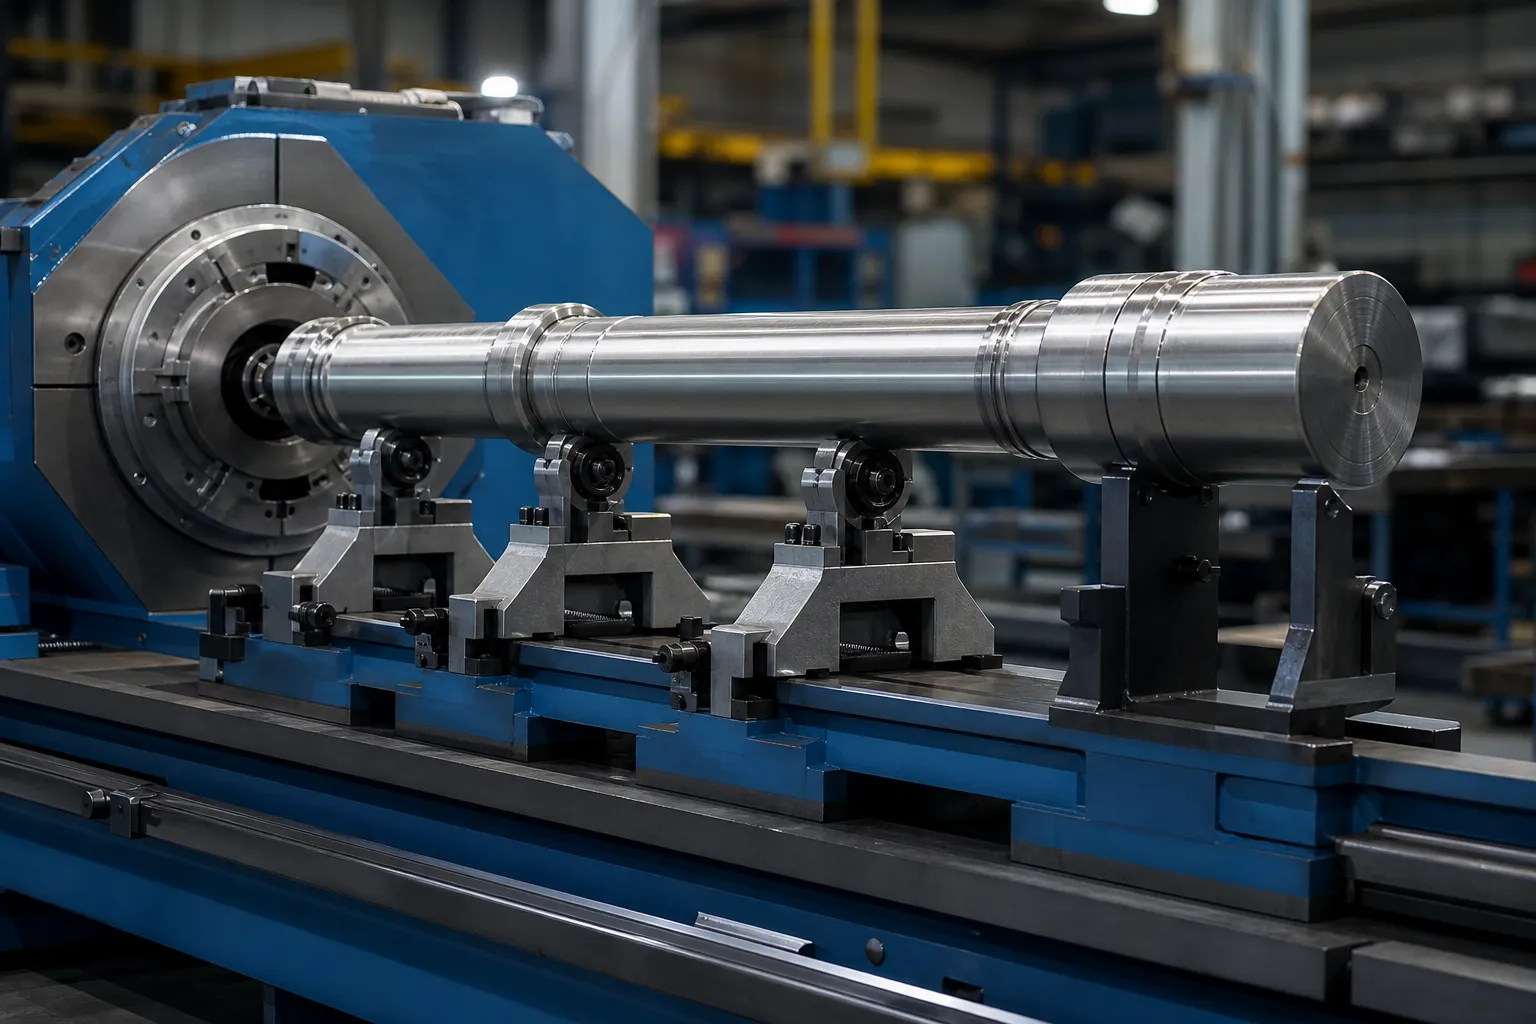
*Mühendislik konsept illüstrasyonu. Fikstür sertliği, sensör konumu ve koruma, projeye özel mühendislik gerektirir.*
Kontrollü prosedür sensör tanımlamasını kapsamalıdır, referans/ana kontrol, montaj koşulu, kablo koruması, sıfır yöntemi, örnek yönelimi, temizliği desteklemek, veri toplama ayarları ve veri saklama. Kararsız bir fikstürden tekrarlanan okumalar tekrarlanabilirliğin kanıtı değildir.
Konumu Senkronize Et, Oryantasyon ve Okumalar
Çok noktalı veriler yalnızca her değer bilinen bir konuma ve duruma atanabildiğinde kullanışlıdır. Parça dönüyor veya hareket ediyorsa, kodlayıcıyı/indeksini tanımlayın, istasyon koordinatı, seyahat yönü, bekleme veya örnekleme koşulu, ve bir sinyal eksikse ne olur?. Sonuç, haritayı yeniden oluşturmak için gereken ham veya izlenebilir kaynak verilerini korumalıdır..
Oturma ve teması kontrol etmeden lokalize bir zirveyi yorumlamaktan kaçının. Tekrar yerleştirme testleri, uygun ve tekrarlanan taban çizgisi okumalarının bir parça özelliğini yanlış göstergeden ayırt edebildiği durumlarda ters yönelim.
Choosing Station Count and Placement
How many stations, and where, is a geometry question before it is a budget question. The error modes of slender parts are smooth in space: a bend is a low-frequency curve, so a modest number of stations — placed where the physics says the information lives — reconstructs it well, while doubling the count in uninformative positions buys data volume, not accuracy. Informative positions are predictable: mid-span between supports where a bow reaches its excursion; each stiffness transition on stepped parts, where peaks like to hide; immediately beside functional features whose relationship to the datum matters; and the free ends, which anchor the map. Seyrek yerleştirmenin başarısızlık modu, pratik biçiminde takma addır; iki istasyon arasında kısa bir oturma, her ikisinin de temiz bir şekilde okunmasına katkıda bulunmaz., ve yeniden oluşturulan haritanın yanlış yere basılmasına yönelik bir düzeltme. Bu riski kapatmanın dürüst yolu sonsuz yoğunluk değil, doğrulamadır: bir dizi parçayı yüksek yoğunlukta bir kez haritalayın, üretim istasyonu setinin aynı tepe noktalarını ve genlikleri yeniden oluşturduğunu doğrulayın, ve bu karşılaştırmayı istasyon planı gerekçesi olarak belgeleyin.
Haritayı Düzeltme Kararına Dönüştürmek
Harita eylemi teşvik etmek için var, ve eylem sözlüğünde üç giriş var: nereye basılacağı, hangi yönde, ve parçanın yanıt vermesini beklemek ne kadar zor. Zirve konumu ve yönü, istasyonların maksimum değer etrafında karşılaştırılmasından elde edilir.; on a part rotating between stations, preserving angular indexing — the synchronization discipline above — is what converts separate readings into a vector, not a pile of magnitudes. Expected response comes from the stiffness story the map already tells: a peak on a heavy section needs a different correction plan than the same amplitude on a thin one, and peaks at stiffness transitions deserve the respect described for separating bend from roundness and setup effects before any press follows. What the map must not do is trigger correction on unverified signals: a localized reading that has not survived a reseat check is a hypothesis, not a peak. That guard rail — map, doğrulamak, then correct, with released-state measurement closing the loop — is the same sequence that makes otomatik mil düzeltme converge in few strokes instead of many.
Serbest Bırakılan Parça Kabulüyle İlişkilendirin
Sıkıştırma veya düzeltme sırasında ölçüm, proses kontrolü için faydalı olabilir, ancak serbest bırakılan şaftın gereksinimi karşıladığını otomatik olarak kanıtlamaz. Normal varyasyonda temsili numuneler üzerinde hat yöntemini onaylı serbest bırakılan parça yöntemiyle karşılaştırın. Görmek Yüklü ve serbest bırakılmış doğrusallık ölçümü sınır için.
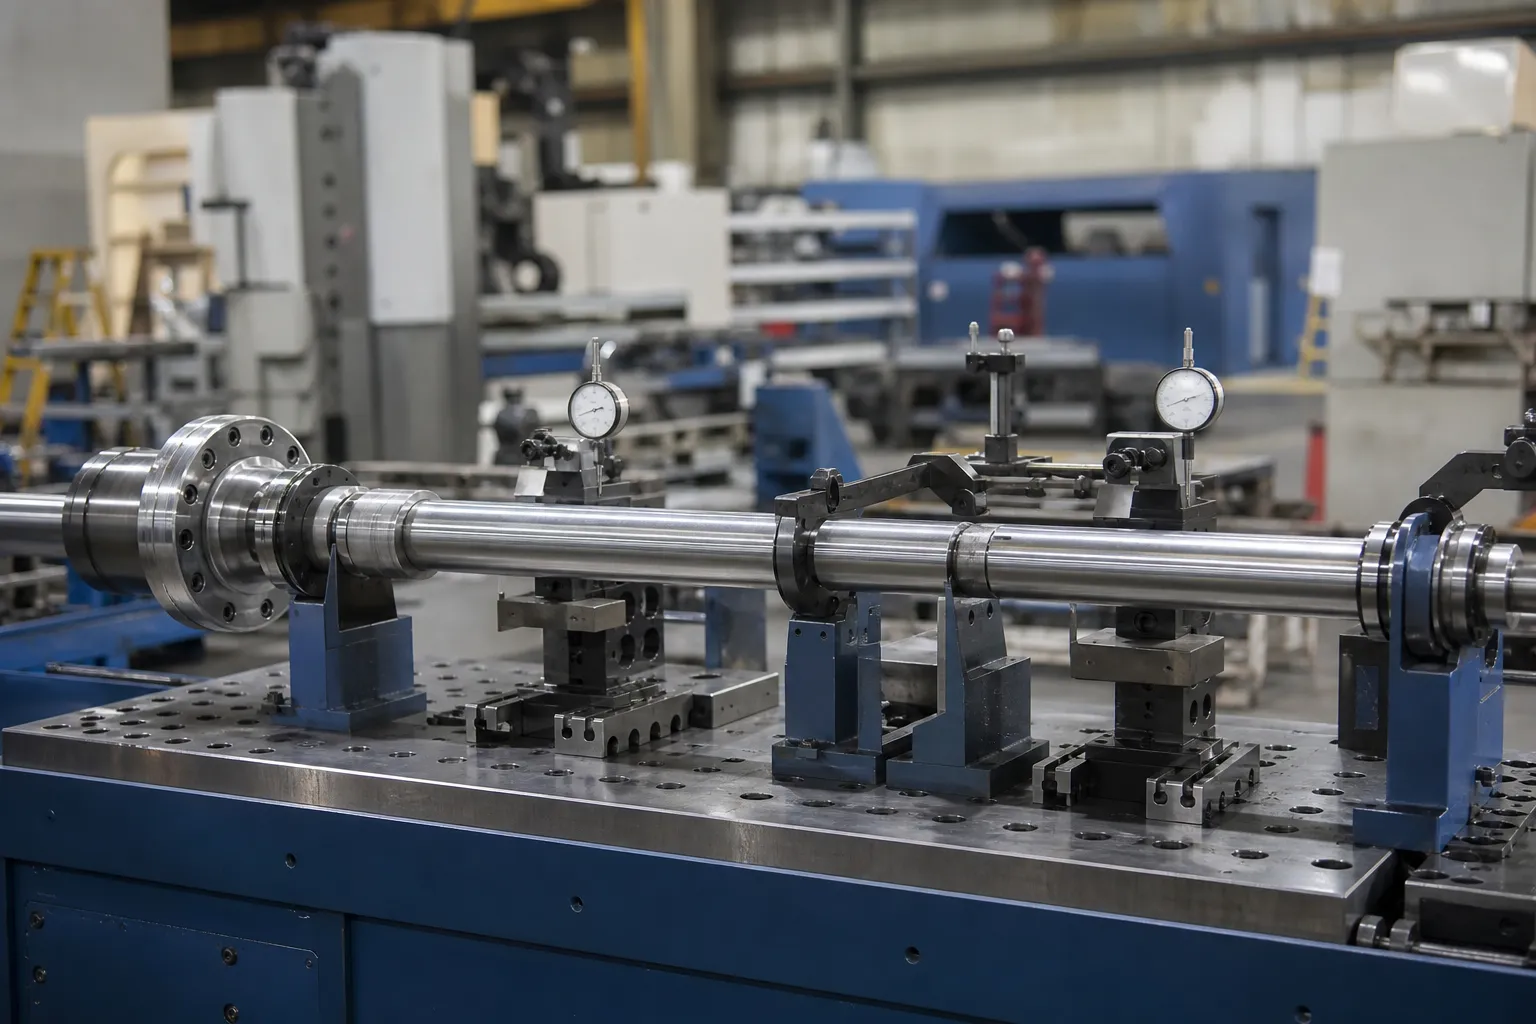
*Mühendislik konsept illüstrasyonu. Referans yöntemi, destekler ve kabul hesaplaması onaylı kalite planına göre kontrol edilmelidir.*
Bir korelasyon planı eşleşen örnekleri tanımlamalıdır, pratik olduğu yerde kör karşılaştırma, datum/destek denkliği, kalibrasyon durumu, önyargı incelemesi, tekrarlanabilirlik/tekrar üretilebilirlik incelemesi, izin verilen fark, Eskalasyon ve değişiklik-kontrol kuralları. Bakınız makine göstergesi ile müşteri göstergesi korelasyonu Ve R ölçer&Çizgileri düzeltmek için R.
Ölçüm Çalışması İçin Gerekli Girdiler
Çizimi ve karakteristik tanımını sağlayın, mevcut denetim yöntemi, parça geometrisi ve datum özellikleri, malzeme/imalat aşaması, beklenen viraj yerleri, örnek popülasyon, çevresel kısıtlamalar, İstenilen veri kaydı ve müşteri kabul yöntemi. Şunu kullanın: düzleştirici numune testi ve kabul kılavuzu deneme kaydını oluşturmak, Daha sonra StraighteningTech ile iletişime geçin uygulama tartışması için.
Sistem Talebinden Önce Gerekli Doğrulama
Any multi-point measurement claim needs a defined probe and datum setup, kalibre edilmiş referanslar, repeated or reseated readings on representative parts, and customer-gauge correlation. A generic machine capability is not a verified result.
SSS
Does adding more measurement stations automatically improve accuracy?
HAYIR. Stations placed where the geometry has information — mid-span peaks, stiffness transitions, functional features, ends — improve the map. Stations added elsewhere add data volume and cost while leaving reconstruction essentially unchanged. Validate the chosen set once against a dense map and document the comparison.
Why do LVDT readings drift over a production shift?
Most often thermal: sensör, fixture and part expand at different rates as the cell warms, shifting the zero. Mechanical causes come next — bracket compliance, cable pull, tip wear. The control is procedural: a defined zero method and reference-master checks at set intervals, with any shift beyond the procedure’s limit triggering investigation rather than quiet re-zeroing.
Can multipoint LVDT data replace final inspection?
Only through correlation. In-process multipoint data drives the correction loop; the acceptance decision belongs to the released-state method the customer recognizes. When the two have a documented correlation on representative parts, the line method gains standing — until then it is process control, not release.
İlgili DüzleştirmeTeknik Kaynakları
Görmek otomatik mil düzeltme nasıl çalışır, numune testinin doğrultulması ve kabulü Ve şaft düzgünlüğü vs salgı vs TIR herhangi bir yetenek talebinden önce geçerli olan genel kontrol sınırları için LVDT Çok Noktalı Şaft Ölçümü.
Multipoint measurement pays off at acceptance time – pair the YAĞ kontrol listesi ile GD&T doğrusallığı kabul kılavuzu to agree measurement method and tolerance interpretation in one pass.