
Soluzione lisciante per perni sferici lunghi
Una soluzione specifica per la fase di produzione per raddrizzare i grezzi di perni sferici lunghi proteggendo la testa sferica, transizione, piani e superfici finite.
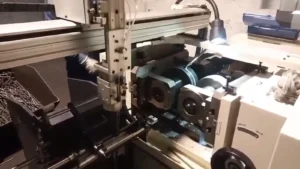
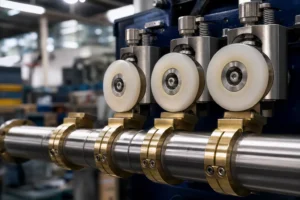
Una soluzione specifica per la fase di produzione per raddrizzare i grezzi di perni sferici lunghi proteggendo la testa sferica, transizione, piani e superfici finite.
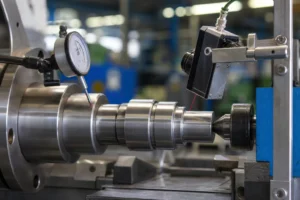

Una pratica soluzione lisciante a rullo per chiodi lunghi Ø4–6 mm, coprendo gambi lisci e filettati, selezione delle ruote, semplice cambio, prevenzione degli inceppamenti.


Confronta rotolo, percorsi di raddrizzamento del filo rotanti e combinati in base alle condizioni del filo, comportamento di ricompensa, tagliare la lunghezza, rischio superficiale e accettazione del campione rilasciato.


Proteggi le superfici del pezzo durante la raddrizzatura definendo la geometria del rullo o del contatto, zone consentite, pulizia, limiti di usura, validazione della pressione.


Scegliere la misurazione della rettilineità a contatto o senza contatto tramite il misurando, dato, superficie, sezione, velocità, ambiente, prove di supporto e correlazione.


Raddrizzatura del manicotto di biella: come vengono misurati i manicotti sottili delle barre di estensione, protetto e raddrizzato per una perfetta concentricità per utensili elettrici.


Una proposta di soluzione di raddrizzatura automatica per alberi e barre in acciaio da 183–720 mm, che copre la misurazione del runout multidiametro, 1–5 punti di correzione.


Raddrizzamento dell'albero della pompa da parte dell'ingegnere attorno ai cuscinetti e ai perni di tenuta, zone di contatto protette, runout rilasciato, limiti di riparazione e controlli del gruppo rotore.


Progettare un processo di raddrizzamento dell'albero a camme attorno al dato reale, esaurimento del giornale, lobi e solchi protetti, zone di correzione sicure, ritorno elastico e accettazione della parte rilasciata.


Raddrizzamento alberi di ingranaggi rotanti: misurazione della mappa di rilievo, diagnosi di piega rispetto a torsione, percorsi di point-press e pallinatura, tolleranze di accettazione per classe di velocità, e come gli alberi degli ingranaggi differiscono dalle cremagliere.


Separare l'ovalità del tubo dalla rettilineità della linea centrale definendo la sezione trasversale, geometria longitudinale, dato, condizione di supporto, integrità della parete e accettazione del calibro del cliente.


Caso di studio: raddrizzatura di punte per un cliente coreano – prova a campione, finestra di processo e risultati di concentricità sul raddrizzamento di precisione della punta da trapano.