
Abbiamo completato i test di esempio per un cliente della Corea del Sud: punte da trapano medico a gradini fissate a 0.05 requisito di rettilineità mm. Questo articolo è la documentazione tecnica di quel processo – ciò che il pezzo richiedeva, quali decisioni portarono il risultato, e come è stato verificato il numero.
La sfida lanciata da Medical Bits
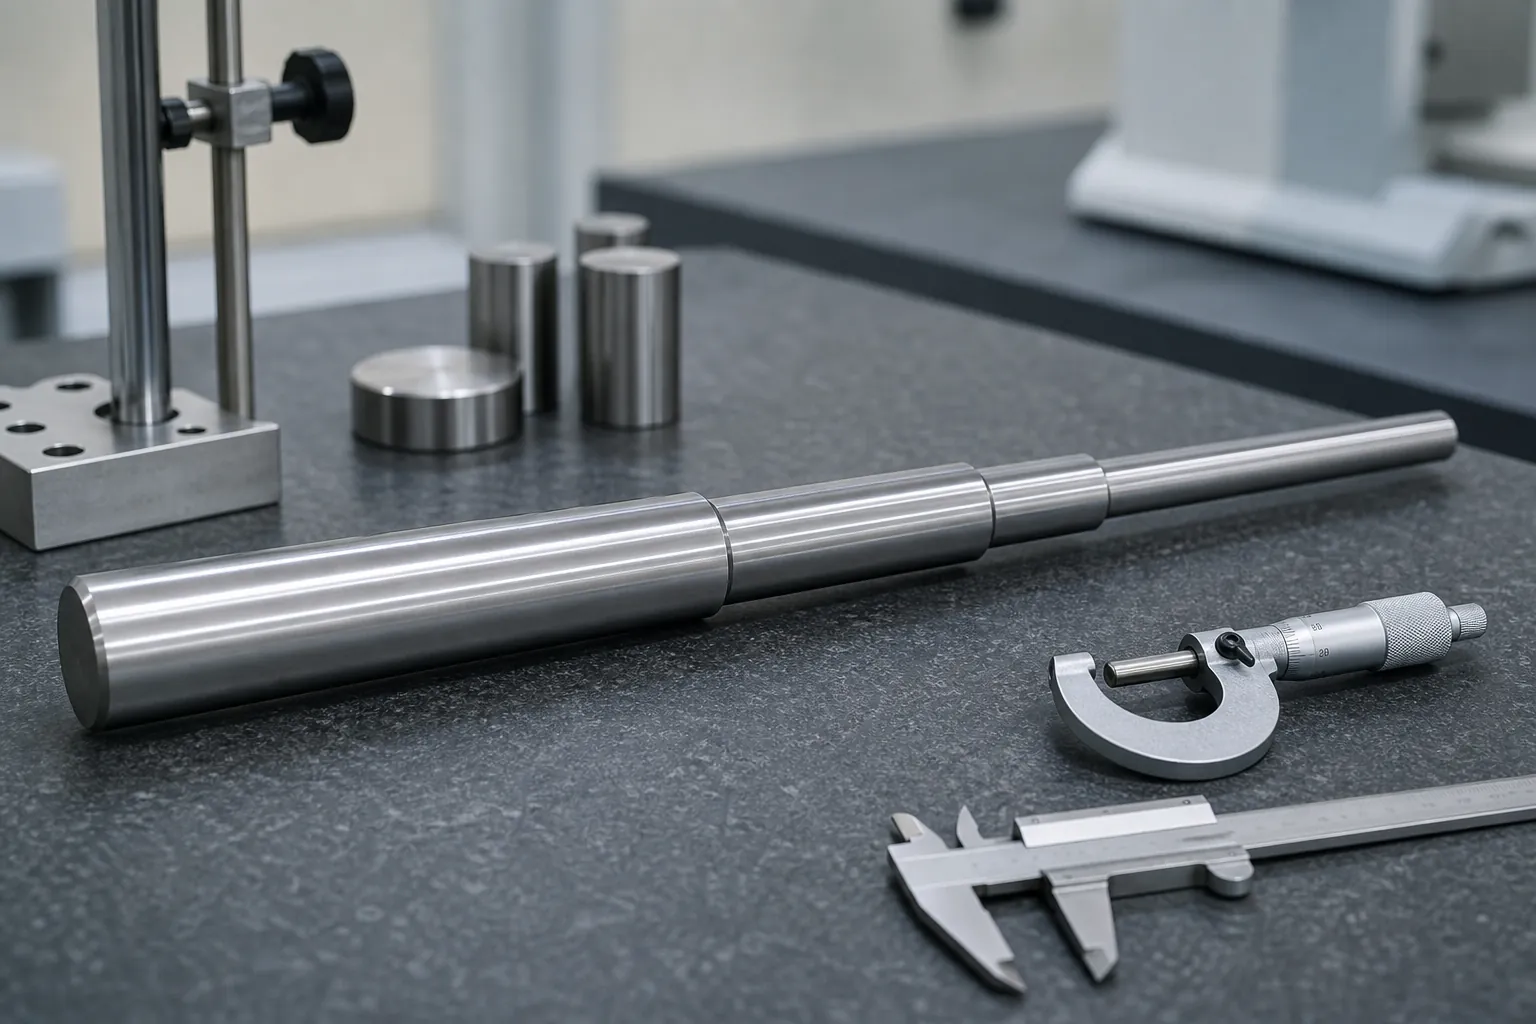
Il progetto prevedeva la produzione di pezzi medici specializzati. Questi componenti avevano una serie di specifiche uniche che rappresentavano una sfida considerevole per i nostri macchinari e i nostri team tecnici. Le dimensioni del pezzo erano precise 7.9*230, e presentava un diametro dell'asta rastremato da 7.9 – 6.9 – 5.9, con 3 gradini distinti lungo la sua lunghezza. Requisiti così complessi e precisi richiedevano il massimo livello di accuratezza e precisione nei nostri processi produttivi.
La produzione di componenti medicali non è un’impresa facile. Qualsiasi deviazione dalle specifiche richieste potrebbe potenzialmente avere gravi conseguenze, soprattutto nel campo medico dove la sicurezza e l'affidabilità sono della massima importanza. La nostra squadra stava bene – consapevole della gravità del compito da svolgere. Sapevamo di dover fare tutto il possibile per garantire che il prodotto finale soddisfacesse i rigorosi standard di qualità del cliente.
Revisione di ingegneria: Perché un trapano medico a gradini è difficile da raddrizzare
Leggere questo progetto come ingegneri piuttosto che come narratori, le specifiche del pezzo spiegano la difficoltà sul suo aspetto. UN 230 mm di lunghezza che scende attraverso tre diametri non è un'asta sottile ma tre aste sottili unite in serie, ciascuno con rigidità diversa. La forza di correzione applicata ad un diametro produce una deflessione diversa per unità di forza ad ogni passo, il picco di curvatura tende a posizionarsi vicino alle transizioni di rigidità piuttosto che a metà lunghezza, e qualsiasi misurazione che tratti la parte come un albero uniforme interpreta erroneamente la geometria che dovrebbe controllare. Oltre al problema della sezione, l’accettazione degli strumenti medici è spietata: all'a 0.05 requisito di rettilineità mm, il metodo di misurazione stesso diventa un partecipante di primo ordine, e la funzione della parte – uno strumento da taglio che ruota in modo prevedibile – lascia poco spazio per i segni o la distorsione residua che un percorso di correzione imprudente scambierebbe con la geometria.
La selezione del dato decide il progetto prima della prima stampa
Su un albero a gradini, quali caratteristiche definiscono il riferimento di misurazione non è un dettaglio: è il progetto. Il centraggio sui fori centrali finali fa riferimento all'asse attorno al quale la parte ruoterà durante il servizio; facendo riferimento al diametro finito più grande, la sezione più grande diventa l'ancora e si leggono i gradini più piccoli contro di essa; fare riferimento a un fianco funzionale o a una zona della scanalatura risponde direttamente a ciò di cui l'utensile ha effettivamente bisogno, ma richiede una misurazione basata sulle funzionalità. Ogni scelta dà numeri diversi sulla stessa parte, quindi va concordato con il cliente prima delle prove, non scoperto all'accettazione. Il quadro proprio per questa decisione – compresi i controlli di riposizionamento che dimostrano che il dato viene realizzato in modo ripetibile – è predisposto per selezione del dato di misurazione dell'albero a gradini. Per il test campione che poi valida il percorso di correzione rispetto a quel dato, le prove regnano prova e accettazione del campione di raddrizzatura si applicano invariati agli strumenti medici.
Le transizioni graduali meritano il loro rispetto nel piano di correzione. Il cambio di sezione concentra lo stress sulla spalla, quindi le corse di correzione sono pianificate per evitare di caricare una spalla in flessione dove esiste una posizione di stampa alternativa, e le superfici dei fianchi di un utensile da taglio sono trattate come zone protette nella stessa disciplina descritta per raddrizzatura di punte a pistola e punte per fori profondi - il cugino industriale più vicino di questa famiglia di pezzi.
Come si è svolto il processo
Il lavoro sperimentale si è concentrato su due cose: il piano di correzione per a 0.05 tolleranza mm, e ispezione tra le fasi. Posizioni di supporto, i punti di stampa e le impostazioni del tratto sono stati fissati e registrati prima della prima correzione, perché la tolleranza non lasciava spazio a colpi improvvisati. Le ispezioni intermedie dopo ogni fase hanno rilevato le deviazioni mentre erano ancora correggibili, invece di ispezionare i difetti in seguito.
Il risultato: 0.05 mm come richiesto
La rettilineità del pezzo dopo raddrizzamento raggiunto 0.05 mm, sul segno delle esigenze del cliente. Il modo in cui è stato misurato quel numero è documentato nella sezione di verifica di seguito.
Il cliente ha espresso soddisfazione per i risultati e interesse per una futura collaborazione. Le lezioni di ingegneria trasferibili sono riepilogate nella sezione finale di questo articolo.
Guardando avanti
Questo caso è un lotto campione su una famiglia di pezzi; le sezioni precedenti registrano cosa è stato misurato e cosa ha portato il risultato. Il prossimo progetto inizia dal disegno e dal relativo richiamo di tolleranza, non da questa narrazione.
Come un risultato come questo viene verificato anziché dichiarato
Un risultato di rettilineità al 0.05 Il livello in mm è una proprietà congiunta della parte e del sistema di misurazione, quindi la catena di verifica è ciò che rende significativo il numero. Viene eseguita la catena che supporta un'attestazione di questa classe: un dato concordato e una condizione di supporto, scritto nelle istruzioni di ispezione; un misuratore la cui ripetibilità su questa famiglia di parti è stata dimostrata, poiché con tolleranze strette la dispersione del misuratore è una frazione visibile del limite, la disciplina di calibro R&R per raddrizzare le linee non è facoltativo; misurazione dello stato rilasciato dopo che la forza di correzione è stata completamente rimossa, per pratica caricata rispetto a quella rilasciata; e correlazione con il metodo di riferimento del cliente sulle parti abbinate, quindi entrambi i lati della spedizione leggono la stessa parte allo stesso modo. All'interno di quella catena, il risultato è la lettura interna del fornitore e l'accordo sul calibro di accettazione del cliente: il numero individuale su entrambi gli strumenti è solo provvisorio.
Cosa si trasferisce da questo caso ad altri pezzi
Il pezzo specifico appartiene a un cliente, ma il modello ingegneristico si ripete attraverso le famiglie. Primo: su parti sottili a gradini o rastremate, costruire il piano di correzione attorno alla mappa di rigidezza, non la lettura peggiore. Secondo: fissare la definizione del datum con il cliente prima di qualsiasi corsa di prova, e dimostrarne la ripetibilità con controlli di riposizionamento. Terzo: trattare le superfici funzionali - flauti, bordi taglienti, zone di arrivo - come zone protette con regole di contatto esplicite, nella disciplina condivisa con raddrizzamento del trapano medico a gradini E applicazioni di trapani medicali di piccolo diametro. Quarto: lasciare la prova di accettazione: misurazione allo stato rilasciato sulla sagoma concordata, con limiti di rielaborazione e disposizioni definiti in anticipo: sii l'arbitro, non l’ottimismo della produzione. Le parti che seguono queste quattro regole convergono in meno passaggi e sopravvivono all’audit; le parti che le saltano consumano budget di rielaborazione imparando di nuovo le stesse lezioni.
Domande frequenti
Perché gli alberi a gradini si piegano in prossimità delle transizioni di diametro?
Perché la rigidità cambia bruscamente su ciascuna spalla. Stress da manipolazione, il trattamento termico e la lavorazione preliminare si concentrano dove cambia la sezione, e la transizione agisce come un cardine sotto qualsiasi carico successivo. I piani di correzione per le parti a gradini pertanto mappano esplicitamente le spalle e posizionano i punti di stampa con la mappa di rigidezza in vista, piuttosto che assumere un'asta uniforme.
È 0.05 mm rettilineità limitata dalla macchina o dalla misurazione?
A quel livello, sia la materia che la misurazione di solito dominano la conversazione. La ripetibilità del misuratore è una frazione visibile della tolleranza, quindi il dato, le condizioni del supporto e la capacità della sagoma devono essere dimostrate prima di poter interpretare qualsiasi risultato di correzione. Questo è il motivo per cui i progetti con tolleranza stretta anticipano il lavoro di misurazione.
Le zone della scanalatura possono essere utilizzate come punti di contatto durante la correzione?
Generalmente no. Scanalature e taglienti sono superfici funzionali, e il contatto lì rischia di danneggiare i bordi che nessun guadagno di rettilineità giustifica. La pratica corretta posiziona i supporti e preme il contatto sul gambo piano o sulle zone non funzionali concordate, con geometria dell'utensile che distribuisce il carico: la disciplina della zona di contatto condivisa tra le applicazioni di raddrizzamento dell'utensile.
Se questa è la tua prima linea di raddrizzatura di punte da trapano, leggi il procedura dettagliata per la selezione della piastra Primo, quindi confronta il tuo budget con quello lista di controllo del test di accettazione per una nuova macchina.