
Un componente di un trapano medico a gradini non è un albero uniforme. Le sue sezioni cilindriche grandi e piccole, spalle, raggi di transizione, l'estremità tagliente e l'estremità conduttrice possono avere ciascuna un ruolo funzionale diverso, rigidità e condizioni di contatto ammissibili. Un sistema di raddrizzatura deve quindi misurare e correggere il pezzo per sezione invece di trattare l'intera lunghezza come una semplice barra tonda.
L’obiettivo non è semplicemente quello di ridurre il valore di un indicatore. Il processo deve preservare le caratteristiche funzionali, evitare di caricare transizioni vulnerabili e produrre un risultato correlato al metodo di disegno e ispezione del cliente.
Perché le esercitazioni mediche a gradini necessitano di un processo dedicato
Le famiglie di esercitazioni mediche variano ampiamente. Le informazioni ufficiali sul prodotto di DePuy Synthes si riferiscono alle punte a gradini utilizzate con gli stop per fresa, mentre Stryker elenca punte da trapano di diversi diametri e lunghezze. Questi riferimenti dimostrano la diversità dei pezzi; non significano che ogni attrezzo medico abbia lo stesso materiale, requisiti di geometria o di accettazione.
Per un progetto lisciante, le seguenti funzionalità modificano la progettazione del processo:
| Caratteristica del pezzo | Conseguenza raddrizzatrice |
|---|---|
| Diametri cilindrici multipli | Ciascuna sezione può richiedere una posizione di misurazione diversa, intervallo di supporto e limite di correzione |
| Spalle e raggi di transizione | La concentrazione locale dello stress rende queste zone di press o di supporto predefinite inadeguate |
| Sezione lunga e di diametro ridotto | La minore rigidità alla flessione aumenta la deflessione della gravità e la sensibilità alla misurazione della forza |
| Estremità tagliente o dentata | La geometria di taglio deve essere protetta dalle ganasce, sonde e strumenti di correzione |
| Guidare, accoppiamento o caratteristica piatta | Può essere un dato funzionale ma non è automaticamente una superficie di runout rotonda |
| Corpo trattato termicamente o con finitura superficiale | Ritorno elastico, la marcatura e il rischio di crepe devono essere convalidati su campioni rappresentativi |

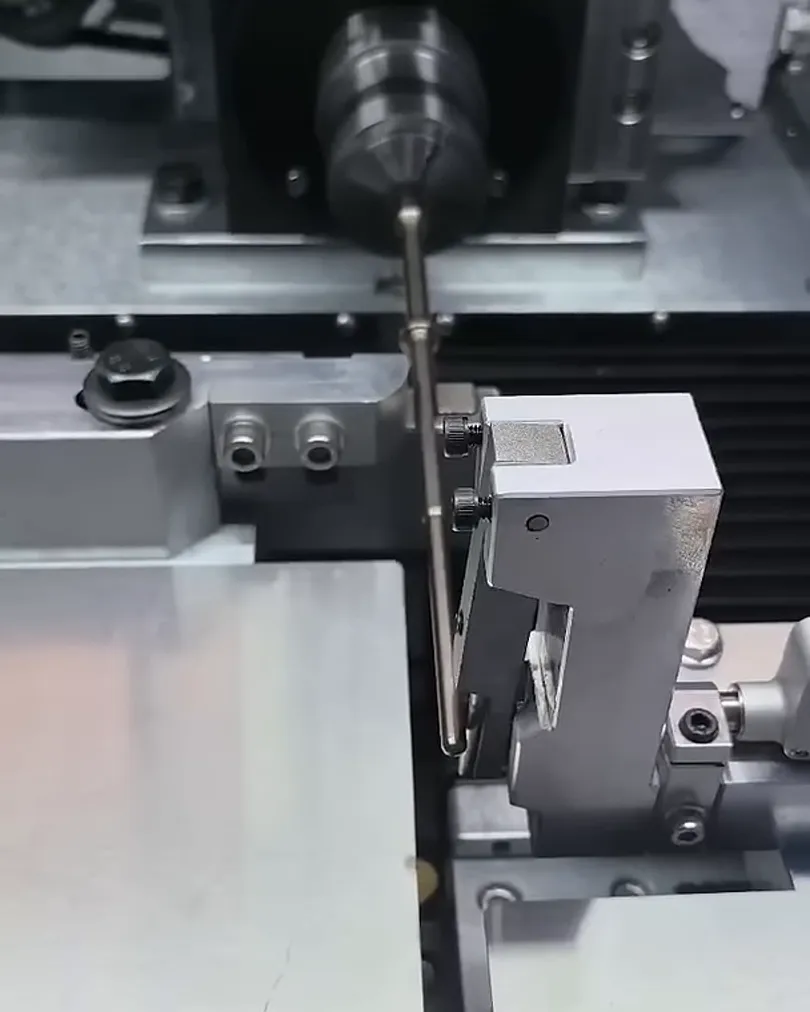
Questo telaio di progetto reale mostra un lungo componente a gradini tenuto in una stazione di misurazione e correzione. Conferma la disposizione del pezzo e dell'attrezzatura, ma non stabilisce il materiale, dimensioni, precisione o tempo di ciclo.
Definire i requisiti del disegno prima di selezionare la macchina
La parola “rettitudine” viene spesso utilizzata per diverse caratteristiche. ISO 1101 fornisce il linguaggio per la tolleranza geometrica, ma il disegno deve ancora identificare la caratteristica effettiva e il sistema di riferimento.
Prima di un preventivo o di una prova campione, confermare se il cliente ha bisogno:
- rettilineità dell'asse di una sezione cilindrica;
- eccentricità radiale o eccentricità totale indicata relativa ai perni selezionati;
- coassialità o posizione tra due sezioni a gradini;
- un requisito di busta intera;
- rettilineità locale per lunghezza di riferimento specificata;
- o un requisito combinato che copra la geometria e le condizioni della superficie.
Questi requisiti non sono intercambiabili. Un pezzo può mostrare un'eccentricità accettabile in una sezione mentre un'altra sezione di diametro ridotto rimane al di fuori della tolleranza di disegno. È anche possibile migliorare la traccia di un indicatore peggiorando al contempo la coassialità tra le sezioni se la strategia del datum è sbagliata.
Gli input del progetto riportati non sono specifiche finali
L'applicazione sorgente descriveva approssimativamente un pezzo 230 mm di lunghezza con diametri riportati vicini 7.9, 6.9 E 5.9 mm. Si menziona anche a 0.05 bersaglio mm. Questi valori sono utili per pianificare una discussione di esempio, ma non vengono qui trattati come risultati di produzione verificati.
Prima dell'approvazione tecnica, il cliente deve chiarire:
| Ingresso richiesto | Perché è importante |
|---|---|
| Disegno e revisione controllati | Impedisce che attrezzature e ispezioni siano costruite attorno a geometrie obsolete |
| Condizioni del materiale e del trattamento termico | Determina la rigidità, ritorno elastico, rischio di crepe e pressione di contatto ammissibile |
| Fase di produzione | Definisce se le funzioni di taglio, rivestimento, esistono già la passivazione o la finitura finale |
| Dato e caratteristica | Determina il supporto, rotazione e posizioni delle sonde |
| Distribuzione iniziale della curvatura | Determina la corsa di correzione richiesta e se la parte è recuperabile |
| Zone di contatto vietate | Protegge le spalle, caratteristiche di taglio, finiture e superfici funzionali di accoppiamento |
| Calibro del cliente o campioni di correlazione | Rende i risultati della macchina confrontabili con l'ispezione finale di accettazione |
Strategia di misurazione specifica per sezione
Il sistema di misura non dovrebbe presupporre che una coppia di centri o una superficie cilindrica rappresenti l'intero pezzo.
1. Stabilire il dato funzionale
Selezionare le superfici di Riferimento dal disegno e dalla logica dell'assieme di utilizzo finale. I candidati idonei possono includere riviste finite, un diametro del gambo definito o una caratteristica centrale controllata. Una spalla, flauto, la superficie in rilievo o grezza non trattata non dovrebbe diventare il dato semplicemente perché è facile da contattare.
2. Controlla il supporto e gli effetti della gravità
Le sezioni lunghe e ridotte si flettono sotto il proprio peso. Il supporto orizzontale non elimina l'errore di gravità. Il metodo di esempio deve definire le posizioni di supporto, campata libera, orientamento del pezzo, velocità di rotazione e forza della sonda. La macchina e il misuratore del cliente devono verificare la stessa caratteristica in condizioni correlate.
3. Misura più di una sezione
Utilizzare stazioni assiali definite dal disegno sui diametri rilevanti. Una sonda deve rimanere su una superficie cilindrica approvata e non deve attraversare una spalla o un rilievo durante la misurazione. Se la parte contiene una lavorazione non rotonda, il sistema potrebbe richiedere l'indicizzazione angolare o un sensore diverso anziché un indicatore di contatto convenzionale.

Il fotogramma video mostra il pezzo in lavorazione vicino a un gruppo compatto di rilevamento/correzione. L'esatto tipo di sensore e la forza dipendono dal progetto e devono essere confermati durante la progettazione della macchina.
Design della zona di correzione protetta
La correzione del punto dovrebbe agire solo sulle zone in acciaio approvate. Non dovrebbe essere posizionato automaticamente sulla deviazione massima misurata se tale posizione è una spalla, raggio di transizione, funzione di taglio o altra area riservata.
Creare una mappa di correzione prima della programmazione:
| Tipo di zona | Regola predefinita |
|---|---|
| Sezione del corpo cilindrica stabile | Supporto candidato o zona di correzione dopo la revisione della pressione superficiale |
| Sezione lunga a diametro ridotto | Utilizzare incrementi di forza inferiori e limiti di corsa più ristretti |
| Spalla e raggio di transizione | Zona di contatto vietata o appositamente progettata |
| Taglio, estremità dentata o scanalata | Proteggere dalla pressione diretta e dal serraggio duro |
| Funzione di azionamento/accoppiamento | Individuare solo con strumenti specifici della variante |
| Superficie finita o rivestita | Utilizzare materiale di contatto e criteri di marcatura convalidati |
La sequenza di controllo dovrebbe applicare una correzione limitata, rilasciare il carico, rimisurare e aggiornare l'azione successiva. Questo ciclo misura-correzione-rimisurazione è essenziale perché il ritorno elastico può variare tra le sezioni di diametro e i lotti di trattamento termico.
Esempio di processo automatico
Una cella di raddrizzamento automatica per frese medicali a gradini può essere configurata secondo la seguente sequenza:
- Caricare o ricevere il pezzo senza colpire le caratteristiche di taglio e spallamento.
- Confermare la presenza della parte e, dove richiesto, identità variante.
- Individuare le superfici di riferimento approvate e controllare la posizione assiale.
- Ruotare il pezzo e misurare le sezioni specificate con supporto e forza di misurazione controllati.
- Calcolare la direzione della piega e identificare una posizione di correzione approvata.
- Applicare una correzione puntuale limitata con il monitoraggio della forza o dello spostamento.
- Pubblicazione, ruotare e rimisurare le sezioni interessate.
- Ripetere solo all'interno dell'iterazione convalidata, limiti di forza e di corsa.
- Classificare la parte come accettata, rifiutato o che richiede una revisione tecnica.
- Registrare il risultato finale e i dati di processo rilevanti quando è richiesta la tracciabilità.
La cella effettiva potrebbe utilizzare il caricamento manuale, una rivista, un robot o un altro metodo di trasferimento. Il livello di automazione dovrebbe seguire la famiglia di parti, dimensione del lotto, requisiti di stabilità e pulizia dell'orientamento anziché essere assunti da un video dimostrativo.
Video di raddrizzamento del trapano medico a gradini reali
Il seguente video dal canale Straightening Machine mostra un lungo componente di trapano medico in una stazione di misurazione e correzione automatica.
Il video mostra il movimento dell'attrezzatura e il pezzo fisico. Non è un rapporto di ispezione e non dimostra una tolleranza universale, tasso di produzione, rendimento o accettazione da parte del cliente.
Convalida e accettazione del campione
Uno studio su un campione rappresentativo è la base corretta per confermare la fattibilità. Dovrebbe includere le peggiori combinazioni credibili di diametro, lunghezza, condizione materiale, piegatura iniziale e stato superficiale.
Registrazione campione consigliata
| Documentazione | Contenuto minimo |
|---|---|
| Identità della parte | Numero del disegno, revisione, batch e fase di produzione |
| Geometria in entrata | Caratteristica, dato, stazioni assiali e valori misurati |
| Impostazioni del processo | Posizioni di supporto, zone di correzione, limiti di forza/corsa e conteggio delle iterazioni |
| Geometria finale | Risultati dalla macchina e relativo indicatore del cliente |
| Condizioni superficiali | Segni, ammaccature, danni al rivestimento e ispezione delle caratteristiche di taglio |
| Stato materiale | Prova di durezza o trattamento termico, se pertinente |
| Eccezioni | Parti rifiutate, limitare le violazioni e le disposizioni tecniche |
Un obiettivo segnalato come 0.05 mm non può diventare una garanzia della macchina fino alla caratteristica, dato, metodo di misurazione, si concordano le condizioni iniziali e i risultati del campione rappresentativo.
Limite di qualità dei dispositivi medici
ISO 13485 definisce i requisiti di gestione della qualità per i dispositivi medici. Negli Stati Uniti, il regolamento sul sistema di gestione della qualità della FDA è entrato in vigore a febbraio 2, 2026 e incorpora l'ISO 13485:2016 per riferimento.
Una macchina raddrizzatrice può supportare il processo controllato del cliente attraverso ricette, livelli di accesso, pianificazione della calibrazione, record dei risultati e controllo delle modifiche. La macchina in sé non certifica il prodotto del cliente, convalidare l'intero processo di produzione o stabilire la conformità normativa. Tali responsabilità restano del produttore legale e del suo sistema di qualità.
Questa soluzione riguarda i componenti in fase di produzione. Non si propone di riparare o ricondizionare le frese chirurgiche usate.
Ciò di cui abbiamo bisogno per una proposta di esercitazione medica a gradini
Che tu stia aggiornando una linea di perforazione medica a gradini esistente o acquistandone una nuova, IL procedura dettagliata per la selezione della piastra e il immagine economica per una macchina per lisciare definire i compromessi prima di parlare con i fornitori.
Inviare le seguenti informazioni per la revisione tecnica:
- disegno e revisione;
- materiale, trattamento termico e condizioni superficiali;
- fase di produzione in cui è richiesta la raddrizzatura;
- sezioni di diametro, lunghezza totale e geometria delle spalle;
- caratteristica definita dal disegno, dato e limite di accettabilità;
- distribuzione della piega iniziale e soglia di scarto;
- zone di contatto vietate;
- metodo di ispezione del cliente e campioni di correlazione disponibili;
- volume di produzione richiesto e preferenza di caricamento;
- tracciabilità, requisiti di ricetta e di esportazione dei dati.
Il nostro team utilizzerà questi input per definire un test campione, concetto di misurazione, mappa di correzione e configurazione della macchina.
Domande frequenti
Un programma può coprire diverse dimensioni di frese mediche a gradini??
Forse, ma ogni variante necessita di una ricetta controllata e di un localizzatore compatibile, supporto, stazione di misurazione e mappa della zona di correzione. Una lunghezza complessiva simile non dimostra che gli utensili possano essere condivisi.
La macchina può garantire 0.05 mm?
Non solo da un valore target. La caratteristica, dato, misura, piega iniziale, lo stato del materiale e i risultati del campione devono essere definiti prima di assumere un impegno di tolleranza.
Il raddrizzamento danneggerà le spalle o la superficie finita?
La soluzione è progettata per evitare il carico diretto su caratteristiche limitate e per controllare la pressione di contatto. L'accettazione della superficie finale richiede ancora l'ispezione di un campione rappresentativo.
È lo stesso processo del raddrizzamento di un'asta medica uniforme?
NO. Diametri multipli modificano la rigidità, trasferimento dei dati, posizioni delle sonde e zone di correzione consentite. Il processo deve essere specifico della sezione.
Discuti il tuo pezzo
Rivedi il nostro Pagina di richiesta del trapano medico E Soluzioni per dispositivi medici, O contatta il nostro team di soluzioni stiranti con un disegno e informazioni campione.